
 EN
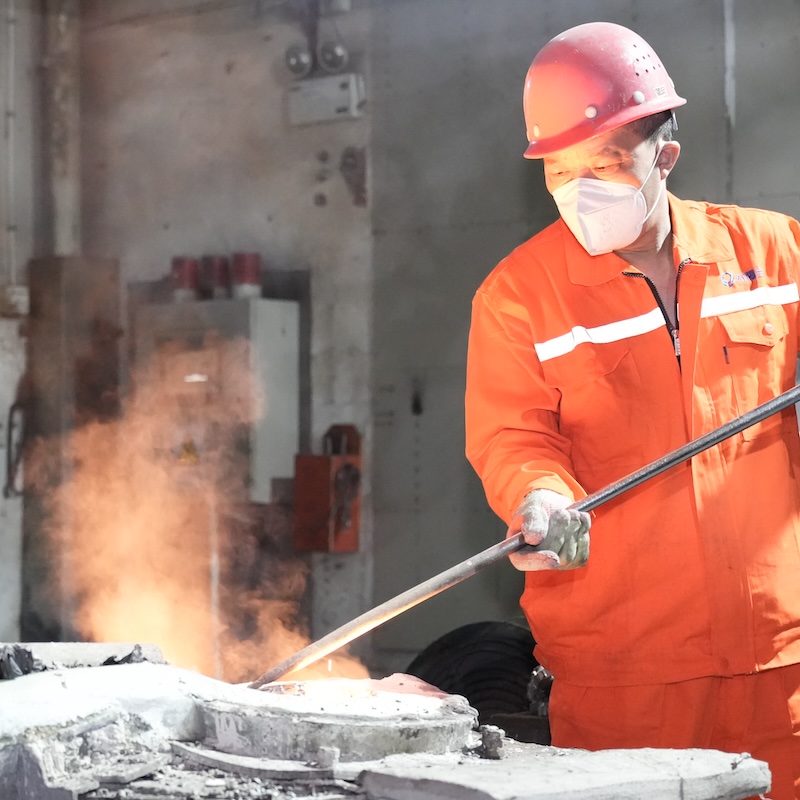
適切な製造パートナーを選定することは、 インベストメント・キャスティング(ロストワックス法)とCNC機械加工 調達チームが行う最も重要な意思決定の一つです。この2つの工程を組み合わせることで、卓越した寸法精度、優れた表面品質、およびそれぞれ単独では実現できない高度に複雑な形状の製造が可能になります。しかし、サプライヤーの市場は分散化しており、各社の能力には大きな差があり、不適切なサプライヤーを選定すると、高額な手直し、納期遅延、あるいは設計仕様を満たさない部品の発生といったリスクが生じます。体系的なフレームワークを用いずにこの判断を行う購買担当者は、契約締結後に初めて重大な課題に直面することになります。
本ガイドは、購入者が溶接・機械加工サービスのサプライヤーを選定する前に必要な具体的な知識を提供することを目的としています。 インベストメント・キャスティング(ロストワックス法)とCNC機械加工 技術的対応能力の評価、工程統合の品質、品質保証体制、コミュニケーションに関する期待、および信頼できる長期パートナーと短期的なリスク要因を区別する商業的要素をカバーしています。航空宇宙、医療機器、産業用ポンプ、自動車システム向けの高精度部品を調達する場合でも、ここで示す基準は、根拠に基づいた適切な調達判断を行うための支援となります。
統合プロセスの理解とその重要性
鋳造と機械加工を統合する技術的根拠
インベストメント・キャスティング(ロストワックス法)とCNC機械加工 単に部品を鋳造してその後で切削加工を行うという単純な話ではありません。両プロセスは設計段階から統合的にエンジニアリングする必要があります。投資鋳造(ロストワックス法)では、表面の精細なディテールと厳密な寸法公差(合金および形状によって異なりますが、通常±0.1~±0.3 mm)を実現する、いわゆる「近似最終形状(ネアネットシェイプ)」の部品が得られます。その後、CNC機械加工により、ベアリングボア、シール面、ねじ部、高精度基準面といった重要な特徴部を、鋳造単独では確実に達成できないレベルの公差まで仕上げます。
サプライヤーがこの二つの技術をともに理解している場合、切削加工を前提として鋳造部品を設計します。つまり、切削可能な表面には適切な加工余肉を設定し、金型の分型線を切削干渉を最小限に抑える位置に配置し、工具の欠けや加工硬化を引き起こさず、良好な切削性を示す合金組成を選定することです。一方、鋳造と切削加工を切り離された別個の工程と捉えるサプライヤーは、回避可能なばらつきを生じさせ、結果として鋳物の不良発生や高コストな再設計・再試作を招くことになります。
購入者は、サプライヤーに対し、鋳造および機械加工のエンジニアリングチームが設計レビュー段階でどのように連携しているかを直接確認すべきです。真正な工程統合が可能なサプライヤーは、鋳造エンジニアとCNCプログラマーが設計ファイルを共有し、初回鋳造品の製造後ではなく、DFM(製造性向上設計)段階から密に連携していることを示すことができます。
ニアネットシェイプの利点とその限界
メーカーが選択する主な理由の一つは、 インベストメント・キャスティング(ロストワックス法)とCNC機械加工 これは鋳造プロセスにおけるニアネットシェイプ対応能力です。複雑な外観形状を金型内で再現することにより、CNC加工工程での材料削減量が最小限に抑えられ、加工サイクル時間、工具摩耗、材料ロスが低減されます。これは、原材料コストが全体コストの大きな構成要素となる高価な超合金、チタン、ステンレス鋼などの材質において特に有効です。
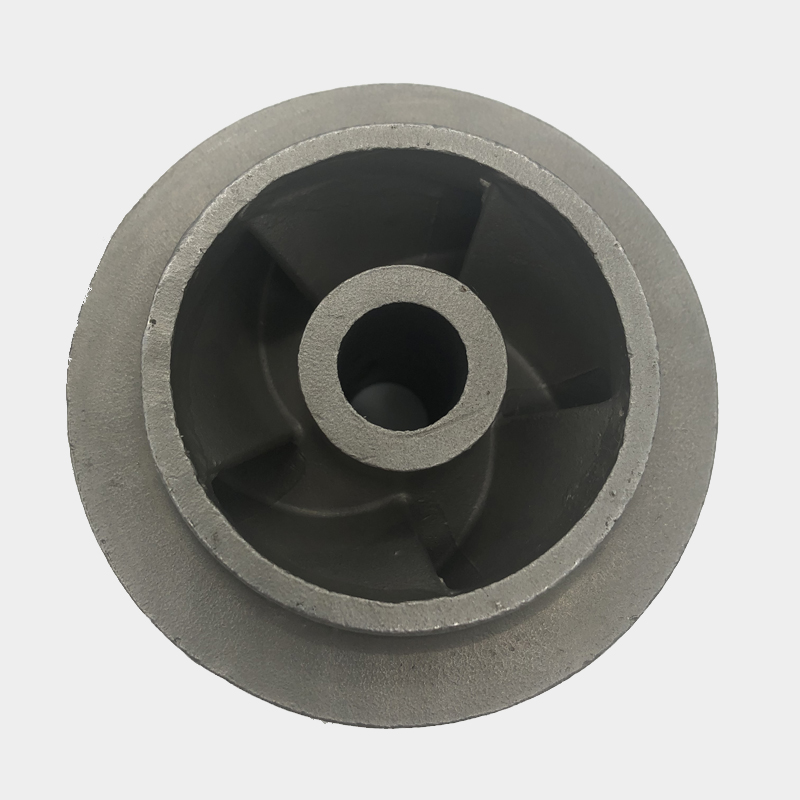
ただし、「ニアネットシェイプ(ほぼ完成形状)」とは、最終的な完成形状を意味するものではありません。内部の通路、ねじ付き部品、シール面、および高精度な穴径などは、依然としてCNC加工を必要とします。優れたサプライヤーは、鋳造によって実現される特徴と機械加工が必要な特徴を明確に区別し、それぞれについて達成可能な公差も提示します。この段階で曖昧な回答をする場合は、厳しい要求条件を満たすために必要な工程上の深さが不足している可能性があるという警告信号です。
サプライヤーの技術的対応能力の評価
鋳造設備および使用可能な合金種類
以下の製品のサプライヤーを選定する前に、 インベストメント・キャスティング(ロストワックス法)とCNC機械加工 購入者は、その鋳造事業の規模および専門性を審査しなければなりません。これには、取り扱う合金の種類、対応可能な部品の最大および最小重量、および同施設がこれまでに成功裏に製造した幾何学的形状の複雑さが含まれます。炭素鋼のインベストメント鋳造(脱蝋鋳造)を専門とするサプライヤーは、ニッケル系超合金やデュプレックスステンレス鋼の製造に必要なシェル化学組成制御および焼成プロトコルを備えていない場合があります。
シェル成形、ワックス注入、脱ワックス、および注湯温度管理は、完成鋳造品の寸法安定性および内部健全性に影響を与えるすべての工程変数です。インペラーなどの複雑な油圧部品またはポンプ部品のサプライヤーを評価する際には、過去の生産記録、顧客からの推薦状、および類似した合金系に関する材料証明書を確認すべきです。 インベストメント・キャスティング(ロストワックス法)とCNC機械加工 インペラーなどの回転部品では、繰返し荷重および流体力学的負荷に耐えるため、特に均一な結晶構造と表面品質が求められます。
サプライヤーに対し、標準的な合金ラインナップおよび保有する特別な工程認定について確認してください。特に航空宇宙および医療分野の顧客は、溶製から完成品に至るまでの合金トレーサビリティを文書化することを要求しており、この能力は当然備わっているものと想定してはなりません。
CNC機械加工設備および精密加工範囲
機械加工側の インベストメント・キャスティング(ロストワックス法)とCNC機械加工 同様の厳密さで評価する必要があります。主要な変数には、利用可能な軸数、スピンドル回転速度範囲、複雑な鋳造形状に対応した治具の柔軟性、および工程内での公差検証に用いられる計測インフラが含まれます。3軸マシニングセンターのみを運用しているサプライヤーでは、高精度鋳造部品に多く見られる複合角度や深く掘られたポケット形状への対応が困難となる可能性があります。
5軸CNC加工は、曲面を持つ鋳造品、多平面特徴を持つ鋳造品、あるいは平らな取付面と平行でない基準面(レファレンス・ダトゥム)を持つ鋳造品に対して特に有効です。サプライヤーの機械加工能力を検討する際には、単にマーケティング資料に記載された能力ではなく、実際の量産で継続的に達成している最も厳しい公差事例を請求してください。単一の見本部品よりも、量産ロット全体における公差の再現性の方が、その能力をより確実に示す指標となります。
バイヤーは、サプライヤーが調達を検討している特定の部品ファミリー向けに専用の治具またはトゥームストーンを備えていることを確認する必要があります。鋳造品の形状に汎用治具を適用すると、基準面のずれ(デイタムシフト)が生じやすく、その誤差が各特徴部に累積してしまい、個別の検査では合格するものの最終的な適合検査で不合格となる組立品が発生します。
品質保証システムおよび検査手順
認証とその実務上の意味
ISO 9001認証は、信頼できる インベストメント・キャスティング(ロストワックス法)とCNC機械加工 サプライヤーに対して最低限求められる基準ですが、それ単独では十分ではありません。ISO 9001は、品質マネジメントシステムが存在することを確認するものであり、そのシステムの技術的深さや運用における厳格性を保証するものではありません。規制対象産業のバイヤーにとっては、追加の認証がより具体的な意義を持ちます。AS9100認証は航空宇宙分野レベルの工程管理水準を示し、ISO 13485認証は医療機器製造における成熟度を示します。IATF 16949認証は、自動車業界に準拠した生産管理体制を証明します。
認証取得にとどまらず、バイヤーは、内部工程管理計画書、類似の過去プロジェクトにおける初品検査(FAI)報告書、および不適合率データの写しをサプライヤーに要求すべきです。サプライヤー選定段階でこうした情報を共有することに消極的なサプライヤーは、量産段階においても透明性を高めることは期待できません。品質に関する透明性は、サプライヤー選定において譲れない必須条件でなければなりません。
寸法検証および非破壊検査
~により製造される部品については インベストメント・キャスティング(ロストワックス法)とCNC機械加工 、寸法検証では、鋳造形状および機械加工された特徴部の両方を対象とする必要があります。真面目な高精度サプライヤーには、通常、三次元測定機(CMM)の保有が標準ですが、バイヤーは当該装置の分解能および校正頻度を確認すべきです。また、従来のCMMによる接触式測定が困難な複雑な鋳造形状に対しては、光学スキャンおよびCAD公称値との3D比較が、ますます広く用いられています。
内部鋳造部の健全性も同様に重要です。表面には見えない気孔、収縮空洞、および異物混入は、使用中に亀裂や破損を引き起こす可能性があります。投資鋳造品に対しては、X線放射線検査、CTスキャン、蛍光浸透探傷(FPI)が主な非破壊検査(NDT)手法です。購入者は、発注書においてどのNDT手法を要求するかを明記し、サプライヤーが当該検査を実施するために必要な機器および担当者の資格を有していることを確認すべきです。
提供しているサプライヤー インベストメント・キャスティング(ロストワックス法)とCNC機械加工 重要用途向けの部品については、各出荷ごとに材質証明書、寸法検査報告書、NDT検査記録を含む包括的な検査パッケージを提供できるサプライヤーを選ぶべきです。こうした文書は、規制対象業界の顧客が求めるトレーサビリティの連鎖を構成します。
コミュニケーション、納期、および商業的調整
技術設計に関するコミュニケーションおよびDFM(製造性設計)フィードバック
技術的能力を有していても、コミュニケーションが不十分なサプライヤーは、依然としてプロジェクトの遅延や設計部門の不満を招きます。サプライヤーを最終決定する前に、 インベストメント・キャスティング(ロストワックス法)とCNC機械加工 購入者は、見積もりおよびDFM(製品の設計段階における製造性評価)レビュー段階におけるコミュニケーションの質を評価する必要があります。サプライヤーは、鋳造に課題をもたらす設計要素について詳細なフィードバックを提供していますか?信頼できる工程能力を超える公差要求を、積極的に指摘していますか?機能を損なわずコストを削減するための設計変更を提案していますか?
単に価格のみを提示し、有意義なエンジニアリング・インプットを伴わないサプライヤーは、精密製造に対して商品志向の考え方を適用している場合がほとんどです。複雑な部品においては、このようなアプローチにより、初品検査時、あるいはさらに深刻な場合は顧客による適合性試験時に問題が顕在化します。注文確定前の強力なDFMコミュニケーションは、スムーズな量産開始を実現する上で最も信頼性の高い予測指標の一つです。
納期の現実性と生産能力
納期の約束について インベストメント・キャスティング(ロストワックス法)とCNC機械加工 プロジェクトは現実的に評価する必要があります。典型的な投資鋳造のサイクル——金型製作から鋳造、熱処理、CNC仕上げに至るまで——は、複数の逐次的工程で構成されます。いずれかの工程を急ぐと、寸法の不安定化、熱処理の不適合、または機械加工の誤差が生じる可能性があります。購入者は、競争上の戦略として非現実的に短い納期を提示するサプライヤーに対して懐疑的であるべきです。その場合、どの工程を短縮しようとしているのかを明確に説明していない限り、信頼性に欠けると考えられます。
同様に重要なのは、サプライヤーの生産能力がお客様の予想注文量とどの程度整合しているかという点です。試作品を迅速に納品できるサプライヤーであっても、量産段階で鋳造炉が常に過負荷状態にあるようでは、長期的なパートナーとしては不適切です。サプライヤーの資格審査においては、現在の設備稼働率について正直な評価および需要ピーク時の納期動向についても確認してください。
商用面での整合性は、価格の透明性にも及びます。 インベストメント・キャスティング(ロストワックス法)とCNC機械加工 金型費、1個あたりの鋳造費、CNC機械加工費は、それぞれ異なる変数によって左右される明確に区別されたコスト要素です。コスト構成が明示されておらず、単一の不透明な価格のみを提示するサプライヤーの場合、バイヤーは提案内容を客観的に比較したり、価値エンジニアリングの機会がどこにあるかを把握したりすることが困難になります。
リスク管理および長期的なパートナーシップに関する要素
サプライチェーンのレジリエンスと素材調達
サプライヤーを選定するバイヤーは、 インベストメント・キャスティング(ロストワックス法)とCNC機械加工 特に特殊合金に関しては、サプライチェーンのレジリエンスを検討する必要があります。投資鋳造では、合金の充填材を制御された状態で溶融させることが求められますが、原材料の供給中断により生産スケジュールが遅延したり、再認証が必要となる合金の代替が発生したりする可能性があります。潜在的なサプライヤーに対しては、合金在庫をどのように管理しているか、需要の高い材料について安全在庫を保有しているか、また供給中断が発生した場合に顧客へどのように対応・連絡するかを確認してください。
原材料の調達先が多様化されており、自社サプライチェーン向けに文書化されたサプライヤー資格審査プロセスを有するサプライヤーは、上流での混乱が貴社(バイヤー)へと波及するリスクが低くなります。これは、ニッケル、コバルト、特殊ステンレス鋼の価格に影響を与える市場の変動期において特に重要です。
継続的改善文化および技術開発
の優れたサプライヤー インベストメント・キャスティング(ロストワックス法)とCNC機械加工 とは、単に現行設計を適切に実行できる企業ではなく、継続的な工程改善に投資している企業のことです。長期的な取引関係を築こうとするバイヤーは、サプライヤーが積極的な技術開発プログラムを実施しているか、新たな鋳造シミュレーションツールへの投資を行っているか、またCNC機械加工チームが切削工具技術およびプログラミング分野の最新動向を常に把握しているかを評価すべきです。
改善文化を実践しているサプライヤーは、部品コストの長期的な削減、歩留まりの向上、および設計変更へのゼロベースからの対応ではなく、既存のプロセスを活かした柔軟な対応を可能にします。サプライヤーを評価する際には、 インベストメント・キャスティング(ロストワックス法)とCNC機械加工 、既存顧客に対して実施したコスト削減施策や、量産期間中に達成された工程能力の向上事例について尋ねてください。
最終的に、最適なサプライヤーとは単なる調達先ではなく、技術的深さ、品質管理への取り組み、そしてコミュニケーション文化が自社の生産要件および事業上のリスク許容度と一致する製造パートナーです。初回発注前にこれらの要素を十分に検討・評価することは、当該部品の全生産期間において大きなリターンをもたらします。
よくある質問
投資鋳造とCNC加工を組み合わせた場合、通常どの程度の公差が達成可能ですか?
投資鋳造のみでは、部品の形状、合金、および特徴部位の位置に応じて、通常±0.1~±0.3 mmの寸法公差が得られます。鋳造後に重要面に対してCNC機械加工を施す場合、治具が適切に設定され、鋳造形状が安定している場合には、±0.01~±0.05 mmの公差が日常的に達成可能です。特定部品における実際の公差性能は、使用する合金、該当する特徴部位の種類、およびサプライヤーの治具・検査インフラに依存します。
バイヤーは、サプライヤーが鋳造と機械加工の両方を自社内で対応できる能力を、どのように評価すべきでしょうか?
購入者は、両方の工程をカバーする施設見学または詳細な能力に関する文書の提出を依頼すべきです。真正な自社内統合の主要な指標には、鋳造および機械加工のエンジニアが共同で実施するDFM(可製造性設計)レビュー手順、機械加工面に対する材質余肉の標準化された規定、および鋳造部品および機械加工部品の両方の特徴を検査可能な測定機器の保有が含まれます。単一調達先による統合は、サプライヤー間の寸法ばらつきを排除し、責任の明確化を図ります。
投資鋳造とCNC機械加工の組み合わせで最も一般的に加工される材料は何ですか?
最も一般的な材料には、炭素鋼、合金鋼、316Lおよび17-4 PHなどのステンレス鋼、二相ステンレス鋼、インコネルやハステロイなどのニッケル系超合金、コバルト・クロム合金、アルミニウム合金が含まれます。合金の選定は、使用温度、腐食環境、機械的負荷、重量要件といった使用条件によって左右されます。サプライヤーは、お客様のアプリケーションに関連する合金系列における実績を基準に評価すべきです。
バイヤーは、初回量産時の品質不良から自身をどのように守ればよいでしょうか?
購入者は、サプライヤーが量産開始前に寸法検査報告書、材質証明書および必要な非破壊検査(NDT)文書を提出し、それらを審査・承認する正式な初品検査(FAI)プロセスを要求すべきです。購入発注書または品質計画にFAI要件を明記することで、契約上の品質ゲートが確立されます。また、CNC加工の前に試作鋳物の提出を依頼すれば、購入者は付加価値のある機械加工費用を投入する前に、鋳物の健全性を独立して評価できます。