
 EN
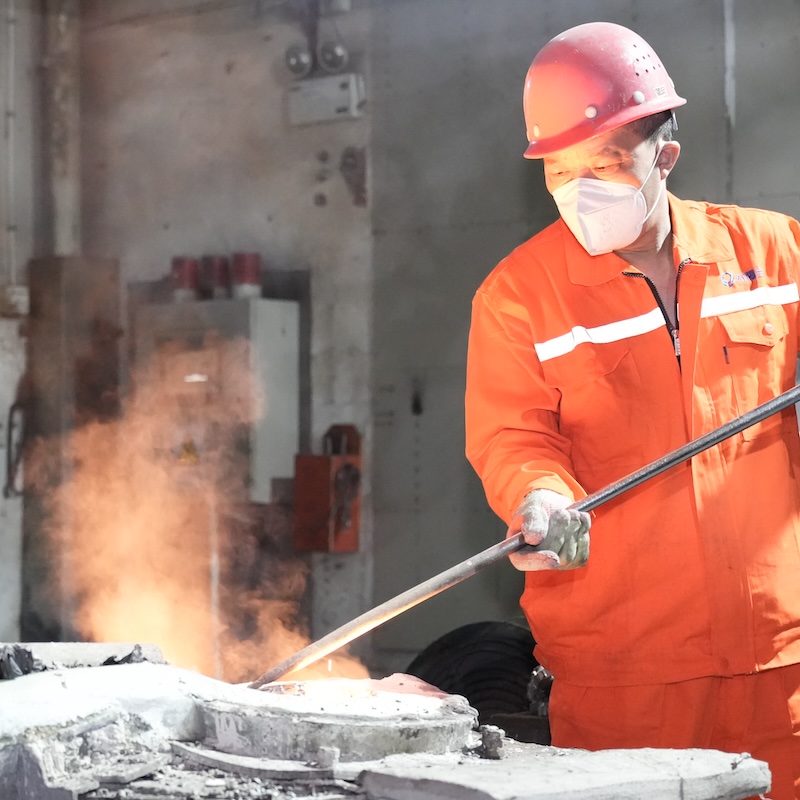
Выбор правильного партнёра по производству для литьё по выплавляемым моделям с обработкой на станках с ЧПУ является одним из самых важных решений, которое может принять команда по закупкам. При совместном применении эти два процесса обеспечивают исключительную точность размеров, превосходное качество поверхности и возможность изготовления чрезвычайно сложных геометрических форм, достижение которых каждым из этих процессов по отдельности невозможно. Однако рынок поставщиков фрагментирован, их возможности значительно различаются, а неправильный выбор может привести к дорогостоящей переделке, задержкам в сроках и компонентам, не соответствующим инженерным требованиям. Покупатели, принимающие это решение без структурированной методологии, зачастую обнаруживают критические пробелы лишь после подписания контракта.
Данный руководство разработано для того, чтобы вооружить покупателей конкретными знаниями, необходимыми им до заключения договора с поставщиком литьё по выплавляемым моделям с обработкой на станках с ЧПУ он охватывает оценку технических возможностей, качество интеграции процессов, инфраструктуру обеспечения качества, ожидания в области коммуникации, а также коммерческие факторы, которые позволяют отличить надёжного долгосрочного партнёра от краткосрочного риска. Независимо от того, закупаете ли вы прецизионные компоненты для авиакосмической отрасли, медицинских устройств, промышленных насосов или автомобильных систем, изложенные здесь критерии помогут вам принять обоснованное и обосновываемое решение о закупках.
Понимание объединённого процесса и значение его интеграции
Техническая логика объединения литья и механической обработки
Литьё по выплавляемым моделям с обработкой на станках с ЧПУ это не просто вопрос литья детали с последующей фрезерной обработкой. Оба процесса должны проектироваться совместно уже на стадии разработки. Литье по выплавляемым моделям позволяет получать заготовки, близкие к готовой форме, с высокой детализацией поверхности и строгим соблюдением размерных допусков — обычно в пределах ±0,1–±0,3 мм в зависимости от сплава и геометрии. Затем станки с ЧПУ доводят критические элементы — посадочные отверстия под подшипники, уплотнительные поверхности, резьбовые соединения и прецизионные базовые поверхности — до допусков, достижение которых одним лишь литьём невозможно с требуемой надёжностью.
Когда поставщик владеет обеими технологиями, он проектирует литую заготовку с учётом последующей механической обработки. Это означает расчёт оптимальных припусков на обрабатываемых поверхностях, выбор положения разъёмов формы для минимизации помех при обработке, а также подбор состава сплава, обеспечивающего чистую и стабильную обработку без сколов инструмента или наклёпа. Поставщики, рассматривающие литьё и механическую обработку как изолированные процессы, вносят излишнюю изменчивость, что приводит к браку отливок и дорогостоящим корректирующим итерациям.
Покупателям следует напрямую спрашивать поставщиков, как их инженерные команды по литью и механической обработке взаимодействуют на этапе проверки проекта. Поставщик, способный обеспечить настоящую интеграцию процессов, продемонстрирует, что его инженеры по литью и программисты ЧПУ совместно используют проектные файлы и общаются на стадии DFM (проектирования с учётом технологичности), а не после изготовления первых отливок.
Преимущества близких к готовому размеру деталей и их ограничения
Одна из основных причин, по которой производители выбирают литьё по выплавляемым моделям с обработкой на станках с ЧПУ — это возможность получения отливок, близких к готовому размеру, благодаря литейному процессу. За счёт точного воспроизведения сложной внешней геометрии в форме объём обработки на станках с ЧПУ сводится к минимуму, что сокращает цикл обработки, износ инструмента и потери материала. Это особенно важно при работе с дорогостоящими суперсплавами, титаном и марками нержавеющей стали, где стоимость исходного материала является значительным фактором себестоимости.
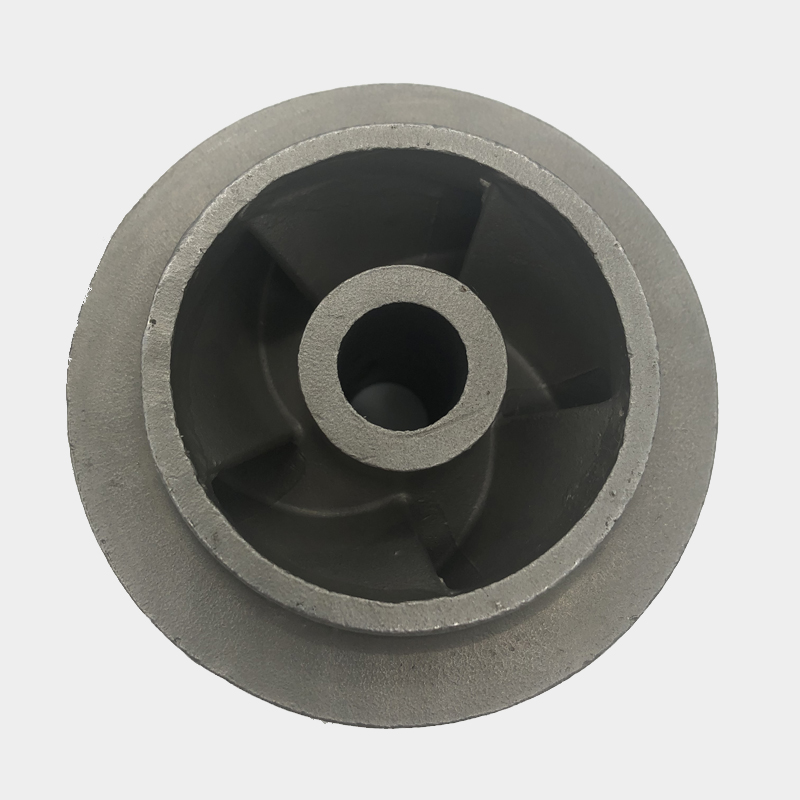
Однако близкая к готовой форма не означает полностью готовую форму. Внутренние каналы, резьбовые элементы, уплотнительные поверхности и отверстия с высокой точностью посадки по-прежнему требуют обработки на станках с ЧПУ. Компетентный поставщик чётко сообщит, какие элементы изготавливаются непосредственно при литье, а какие требуют механической обработки, а также укажет достижимые допуски для каждого из них. Неопределённые ответы на этом этапе являются предупреждающим сигналом о том, что у поставщика может не хватать глубины технологических компетенций для выполнения сложных задач.
Оценка технических возможностей поставщика
Литейное производство и ассортимент сплавов
Прежде чем заключать договор с поставщиком литьё по выплавляемым моделям с обработкой на станках с ЧПУ , покупатели должны провести аудит масштабов и глубины литейного производства. Это включает ассортимент обрабатываемых сплавов, максимальный и минимальный вес изготавливаемых деталей, а также сложность геометрий, успешно освоенных на данном предприятии. Поставщик, специализирующийся на литье по выплавляемым моделям из углеродистой стали, может не обладать необходимым контролем состава оболочки и протоколами обжига для работы с никелевыми сверхпрочными сплавами или дуплексными нержавеющими сталями.
Строительство оболочки, впрыск воска, удаление воска и контроль температуры заливки — все это технологические параметры, влияющие на размерную стабильность и внутреннюю целостность готовой отливки. Покупателям, оценивающим поставщика сложных гидравлических или насосных компонентов — например, рабочих колёс — следует изучить архивные производственные записи, отзывы клиентов и сертификаты материалов для сопоставимых групп сплавов. литьё по выплавляемым моделям с обработкой на станках с ЧПУ для вращающихся компонентов, таких как рабочие колёса, требуется особенно однородная структура зерна и целостность поверхности, чтобы выдерживать циклические нагрузки и воздействие гидродинамических сил.
Запросите у поставщика информацию о его стандартном ассортименте сплавов и любых специальных квалификациях процессов, которыми он располагает. Клиенты из аэрокосмической и медицинской отраслей, в частности, требуют документированной прослеживаемости сплавов от плавки до готовой детали, и наличие этой возможности не следует считать само собой разумеющимся.
Оборудование для станков с ЧПУ и диапазон точной обработки
Сторона механической обработки литьё по выплавляемым моделям с обработкой на станках с ЧПУ должны оцениваться с одинаковой строгостью. Ключевыми переменными являются количество доступных осей, диапазоны скоростей вращения шпинделя, гибкость приспособлений для обработки сложных литых деталей и инфраструктура измерительных средств, используемая для проверки допусков в процессе обработки. Поставщик, использующий только 3-осевые станки с ЧПУ, может испытывать трудности при обработке элементов с составными углами и глубокими карманами, характерных для прецизионных литых деталей.
5-осевая обработка на станках с ЧПУ особенно актуальна для отливок с криволинейными поверхностями, многоугольными элементами или базовыми поверхностями, не параллельными плоской монтажной поверхности. При оценке возможностей поставщика в области механической обработки запросите примеры наиболее жёстких допусков, которые он регулярно выдерживает в серийном производстве — а не просто технические характеристики, заявленные в маркетинговых материалах. Повторяемость соблюдения допусков в пределах производственной партии является более надёжным показателем возможностей, чем демонстрационная деталь единичного экземпляра.
Покупателям также следует убедиться, что поставщик располагает специализированными приспособлениями или «гробовидными» (tombstone) стойками для конкретных семейств деталей, которые вы планируете закупать. Использование универсальных приспособлений для отливок зачастую приводит к смещению базовых поверхностей, ошибки накапливаются по мере выполнения различных операций, в результате чего сборочные единицы проходят индивидуальный контроль, но не соответствуют требованиям при окончательной проверке пригодности к сборке.
Системы обеспечения качества и протоколы контроля
Сертификаты и их практическое значение
ISO 9001 является минимальным требованием к любому надёжному поставщику литьё по выплавляемым моделям с обработкой на станках с ЧПУ , однако одного этого сертификата недостаточно. Сертификат ISO 9001 подтверждает наличие системы менеджмента качества, но не гарантирует её техническую глубину или строгость применения. Для покупателей из регулируемых отраслей дополнительные сертификаты имеют более конкретное значение: сертификат AS9100 свидетельствует о дисциплине процессов на уровне аэрокосмической отрасли; сертификат ISO 13485 указывает на зрелость производства медицинских изделий; сертификат IATF 16949 демонстрирует соответствие производственных процессов автомобильной отрасли.
Помимо сертификатов покупатели должны запрашивать копии внутренних планов контроля процессов, отчёты о первоначальной проверке (FAI) по аналогичным предыдущим проектам и данные о частоте выявления несоответствий. Поставщик, который колеблется в предоставлении этой информации на этапе квалификации поставщика, вряд ли станет более прозрачным в ходе производства. Прозрачность в вопросах качества должна быть обязательным критерием при выборе поставщика.
Контроль размеров и неразрушающий контроль
Для компонентов, изготавливаемых методом литьё по выплавляемым моделям с обработкой на станках с ЧПУ , контроль размеров должен охватывать как геометрию отливки, так и обработанные поверхности. Возможность использования координатно-измерительной машины (CMM) является стандартом для серьёзных поставщиков высокоточной продукции, однако покупателям следует уточнить разрешающую способность и частоту калибровки таких систем. Оптическое сканирование и трёхмерное сравнение с номинальной CAD-моделью всё чаще применяются для сложных литых профилей, где традиционное измерение с помощью CMM затруднено или невозможно.
Внутренняя однородность литья также имеет первостепенное значение. Поры, усадочные полости и включения, невидимые на поверхности, могут привести к отказам в процессе эксплуатации. Рентгенография, компьютерная томография (CT) и флюоресцентный капиллярный контроль (FPI) являются основными методами неразрушающего контроля, применяемыми для литья по выплавляемым моделям. Покупатели должны указать в заказе, какие методы НК требуются, и убедиться, что поставщик располагает соответствующим оборудованием и квалифицированным персоналом для их выполнения.
Поставщики, предлагающие литьё по выплавляемым моделям с обработкой на станках с ЧПУ для критически важных применений должен обеспечивать полный комплект отчетов по контролю с каждой поставкой, включая сертификаты на материалы, отчеты о геометрических размерах и протоколы НК. Эта документация формирует цепочку прослеживаемости, требуемую заказчиками из регулируемых отраслей.
Коммуникация, сроки выполнения и коммерческая согласованность
Инженерные коммуникации и обратная связь по DFM
Технически компетентный поставщик, который плохо взаимодействует, также будет вызывать задержки проекта и инженерное разочарование. Перед окончательным выбором поставщика для литьё по выплавляемым моделям с обработкой на станках с ЧПУ покупателям следует оценить качество коммуникации на этапе подготовки коммерческого предложения и анализа конструкции с точки зрения технологичности литья (DFM). Предоставляет ли поставщик подробную обратную связь по конструктивным элементам, создающим сложности при литье? Оперативно ли он выявляет требования к допускам, превышающие надёжные возможности производственного процесса? Предлагает ли он конструктивные изменения, снижающие себестоимость без ущерба для функциональности?
Поставщики, которые просто сообщают цену без содержательного инженерного сопровождения, как правило, подходят к прецизионному производству с позиций товарного мышления. Для сложных деталей такой подход порождает проблемы, которые проявляются уже на этапе проверки первой партии или, что ещё хуже, при квалификационных испытаниях у заказчика. Эффективная коммуникация по вопросам DFM до размещения заказа является одним из самых надёжных предикторов бесперебойного производственного процесса.
Реалистичность сроков поставки и производственные мощности
Обещанные сроки поставки для литьё по выплавляемым моделям с обработкой на станках с ЧПУ проекты должны оцениваться реалистично. Типичный цикл литья по выплавляемым моделям — от изготовления оснастки до литья, термообработки и окончательной механической обработки на станках с ЧПУ — включает несколько последовательных операций. Ускорение любого этапа может привести к нестабильности геометрических размеров, несоответствию требованиям термообработки или ошибкам при механической обработке. Покупателям следует проявлять скептицизм по отношению к поставщикам, предлагающим нереалистично короткие сроки поставки в качестве конкурентного преимущества, не пояснив при этом, какие именно этапы они планируют ускорить.
Не менее важным является производственная мощность поставщика относительно вашего прогнозируемого объема заказов. Поставщик, способный быстро изготовить прототип, но чьи литейные печи постоянно перегружены при серийном производстве, не является жизнеспособным долгосрочным партнером. На этапе квалификации поставщика запросите у него честную оценку текущей загрузки производственных мощностей и поведения сроков поставки в периоды пикового спроса.
Коммерческая согласованность также распространяется на прозрачность ценообразования. Для литьё по выплавляемым моделям с обработкой на станках с ЧПУ стоимость оснастки, стоимость отливки на единицу продукции и стоимость обработки на станках с ЧПУ — это отдельные статьи затрат, каждая из которых зависит от различных факторов. Поставщик, предлагающий единую непрозрачную цену без раскрытия структуры затрат, затрудняет для покупателей объективное сравнение предложений и выявление возможностей для инженерного улучшения стоимости.
Управление рисками и факторы долгосрочного партнёрства
Устойчивость цепочки поставок и источники сырья
Покупатели, выбирающие поставщика для литьё по выплавляемым моделям с обработкой на станках с ЧПУ должны учитывать устойчивость цепочки поставок, особенно в отношении специальных сплавов. Литьё по выплавляемым моделям требует контролируемого плавления шихтовых материалов сплава, а перебои в поставках сырья могут привести к задержкам производственного графика или вынужденной замене сплава, что потребует повторной квалификации. Задайте потенциальным поставщикам вопросы о том, как они управляют запасами сплавов, хранят ли они страховой запас для материалов с высоким спросом и как информируют заказчиков о перебоях в поставках.
Поставщик, использующий диверсифицированные источники сырья и имеющий документально подтвержденные процессы квалификации поставщиков для собственной цепочки поставок, с меньшей вероятностью передаст возникающие сбои вверх по цепочке вам как покупателю. Это особенно актуально в периоды рыночной волатильности, влияющей на цены никеля, кобальта и специальных марок нержавеющей стали.
Культура постоянного совершенствования и техническое развитие
Лучших поставщиков литьё по выплавляемым моделям с обработкой на станках с ЧПУ — это те, кто инвестирует в постоянное совершенствование производственных процессов, а не просто те, кто способен компетентно реализовать текущий проект. Покупателям, строящим долгосрочные отношения, следует оценить, имеет ли поставщик активную программу технического развития, инвестирует ли он в новые инструменты имитационного моделирования литья и владеет ли его команда по обработке на станках с ЧПУ современными технологиями режущего инструмента и достижениями в области программирования.
Поставщики, демонстрирующие культуру постоянного совершенствования, лучше подготовлены к тому, чтобы помочь вам сократить затраты на комплектующие со временем, повысить выход годной продукции и адаптироваться к изменениям в конструкции без необходимости начинать всё с нуля. При оценке поставщика для литьё по выплавляемым моделям с обработкой на станках с ЧПУ , уточните, какие инициативы по снижению затрат он реализовал для существующих заказчиков, а также приведите примеры улучшения технологических возможностей процесса, достигнутые в ходе жизненного цикла серийного производства.
В конечном счёте, правильный поставщик — это не просто продавец, а партнёр в области производства, чей технический потенциал, дисциплина в обеспечении качества и культура коммуникации соответствуют вашим производственным требованиям и уровню допустимого бизнес-риска. Тщательная оценка этих факторов до размещения первого заказа приносит выгоду на протяжении всего жизненного цикла выпуска компонента.
Часто задаваемые вопросы
Какие допуски обычно достижимы при комбинированном литье по выплавляемым моделям и механической обработке на станках с ЧПУ?
Литье по выплавляемым моделям само по себе обычно обеспечивает допуски по размерам в диапазоне ±0,1–±0,3 мм в зависимости от геометрии детали, сплава и расположения элементов. При применении фрезерной обработки на станках с ЧПУ к критическим поверхностям после литья допуски ±0,01–±0,05 мм регулярно достигаются на хорошо закрепленных и стабильных литых заготовках. Фактическая точность изготовления конкретной детали зависит от используемого сплава, типа элемента и оснастки, а также инфраструктуры контроля поставщика.
Каким образом покупателям следует оценивать способность поставщика выполнять как литьё, так и механическую обработку внутри собственного производства?
Покупателям следует запросить экскурсию по производственному объекту или подробную документацию о возможностях, охватывающую оба процесса. Ключевыми показателями реальной внутренней интеграции являются совместные процессы анализа конструкции с учетом технологичности (DFM), в которых участвуют как инженеры по литью, так и инженеры по механической обработке, установленные стандарты припусков на обработку для литых поверхностей и контрольно-измерительное оборудование, способное проверять как литые, так и обработанные поверхности. Интеграция на едином предприятии устраняет различия в размерах между поставщиками и повышает ответственность.
Какие материалы наиболее часто подвергаются литью по выплавляемым моделям с последующей обработкой на станках с ЧПУ?
Наиболее распространёнными материалами являются углеродистая сталь, легированная сталь, марки нержавеющей стали, такие как 316L и 17-4 PH, двухфазная нержавеющая сталь, никелевые суперсплавы, такие как Inconel и Hastelloy, сплавы кобальт-хром и алюминиевые сплавы. Выбор сплава определяется условиями эксплуатации, включая температуру, среду коррозии, механические нагрузки и требования к массе. Поставщиков следует оценивать с учётом их конкретного опыта работы с семейством сплавов, релевантным для вашей области применения.
Как покупатели могут защитить себя от дефектов качества при первом производственном запуске?
Покупатели должны требовать официальный процесс проверки первого образца (FAI), при котором поставщик представляет полный отчет о размерах, сертификаты на материалы и любую требуемую документацию по неразрушающему контролю (НК) для рассмотрения и утверждения до начала массового производства. Включение требований к FAI в заказ на покупку или план контроля качества устанавливает договорной контрольный этап обеспечения качества. Кроме того, запрос образцов отливок до механической обработки на станках с ЧПУ позволяет покупателям самостоятельно оценить качество отливок до вложения средств в дорогостоящую механическую обработку.
Содержание
- Понимание объединённого процесса и значение его интеграции
- Оценка технических возможностей поставщика
- Системы обеспечения качества и протоколы контроля
- Коммуникация, сроки выполнения и коммерческая согласованность
- Управление рисками и факторы долгосрочного партнёрства
-
Часто задаваемые вопросы
- Какие допуски обычно достижимы при комбинированном литье по выплавляемым моделям и механической обработке на станках с ЧПУ?
- Каким образом покупателям следует оценивать способность поставщика выполнять как литьё, так и механическую обработку внутри собственного производства?
- Какие материалы наиболее часто подвергаются литью по выплавляемым моделям с последующей обработкой на станках с ЧПУ?
- Как покупатели могут защитить себя от дефектов качества при первом производственном запуске?