
 EN
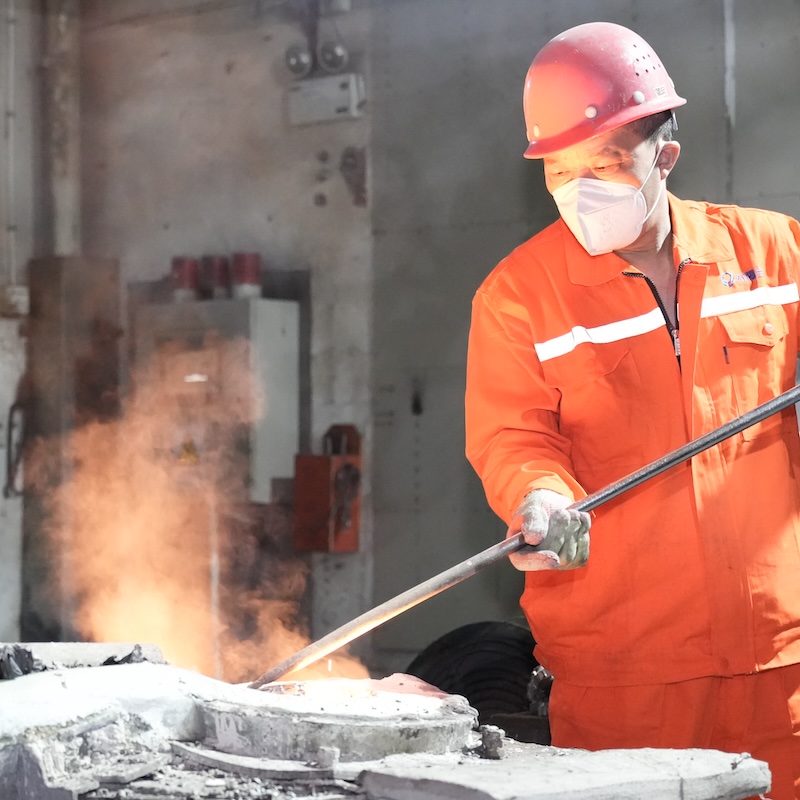
Att välja rätt tillverkningspartner för investeringssprutgjutning med CNC-bearbetning är ett av de mest avgörande besluten som ett inköpsansvarigt team kan fatta. När dessa två processer kombineras uppnås exceptionell dimensionsnoggrannhet, överlägsen ytqualitet och möjligheten att tillverka mycket komplexa geometrier – resultat som ingen av processerna enskilt skulle kunna uppnå. Marknaden för leverantörer är dock fragmenterad, deras kapaciteter varierar kraftigt, och ett dåligt val kan leda till kostsamma omarbetsuppgifter, försenade tidsplaner och komponenter som inte uppfyller tekniska specifikationer. Köpare som tar detta beslut utan en strukturerad ram upptäcker ofta avgörande brister först efter att ett avtal undertecknats.
Den här guiden är utformad för att rusta köpare med den specifika kunskap de behöver innan de ingår avtal med en leverantör av investeringssprutgjutning med CNC-bearbetning . Den omfattar bedömning av teknisk kompetens, kvaliteten på processintegrationen, infrastrukturen för kvalitetssäkring, förväntningarna på kommunikation samt de kommersiella faktorerna som skiljer en pålitlig långsiktig partner från en kortfristig risk. Oavsett om du köper precisionskomponenter till luft- och rymdfart, medicintekniska apparater, industriella pumpar eller fordonssystem kommer de kriterier som anges här att hjälpa dig att fatta ett välgrundat och motiverat inköpsbeslut.
Förstå den kombinerade processen och varför integration är viktig
Den tekniska logiken bakom kombinationen av gjutning och bearbetning
Investeringssprutgjutning med CNC-bearbetning är inte bara en fråga om att gjuta en del och sedan fräsa den efteråt. De två processerna måste utvecklas tillsammans redan från designstadiet. Investeringssprutgjutning ger nästan färdiga komponenter med fin ytdetalj och stränga dimensionstoleranser, vanligtvis inom ±0,1 till ±0,3 mm beroende på legering och geometri. CNC-fräsning förfinar sedan kritiska funktioner – lagerbockar, tätytor, gängade anslutningar och precisionsreferensytor – till toleranser som gjutning ensam inte pålitligt kan uppnå.
När en leverantör förstår båda disciplinerna utformar de gjutningen med fräsningen i åtanke. Det innebär att tekniskt dimensionera lämpliga överskott på ytor som ska fräsas, placera skiljelinjer så att störningar minimeras och välja legerings-sammansättningar som fräsas renligen utan verktygsavbrytningar eller arbetshärdning. Leverantörer som betraktar de två processerna som oberoende operationer introducerar undvikbara variationer, vilket leder till skrotade gjutdelar och kostsamma korrigeringar.
Köpare bör ställa frågor direkt till leverantörerna om hur deras team för gjutning och bearbetning samarbetar under designgranskningen. En leverantör som är kapabel att utföra verklig processintegration kommer att visa att deras gjutningsingenjörer och CNC-programmerare delar designfiler och kommunicerar redan i DFM-fasen (Design för tillverkbarhet), inte efter att de första gjutningarna har producerats.
Fördelar med nästan färdigformade delar och deras begränsningar
En av de främsta anledningarna till att tillverkare väljer investeringssprutgjutning med CNC-bearbetning är den nästan färdigformade förmågan hos gjutprocessen. Genom att fånga komplexa yttre geometrier i formen minimeras materialborttagningen i CNC-fasen, vilket leder till kortare cykeltider, mindre slitage på verktyg och mindre materialspill. Detta är särskilt värdefullt för högkostnadslegeringar, titan och rostfritt stål där råmaterialet utgör en betydande kostnadsdrivare.
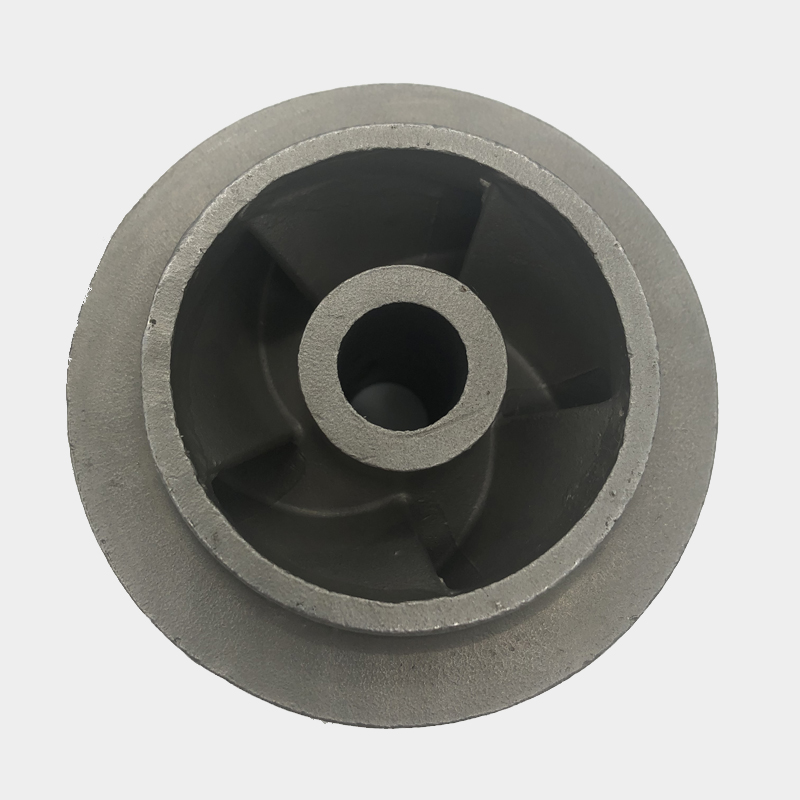
Dock innebär nästan färdigform inte att formen är helt färdig. Inre kanaler, gängade detaljer, tätningsytor och bohrningar med strikta toleranskrav kräver fortfarande CNC-bearbetning. En kompetent leverantör kommer tydligt att kommunicera vilka detaljer som levereras av gjutningen och vilka som kräver bearbetning, samt de uppnåbara toleranserna för varje detalj. Vague svar i detta skede är en varningssignal för att leverantören kanske saknar den processdjup som krävs för krävande applikationer.
Utvärdering av leverantörens tekniska kompetens
Gjuteri-och legeringsutbud
Innan man ingår avtal med en leverantör av investeringssprutgjutning med CNC-bearbetning , måste köpare granska omfattningen och djupet i gjuteriverksamheten. Detta inkluderar vilka legeringar som bearbetas, de maximala och minimala delvikterna som hanteras samt hur komplexa geometrier anläggningen har producerat framgångsrikt. En leverantör som specialiserar sig på investeringsgjutning av kolstål kan sakna kontroll över skal-kemi och utbränningsprotokoll som krävs för nickelbaserade superlegeringar eller duplexrostfritt stål.
Skalbyggnad, vaxinjicering, avvaxning och stöpningstemperaturhantering är alla processvariabler som påverkar de dimensionella stabiliteten och den interna integriteten hos den färdiga gjutningen. Köpare som utvärderar en leverantör för komplexa hydrauliska eller pumpkomponenter – till exempel impellrar – bör granska tidigare produktionsregister, kundreferenser och materialcertifikat för jämförbara legeringsfamiljer. investeringssprutgjutning med CNC-bearbetning för roterande komponenter som impellrar kräver särskilt konsekvent kornstruktur och ytintegritet för att tåla cyklisk belastning och fluidodynamik.
Fråga leverantören om deras standardlegeringsportfölj och eventuella specialprocesskvalifikationer de innehar. Kunder inom luft- och rymdfart samt medicinteknik kräver särskilt dokumenterad legeringsspårbarhet från smältning till färdig del, och denna förmåga får inte antas.
CNC-bearbetningsutrustning och precisionens omfattning
Bearbetningssidan av investeringssprutgjutning med CNC-bearbetning måste utvärderas med lika noggrannhet. De viktigaste variablerna inkluderar antalet tillgängliga axlar, spindelhastighetsområden, flexibiliteten i fastspänningsutrustningen för komplexa gjutna geometrier samt metrologiinfrastrukturen som används för att verifiera toleranser under processen. En leverantör som endast kör 3-axliga fräscentraler kan ha svårt att hantera sammansatta vinklar och djupa fickor, vilka är vanliga i precisionsgjutna komponenter.
Femaxlig CNC-bearbetning är särskilt relevant för gjutningar med krökta ytor, flerplansfunktioner eller referensdatum som inte är parallella med en plan monteringsyta. När du granskar en leverantörs bearbetningskapacitet bör du begära exempel på de strängaste toleranserna som de regelbundet upprätthåller i produktion – inte bara kapaciteter som anges i marknadsföringsmaterial. Toleransupprepbarhet över en produktionsbatch är en mer pålitlig indikator på kapacitet än en enskild utställningsdel.
Köpare bör även bekräfta att leverantören har dedicerade fästningar eller tombstones för de specifika delfamiljerna som du avser att köpa in. Generella fästningar som tillämpas på gjutna geometrier orsakar ofta referensförskjutningsfel som ackumuleras över funktioner, vilket leder till monterade produkter som klarar individuell kontroll men misslyckas vid slutlig passningskontroll.
Kvalitetssäkringssystem och inspektionsprotokoll
Certifieringar och deras praktiska innebörd
ISO 9001-certifiering är en grundläggande förväntning för varje trovärdig leverantör av investeringssprutgjutning med CNC-bearbetning , men den är inte tillräcklig i sig. ISO 9001 bekräftar att ett kvalitetsledningssystem finns; det validerar inte det tekniska djupet i detta system eller hur rigoröst det tillämpas. För köpare inom reglerade branscher har ytterligare certifieringar mer specifik vikt. AS9100-certifiering indikerar processdisciplin på luft- och rymdindustrins nivå. ISO 13485 signalerar mognad inom tillverkning av medicintekniska produkter. IATF 16949 visar på produktionskontroller som är justerade efter kraven inom bilindustrin.
Utöver certifieringar bör köpare begära kopior av interna processkontrollplaner, första artikelinspektionsrapporter (FAI) från liknande tidigare projekt samt data om icke-conformitetsfrekvens. En leverantör som är tveksam att dela denna information under leverantörsutvärderingen är osannolik att bli mer transparent under produktionen. Kvalitetstransparens bör vara ett ovillkorligt urvalskriterium för leverantörer.
Dimensionell verifiering och icke-destruktiv provning
För komponenter som tillverkas genom investeringssprutgjutning med CNC-bearbetning , måste dimensionell verifiering omfatta både gjutgeometrin och de bearbetade funktionerna. Koordinatmätmaskin (CMM) är standard för allvarliga precisionstillverkare, men köpare bör bekräfta upplösningen och kalibreringsfrekvensen för dessa system. Optisk skanning och 3D-jämförelse mot CAD-nominal används alltmer för komplexa gjutprofiler där traditionell CMM-provning är opraktisk.
Inre gjutningskvalitet är lika avgörande. Porositet, krympningshålrum och inblandningar som inte är synliga på ytan kan sprida sig och leda till fel under drift. Röntgenradiografi, CT-scanning och fluorescerande penetrerande inspektion (FPI) är de främsta icke-destruktiva provningsmetoderna som används för investeringsgjutning. Köpare bör ange vilka NDT-metoder som krävs i sin inköpsorder och verifiera att leverantören har lämplig utrustning och personal med erforderlig kompetens för att utföra dessa provningar.
Leverantörer som erbjuder investeringssprutgjutning med CNC-bearbetning för kritiska applikationer bör kunna leverera fullständiga inspektionspaket med varje leverans, inklusive materialcertifikat, dimensionsrapporter och NDT-dokumentation. Denna dokumentation utgör spårbarhetskedjan som kunder inom reglerade branscher kräver.
Kommunikation, ledtid och kommersiell överensstämmelse
Teknisk kommunikation och DFM-återkoppling
En tekniskt kompetent leverantör som kommunicerar dåligt kommer ändå att orsaka projektfördröjningar och teknisk frustration. Innan en leverantör väljs slutgiltigt för investeringssprutgjutning med CNC-bearbetning , köpare bör utvärdera kvaliteten på kommunikationen under offert- och DFM-granskningsskedet. Ger leverantören detaljerad återkoppling angående designfunktioner som skapar gjutningsutmaningar? Flaggar de proaktivt toleranskrav som överstiger den tillförlitliga processkapaciteten? Föreslår de designändringar som minskar kostnaden utan att påverka funktionen negativt?
Leverantörer som enbart återger ett pris utan meningsfull teknisk input tillämpar vanligtvis en kommoditetsinriktning på precisionsframställning. För komplexa delar leder detta till problem som uppenbarar sig vid första artikeln granskning eller, ännu värre, under kundens godkännandetest. Stark DFM-kommunikation innan beställning är en av de mest tillförlitliga indikatorerna på en smidig produktionsprocess.
Realistiska ledtider och produktionskapacitet
Ledtidsgarantier för investeringssprutgjutning med CNC-bearbetning projekt måste utvärderas realistiskt. En typisk investeringsgjutningscykel – från verktygsframställning via gjutning, värmebehandling och CNC-avslutning – innefattar flera sekventiella operationer. Att försnabba någon av dessa faser leder till dimensionell instabilitet, icke-overensstämmelser i samband med värmebehandling eller bearbetningsfel. Köpare bör vara skeptiska mot leverantörer som anför ovärdigt korta ledtider som en konkurrensstrategi utan att förklara vilka steg de avser att komprimera.
Likaså viktigt är leverantörens produktionskapacitet i förhållande till er förväntade ordervolym. En leverantör som kan leverera en prototyp snabbt men vars gjutugnar konsekvent är överbelastade vid storskalig produktion är inte en hållbar långsiktig partner. Under leverantörsutvärderingen bör ni begära en ärlig bedömning av den nuvarande kapacitetsutnyttjandegraden samt hur ledtiderna beter sig under perioder med hög efterfrågan.
Kommerciell inriktning omfattar också prisöppenhet. För investeringssprutgjutning med CNC-bearbetning , verktygskostnaden, kostnaden per gjutstycke och CNC-fräsningens kostnad är olika kostnadselement, var och en drivs av olika variabler. En leverantör som presenterar ett enda opakt pris utan tydlighet i kostnadsstrukturen gör det svårt för köpare att jämföra förslag objektivt eller förstå var värdeingenjörsinsatser kan ge effekt.
Riskhantering och faktorer för långsiktiga partnerskap
Leveranskedjans robusthet och materialförsörjning
Köpare som väljer en leverantör för investeringssprutgjutning med CNC-bearbetning måste ta hänsyn till leveranskedjans robusthet, särskilt för speciallegeringar. Investeringsspraygjutning kräver kontrollerad smältning av legeringsmaterial, och störningar i råvaruförsörjningen kan försena produktionsschemat eller tvinga till legeringsbyten som kräver omgodkännande. Fråga potentiella leverantörer hur de hanterar legeringslager, om de håller säkerhetslager av material med hög efterfrågan och hur de kommunicerar leveransstörningar till kunder.
En leverantör med diversifierad råmaterialförsörjning och dokumenterade leverantörskvalificeringsprocesser för sin egna leveranskedja är mindre sannolik att vidarebefordra störningar från den övre delen av leveranskedjan till dig som köpare. Detta är särskilt relevant under perioder av marknadsvolatilitet som påverkar priset på nickel, kobolt och specialrostfritt stål.
Kultur av kontinuerlig förbättring och teknisk utveckling
De bästa leverantörerna av investeringssprutgjutning med CNC-bearbetning är de som investerar i kontinuerlig processförbättring, inte bara de som kan utföra en aktuell design kompetent. Köpare som bygger långsiktiga relationer bör bedöma om en leverantör har ett aktivt program för teknisk utveckling, om de investerar i nya gjutningsimveringsverktyg och om deras CNC-maskineringsgrupp håller sig uppdaterad när det gäller framsteg inom skärande verktyg och programmering.
Leverantörer som visar en förbättringskultur är bättre positionerade för att hjälpa dig minska delkostnaderna över tid, förbättra utbytet och anpassa sig till konstruktionsändringar utan att behöva börja från noll. När du utvärderar en leverantör för investeringssprutgjutning med CNC-bearbetning , fråga om kostnadsminskningsinitiativ som de har genomfört åt befintliga kunder samt exempel på förbättringar av processkapaciteten som uppnåtts under en produktionslopps livscykel.
Slutligen är den rätta leverantören inte bara en leverantör utan en tillverkningspartner vars tekniska kompetens, kvalitetsdisciplin och kommunikationskultur stämmer överens med dina produktionskrav och din företagliga risktolerans. Att ta tid på sig att grunda dessa faktorer noggrant innan den första beställningen placeras ger avkastning under hela komponentens produktionslivscykel.
Vanliga frågor
Vilka toleranser är vanligtvis möjliga att uppnå med investeringsgjutning kombinerat med CNC-bearbetning?
Investeringssprutning ensam uppnår vanligtvis dimensionsnoggrannheter i intervallet ±0,1 till ±0,3 mm, beroende på delens geometri, legering och plats för aktuell funktion. När CNC-bearbetning tillämpas på kritiska ytor efter gjutningen är det vanligt att uppnå noggrannheter på ±0,01 till ±0,05 mm på väl fixerade och stabila gjutna geometrier. Den faktiska noggrannhetsförmågan för en specifik del beror på legeringen, funktionstypen och leverantörens fixturing- och inspektionsinfrastruktur.
Hur ska köpare utvärdera en leverantörs förmåga att hantera både gjutning och bearbetning inom eget hus?
Köpare bör begära en fabriksbesök eller detaljerad dokumentation av kapaciteten som täcker båda verksamheterna. Viktiga indikatorer på verklig intern integration inkluderar gemensamma DFM-granskningsprocesser där både gjut- och bearbetningsingenjörer är involverade, dokumenterade standarder för materialtillägg på bearbetade ytor samt kontrollutrustning som kan verifiera både gjutna och bearbetade egenskaper. Integration från en enda källa eliminerar dimensionell variabilitet mellan leverantörer och förbättrar ansvarsutkrävandet.
Vilka material bearbetas vanligast genom investeringsgjutning med CNC-bearbetning?
De vanligaste materialen inkluderar kolstål, legerat stål, rostfritt stål av sorterna 316L och 17-4 PH, duplexrostfritt stål, nickelbaserade superlegeringar som Inconel och Hastelloy, kobolt-kromlegeringar samt aluminiumlegeringar. Valet av legering styrs av driftsförhållanden, såsom temperatur, korrosionsmiljö, mekanisk belastning och viktkrav. Leverantörer bör utvärderas med avseende på deras specifika erfarenhet av den legeringsfamilj som är relevant för ditt användningsområde.
Hur kan köpare skydda sig mot kvalitetsfel under den första produktionsomgången?
Köpare bör kräva en formell första artikelinspektion (FAI), där leverantören lämnar in en fullständig dimensionsrapport, materialcertifikat och all nödvändig NDT-dokumentation för granskning och godkännande innan massproduktionen påbörjas. Att inkludera FAI-krav i inköpsorder eller kvalitetsplan etablerar en kontraktuell kvalitetsgrind. Dessutom gör begäran om provgjutningar innan CNC-bearbetning att köpare kan utvärdera gjutningens integritet oberoende innan kostnader för värdetillägg genom bearbetning investeras.
Innehållsförteckning
- Förstå den kombinerade processen och varför integration är viktig
- Utvärdering av leverantörens tekniska kompetens
- Kvalitetssäkringssystem och inspektionsprotokoll
- Kommunikation, ledtid och kommersiell överensstämmelse
- Riskhantering och faktorer för långsiktiga partnerskap
-
Vanliga frågor
- Vilka toleranser är vanligtvis möjliga att uppnå med investeringsgjutning kombinerat med CNC-bearbetning?
- Hur ska köpare utvärdera en leverantörs förmåga att hantera både gjutning och bearbetning inom eget hus?
- Vilka material bearbetas vanligast genom investeringsgjutning med CNC-bearbetning?
- Hur kan köpare skydda sig mot kvalitetsfel under den första produktionsomgången?