
 EN
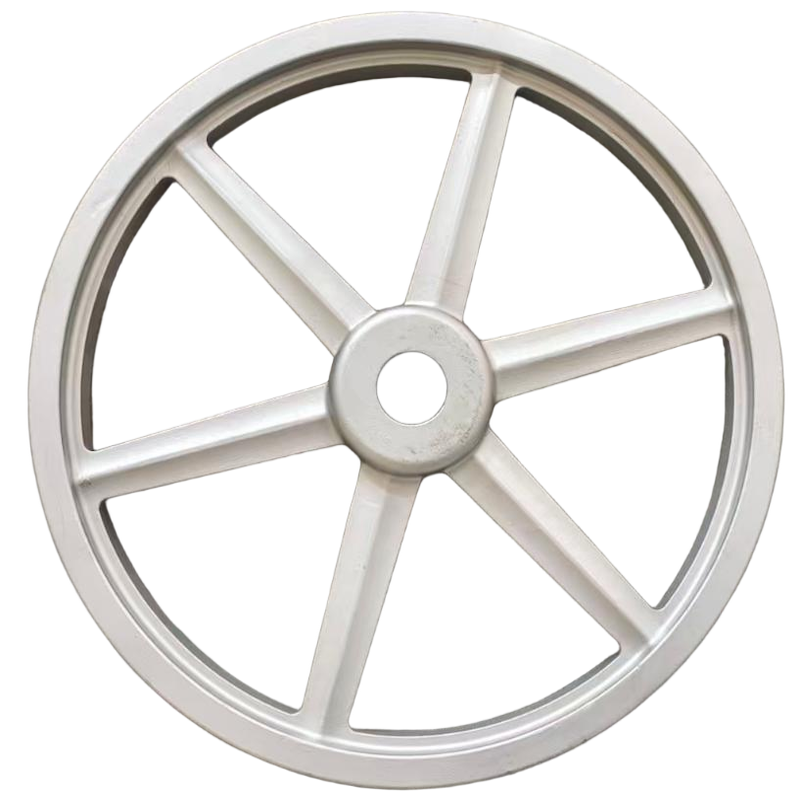
در محیطهای صنعتی پرتلاش، اجزا باید بسیار فراتر از آنچه که صرفاً در یک ماشین جا میشوند عمل کنند — بلکه باید بدون خرابی در برابر نیروهای بیامان، اصطکاک، گرما و تنشهای دورهای مقاومت کنند. ریختهگریهای انتقال مکانیکی این اجزا دقیقاً برای این منظور طراحی شدهاند و ستون فقرات سازهای را فراهم میکنند که سیستمهای انتقال توان را تحت سختترین شرایط بهطور قابل اعتمادی در حال کار نگه میدارند. از جعبهدندههای سنگین تا شفتهای انتقال سرعت بالا و مجموعههای میلهچرخدنده، اجزای ریختهگریشده پایهای را برای کاربردهای تحملکننده بار و حساس به سایش در صنایع بیشماری تشکیل میدهند.
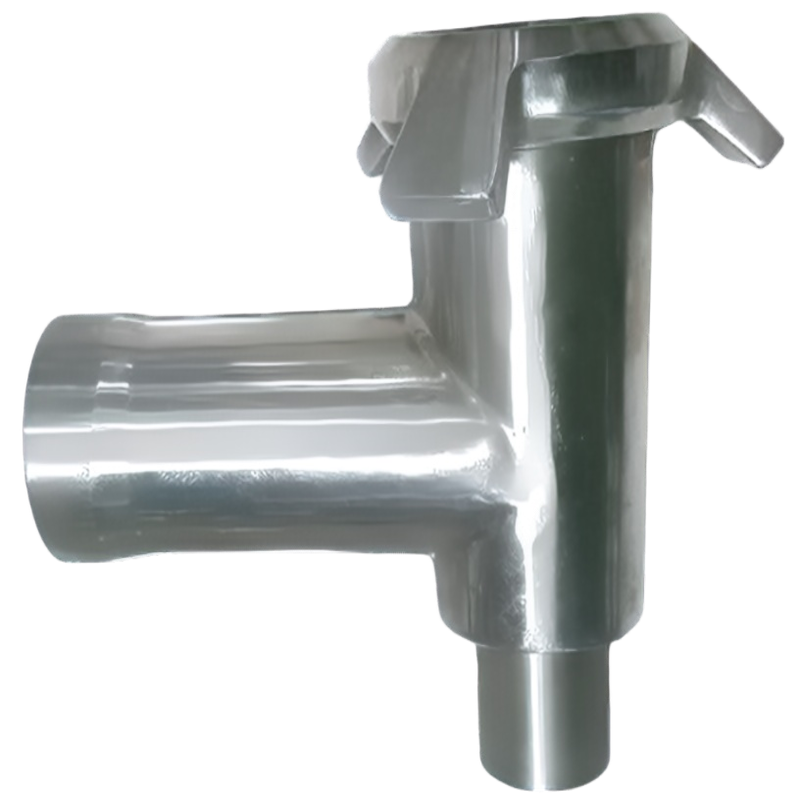
درک اینکه چگونه ریختهگریهای مکانیکی انتقال نیرو در کاربردهای با بار بالا و مقاوم در برابر سایش نقش دارند، نیازمند بررسی دقیق انتخاب مواد، مهندسی فرآیند ریختهگری، طراحی ریزساختار و رابطه بین هندسه قطعه و عملکرد آن در شرایط واقعی است. این مقاله به بررسی مکانیزمهای فنی و کاربردی میپردازد که این ریختهگریها را بهطور منحصربهفردی برای سختترین محیطهای جهانی انتقال توان مناسب میسازد و به مهندسان و متخصصان تأمین کمک میکند تا تصمیمات آگاهانهتری در زمینه طراحی و تأمین اتخاذ کنند.
نقش ریختهگریهای مکانیکی انتقال نیرو در سیستمهای انتقال توان
چه عواملی اجزای انتقال نیرو را از نظر ساختاری پرتلاش میسازد
سیستمهای انتقال توان در حین کار، تحت ترکیبی پیچیده از بارهای مکانیکی — از جمله تنشهای کششی، فشاری، پیچشی و خمشی — قرار میگیرند که بهصورت سریع و متناوب تغییر میکنند. این شرایط بارگذاری پویا بدین معناست که ریختهگریهای مکانیکی انتقال باید نهتنها استحکام استاتیکی بالایی داشته باشند، بلکه مقاومت عالی در برابر خستگی را نیز در طول میلیونها چرخهٔ کاری نشان دهند. وجود تنها یک نقطهٔ ضعیف در ریزساختار یا هندسه میتواند روند ایجاد ترک را آغاز کند و منجر به شکست فاجعهبار گردد.
فراتر از خستگی، اجزای انتقال بهطور مداوم در تماس لغزشی و غلتشی با سطوح همجفتشونده قرار دارند که این امر سایش را بهعنوان اصلیترین حالت شکست بههمراه دارد. محیط تریبولوژیکی داخل جعبهدنده، برای مثال، این نیاز را دارد که پوستههای ریختهگریشده و حاملهای چرخدنده در برابر سایش ساینده و چسبنده مقاومت کنند بدون اینکه ابعادشان تغییر کند. ریختهگریهای انتقال مکانیکی که نتوانند در این شرایط تلرانسها را حفظ کنند، منجر به ایجاد صدا، ارتعاش و در نهایت خرابی زودهنگام سیستم میشوند.
بارهای حرارتی تصویر را پیچیدهتر میکنند. گرمای تولیدشده از اصطکاک ترکیبشده با چرخههای حرارتی ناشی از روشنشدن و خاموششدن، تنشهای انبساطی و انقباضی را درون ریختهگری ایجاد میکنند. مواد و پارامترهای فرآیند باید با توجه به پایداری حرارتی انتخاب شوند تا اطمینان حاصل شود که ریختهگریهای انتقال مکانیکی ویژگیهای مکانیکی خود را در طی محدوده گستردهای از دماهای کاری حفظ کنند.
دستهبندیهای کلیدی کاربردی برای قطعات انتقال ریختهگریشده با بار بالا
ریختهگریهای انتقال مکانیکی در طیف گستردهای از کاربردهای با بار بالا ظاهر میشوند. در خودروها و حملونقل سنگین، این قطعات شامل درپوشهای یاتاقان اصلی میلهچرخان، پوستههای دیفرانسیل، پوستههای گیربکس و پوششهای تبدیلکننده گشتاور هستند — همه اینها توان عظیمی را در فضاهای فشرده منتقل میکنند. در ماشینآلات صنعتی، اجزای ریختهگریشده پوستههای جعبهدندههای سیارهای، کاهشدهندههای حلزونی و انتقالدهندههای محور موازی را تشکیل میدهند که نوارهای نقاله، آسیابها و پرسها را به حرکت درمیآورند.
تجهیزات ساختمانی و ماشینآلات معدنی سختترین محیطهای کاری برای ریختهگریهای انتقال مکانیکی را ایجاد میکنند. پوستههای محرک زنجیری، مجموعههای محرک چرخشی و حاملهای محرک نهایی باید بارهای ضربهای، آلودگی ساینده و لرزش مداوم را بدون تغییر شکل تحمل کنند. ضخامت دیواره، هندسه پرهها و ترکیب آلیاژی ریختهگریهای این بخشها بهطور خاص برای جذب ضربه و در عین حال کاهش وزن طراحی شدهاند.
انرژی بادی و سیستمهای پیشرانش دریایی نیز بهطور گستردهای به ریختهگریهای انتقال مکانیکی وابستهاند. پوستههای گیربکس ناکل و پوستههای گیربکس دریایی باید دههها خدمات قابلاطمینان ارائه دهند در محیطهایی که دسترسی برای تعمیر و نگهداری محدود است و پیامدهای خرابی بسیار جدی است. این کاربردها دلیل این را تقویت میکنند که یکپارچگی مواد، دقت ابعادی و کنترل فرآیند، شرایطی غیرقابلچانهزنی در تولید ریختهگری هستند.
انتخاب مواد و مهندسی ریزساختار برای مقاومت در برابر سایش
خانوادههای آلیاژی رایج در ریختهگریهای انتقال
عملکرد ریختهگریهای انتقال مکانیکی از انتخاب مواد آغاز میشود. چدن خاکستری همچنان بهطور گستردهای برای پوستههای گیربکس و پوستههای یاتاقانها بهکار میرود، زیرا ظرفیت جذب ارتعاش عالی، ماشینکاری خوب و استحکام فشاری کافی برای بسیاری از کاربردهای با بار متوسط را دارد. ساختار صفحهای گرافیت در چدن خاکستری انرژی ارتعاشی را جذب میکند که در کاهش انتقال صدا از طریق پوستههای گیربکس ارزشمند است.
آهن چدن انعطافپذیر، که به نامهای آهن چدن گرافیت کروی یا آهن چدن گرافیت گلولهای نیز شناخته میشود، پیشرفت قابل توجهی در زمینههای استحکام کششی، ازدیاد طول و مقاومت ضربهای ایجاد کرده است. با تبدیل شکل گرافیت از حالت برگمانند به حالت کروی از طریق تیمار منیزیم، آهن چدن انعطافپذیر خواص مکانیکیای دست مییابد که به فولاد کمکربن نزدیک است. قطعات ریختهگری انتقال مکانیکی ساختهشده از درجاتی مانند GGG-50 تا GGG-70 بهطور معمول در صفحات نگهدارنده، پوستهها و اجزای میله crankshaft تحت تنش بالا بهکار میروند که در آن عمر خستگی بسیار حیاتی است.
فولادهای ریختهگری آلیاژی و آهن چدن انعطافپذیر با ساختار آستمپر شده (ADI) عملکرد را حتی بیشتر ارتقا میدهند. ADI ترکیبی از استحکام بالا، چقرمگی خوب و مقاومت عالی در برابر سایش در یک سیستم موادی واحد است که آن را برای چرخدندهها و قطعات دنبالکننده کام بهویژه در مواردی که سایش سطحی اصلیترین نگرانی است، جذاب میسازد. ریختهگریهای فولادی در سنگینترین قطعات سازهای تحت بار شدید ترجیح داده میشوند و استحکام کششی بیش از ۷۰۰ مگاپاسکال همراه با چقرمگی و جوشپذیری مناسب برای کاربردهای تعمیر را ارائه میدهند.
کنترل ریزساختار و تأثیر آن بر عملکرد سایشی
برای ریختهگریهای قطعات انتقال مکانیکی، دستیابی به ریزساختار مناسب همچنین مهم است که انتخاب آلیاژ مناسب. توزیع، اندازه و شکل فازهای کاربید، پرلیت و گرافیت همگی بهطور مستقیم بر سختی، شکلپذیری و مقاومت در برابر سایش تأثیر میگذارند. ریختهگریای با ریزساختار نامتجانس — که ناشی از نرخهای سردشدن کنترلنشده یا روشهای نامناسب جوانهزنی باشد — سختی متغیری در سراسر مقطع خود نشان میدهد و این امر منجر به الگوهای سایش نامنظم در حین کاربرد میشود.
انجماد کنترلشده از طریق طراحی بهینه قالب و مدیریت نرخ سردشدن، به اطمینان از دستیابی ریختهگریهای قطعات انتقال مکانیکی به ریزساختار یکنواخت در سراسر ضخامت دیوارهها کمک میکند. صنایع ریختهگری تولیدکننده قطعات انتقال با عملکرد بالا سرمایهگذاری قابلتوجهی در شبیهسازی کامپیوتری انجماد انجام میدهند تا تشکیل نقاط داغ، تخلخل انقباضی و فاصله بین بازوهای دندریتی ثانویه را پیشبینی کنند — همه این عوامل بر خواص مکانیکی نهایی ریختهگری تأثیر میگذارند.
درمان حرارتی پس از ریختهگری، ریزساختار را بیشتر بهبود میبخشد. فرآیندهای همگنسازی، سردکردن سریع و بازپخت برای ریختهگریهای فولادی یا چرخههای آستمپر کردن برای اجزای ADI، ریزساختار حاصل از ریختهگری را به ریزساختاری تبدیل میکنند که بهطور خاص برای بار و شرایط سایشی مورد نظر بهینهسازی شده است. این درمانهای حرارتی گامهای اختیاری پایانی نیستند — بلکه بخشی جداییناپذیر از طراحی ریختهگریهای انتقال مکانیکی مورد استفاده در شرایط بار بالا هستند.
انتخاب فرآیند ریختهگری و تأثیر آن بر یکپارچگی سازهای
ریختهگری شنی در مقابل ریختهگری دقیق برای قطعات انتقال
انتخاب فرآیند ریختهگری تأثیر مستقیمی بر یکپارچگی ساختاری و کیفیت سطحی قطعات ریختهگری انتقال مکانیکی دارد. ریختهگری در قالب شنی، هم در نوع شن تازه و هم در نوع شن با پایه شیمیایی، رایجترین فرآیند برای ریختهگری پوستههای انتقال متوسط و بزرگ است. انعطافپذیری این فرآیند در پذیرش اشکال داخلی پیچیده — از طریق استفاده از هستهها — آن را به گزینهای ایدهآل برای پوستههای جعبه دنده با کانالهای روغن یکپارچه، سوراخهای یاتاقان و سطوح نصب تبدیل میکند.
ریختهگری از قالبهای سرمایشی یا ریختهگری با شمع از دقت ابعادی و پرداخت سطحی برتری برخوردار است و برای قطعات کوچکتر و پیچیدهتر جعبهدنده مناسب میباشد. قطعات تولیدشده با این روش نیاز به مقدار کمتری از اجازه ماشینکاری دارند؛ که این امر در مواردی که دقت ابعادی حیاتی است و برداشتن مواد ممکن است به نواحی بهینهشده از نظر تنش در ریختهگری برخورد کند، مزیتآور خواهد بود. برای قطعاتی مانند حاملهای سیارهای، بدنههای شیرها و پوستههای کوچک چرخدنده، ریختهگری از قالبهای سرمایشی دقیقترین تحملها را در دسته ریختهگریهای مکانیکی جعبهدنده فراهم میکند.
فرآیندهای قالبگیری لایهای و جعبهسرد جایگاهی میانی را اشغال میکنند و پرداخت سطحی و تکرارپذیری ابعادی بهتری نسبت به ریختهگری در ماسه تر ارائه میدهند، در عین حال همچنان از نظر اقتصادی در حجمهای تولید متوسط مقرونبهصرفه هستند. این فرآیندها بهطور فزایندهای برای ریختهگریهای مکانیکی جعبهدنده در بخشهای خودروسازی و تجهیزات کشاورزی مشخص میشوند، جایی که حجم بالای تولید، ثبات فرآیند و محدودههای ابعادی بسیار دقیق را میطلبد.
کنترل تخلخل و آزمونهای غیرمخرب در ریختهگریهای تحملکننده بار
تخلخل مهمترین مسئله کیفیتی برای ریختهگریهای انتقال مکانیکی در کاربردهای با بار بالا است. تخلخل گازی، تخلخل انقباضی و تخلخل ریز همگی میتوانند سطح مقطع مؤثر تحملکننده بار را کاهش دهند، نقاط تمرکز تنش ایجاد کنند و محلهای آغاز ترکخوردگی خستگی باشند. طراحی پیشرفته سیستمهای دریچهریزی و بالابر — که توسط شبیهسازی تأیید شدهاند — ابزار اصلی برای حداقلکردن تخلخل انقباضی در ریختهگریهای ضخیم است.
پروتکلهای آزمون غیرمخرب (NDT) برای اطمینان از اینکه ریختهگریهای انتقال مکانیکی ارسالشده به مشتریان، نیازمندیهای درونی سلامت ساختاری را برآورده میکنند، ضروری هستند. آزمون رادیوگرافی (RT) استاندارد طلایی برای شناسایی نقصهای حجمی مانند انقباض و تخلخل گازی است، درحالیکه آزمون اولتراسونیک (UT) برای شناسایی نقصهای صفحهای و لایهبرداری در بخشهای ضخیمتر ترجیح داده میشود. بازرسی ذرات مغناطیسی (MPI) بهطور معمول بر روی ریختهگریهای فرومغناطیسی پس از ماشینکاری برای شناسایی ترکهای سطحی و زیرسطحی اعمال میشود.
معیارهای پذیرش آزمون غیرمخرب (NDT) معمولاً توسط استانداردهای بینالمللی مانند EN 1369، EN 1371 یا ASTM E446 تعریف میشوند و باید بهوضوح در نقشههای مشتری و سفارشهای خرید ذکر شوند. ریختهگاههای تولیدکننده ریختهگریهای انتقال مکانیکی برای کاربردهای حیاتی، برنامههای صلاحیتیابی دقیق NDT و سیستمهای ردیابی را اجرا میکنند که امکان پیگیری هر انحراف کیفیتی را تا سرچشمهٔ دقیق آن—مانند شارژ ذوب، دستهٔ قالب و دستهٔ عملیات حرارتی—فراهم میسازد.
اصول مهندسی طراحی که عملکرد بار و سایش را به حداکثر میرسانند
ویژگیهای هندسی طراحی که توزیع بار را بهبود میبخشند
هندسهٔ قطعات ریختهگری انتقال مکانیکی به اندازهٔ خواص مواد آنها اهمیت دارد. تیرهای تقویتی، برجستگیها و گذارهای ضخامت دیواره باید به گونهای طراحی شوند که بارها را بهطور کارآمد منتقل کنند و در عین حال تمرکز تنش ایجاد نکنند. امروزه تحلیل المان محدود (FEA) روشی استاندارد در طراحی پوستههای پیچیدهٔ انتقال است و به مهندسان اجازه میدهد مناطق با تنش بالا را شناسایی کرده و هندسه را قبل از سرمایهگذاری بر روی ابزارآلات بهینهسازی کنند.
فیلتِرهای داخلی و شعاعهای گرد در انتقالات مقطع، ویژگیهای بسیار حیاتی در ریختهگری قطعات انتقال مکانیکی هستند. گوشههای تیز بهعنوان عوامل افزایش تنش هندسی عمل کرده و تنشهای محلی را تشدید کرده و عمر خستگی را بهطور چشمگیری کاهش میدهند. تجربیات seguی صنعتی و مطالعات تحلیل المان محدود (FEA) بهطور پیوسته نشان میدهند که استفاده از شعاعهای داخلی مناسب در محل اتصال تقویتکنندهها به دیوارهها، تمرکز تنش اوج را ۳۰ تا ۵۰ درصد کاهش میدهد؛ این امر مستقیماً منجر به افزایش طول عمر عملیاتی قطعه تحت بارهای دورهای میشود.
زاویههای شیب (Draft angles)، محل خط جداکننده (parting line)، و طراحی هستهها (cores) باید همه از ابتدا در فرآیند طراحی ریختهگری در نظر گرفته شوند تا اطمینان حاصل شود که هندسه نهایی بهدرستی با طرح مورد نظر برای مسیر انتقال بار همخوانی دارد. ریختهگریهای انتقال مکانیکی که در مراحل پایانی فرآیند بهدلیل محدودیتهای قالبزنی مجدداً طراحی میشوند، اغلب منجر به تغییرات هندسی اجباری میگردند که عملکرد سازهای را کاهش میدهند — این نتیجهای پرهزینه است که رعایت صحیح اصول «طراحی برای ریختهگری» (design-for-casting) میتواند آن را پیشگیری کند.
فناوریهای پوششدهی و پرداخت سطحی برای افزایش عمر سایشی
حتی ریختهگریهای مکانیکی انتقال قدرت که با دقت بسیار بالا طراحی و تولید شدهاند نیز میتوانند از پوششدهی سطحی برای افزایش عمر سایشی در محیطهای سایشی سخت بهرهمند شوند. فرآیندهای سختکردن سطحی — از جمله کربورهکردن، نیتریدهکردن و سختکردن القایی — لایهای سخت و مقاوم در برابر سایش روی هستهای شکلپذیر و مقاوم ایجاد میکنند. این ترکیب برای اجزایی مانند حاملهای چرخدنده و برجستگیهای کام، که تحت تأثیر تنشهای تماسی متمرکز روی سطوح خود قرار میگیرند اما در عین حال نیازمند استحکام ضربهای در حجم اصلی ماده هستند، ایدهآل است.
پوششهای پاشش حرارتی، مانند کاربید تنگستن یا کاربید کروم بهروش اکسیژن-سوخت با سرعت بالا (HVOF)، میتوانند روی سطوح یاتاقانها و آببندی ریختهگریهای مکانیکی انتقال قدرت اعمال شوند تا مقاومت فوقالعادهای در برابر سایش فراهم کنند؛ جایی که ویژگیهای فلز پایه بهتنهایی کافی نیستند. این پوششها بهویژه در موارد بازسازی ارزشمند هستند، زیرا سطوح ساییدهشده روی ریختهگریهایی که از نظر ساختاری سالم هستند را میتوان به ابعاد و عملکرد اصلی بازگرداند.
پاشش گلولهای روشی دیگر از درمان سطحی است که بهطور گستردهای برای ریختهگریهای انتقال مکانیکی تحت بار خستگی به کار میرود. با ایجاد لایهای از تنش پسماند فشاری در سطح، پاشش گلولهای شروع ترکهای خستگی را تحت بارهای خمشی و پیچشی متناوب به تأخیر میاندازد. این روش در ترکیب با انتخاب مناسب آلیاژ و کنترل ریزساختار، امکان دستیابی ریختهگریهای انتقال مکانیکی به اهداف عملکردی را فراهم میکند که تنها با طراحی مواد قابل دستیابی نخواهد بود.
تضمین کیفیت و قابلیت اطمینان بلندمدت ریختهگریهای انتقال
سیستمهای کنترل فرآیند در کارخانههای ریختهگری پرعملکرد
ثبات در تولید آن چیزی است که قطعات ریختهگری انتقال مکانیکی قابل اعتماد را از قطعاتی که فقط در بازرسی اولیه عبور میکنند اما در عملکرد واقعی زودتر از موعد خراب میشوند، جدا میسازد. برجستهترین ریختهگاهها سیستمهای کنترل فرآیند آماری (SPC) را به کار میبرند که متغیرهای حیاتی فرآیند — از جمله ترکیب شیمیایی فلز، دمای ریختهگری، سختی قالب و زمان سرد شدن — را بهصورت بلادرنگ نظارت میکنند. هر انحرافی از محدودههای کنترلی، واکنش اصلاحی فوری را فعال میسازد تا محصول نامطابق پیش از رسیدن به عملیات بعدی جلوگیری شود.
کنترل ترکیب شیمیایی ذوب برای قطعات ریختهگری انتقال مکانیکی بسیار حیاتی است. تحلیل طیفسنجی هر بار ذوب، اطمینان حاصل میکند که مقادیر معادل کربن، سیلیسیم، منگنز و عناصر آلیاژی در محدودههای باریکی قرار دارند که برای دستیابی به ریزساختار مطلوب پس از انجماد و عملیات حرارتی لازم است. حتی انحرافهای جزئی در محتوای منیزیم در تولید آهن چکشخوار میتواند گرهداری را از سطح قابل قبول به سطح ناکافی تغییر دهد و این تغییر مستقیماً بر افزایشپذیری و استحکام ضربهای تأثیر میگذارد.
بازرسی ابعادی با استفاده از دستگاههای اندازهگیری مختصاتی (CMM) صحت این نکته را تأیید میکند که قطرهای حیاتی سوراخها، مکانهای نشیمنگاه یاتاقانها و تختگی سطح نصب در قطعات ریختهگری شده انتقال مکانیکی، در محدوده تلرانسهای مشخصشده در نقشه قرار دارند. گزارشهای بازرسی نمونه اولیه (FAIR) معمولاً توسط مشتریان سازنده تجهیزات اصلی خودرو و صنعتی پیش از تأیید تولید مورد نیاز است و شواهد مستندی از توانایی فرآیند ریختهگری در تولید مداوم قطعات در محدوده مشخصات ارائه میکند.
ملاحظات دوره عمر و برنامهریزی نگهداری برای اجزای ریختهگری شده انتقال
هزینهٔ کل مالکیت برای ریختهگریهای سیستم انتقال مکانیکی بسیار فراتر از قیمت خرید اولیه است. مهندسان و برنامهریزان نگهداری باید عمر مورد انتظار این ریختهگریها را در شرایط بار و محیطی خاص، دسترسپذیری قطعات جایگزین و پیامدهای توقف غیرمنتظرهٔ تولید در صورت خرابی یک ریختهگری در حین بهرهبرداری در نظر بگیرند. مشخصکردن ریختهگریها با ضرایب ایمنی مناسب و تأییدشدهٔ گواهیهای مواد، پایهٔ برنامهریزی مسئولانهٔ نگهداری است.
فناوریهای نظارت بر وضعیت — از جمله تحلیل ارتعاشات، نظارت بر ذرات فلزی در روغن و بازرسی گرمایی — میتوانند نشانههای اولیهٔ سایش و خستگی در ریختهگریهای سیستم انتقال مکانیکی را پیش از وقوع خرابی شناسایی کنند. با ادغام این روشهای نظارتی در برنامههای نگهداری پیشبینیشده، اپراتوران نیروگاه میتوانند عمر مفید مجموعههای انتقال را افزایش داده و از پیامدهای گرانقیمت خرابیهای ناگهانی مکانیکی جلوگیری کنند.
وقتی قطعات ریختهگری سیستم انتقال قدرت به پایان عمر کاری خود میرسند، جوشکاری تعمیری و بازگرداندن ابعاد از طریق ماشینکاری و پاشش حرارتی اغلب میتواند عمر قطعه را با هزینهای بسیار کمتر از تعویض آن افزایش دهد. ذوبخانهها و ارائهدهندگان خدمات ماشینکاری که تخصص در قطعات سیستم انتقال قدرت دارند، میتوانند قطعات فرسوده را ارزیابی کرده، محدوده تعمیر را تعیین نمایند و قطعات را پس از تأیید کیفیت، به سرویس بازگردانند — این گزینه در صنایعی که زمان تحویل قطعات ریختهگری جدید به هفتهها یا ماهها میرسد، ارزشمند است.
پرسشهای متداول
برای کاربردهای با بار بالا، رایجترین مواد بهکاررفته در قطعات ریختهگری سیستم انتقال قدرت کداماند؟
آهن چدن انعطافپذیر، فولاد ریختهگری آلیاژی و آهن چدن انعطافپذیر با عملیات حرارتی اوتِمپر (ADI) رایجترین مواد مشخصشده برای قطعات ریختهگری انتقال مکانیکی در کاربردهای بار بالا هستند. درجات آهن چدن انعطافپذیر ترکیبی عالی از استحکام، شکلپذیری و مقرونبهصرفهبودن ارائه میدهند، درحالیکه فولادهای ریختهگری زمانی انتخاب میشوند که حداکثر استحکام کششی و قابلیت جوشکاری مورد نیاز باشد. ADI بهطور فزایندهای در مواردی بهکار میرود که مقاومت برتر سطحی در برابر سایش همراه با شکلپذیری بالای هسته، عامل اصلی طراحی باشد.
تخلخل چگونه بر عملکرد قطعات ریختهگری انتقال مکانیکی تأثیر میگذارد؟
تخلخل، سطح مقطع مؤثر باربر را در ریختهگریهای انتقال مکانیکی کاهش میدهد و بهعنوان محل تمرکز تنش عمل کرده و شروع ترک خستگی را تسریع میکند. حتی حفرههای کوچک انقباضی یا گازی در نواحی با تنش بالا میتوانند عمر خستگی یک قطعه را بهطور چشمگیری کاهش دهند. بههمین دلیل، پروتکلهای دقیق آزمونهای غیرمخرب — از جمله آزمونهای رادیوگرافی و اولتراسونیک — دروازههای کیفیت اجباری برای ریختهگریهای انتقال مورد استفاده در محیطهای سختکار هستند.
آیا پوششدهی سطحی میتواند مقاومت سایشی ریختهگریهای انتقال مکانیکی را بهبود بخشد؟
بله، پوششدهی سطحی بهطور قابلتوجهی مقاومت در برابر سایش قطعات ریختهگری انتقال مکانیکی را افزایش میدهد، بدون آنکه استحکام کلی آنها را کاهش دهد. نیترید کردن، سختکاری القایی، پوششهای اسپری حرارتی HVOF و پاشش گلولهای همگی روشهای اثباتشدهای هستند که عمر سایشی را افزایش میدهند، شروع ترکهای خستگی را به تأخیر میاندازند و سطوح ساییدهشده را به ابعاد اصلی بازمیگردانند. انتخاب روش مناسب به مکانیسم سایش خاص — چه سایش ساینده، چه سایش چسبنده یا چه سایش ناشی از خستگی — و همچنین به جنس مادهٔ پایهٔ قطعهٔ ریختهگری بستگی دارد.
مهندسان چگونه باید قطعات ریختهگری انتقال مکانیکی را مشخص کنند تا ثبات ابعادی در تولید تضمین شود؟
مهندسان باید ریختهگریهای انتقال مکانیکی را با تورانسهای ابعادی بهوضوح تعریفشده، درجه مواد و الزامات عملیات حرارتی، معیارهای پذیرش آزمونهای غیرمخرب که به استانداردهای شناختهشده ارجاع داده شدهاند، و الزامات گزارشهای بازرسی قطعه اول مشخص کنند. همکاری با ریختهگریهایی که سیستمهای مدیریت کیفیت صلاحیتدار را اجرا میکنند و از بازرسی ابعادی مبتنی بر دستگاه اندازهگیری هماهنگ (CMM) استفاده میکنند، به اطمینان از اینکه ریختهگریهای تولیدی در طول برنامه تأمین بهطور پیوسته نیازمندیهای نقشه را برآورده میکنند، کمک میکند.
فهرست مطالب
- نقش ریختهگریهای مکانیکی انتقال نیرو در سیستمهای انتقال توان
- انتخاب مواد و مهندسی ریزساختار برای مقاومت در برابر سایش
- انتخاب فرآیند ریختهگری و تأثیر آن بر یکپارچگی سازهای
- اصول مهندسی طراحی که عملکرد بار و سایش را به حداکثر میرسانند
- تضمین کیفیت و قابلیت اطمینان بلندمدت ریختهگریهای انتقال
-
پرسشهای متداول
- برای کاربردهای با بار بالا، رایجترین مواد بهکاررفته در قطعات ریختهگری سیستم انتقال قدرت کداماند؟
- تخلخل چگونه بر عملکرد قطعات ریختهگری انتقال مکانیکی تأثیر میگذارد؟
- آیا پوششدهی سطحی میتواند مقاومت سایشی ریختهگریهای انتقال مکانیکی را بهبود بخشد؟
- مهندسان چگونه باید قطعات ریختهگری انتقال مکانیکی را مشخص کنند تا ثبات ابعادی در تولید تضمین شود؟