
 EN
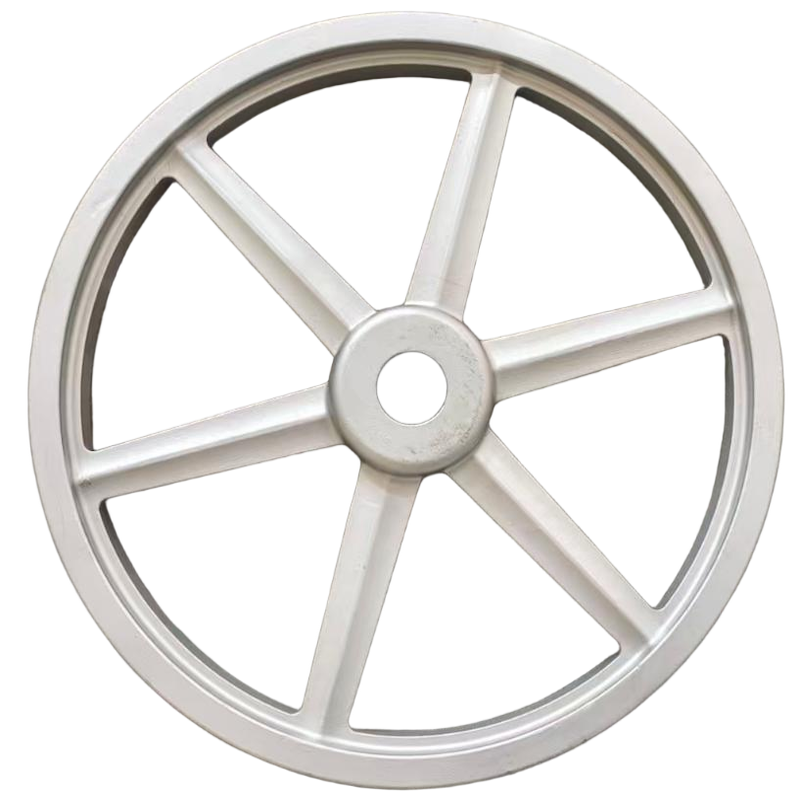
Պահանջկոտ արդյունաբերական միջավայրերում բաղադրիչները պետք է շատ ավելի շատ աշխատեն, քան պարզապես տեղավորվել մեքենայի մեջ՝ նրանք պետք է դիմանան անընդհատ ուժերի, շփման, ջերմության և ցիկլային լարվածության՝ առանց ձախողվելու: մեխանիկական փոխանցման լիցքավորված մասեր նրանք ճշգրիտ մշակված են այս նպատակի համար՝ ապահովելով կառուցվածքային հիմքը, որը պահպանում է հուսալի աշխատանքը հզոր ուժի փոխանցման համակարգերում ամենածանր պայմանների տակ: Հաստ ատամնավոր տուփերից մինչև բարձր արագությամբ շարժավահաններ և գլանավոր հավաքածուներ՝ լիցքավորված բաղադրիչները կազմում են բեռնվածության տակ գտնվող և մաշման վտանգի ենթակա կիրառումների հիմքը անհամար արդյունաբերություններում:
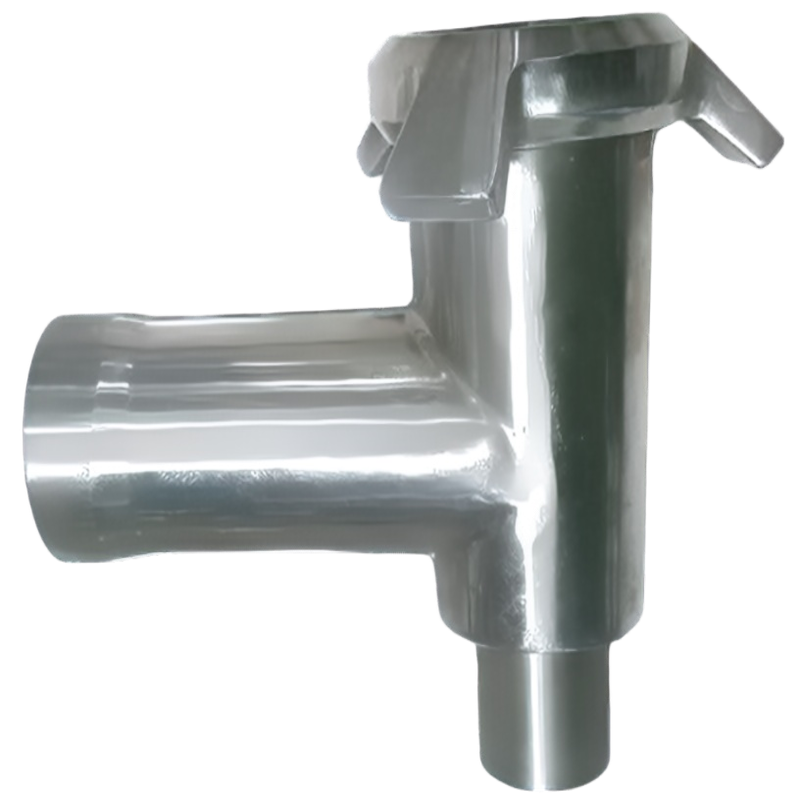
Մեխանիկական փոխանցման լիցքավորված մասերի բարձր բեռնվածության և մաշվածության դիմացկունության համար աջակցության հասկանալու համար անհրաժեշտ է մոտիկից դիտարկել նյութի ընտրությունը, լիցքավորման գործընթացի ճարտարագիտությունը, միկրոկառուցվածքային նախագծումը և մասերի երկրաչափական ձևի ու շահագործման ժամանակ ցուցաբերվող արդյունքների միջև առնչությունը: Այս հոդվածը հետազոտում է տեխնիկական և գործնական մեխանիզմները, որոնք այդ լիցքավորված մասերը դարձնում են յուրահատուկ հարմար աշխարհի ամենապահանջվող շարժակազմի փոխանցման միջավայրերի համար, ինչը օգնում է ինժեներներին և մատակարարման մասնագետներին կատարել ավելի տեղյակացված նախագծման և մատակարարման որոշումներ:
Մեխանիկական փոխանցման լիցքավորված մասերի դերը շարժակազմի փոխանցման համակարգերում
Ինչն է դարձնում փոխանցման մասերը կառուցվածքային առումով պահանջվող
Էլեկտրաէներգիայի փոխանցման համակարգերը ենթարկվում են մեխանիկական բեռնվածության բարդ համադրության՝ ներառյալ ձգողական, սեղմողական, պտտման և ծռման լարումները, որոնք շատ արագ են փոխվում շահագործման ընթացքում: Այս դինամիկ բեռնվածության պայմանները նշանակում են, որ մեխանիկական փոխանցման լիցքավորված մասերը պետք է ունենան ոչ միայն բարձր ստատիկ ամրություն, այլև հսկայական թվով շահագործման ցիկլերի ընթացքում հիասքանչ ճգնառության դիմացկունություն: Միայն մեկ թույլ կետ միկրոկառուցվածքում կամ երկրաչափության մեջ կարող է սկսել ճեղքի տարածումը, որն իր հերթին կարող է հանգեցնել կատաստրոֆային ձախողման:
Մեկնաբանելով հոգնածությունը՝ փոխանցման բաղադրիչները սովորաբար մատակարարվում են սահմանային և գլորման շփման միջոցով հարակից մակերեսների հետ, ինչը հանգեցնում է մաշվելու՝ որպես հիմնական ձախողման ռեժիմի: Օրինակ՝ փոխանցման տուփի մեջ գտնվող տրիբոլոգիական միջավայրը պահանջում է, որ լիացված կառուցվածքները և ատամնավոր փոխանցման կրողները դիմացեն մաշվելուն՝ առանց չափսերի վատացման: Այն մեխանիկական փոխանցման լիացված կառուցվածքները, որոնք չեն կարողանում պահպանել ճշգրտությունը այս պայմաններում, կարող են առաջացնել աղմուկ, թրթռում և, վերջապես, վաղաժամկետ համակարգային ձախողում:
Ջերմային բեռնվածությունը լրացուցիչ բարդացնում է իրավիճակը: Շփման միջոցով առաջացած ջերմությունը՝ միացված սկզբնավորման և անջատման ժամանակ առաջացող ջերմային ցիկլերի հետ, ստեղծում է ընդլայնման և սեղմման լարումներ լիացված կառուցվածքի ներսում: Նյութերը և գործընթացի պարամետրերը պետք է ընտրվեն ջերմային կայունության վրա հիմնված՝ ապահովելով, որ մեխանիկական փոխանցման լիացված կառուցվածքները պահպանեն իրենց մեխանիկական հատկությունները լայն շահագործման ջերմաստիճանային միջակայքում:
Բարձր բեռնվածության տակ աշխատող լիացված փոխանցման մասերի հիմնական կիրառման կատեգորիաներ
Մեխանիկական փոխանցման լիացվածքները օգտագործվում են բարձր բեռնվածության շատ տարբեր կիրառումներում: Ավտոմոբիլային և ծանր տրանսպորտում դրանք ներառում են շարժվածքի գլխավոր ստատորենների ծածկոցները, դիֆերենցիալի կապսուլները, փոխանցման տուփերի կապսուլները և մեխանիկական հզորության փոխանցման ծածկոցները՝ բոլորը կառուցված են մեծ հզորություններ փոխանցելու համար սեղմ տարածքներում: Արդյունաբերական սարքավորումներում լիացվածքները կազմում են մոլորակային փոխանցատուփերի, ողորկ փոքրացնողների և զուգահեռ առանցքային շարժիչների կապսուլները, որոնք շարժում են տրանսպորտյորները, մեքենաները և ճեպամշակման սարքավորումները:
Շինարարական սարքավորումները և հանքարդյունաբերական մեքենաները մեխանիկական փոխանցման լիացվածքների համար ամենադժվար շահագործման պայմաններն են ստեղծում: Շարժասարքի կապսուլները, պտտվող շարժասարքի համալիրները և վերջնական շարժասարքի կրողները պետք է դիմանան հարվածային բեռնվածությանը, մաշվող աղտոտմանը և անընդհատ տատանումներին՝ առանց ձևափոխվելու: Այս ոլորտներում լիացվածքների պատերի հաստությունը, ձևավորման երկարությունները և համաձուլվածքի բաղադրությունը մշակված են հարվածները կլանելու և քաշը նվազեցնելու համար:
Հողմի էներգիայի և ծովային շարժաբերակների համակարգերը նույնպես մեծ չափով կախված են մեխանիկական փոխանցման լիցքավորված մասերից: Նացելայի փոխանցման տուփերի մարմինները և ծովային փոխանցման տուփերի դեպոզիտները պետք է տարիներ շարունակ ապահովեն հուսալի աշխատանք այնպիսի միջավայրերում, որտեղ սպասարկման մուտքը սահմանափակ է, իսկ ձախողման հետևանքները՝ ծանրագույն: Այս կիրառումները հաստատում են, թե ինչու նյութի ամբողջականությունը, չափային ճշգրտությունը և գործընթացի վերահսկումը լիցքավորման արտադրության մեջ անպայման պահանջներ են:
Նյութի ընտրություն և միկրոկառուցվածքային ճարտարագիտություն մաշվելու դիմացկունության համար
Փոխանցման լիցքավորված մասերում հաճախ օգտագործվող համաձուլվածքների ընտանիքներ
Մեխանիկական փոխանցման լիցքավորված մասերի աշխատանքային ցուցանիշները սկսվում են նյութի ընտրությունից: Մոխրագույն պողպատե լիցքավորված մասերը մինչ այսօր լայնորեն օգտագործվում են փոխանցման տուփերի և սայլակների մարմինների համար՝ իրենց հիասքանչ թարմացման հատկությունների, լավ մեքենայացվելիության և բավարար սեղմման ամրության շնորհիվ բազմաթիվ միջին բեռնվածության կիրառումներում: Մոխրագույն պողպատի գրաֆիտային թելիկների կառուցվածքը կլանում է տատանողական էներգիան, ինչը կարևոր է փոխանցման տուփերի միջով աղմուկի տարածումը նվազեցնելու համար:
Պատկերավոր երկաթը, որը հայտնի է նաև որպես գնդաձև կամ սֆերոիդային գրաֆիտային երկաթ, նշանակալի բարելավում է ձգվածության ամրությունը, երկարացումը և հարվածային դիմացկունությունը: Մագնեզիումով մշակման միջոցով գրաֆիտի մորֆոլոգիայի փոխակերպումը թերթիկներից դեպի գնդաձև ձևեր հնարավորություն է տալիս պատկերավոր երկաթին ձեռք բերել մեխանիկական հատկություններ, որոնք մոտենում են ցածրածածկային պողպատին: GGG-50-ից մինչև GGG-70 դասերի պատկերավոր երկաթից պատրաստված մեխանիկական փոխանցման լիացվածքները սովորաբար օգտագործվում են բարձր լարվածության ենթարկվող կրող սալիկներում, կապույտներում և ճանկավոր առանցքի բաղադրիչներում, որտեղ կարևոր է վարժանքի կյանքը:
Համաձուլվածքային լիցքավորված պողպատե և աուստեմպերացված ճկուն երկաթ (ADI) նյութերը հնարավորություն են տալիս ավելի բարձր ցուցանիշների հասնել: ADI-ն միավորում է բարձր ամրություն, լավ ճկունություն և հիասքանչ մաշվելու դիմացկունություն՝ մեկ նյութային համակարգում, ինչը այն դարձնում է գրավիչ ատամնավոր փոխանցման մեխանիզմների և կամերային հետևող մասերի համար, որտեղ մակերևույթի մաշումը հիմնական խնդիրն է: Պողպատե լիցքավորված մասերը նախընտրվում են ամենածանր բեռնված կառուցվածքային մասերի համար, որոնք ունեն ձգման ամրություն 700 ՄՊա-ից բարձր՝ լավ ճկունությամբ և վերանորոգման համար հարմար եռակցման հատկություններով:
Միկրոկառուցվածքի վերահսկումը և դրա ազդեցությունը մաշվելու ցուցանիշների վրա
Մեխանիկական փոխանցման լիցքավորումների համար ճիշտ միկրոկառուցվածքի ձեռքբերումը նույնքան կարևոր է, որքան ճիշտ համաձուլվածքի ընտրությունը: Կարբիդների, պերլիտի և գրաֆիտի փուլերի բաշխումը, չափը և ձևը ուղղակիորեն ազդում են կարծրության, ճկունության և մաշվելու դիմացկունության վրա: Անհամասեռ միկրոկառուցվածք ունեցող լիցքավորումը՝ որը առաջանում է անվերահսկելի սառեցման արագության կամ վատ ինոկուլյացիայի պատճառով, ցուցադրում է հատվածի ընդհանուր հատվածում փոփոխական կարծրություն, ինչը ծառայության ընթացքում հանգեցնում է անհամասեռ մաշվելու օրինակների:
Օպտիմալ ձուլարանի դիզայնի և սառեցման արագության կառավարման միջոցով վերահսկվող սառեցումը օգնում է ապահովել, որ մեխանիկական փոխանցման լիցքավորումները ստանան համասեռ միկրոկառուցվածք իրենց պատերի ընդհանուր հատվածում: Բարձր կատարողականության փոխանցման մասեր արտադրող ձուլարանները մեծ ներդրումներ են կատարում համակարգչային օգնությամբ սառեցման սիմուլյացիայի մեջ՝ կանխատեսելու տաք կետերի առաջացումը, սեղմվածության պորոսությունը և երկրորդային դենդրիտային թևերի միջակայքը, որոնք բոլորը ազդում են լիցքավորման վերջնական մեխանիկական հատկությունների վրա:
Հետ-ձուլման ջերմային մշակումը հետագայում բարելավում է միկրոկառուցվածքը: Ստալյար ձուլակտորների համար նորմալացում, սառեցում և տաքացում, կամ ԱԴԻ մասերի համար աուստեմպերացման ցիկլերը փոխարկում են ձուլման միկրոկառուցվածքը մեկ այլ միկրոկառուցվածքի, որը օպտիմալացված է տվյալ կիրառման համար նախատեսված բեռնվածության և մաշվածության ռեժիմի համար: Այս ջերմային մշակումները չեն համարվում ընտրովի վերջնական մշակման քայլեր — դրանք անբաժանելի մաս են կազմում մեխանիկական փոխանցման ձուլակտորների նախագծման, որոնք նախատեսված են բարձր բեռնվածության ծառայության համար:
Ձուլման գործընթացի ընտրությունը և դրա ազդեցությունը կառուցվածքային ամբողջականության վրա
Փոշետաք ձուլումը ընդդեմ ճշգրտված ձուլման փոխանցման մասերի համար
Դարբնության գործընթացի ընտրությունը ուղղակիորեն ազդում է մեխանիկական փոխանցման լիցքավորված մասերի կառուցվածքային ամրության և մակերևույթի որակի վրա: Ավազային լիցքավորումը՝ ինչպես կանաչ ավազի, այնպես էլ քիմիապես կապված տարատեսակներով, ամենաշատ օգտագործվող գործընթացն է միջին և մեծ չափսերի փոխանցման տուփերի համար: Նրա ճկունությունը՝ բարդ ներքին երկրաչափական ձևերին հարմարվելու համար (միջոցառումների միջոցով)՝ այն դարձնում է իդեալական արագափոխանցիչների տուփերի համար, որոնք ունեն ինտեգրված յուղի անցուղիներ, սայլակների անցքեր և միացման մակերևույթներ:
Ներդրման լիցքավորումը, կամ կորցրած մոմի լիցքավորումը, ապահովում է բարձր չափային ճշգրտություն և մակերևույթի վերջնական մշակման բարձր որակ փոքր և ավելի բարդ փոխանցման մասերի համար: Ներդրման լիցքավորմամբ ստացված մասերը պահանջում են ավելի փոքր մեքենայացման թույլատրելի սխալ, ինչը առավելություն է տալիս, երբ չափային ճշգրտությունը կրիտիկական է, իսկ նյութի հեռացումը կհատի լիցքավորման օպտիմալ լարված տեղամասերը: Այսպիսի մասերի համար, ինչպես օրինակ՝ մոլորակային կրողները, փականների մարմինները և փոքր ատամնավոր տուփերը, ներդրման լիցքավորումը ապահովում է մեխանիկական փոխանցման լիցքավորված մասերի կատեգորիայում ամենախիստ թույլատրելի սխալները:
Խեցիների ձուլումը և սառը տուփի գործընթացները զբաղեցնում են միջին դիրք, ապահովելով լավ մակերևույթի վերջնական մշակման որակ և չափային կրկնելիություն՝ մեծ չափավորման ավազի ձուլման համեմատությամբ, մինչդեռ մնում են տնտեսապես արդյունավետ միջին արտադրական ծավալների դեպքում: Այս գործընթացները ավելի հաճախ են նշվում մեխանիկական փոխանցման ձուլված մասերի համար ավտոմեքենաների և գյուղատնտեսական սարքավորումների ոլորտներում, որտեղ բարձր արտադրական ծավալները պահանջում են գործընթացի համապատասխանություն և խիստ չափային սահմանափակումներ:
Փոքրաթիվ խոռոչների վերահսկումը և ոչ վնասազերծ փորձարկումը բեռնված լինելու դեպքում օգտագործվող լիցքավորված մասերում
Փոքրաթիվ խոռոչները մեխանիկական փոխանցման լիցքավորված մասերի համար ամենակритիկ որակի հարցն են բարձր բեռնվածության կիրառման դեպքում: Գազային խոռոչները, սեղմման խոռոչները և միկրոխոռոչները բոլորն էլ կարող են նվազեցնել արդյունավետ բեռնված հատվածը, ստեղծել լարվածության կենտրոնացման վայրեր և ծառայել որպես ճաքերի առաջացման սկզբնակետ: Առաջադեմ մուտքային և վերին մասերի համակարգի նախագծումը՝ ստուգված մոդելավորմամբ, հիմնական միջոցն է ծանր հատվածներում սեղմման խոռոչների նվազեցման համար:
Ոչ վնասակար փորձարկման (NDT) պրոտոկոլները անհրաժեշտ են այն համար, որ մեխանիկական փոխանցման լիցքավորումները, որոնք ուղարկվում են հաճախորդներին, բավարարեն ներքին հնչունության պահանջները: Ռենտգենյան փորձարկումը (RT) համարվում է ծավալային սխալներ՝ ինչպես օրինակ սեղմվածությունը և գազային փուչությունները, հայտնաբերելու ոսկե ստանդարտ, իսկ ուլտրաձայնային փորձարկումը (UT) նախընտրելի է հարթակային սխալների և շերտավորման հայտնաբերման համար հաստ հատվածներում: Մագնիսային մասնիկների զննումը (MPI) սովորաբար կիրառվում է ֆերոմագնիսային լիցքավորումների վրա՝ մեքենայացման հետո մակերեսային և մակերեսին մոտ ճեղքերը հայտնաբերելու համար:
NDT-ի ընդունման չափանիշները սովորաբար սահմանվում են միջազգային ստանդարտներով, ինչպես օրինակ EN 1369, EN 1371 կամ ASTM E446, և պետք է ճշգրիտ նշվեն հաճախորդների գծագրերում և գնման պատվերներում: Կրիտիկական կիրառումների համար մեխանիկական փոխանցման լիցքավորումներ արտադրող լիցքավորման գործարանները պահպանում են խիստ NDT որակավորման ծրագրեր և հետագծելիության համակարգեր, որոնք թույլ են տալիս ցանկացած որակի անհամապատասխանություն հետագծել մինչև կոնկրետ հալվածքի լիցքավորումը, ձուլատակառի շարքը և ջերմային մշակման շարքը:
Նախագծման ինժեներական սկզբունքներ, որոնք մաքսիմալացնում են բեռնվածության և մաշման ցուցանիշները
Երկրաչափական նախագծման առանձնահատկություններ, որոնք բարելավում են բեռնվածության բաշխումը
Մեխանիկական փոխանցման լիցքավորված մասերի երկրաչափությունը նույնքան կարևոր է, որքան նրանց նյութային հատկությունները: Կողային մասերը, բուրգերը և պատերի հաստության անցումները պետք է նախագծվեն այնպես, որ բեռնվածությունը փոխանցվի արդյունավետ կերպով՝ առանց լարվածության կենտրոնների ստեղծման: Վերջավոր տարրերի վերլուծությունը (FEA) այժմ ստանդարտ մեթոդ է բարդ փոխանցման կապսուլների նախագծման մեջ, ինչը թույլ է տալիս ինժեներներին նույնիսկ մետաղաձուլական սարքավորումների ներդրումից առաջ նույնականացնել բարձր լարվածության գոտիները և օպտիմալացնել երկրաչափությունը:
Ֆիլետները և շառավիղները հատույթների անցման տեղերում մեխանիկական փոխանցման լիցքավորված մասերի կարևորագույն բնութագրերն են: Սուր անկյունները երկրաչափական լարվածության բարձրացնողներ են, որոնք մեծացնում են տեղական լարվածության արժեքները և կտրուկ նվազեցնում են ճա fatigue կյանքը: Արդյունաբերության փորձը և FEA-ի ուսումնասիրությունները համապատասխանաբար ցույց են տալիս, որ մեջքի և պատի միացման տեղերում մեծ ներքին շառավիղները կարող են նվազեցնել գագաթնային լարվածության կենտրոնացումները 30–50 տոկոսով, ինչը ուղղակիորեն հանգեցնում է բաղադրիչների ավելի երկար շահագործման ժամանակահատվածի ցիկլային բեռնվածության պայմաններում:
Դրաֆտի անկյունները, բաժանման գծի տեղադրումը և ստորին մասի դիզայնը պետք է հաշվի առնվեն վաղ փուլում՝ լիցքավորված մասերի վերջնական երկրաչափությունը ճիշտ համապատասխանեցնելու նախատեսված բեռնվածության ճանապարհի դիզայնին: Մեխանիկական փոխանցման լիցքավորված մասերը, որոնք վերանախագծվում են գործընթացի վերջում՝ գործիքավորման սահմանափակումներին հարմարվելու համար, հաճախ վերջանում են երկրաչափական կոմպրոմիսներով, որոնք նվազեցնում են կառուցվածքային կատարումը՝ թանկարժեք արդյունք, որը կարող է կանխվել ճիշտ լիցքավորման համար դիզայնի մեթոդների կիրառմամբ:
Մակերեսի մշակման և ծածկույթների տեխնոլոգիաները՝ մաշվելու կյանքի բարելավման համար
Նույնիսկ ամենահամարձակ նախագծված և արտադրված մեխանիկական փոխանցման լիցքավորումները կարող են օգուտ քաղել մակերեսային մշակման հետևանքով՝ մեծացնելով մաշվելու ժամանակը ագրեսիվ տրիբոլոգիական միջավայրերում: Դեպքի կարծրացման գործընթացները՝ ներառյալ կարբուրացումը, ազոտացումը և ինդուկցիոն կարծրացումը՝ ստեղծում են կարծր, մաշվելու դեմ դիմացկուն մակերեսային շերտ ճկուն և ամուր միջուկի վրա: Այս համադրությունը գագաթնակետային է այնպիսի մասերի համար, ինչպես օրինակ՝ ատամնավոր արագացուցիչները և կամերի բարձրացումները, որոնք իրենց մակերեսների վրա ենթարկվում են կենտրոնացված շփման լարումների, մինչդեռ իրենց մեծ ծավալում պահանջում են հարվածային ճկունություն:
Ջերմային սփրեյի ծածկույթները, ինչպես օրինակ՝ բարձր արագությամբ թթվածնի վառելիք (HVOF) վոլֆրամի կարբիդը կամ քրոմի կարբիդի նստվածքները, կարող են կիրառվել մեխանիկական փոխանցման լիցքավորումների ամպանային առանցքների և ամրացման մակերեսների վրա՝ ապահովելու բացառիկ մաշվելու դիմացկունություն, երբ հիմնային մետաղի հատկությունները միայնակ անբավարար են: Այս ծածկույթները հատկապես արժեքավոր են վերականգնման դեպքերում, երբ այլապես ամուր լիցքավորումների մաշված մակերեսները կարող են վերականգնվել սկզբնական չափսերի և աշխատանքային ցուցանիշների:
Շոտ փինինգը մեխանիկական փոխանցման լիցքավորված մասերի համար մեծ տարածում ունեցող մեկ այլ մակերեսային մշակման եղանակ է, որոնք ենթարկվում են հոգնածության բեռնվածության։ Մակերեսին սեղմող մնացորդային լարվածության շերտ ստեղծելով՝ շոտ փինինգը դանդաղեցնում է հոգնածության ճաքերի առաջացումը ցիկլային ծռման և պտտման բեռնվածության պայմաններում։ Համատեղված համապատասխան համաձուլվածքի ընտրության և միկրոկառուցվածքի վերահսկման հետ՝ մակերեսային մշակումները թույլ են տալիս մեխանիկական փոխանցման լիցքավորված մասերին հասնել այն կատարողական ցուցանիշներին, որոնք միայն նյութի նախագծման միջոցով հնարավոր չէ ստանալ։
Փոխանցման լիցքավորված մասերի որակի երաշխավորում և երկարաժամկետ հուսալիություն
Բարձր կատարողականության լիցքավորման գործարաններում գործընթացի վերահսկման համակարգեր
Արտադրության համասեռությունը այն է, ինչ տարբերակում է հուսալի մեխանիկական փոխանցման լիցքավորումները այնպիսի մասերից, որոնք անցնում են սկզբնական ստուգումը, սակայն ծառայության մեջ վաղաժամկետ ձախողվում են: Առաջատար լիցքավորման գործարանները կիրառում են վիճակագրական գործընթացի վերահսկման (SPC) համակարգեր, որոնք իրական ժամանակում վերահսկում են կրիտիկական գործընթացի փոփոխականները՝ ներառյալ մետաղի քիմիական կազմը, լցման ջերմաստիճանը, ձուլատակի կարծրությունը և սառեցման ժամանակը: Վերահսկման սահմաններից շեղումները անմիջապես առաջացնում են ուղղող գործողություններ, մինչև որևէ չհամապատասխանող արտադրանք հասնի հետագա գործընթացների:
Մեխանիկական փոխանցման լիցքավորումների համար հալված մետաղի քիմիական կազմի վերահսկումը հատկապես կարևոր է: Յուրաքանչյուր հալման սպեկտրային վերլուծությունը ապահովում է, որ ածխածնի համարժեքը, սիլիցիումը, մանգանը և համաձուլվածքային տարրերի մակարդակները համապատասխանում են պինդ վիճակի և ջերմային մշակման հետևանքով նպատակային միկրոկառուցվածքի ձեռքբերման համար անհրաժեշտ նեղ սահմաններին: Ներքին երկաթի արտադրության մեջ մագնեզիումի պարունակության նույնիսկ փոքր շեղումները կարող են փոխել գնդաձև գրաֆիտի ձևավորման աստիճանը թույլատրելիից մինչև անբավարար, ինչն ունի ուղղակի հետևանքներ երկարացման և հարվածային ամրության վրա:
Չափագրական ստուգումը՝ օգտագործելով կոորդինատային չափման մեքենաներ (CMM), հաստատում է, որ մեխանիկական փոխանցման լիցքավորված մասերի կրիտիկական անցքերի տրամագծերը, սայլակների տեղադրման վայրերը և մոնտաժային մակերեսի հարթությունը համապատասխանում են գծագրերի թույլատրելի շեղումներին: Առաջին նմուշի ստուգման զեկույցները (FAIR) սովորաբար պահանջվում են ավտոմոբիլային և արդյունաբերական OEM հաճախորդների կողմից արտադրության հաստատման առաջ, որպեսզի փաստացի ապացուցվի, որ լիցքավորման գործընթացը կարող է համապատասխան սպեցիֆիկացիայի մեջ մշտապես արտադրել մասեր:
Կյանքի ցիկլի հաշվառումը և լիցքավորված փոխանցման բաղադրիչների սպասարկման պլանավորումը
Մեխանիկական փոխանցման լիարժեք ծախսերը շատ ավելի բարձր են, քան սկզբնական գնման գինը: Ինժեներները և սպասարկման պլանավորողները ստիպված են հաշվի առնել լիտվածքների սպասվող ծառայության ժամկետը կոնկրետ բեռնվածության և շրջակա միջավայրի պայմաններում, փոխարինման մասերի հասանելիությունը և լիտվածքի աշխատանքի ընթացքում ձախողման դեպքում անսպասելի կանգառի հետևանքները: Պատվերի մեջ նշել համապատասխան անվտանգության գործակիցներով և հաստատված նյութերի սերտիֆիկատներով լիտվածքները պատասխանատու սպասարկման պլանավորման հիմքն է:
Վիբրացիայի վերլուծությունը, յուղի մեջ առկա մասնիկների վերահսկումը և թերմոգրաֆիկ զննումը պայմանների վերահսկման տեխնոլոգիաներ են, որոնք կարող են հայտնաբերել մեխանիկական փոխանցման լիտվածքներում մաշվածության և հոգնածության վաղ նշանները՝ ձախողումը տեղի ունենալուց առաջ: Այս վերահսկման մեթոդները ներառելով պլանավորված սպասարկման գրաֆիկներում՝ գործարանի շահագործողները կարող են երկարացնել փոխանցման հավաքածուների օգտակար ծառայության ժամկետը և խուսափել հանկայնական մեխանիկական ձախողման թանկարժեք հետևանքներից:
Երբ մեխանիկական փոխանցման լիցքավորման մասերը հասնում են իրենց ծառայության ժամկետի վերջին, վերանորոգման երկաթաձուլական շաղախումը և մեքենայացման, ինչպես նաև ջերմային սփրեյի միջոցով չափսերի վերականգնումը հաճախ կարող են երկարացնել մասերի ծառայության ժամկետը՝ արժեքի միայն մեկ մասը կազմելով նոր մասերի փոխարինման արժեքից: Այն ձուլարանները և մեքենայացման ծառայությունները, որոնք փոխանցման մասերի վերաբերյալ մասնագիտական գիտելիքներ ունեն, կարող են գնահատել մաշված մասերը, սահմանել վերանորոգման շրջանակը և վերադարձնել մասերը ծառայության մեջ՝ հաստատված որակով, ինչը արժեքավոր տարբերակ է այն արդյունաբերություններում, որտեղ նոր լիցքավորման մասերի մատակարարման ժամանակահատվածները չափվում են շաբաթներով կամ ամիսներով:
Հաճախակի տրվող հարցեր
Ի՞նչ նյութեր են ամենահաճախ օգտագործվում մեխանիկական փոխանցման լիցքավորման մասերում բարձր բեռնվածության կիրառումների համար:
Դուկտիլ երկաթը, համաձուլվածքային պոչված ստալը և աուստեմպերացված դուկտիլ երկաթը (ADI) ամենաշատ օգտագործվող նյութերն են բարձր բեռնվածության կիրառումներում մեխանիկական փոխանցման լիցքավորված մասերի համար: Դուկտիլ երկաթի տարբեր տեսակները առաջարկում են ամրության, ճկունության և արժեքի հարմարեցման հիասքանչ հավասարակշռություն, իսկ պոչված ստալը ընտրվում է այն դեպքում, երբ անհրաժեշտ է առավելագույն ձգվածության ամրություն և եռակցելիություն: ADI-ն ավելի հաճախ է օգտագործվում, երբ նախնական նախագծման հիմնական գործոնը մակերեսի բարձր մաշվելու դիմացկունությունն է՝ զուգակցված բարձր սրտի ճկունության հետ:
Ինչպե՞ս է ներքին խոռոչավորությունը ազդում մեխանիկական փոխանցման լիցքավորված մասերի աշխատանքի վրա:
Պորոզությունը նվազեցնում է մեխանիկական փոխանցման լիացվածքների արդյունավետ բեռնված հատվածը և գործում է որպես լարվածության կենտրոնացման վայր, որը արագացնում է վատառողջացման ճաքերի առաջացումը: Նույնիսկ փոքր չափի սեղմման կամ գազային փուչիկները բարձր լարվածության տակ գտնվող շրջաններում կարող են կտրուկ նվազեցնել մասնակի մասի վատառողջացման ժամանակը: Այդ պատճառով էլ անհրաժեշտ է խիստ ոչ վնասավոր փորձարկման (NDT) պրոտոկոլներ՝ ներառյալ ռենտգենյան և ուլտրաձայնային փորձարկումները, որպես որակի անցատեղի դարպասներ փոխանցման լիացվածքների համար, որոնք նախատեսված են ծանր շահագործման պայմանների համար:
Կարո՞ղ են մակերեսային մշակումները բարելավել մեխանիկական փոխանցման լիացվածքների մաշվելու դիմացկունությունը:
Այո, մակերևույթի մշակումը զգալիորեն բարձրացնում է մեխանիկական փոխանցման լիացվածքների մաշվելու դիմացկունությունը՝ չվնասելով ընդհանուր ճկունությունը: Նիտրիդացումը, ինդուկցիոն մետաղամշակումը, HVOF ջերմային սփրեյի ծածկույթները և գնդային մշակումը բոլորն էլ ապացուցված մեթոդներ են, որոնք երկարացնում են մաշվելու ժամկետը, դանդաղեցնում են ճաքերի առաջացման սկիզբը և վերականգնում են մաշված մակերևույթները սկզբնական չափսերին: Ընտրվող մշակման տեսակը կախված է մաշման տվյալ մեխանիզմից՝ արդյոք այն մաշվում է մաշվող, կպչող կամ ճգնաժամային ազդեցությամբ, ինչպես նաև լիացվածքի հիմնական նյութից:
Ինչպե՞ս պետք է ինժեներները նշանակեն մեխանիկական փոխանցման լիացվածքները՝ ապահովելու արտադրության ընթացքում չափսերի համապատասխանությունը:
Ինժեներները պետք է նշեն մեխանիկական փոխանցման լիցքավորումները՝ ճշգրիտ սահմանված չափային թույլատրելի շեղումներով, նյութի դասակարգով և ջերմային մշակման պահանջներով, ճանաչված ստանդարտներին վերաբերող ոչ վնասազերծող փորձարկման ընդունման չափանիշներով և առաջին նմուշի ստուգման զեկույցների պահանջներով: Այն լիցքավորման գործարանների հետ համագործակցությունը, որոնք օգտագործում են սերտիֆիկացված որակի կառավարման համակարգեր և CMM-ի վրա հիմնված չափային ստուգում, օգնում է ապահովել, որ արտադրական լիցքավորումները միշտ համապատասխանեն գծագրերի պահանջներին ամբողջ մատակարարման ծրագրի ընթացքում:
Բովանդակության աղյուսակ
- Մեխանիկական փոխանցման լիցքավորված մասերի դերը շարժակազմի փոխանցման համակարգերում
- Նյութի ընտրություն և միկրոկառուցվածքային ճարտարագիտություն մաշվելու դիմացկունության համար
- Ձուլման գործընթացի ընտրությունը և դրա ազդեցությունը կառուցվածքային ամբողջականության վրա
- Նախագծման ինժեներական սկզբունքներ, որոնք մաքսիմալացնում են բեռնվածության և մաշման ցուցանիշները
- Փոխանցման լիցքավորված մասերի որակի երաշխավորում և երկարաժամկետ հուսալիություն
-
Հաճախակի տրվող հարցեր
- Ի՞նչ նյութեր են ամենահաճախ օգտագործվում մեխանիկական փոխանցման լիցքավորման մասերում բարձր բեռնվածության կիրառումների համար:
- Ինչպե՞ս է ներքին խոռոչավորությունը ազդում մեխանիկական փոխանցման լիցքավորված մասերի աշխատանքի վրա:
- Կարո՞ղ են մակերեսային մշակումները բարելավել մեխանիկական փոխանցման լիացվածքների մաշվելու դիմացկունությունը:
- Ինչպե՞ս պետք է ինժեներները նշանակեն մեխանիկական փոխանցման լիացվածքները՝ ապահովելու արտադրության ընթացքում չափսերի համապատասխանությունը: