
 EN
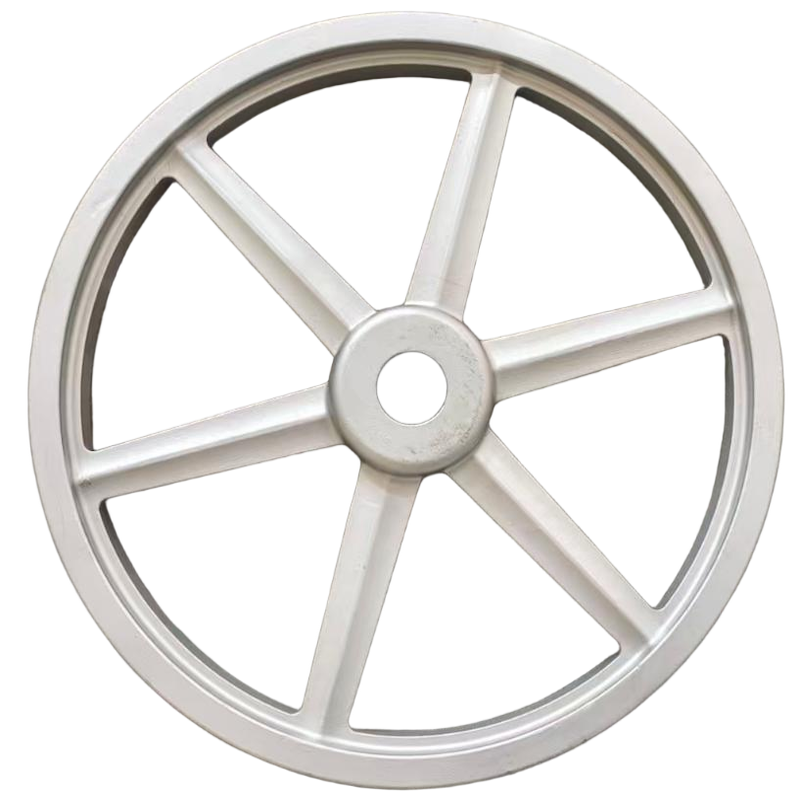
Trong các môi trường công nghiệp khắc nghiệt, các chi tiết không chỉ cần vừa khít với máy — mà còn phải chịu đựng liên tục các lực tác động, ma sát, nhiệt và ứng suất chu kỳ mà không bị hư hỏng. bộ phận đúc truyền động cơ khí được thiết kế chính xác cho mục đích này, cung cấp nền tảng kết cấu giúp các hệ thống truyền động vận hành ổn định ngay cả trong những điều kiện khắc nghiệt nhất. Từ hộp số tải nặng đến trục truyền tốc độ cao và cụm trục khuỷu, các chi tiết đúc tạo thành nền tảng cho các ứng dụng chịu tải và chống mài mòn trong vô số ngành công nghiệp.
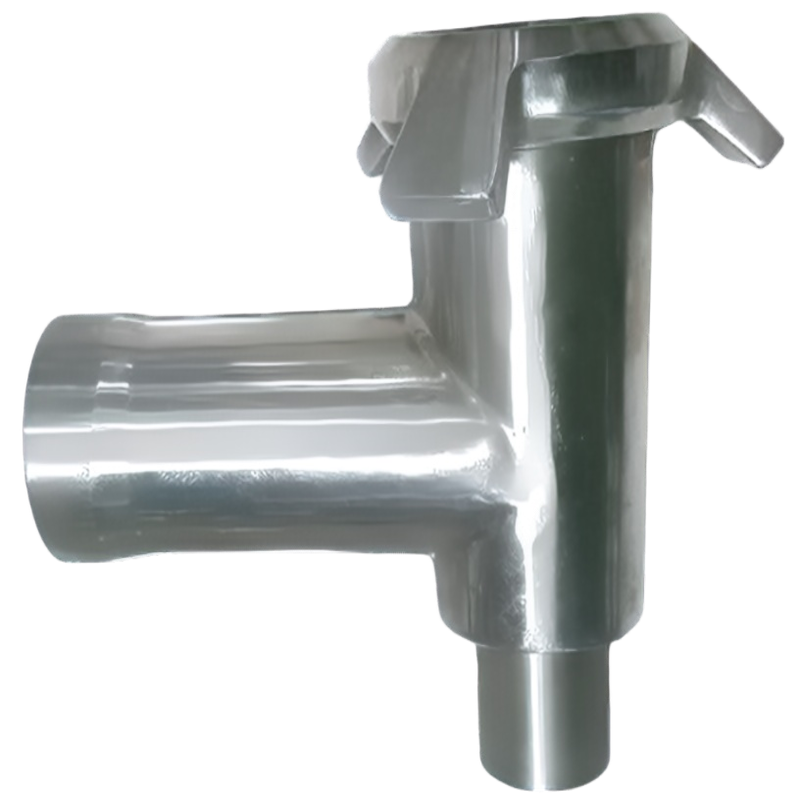
Việc hiểu rõ cách các bộ phận đúc truyền động cơ học hỗ trợ các ứng dụng chịu tải cao và chống mài mòn đòi hỏi phải xem xét kỹ lưỡng việc lựa chọn vật liệu, kỹ thuật quy trình đúc, thiết kế vi cấu trúc cũng như mối quan hệ giữa hình dạng chi tiết và hiệu suất trong quá trình vận hành. Bài viết này khám phá các cơ chế kỹ thuật và thực tiễn khiến những bộ phận đúc này đặc biệt phù hợp với các môi trường truyền động công suất khắt khe nhất trên thế giới, từ đó giúp kỹ sư và chuyên gia mua hàng đưa ra các quyết định thiết kế và lựa chọn nhà cung cấp sáng suốt hơn.
Vai trò của các bộ phận đúc truyền động cơ học trong các hệ thống truyền động công suất
Điều gì khiến các bộ phận truyền động trở nên yêu cầu cao về mặt kết cấu
Các hệ thống truyền động chịu tác động của một tổ hợp tải cơ học phức tạp — bao gồm ứng suất kéo, nén, xoắn và uốn — thay đổi nhanh chóng trong quá trình vận hành. Các điều kiện tải động này nghĩa là các bộ phận đúc dùng cho truyền động cơ học không chỉ phải có độ bền tĩnh cao mà còn phải có khả năng chống mỏi xuất sắc trong hàng triệu chu kỳ vận hành. Một điểm yếu duy nhất trong vi cấu trúc hoặc hình học có thể khởi phát sự lan truyền vết nứt dẫn đến hỏng hóc nghiêm trọng.
Ngoài mệt mỏi, các bộ phận truyền động thường xuyên chịu tiếp xúc trượt và lăn với các bề mặt đối diện, dẫn đến mài mòn trở thành dạng hỏng chủ yếu. Môi trường ma sát bên trong hộp số, ví dụ vậy, đòi hỏi vỏ đúc và giá đỡ bánh răng phải chống lại mài mòn mài mòn và mài mòn dính mà không bị suy giảm kích thước. Các chi tiết đúc truyền động cơ khí không thể duy trì dung sai trong những điều kiện này sẽ gây ra tiếng ồn, rung động và cuối cùng là hỏng hệ thống sớm.
Tải nhiệt làm vấn đề trở nên phức tạp hơn. Nhiệt sinh ra do ma sát kết hợp với chu kỳ nhiệt từ lúc khởi động và tắt máy tạo ra ứng suất giãn nở và co lại bên trong chi tiết đúc. Vật liệu và thông số quy trình phải được lựa chọn sao cho đảm bảo ổn định nhiệt, nhằm chắc chắn rằng các chi tiết đúc truyền động cơ khí giữ được tính chất cơ học của chúng trên toàn bộ dải nhiệt độ vận hành rộng.
Các danh mục ứng dụng chính cho chi tiết truyền động đúc chịu tải cao
Các bộ phận đúc truyền động cơ khí xuất hiện trong nhiều ứng dụng chịu tải cao. Trong ngành ô tô và vận tải nặng, chúng bao gồm nắp ổ trục chính của trục khuỷu, vỏ vi sai, vỏ hộp số và nắp bộ biến mô — tất cả đều quản lý luồng công suất khổng lồ trong các cấu trúc nhỏ gọn. Trong máy móc công nghiệp, các chi tiết đúc tạo thành vỏ của hộp số hành tinh, bộ giảm tốc trục vít và bộ truyền động trục song song, dùng để vận hành băng chuyền, máy nghiền và máy ép.
Thiết bị xây dựng và máy móc khai thác đại diện cho một trong những môi trường vận hành khắc nghiệt nhất đối với các bộ phận đúc truyền động cơ khí. Vỏ bộ truyền động xích, cụm bộ truyền động xoay và giá đỡ bộ truyền động cuối phải chịu được tải va đập, nhiễm bẩn mài mòn và rung động liên tục mà không bị biến dạng. Độ dày thành, hình dạng gân gia cố và thành phần hợp kim của các chi tiết đúc trong các phân khúc này được thiết kế đặc biệt nhằm hấp thụ va chạm đồng thời giảm thiểu trọng lượng.
Năng lượng gió và các hệ thống đẩy hàng hải cũng phụ thuộc rất nhiều vào các bộ phận đúc dùng trong truyền động cơ khí. Vỏ hộp số buồng máy (nacelle) và vỏ hộp số hàng hải phải đảm bảo hoạt động đáng tin cậy trong vài thập kỷ ở những môi trường mà việc bảo trì gặp nhiều hạn chế và hậu quả của sự cố là rất nghiêm trọng. Các ứng dụng này làm nổi bật lý do vì sao độ nguyên vẹn của vật liệu, độ chính xác về kích thước và kiểm soát quy trình là những yêu cầu bắt buộc không thể thương lượng trong sản xuất đúc.
Lựa chọn vật liệu và kỹ thuật thiết kế vi cấu trúc nhằm nâng cao khả năng chống mài mòn
Các họ hợp kim thường được sử dụng trong các bộ phận đúc truyền động
Hiệu suất của các bộ phận đúc truyền động cơ khí bắt đầu từ việc lựa chọn vật liệu. Gang xám vẫn được sử dụng rộng rãi cho vỏ hộp số và vỏ ổ đỡ nhờ khả năng giảm chấn tuyệt vời, khả năng gia công tốt và độ bền nén đủ đáp ứng nhiều ứng dụng chịu tải vừa phải. Cấu trúc dạng tấm than chì trong gang xám giúp hấp thụ năng lượng rung động — đặc tính rất hữu ích trong việc giảm truyền tiếng ồn qua vỏ hộp số.
Gang dẻo, còn được gọi là gang cầu hoặc gang có đồ thị hình cầu, đại diện cho một bước nâng cấp đáng kể về độ bền kéo, độ giãn dài và khả năng chống va đập. Bằng cách chuyển đổi dạng đồ thị từ dạng tấm sang dạng cầu thông qua xử lý bằng magiê, gang dẻo đạt được các đặc tính cơ học gần tương đương với thép carbon thấp. Các bộ phận đúc truyền động cơ khí làm từ các cấp như GGG-50 đến GGG-70 thường được sử dụng trong các tấm đỡ chịu tải cao, vỏ bọc và các bộ phận trục khuỷu, nơi tuổi thọ chịu mỏi là yếu tố then chốt.
Thép đúc hợp kim và gang cầu tôi đẳng nhiệt (ADI) đẩy hiệu suất lên xa hơn nữa. ADI kết hợp độ bền cao, độ dẻo tốt và khả năng chống mài mòn xuất sắc trong một hệ vật liệu duy nhất, khiến nó trở nên hấp dẫn cho các bộ phận bánh răng và con lăn cam, nơi mài mòn bề mặt là vấn đề chính. Các chi tiết đúc bằng thép được ưu tiên sử dụng trong các bộ phận kết cấu chịu tải nặng nhất, với độ bền kéo vượt quá 700 MPa cùng độ dẻo và khả năng hàn tốt để phục vụ sửa chữa.
Kiểm soát vi cấu trúc và ảnh hưởng của nó đến hiệu suất chống mài mòn
Đối với các bộ phận đúc truyền động cơ khí, việc đạt được cấu trúc vi mô phù hợp quan trọng ngang bằng với việc lựa chọn hợp kim đúng. Sự phân bố, kích thước và hình thái của các pha cacbua, peclit và graphit đều ảnh hưởng trực tiếp đến độ cứng, độ dai và khả năng chống mài mòn. Một bộ phận đúc có cấu trúc vi mô không đồng nhất — do tốc độ làm nguội không được kiểm soát hoặc thực hành xử lý tạo mầm kém — sẽ thể hiện độ cứng thay đổi trên toàn bộ mặt cắt ngang, dẫn đến các mẫu mài mòn không đều trong quá trình vận hành.
Việc kiểm soát quá trình đông đặc thông qua thiết kế khuôn tối ưu và quản lý tốc độ làm nguội giúp đảm bảo các bộ phận đúc truyền động cơ khí đạt được cấu trúc vi mô đồng nhất trên toàn bộ bề dày thành. Các nhà máy luyện kim sản xuất các chi tiết truyền động hiệu suất cao đầu tư đáng kể vào phần mềm mô phỏng đông đặc hỗ trợ bởi máy tính để dự đoán sự hình thành điểm nóng, rỗ co và khoảng cách giữa các nhánh dendrit thứ cấp — tất cả những yếu tố này đều ảnh hưởng đến các tính chất cơ học cuối cùng của bộ phận đúc.
Xử lý nhiệt sau khi đúc làm tinh chỉnh thêm vi cấu trúc. Các chu trình chuẩn hóa, tôi và ram đối với vật đúc thép, hoặc các chu trình tôi đẳng nhiệt đối với các bộ phận ADI, biến đổi vi cấu trúc ở trạng thái vừa đúc thành vi cấu trúc được tối ưu hóa cho chế độ tải và mài mòn cụ thể của ứng dụng. Những xử lý nhiệt này không phải là các bước hoàn thiện tùy chọn — chúng là một phần thiết yếu trong thiết kế các vật đúc truyền động cơ khí nhằm phục vụ trong điều kiện tải cao.
Lựa chọn quy trình đúc và ảnh hưởng của nó đến độ bền cấu trúc
Đúc cát so với đúc khuôn mất (investment casting) cho các chi tiết truyền động
Việc lựa chọn quy trình đúc ảnh hưởng trực tiếp đến độ bền cấu trúc và chất lượng bề mặt của các bộ phận đúc truyền động cơ khí. Đúc trong khuôn cát — cả loại cát ướt và loại được liên kết hóa học — là quy trình được sử dụng rộng rãi nhất để sản xuất vỏ hộp số cỡ trung bình và lớn. Tính linh hoạt của phương pháp này trong việc tạo ra các hình dạng bên trong phức tạp — nhờ sử dụng lõi đúc — khiến nó trở nên lý tưởng cho các vỏ hộp số có kênh dẫn dầu tích hợp, lỗ lắp bạc đạn và bề mặt lắp ghép.
Đúc chính xác, hay còn gọi là đúc theo khuôn sáp chảy, mang lại độ chính xác về kích thước và độ bóng bề mặt vượt trội cho các bộ phận truyền động nhỏ hơn, có cấu tạo phức tạp hơn. Các chi tiết được sản xuất bằng phương pháp đúc chính xác yêu cầu lượng dư gia công ít hơn, điều này rất có lợi khi độ chính xác về kích thước là yếu tố then chốt và việc loại bỏ vật liệu sẽ ảnh hưởng đến những vùng chịu ứng suất tối ưu nhất của phôi đúc. Đối với các bộ phận như cụm bánh răng hành tinh, thân van và vỏ hộp số nhỏ, đúc chính xác mang lại dung sai chặt nhất trong nhóm đúc cơ khí dùng cho hệ thống truyền động.
Phương pháp đúc khuôn vỏ và quy trình hộp lạnh nằm ở vị trí trung gian, cung cấp độ bóng bề mặt và khả năng lặp lại về kích thước tốt hơn so với đúc cát tươi, đồng thời vẫn đảm bảo tính khả thi về kinh tế ở mức sản lượng trung bình. Những quy trình này ngày càng được lựa chọn cho các sản phẩm đúc cơ khí dùng trong hệ thống truyền động thuộc lĩnh vực ô tô và thiết bị nông nghiệp, nơi sản lượng lớn đòi hỏi sự ổn định của quy trình và các giới hạn kích thước chặt chẽ.
Kiểm soát độ xốp và kiểm tra không phá hủy trong các bộ phận đúc chịu tải
Độ xốp là vấn đề chất lượng quan trọng nhất đối với các bộ phận đúc truyền động cơ khí trong các ứng dụng chịu tải cao. Độ xốp do khí, độ xốp do co ngót và độ xốp vi mô đều có thể làm giảm tiết diện chịu tải hiệu dụng, tạo ra các vị trí tập trung ứng suất và cung cấp các điểm khởi phát nứt mỏi. Thiết kế hệ thống rót và hệ thống nuôi nóng tiên tiến – được xác thực thông qua mô phỏng – là công cụ chủ yếu nhằm giảm thiểu độ xốp do co ngót trong các bộ phận đúc có tiết diện lớn.
Các quy trình kiểm tra không phá hủy (NDT) là điều kiện tiên quyết để đảm bảo các bộ phận đúc truyền động cơ khí giao cho khách hàng đáp ứng các yêu cầu về độ đồng nhất nội bộ. Kiểm tra bằng tia X (RT) là tiêu chuẩn vàng để phát hiện các khuyết tật thể tích như co ngót và rỗ khí, trong khi kiểm tra siêu âm (UT) được ưu tiên để phát hiện các khuyết tật phẳng và bong lớp ở các tiết diện dày hơn. Kiểm tra bằng hạt từ (MPI) thường được áp dụng đối với các bộ phận đúc ferromagnetic nhằm phát hiện các vết nứt trên bề mặt và gần bề mặt sau khi gia công.
Các tiêu chí chấp nhận NDT thường được xác định bởi các tiêu chuẩn quốc tế như EN 1369, EN 1371 hoặc ASTM E446, và phải được quy định rõ ràng trên bản vẽ khách hàng cũng như đơn đặt hàng. Các nhà máy đúc sản xuất bộ phận đúc truyền động cơ khí cho các ứng dụng quan trọng duy trì các chương trình định danh NDT nghiêm ngặt cùng hệ thống truy xuất nguồn gốc, cho phép bất kỳ sai lệch chất lượng nào đều có thể truy ngược về lô nấu cụ thể, lô khuôn cụ thể và lô xử lý nhiệt cụ thể.
Những nguyên tắc kỹ thuật thiết kế nhằm tối đa hóa hiệu suất chịu tải và mài mòn
Các đặc điểm thiết kế hình học giúp cải thiện việc phân bố tải
Hình học của các bộ phận đúc truyền động cơ khí quan trọng ngang bằng với tính chất vật liệu của chúng. Các gân gia cường, các mặt bệ và sự chuyển tiếp về độ dày thành cần được thiết kế sao cho truyền tải một cách hiệu quả mà không tạo ra các vùng tập trung ứng suất. Phân tích phần tử hữu hạn (FEA) hiện đã trở thành quy trình tiêu chuẩn trong thiết kế các vỏ hộp số phức tạp, cho phép kỹ sư xác định các vùng chịu ứng suất cao và tối ưu hóa hình học trước khi đầu tư vào khuôn mẫu.
Các cạnh vát và bán kính tại các vị trí chuyển tiếp tiết diện là những đặc điểm quan trọng trong các bộ phận đúc dùng cho hệ thống truyền động cơ khí. Các góc nhọn hoạt động như các điểm tập trung ứng suất hình học, làm tăng giá trị ứng suất cục bộ và giảm mạnh tuổi thọ mỏi. Kinh nghiệm thực tiễn trong ngành công nghiệp cũng như các nghiên cứu phân tích phần tử hữu hạn (FEA) đều nhất quán chỉ ra rằng việc áp dụng bán kính bên trong đủ lớn tại các vị trí nối giữa gân gia cường và thành sẽ làm giảm mức độ tập trung ứng suất cực đại từ 30 đến 50 phần trăm, từ đó trực tiếp kéo dài tuổi thọ phục vụ của chi tiết dưới tải trọng chu kỳ.
Góc thoát khuôn, vị trí đường phân khuôn và thiết kế lõi cần được xem xét ngay từ giai đoạn đầu của quá trình thiết kế đúc nhằm đảm bảo hình học hoàn thiện khớp chính xác với thiết kế đường truyền tải dự kiến. Các bộ phận đúc dùng cho hệ thống truyền động cơ khí nếu phải thiết kế lại vào giai đoạn muộn để đáp ứng các ràng buộc về khuôn mẫu thường dẫn đến những thỏa hiệp về mặt hình học, làm suy giảm hiệu năng kết cấu — một hệ quả tốn kém mà các phương pháp thiết kế phù hợp cho quy trình đúc có thể giúp tránh được.
Công nghệ xử lý bề mặt và phủ lớp bảo vệ nhằm nâng cao tuổi thọ chống mài mòn
Ngay cả những bộ phận đúc truyền động cơ khí được thiết kế và sản xuất cẩn thận nhất cũng có thể hưởng lợi từ xử lý bề mặt nhằm kéo dài tuổi thọ chống mài mòn trong các môi trường ma sát khắc nghiệt. Các quy trình tôi bề mặt — bao gồm thấm carbon, thấm nitơ và tôi cảm ứng — tạo ra một lớp bề mặt cứng, chống mài mòn trên nền lõi dẻo dai và chịu va đập tốt. Sự kết hợp này rất lý tưởng cho các chi tiết như giá đỡ bánh răng và cam, nơi chịu ứng suất tiếp xúc tập trung trên bề mặt trong khi vẫn yêu cầu độ dai va đập cao ở phần vật liệu khối.
Các lớp phủ phun nhiệt, chẳng hạn như cacbua vonfram hoặc cacbua crôm được phun bằng phương pháp oxy-nhiên liệu tốc độ cao (HVOF), có thể được áp dụng lên các bề mặt cổ trục và bề mặt làm kín của các bộ phận đúc truyền động cơ khí nhằm cung cấp khả năng chống mài mòn cực cao trong những trường hợp mà tính chất của kim loại nền đơn thuần là chưa đủ. Những lớp phủ này đặc biệt hữu ích trong các tình huống tân trang, khi các bề mặt đã bị mài mòn trên những bộ phận đúc còn nguyên vẹn về cấu trúc có thể được khôi phục về kích thước và hiệu năng ban đầu.
Phun bi là một phương pháp xử lý bề mặt được sử dụng rộng rãi khác cho các bộ phận đúc truyền động cơ khí chịu tải mỏi. Bằng cách tạo ra một lớp ứng suất dư nén trên bề mặt, phun bi làm chậm quá trình khởi phát vết nứt mỏi dưới tác dụng của tải uốn và xoắn chu kỳ. Khi kết hợp với việc lựa chọn hợp kim phù hợp và kiểm soát vi cấu trúc, các phương pháp xử lý bề mặt giúp các bộ phận đúc truyền động cơ khí đạt được các tiêu chí hiệu năng mà chỉ riêng thiết kế vật liệu sẽ không thể đáp ứng được.
Đảm bảo chất lượng và độ tin cậy lâu dài của các bộ phận đúc hộp số
Các hệ thống kiểm soát quy trình trong các nhà máy đúc hiệu năng cao
Tính nhất quán trong sản xuất là yếu tố phân biệt các bộ phận đúc truyền động cơ khí đáng tin cậy với những bộ phận chỉ vượt qua kiểm tra ban đầu nhưng lại hỏng sớm trong quá trình vận hành. Các nhà máy đúc hàng đầu áp dụng các hệ thống kiểm soát quy trình thống kê (SPC) nhằm giám sát liên tục các biến số quy trình then chốt — bao gồm thành phần hóa học của kim loại, nhiệt độ rót, độ cứng khuôn và thời gian làm nguội. Mọi sai lệch so với giới hạn kiểm soát đều kích hoạt hành động điều chỉnh ngay lập tức trước khi sản phẩm không đạt yêu cầu đến được các công đoạn tiếp theo.
Kiểm soát thành phần hóa học của kim loại lỏng đặc biệt quan trọng đối với các bộ phận đúc truyền động cơ khí. Phân tích quang phổ cho từng mẻ nấu đảm bảo rằng các thông số như tương đương carbon, silicon, mangan và hàm lượng các nguyên tố hợp kim nằm trong phạm vi rất hẹp cần thiết để đạt được cấu trúc vi mô mục tiêu sau khi đông đặc và xử lý nhiệt. Ngay cả những sai lệch nhỏ về hàm lượng magiê trong sản xuất gang cầu cũng có thể làm thay đổi mức độ hình cầu từ mức chấp nhận được sang mức thiếu hụt, dẫn đến ảnh hưởng trực tiếp tới độ giãn dài và độ dai va đập.
Kiểm tra kích thước bằng máy đo tọa độ (CMM) xác minh rằng đường kính lỗ then chốt, vị trí ghế lắp bạc đạn và độ phẳng của mặt lắp ghép trên các bộ phận đúc truyền động cơ khí đều đáp ứng dung sai ghi trên bản vẽ. Báo cáo kiểm tra mẫu đầu tiên (FAIR) thường được khách hàng sản xuất thiết bị gốc (OEM) trong ngành ô tô và công nghiệp yêu cầu trước khi phê duyệt sản xuất, nhằm cung cấp bằng chứng được ghi chép rằng quy trình đúc có khả năng cung cấp các chi tiết đạt tiêu chuẩn một cách ổn định.
Các yếu tố liên quan đến vòng đời và kế hoạch bảo trì cho các bộ phận truyền động đúc
Tổng chi phí sở hữu đối với các bộ phận đúc dùng trong hệ thống truyền động cơ khí vượt xa giá mua ban đầu. Các kỹ sư và chuyên gia lập kế hoạch bảo trì phải tính đến tuổi thọ dự kiến của các bộ phận đúc khi chịu tải và điều kiện môi trường cụ thể, khả năng cung cấp phụ tùng thay thế, cũng như hậu quả do thời gian ngừng hoạt động ngoài kế hoạch nếu một bộ phận đúc bị hỏng trong quá trình vận hành. Việc lựa chọn các bộ phận đúc có hệ số an toàn phù hợp và chứng nhận vật liệu được xác minh là nền tảng cho công tác lập kế hoạch bảo trì có trách nhiệm.
Các công nghệ giám sát tình trạng — bao gồm phân tích rung động, giám sát mảnh vụn trong dầu và kiểm tra nhiệt ảnh — có thể phát hiện sớm các dấu hiệu mài mòn và mỏi ở các bộ phận đúc dùng trong hệ thống truyền động cơ khí trước khi xảy ra hỏng hóc. Bằng cách tích hợp các phương pháp giám sát này vào lịch bảo trì định kỳ, người vận hành nhà máy có thể kéo dài tuổi thọ hữu ích của các cụm truyền động và tránh những hậu quả tốn kém do sự cố cơ khí đột ngột.
Khi các bộ phận đúc truyền động cơ khí đạt đến cuối vòng đời sử dụng, việc hàn sửa chữa và khôi phục kích thước thông qua gia công cơ khí và phun nhiệt thường có thể kéo dài tuổi thọ linh kiện với chi phí chỉ bằng một phần nhỏ so với chi phí thay thế. Các nhà máy đúc và nhà cung cấp dịch vụ gia công cơ khí có chuyên môn về linh kiện truyền động có thể đánh giá các bộ phận đã mài mòn, xác định phạm vi sửa chữa và đưa linh kiện trở lại hoạt động với chất lượng đã được kiểm chứng — đây là một lựa chọn giá trị trong các ngành công nghiệp mà thời gian chờ đợi để nhận các bộ phận đúc mới được tính bằng tuần hoặc tháng.
Câu hỏi thường gặp
Những vật liệu nào được sử dụng phổ biến nhất trong các bộ phận đúc truyền động cơ khí cho các ứng dụng chịu tải cao?
Gang dẻo, thép đúc hợp kim và gang dẻo tôi đẳng nhiệt (ADI) là những vật liệu được chỉ định phổ biến nhất cho các bộ phận đúc truyền động cơ khí trong các ứng dụng chịu tải cao. Các cấp gang dẻo mang lại sự cân bằng tuyệt vời giữa độ bền, độ dẻo và hiệu quả chi phí, trong khi thép đúc được lựa chọn khi yêu cầu độ bền kéo tối đa và khả năng hàn tốt. ADI ngày càng được sử dụng rộng rãi trong các trường hợp mà khả năng chống mài mòn bề mặt vượt trội kết hợp với độ dai lõi cao là yếu tố thiết kế chủ đạo.
Độ xốp ảnh hưởng như thế nào đến hiệu suất của các bộ phận đúc truyền động cơ khí?
Độ xốp làm giảm tiết diện chịu tải hiệu quả của các bộ phận đúc dùng trong truyền động cơ khí và tạo thành vị trí tập trung ứng suất, từ đó đẩy nhanh quá trình khởi phát vết nứt mỏi. Ngay cả những lỗ co hoặc lỗ khí nhỏ trong các vùng chịu ứng suất cao cũng có thể làm giảm mạnh tuổi thọ mỏi của một chi tiết. Đây là lý do vì sao các quy trình kiểm tra không phá hủy (NDT) nghiêm ngặt — bao gồm kiểm tra bằng tia X và kiểm tra siêu âm — là những cổng kiểm soát chất lượng bắt buộc đối với các bộ phận đúc truyền động nhằm phục vụ trong các môi trường làm việc khắc nghiệt.
Các phương pháp xử lý bề mặt có thể cải thiện độ chống mài mòn của các bộ phận đúc dùng trong truyền động cơ khí hay không?
Đúng vậy, các phương pháp xử lý bề mặt làm tăng đáng kể khả năng chống mài mòn của các bộ phận đúc truyền động cơ khí mà không làm giảm độ dai thể tích. Các kỹ thuật đã được chứng minh bao gồm thấm nitơ, tôi cao tần, phủ nhiệt phun HVOF và phun bi. Tất cả đều giúp kéo dài tuổi thọ chịu mài mòn, làm chậm quá trình khởi phát nứt mỏi và khôi phục các bề mặt đã mòn về kích thước ban đầu. Phương pháp xử lý phù hợp phụ thuộc vào cơ chế mài mòn cụ thể — có thể là mài mòn mài xước, mài mòn dính bám hoặc mài mòn do mỏi — cũng như vật liệu nền của chi tiết đúc.
Kỹ sư nên quy định các bộ phận đúc truyền động cơ khí như thế nào để đảm bảo tính nhất quán về kích thước trong sản xuất?
Các kỹ sư nên quy định rõ các bộ phận đúc truyền động cơ khí với dung sai kích thước được xác định cụ thể, cấp độ vật liệu và yêu cầu xử lý nhiệt, tiêu chí chấp nhận kiểm tra không phá hủy (NDT) tham chiếu đến các tiêu chuẩn được công nhận, cũng như yêu cầu về báo cáo kiểm tra mẫu đầu tiên. Việc hợp tác với các xưởng đúc áp dụng hệ thống quản lý chất lượng được chứng nhận và sử dụng thiết bị đo tọa độ ba chiều (CMM) để kiểm tra kích thước sẽ giúp đảm bảo rằng các sản phẩm đúc trong quá trình sản xuất luôn đáp ứng đúng yêu cầu bản vẽ trong suốt chương trình cung ứng.
Mục Lục
- Vai trò của các bộ phận đúc truyền động cơ học trong các hệ thống truyền động công suất
- Lựa chọn vật liệu và kỹ thuật thiết kế vi cấu trúc nhằm nâng cao khả năng chống mài mòn
- Lựa chọn quy trình đúc và ảnh hưởng của nó đến độ bền cấu trúc
- Những nguyên tắc kỹ thuật thiết kế nhằm tối đa hóa hiệu suất chịu tải và mài mòn
- Đảm bảo chất lượng và độ tin cậy lâu dài của các bộ phận đúc hộp số
-
Câu hỏi thường gặp
- Những vật liệu nào được sử dụng phổ biến nhất trong các bộ phận đúc truyền động cơ khí cho các ứng dụng chịu tải cao?
- Độ xốp ảnh hưởng như thế nào đến hiệu suất của các bộ phận đúc truyền động cơ khí?
- Các phương pháp xử lý bề mặt có thể cải thiện độ chống mài mòn của các bộ phận đúc dùng trong truyền động cơ khí hay không?
- Kỹ sư nên quy định các bộ phận đúc truyền động cơ khí như thế nào để đảm bảo tính nhất quán về kích thước trong sản xuất?