
 EN
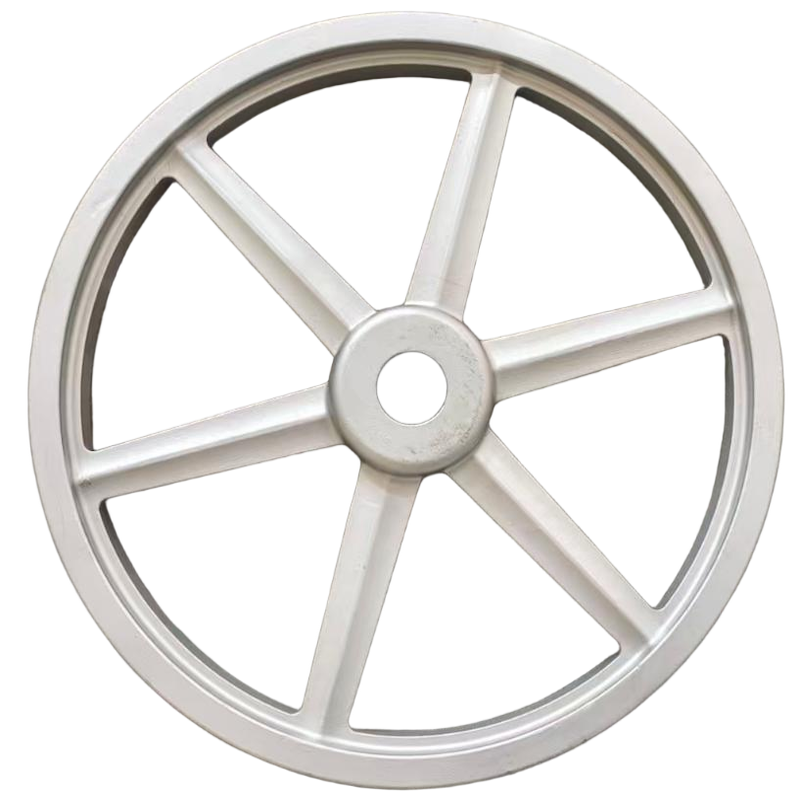
In anspruchsvollen industriellen Umgebungen müssen Komponenten weit mehr leisten als lediglich in eine Maschine zu passen – sie müssen unbarmherzigen Kräften, Reibung, Hitze und zyklischer Belastung standhalten, ohne auszufallen. gussteile für mechanische Getriebe sind präzise für diesen Zweck konstruiert und bilden das strukturelle Gerüst, das sicherstellt, dass Kraftübertragungssysteme unter den härtesten Bedingungen zuverlässig funktionieren. Von schweren Getrieben über Hochgeschwindigkeits-Antriebswellen bis hin zu Kurbelwellenbaugruppen bilden Gussteile die Grundlage für lasttragende und verschleißkritische Anwendungen in unzähligen Branchen.
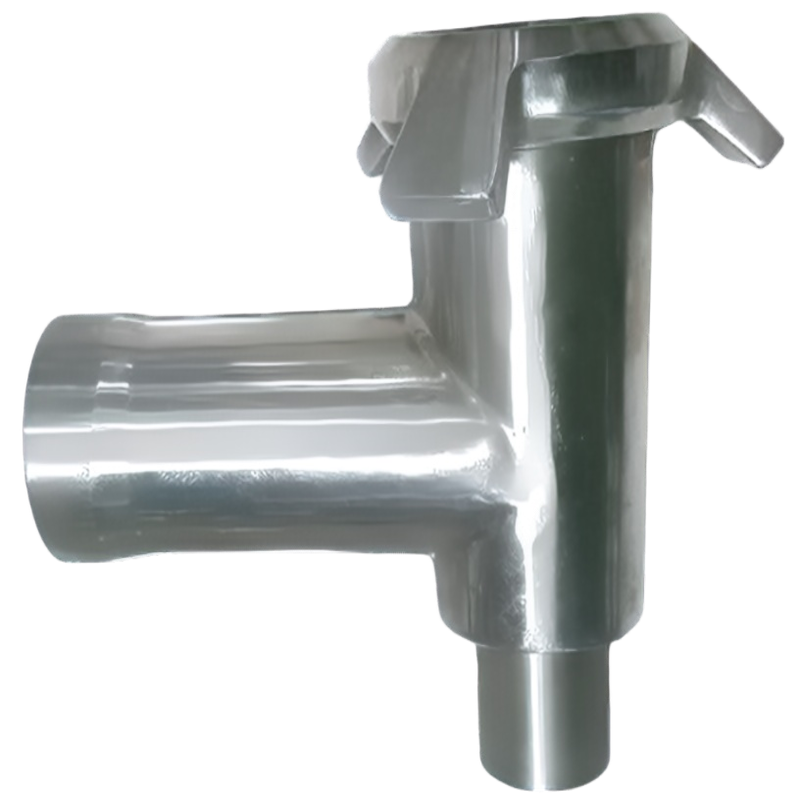
Um zu verstehen, wie mechanische Getriebe-Gussteile hochbelastete und verschleißfeste Anwendungen unterstützen, ist ein genauer Blick auf die Werkstoffauswahl, die Gießprozess-Technik, das mikrostrukturelle Design sowie den Zusammenhang zwischen Bauteilgeometrie und Einsatzverhalten erforderlich. Dieser Artikel untersucht die technischen und praktischen Mechanismen, die diese Gussteile besonders für die anspruchsvollsten Kraftübertragungsumgebungen der Welt geeignet machen, und unterstützt Ingenieure sowie Einkaufsfachleute bei fundierteren Konstruktions- und Beschaffungsentscheidungen.
Die Rolle mechanischer Getriebe-Gussteile in Kraftübertragungssystemen
Was Transmissionselemente strukturell anspruchsvoll macht
Antriebsübertragungssysteme sind einer komplexen Kombination mechanischer Lasten ausgesetzt – darunter Zug-, Druck-, Torsions- und Biegespannungen –, die sich während des Betriebs rasch abwechseln. Diese dynamischen Belastungsbedingungen bedeuten, dass mechanische Getriebe-Gussteile nicht nur eine hohe statische Festigkeit, sondern auch eine ausgezeichnete Ermüdungsbeständigkeit über Millionen von Betriebszyklen aufweisen müssen. Eine einzige Schwachstelle in der Mikrostruktur oder Geometrie kann die Rissausbreitung einleiten, die zu einem katastrophalen Versagen führt.
Jenseits von Ermüdung unterliegen Getriebekomponenten regelmäßig Gleit- und Rollkontakt mit den jeweiligen Gegenflächen, wodurch Verschleiß als Hauptversagensmodus entsteht. Die tribologische Umgebung innerhalb eines Getriebes erfordert beispielsweise, dass Gusshäuser und Zahnradsätze abrasiven und adhäsiven Verschleiß widerstehen, ohne an Maßhaltigkeit einzubüßen. Mechanische Getriebe-Gussteile, die ihre Toleranzen unter diesen Bedingungen nicht aufrechterhalten können, verursachen Geräusche, Vibrationen und letztlich vorzeitigen Systemausfall.
Thermische Lasten verschärfen das Bild zusätzlich. Durch Reibung erzeugte Wärme in Kombination mit thermischen Zyklen beim Anfahren und Abschalten erzeugt Ausdehnungs- und Kontraktionsspannungen innerhalb des Gussteils. Werkstoffe und Prozessparameter müssen daher unter dem Aspekt der thermischen Stabilität ausgewählt werden, um sicherzustellen, dass mechanische Getriebe-Gussteile ihre mechanischen Eigenschaften über einen breiten Betriebstemperaturbereich hinweg bewahren.
Wichtige Anwendungskategorien für hochbelastete gegossene Getriebeteile
Mechanische Getriebegussstücke kommen in einer breiten Palette hochbelasteter Anwendungen zum Einsatz. Im Automobil- und Schwerlastverkehr umfassen sie Kurbelwellenhauptlagerdeckel, Differentialgehäuse, Getriebegehäuse und Drehmomentwandlerabdeckungen – alle bewältigen enorme Leistungsübertragung in kompakten Bauformen. In der Industriemaschinenbau-Technik bilden gegossene Komponenten die Gehäuse von Planetengetrieben, Schneckengetrieben und Parallelwellenantrieben, die Förderbänder, Mühlen und Pressen antreiben.
Baumaschinen und Bergbaumaschinen stellen einige der anspruchsvollsten Betriebsumgebungen für mechanische Getriebegussstücke dar. Laufwerkgehäuse, Schwenkantriebsbaugruppen und Endantriebsträger müssen Stoßbelastungen, abrasive Verunreinigungen und ständige Vibrationen ohne Verformung aushalten. Die Wanddicke, die Rippengeometrie und die Legierungszusammensetzung der Gussstücke in diesen Segmenten sind speziell darauf ausgelegt, Stöße zu absorbieren und gleichzeitig das Gewicht zu minimieren.
Windenergie- und Schiffsantriebssysteme sind ebenfalls stark von mechanischen Getriebegussteilen abhängig. Gehäuse für Nabengetriebe und Gehäuse für Schiffgetriebe müssen über Jahrzehnte hinweg zuverlässig funktionieren – und zwar in Umgebungen, in denen Wartungszugang eingeschränkt ist und Ausfallfolgen gravierend sind. Diese Anwendungen unterstreichen erneut, warum Materialintegrität, Maßgenauigkeit und Prozesskontrolle unverzichtbare Anforderungen in der Gießereiproduktion sind.
Werkstoffauswahl und mikrostrukturelle Werkstoffentwicklung für Verschleißfestigkeit
Häufig verwendete Legierungsfamilien für Getriebegussteile
Die Leistungsfähigkeit mechanischer Getriebegussteile beginnt mit der Werkstoffauswahl. Grauguss wird nach wie vor häufig für Getriebegehäuse und Lagergehäuse eingesetzt, da er eine ausgezeichnete Dämpfungskapazität, eine gute Bearbeitbarkeit sowie eine ausreichende Druckfestigkeit für zahlreiche mittlere Lastanwendungen aufweist. Die Graphitflockenstruktur im Grauguss absorbiert Schwingungsenergie – ein Vorteil bei der Reduzierung der Geräuschübertragung durch Getriebegehäuse.
Sphäroguss, auch als Kugelgraphitguss oder Nodularguss bekannt, stellt eine bedeutende Verbesserung hinsichtlich Zugfestigkeit, Dehnung und Schlagzähigkeit dar. Durch die Umwandlung der Graphitstruktur von Flocken in Kugeln mittels Magnesiumbehandlung erreicht Sphäroguss mechanische Eigenschaften, die denen von kohlenstoffarmem Stahl nahekommen. Mechanische Getriebegussteile aus Qualitäten wie GGG-50 bis GGG-70 werden regelmäßig in hochbelasteten Trägerplatten, Gehäusen und Kurbelwellenkomponenten eingesetzt, bei denen die Ermüdungslebensdauer entscheidend ist.
Legierte Gusstähle und austemperierte Sphärogusswerkstoffe (ADI) steigern die Leistungsfähigkeit noch weiter. ADI vereint hohe Festigkeit, gute Zähigkeit und hervorragenden Verschleißwiderstand in einem einzigen Werkstoffsystem und ist daher besonders attraktiv für Zahnräder und Nockenfolgerkomponenten, bei denen der Oberflächenverschleiß im Vordergrund steht. Stahlgussteile werden bei den am stärksten belasteten Strukturkomponenten bevorzugt eingesetzt; sie bieten Zugfestigkeiten von über 700 MPa bei guter Duktilität und Schweißbarkeit für Reparaturanwendungen.
Mikrostrukturkontrolle und ihre Auswirkung auf das Verschleißverhalten
Bei Gussteilen für mechanische Getriebe ist die Erzielung der richtigen Gefügestruktur genauso wichtig wie die Auswahl der geeigneten Legierung. Die Verteilung, Größe und Morphologie von Karbiden, Perlit und Graphitphasen beeinflussen unmittelbar Härte, Zähigkeit und Verschleißfestigkeit. Ein Gussteil mit inkonsistenter Gefügestruktur – verursacht durch nicht kontrollierte Abkühlgeschwindigkeiten oder mangelhafte Inkulationspraxis – weist eine variable Härte über seinen Querschnitt auf, was im Einsatz zu ungleichmäßigen Verschleißmustern führt.
Eine kontrollierte Erstarrung durch optimiertes Formendesign und gezieltes Management der Abkühlgeschwindigkeit trägt dazu bei, dass Gussteile für mechanische Getriebe eine einheitliche Gefügestruktur über ihre gesamte Wanddicke aufweisen. Gießereien, die Hochleistungs-Getriebeteile herstellen, investieren erheblich in computergestützte Erstarrungssimulationen, um die Bildung von Heißstellen, Schwindungsporen und den Abstand sekundärer Dendritenarme vorherzusagen – all diese Faktoren wirken sich auf die endgültigen mechanischen Eigenschaften des Gussteils aus.
Die nachträgliche Wärmebehandlung verfeinert die Mikrostruktur weiter. Normalglüh-, Abschreck- und Anlassequenzen für Stahlgussteile oder Austemperzyklen für ADI-Komponenten wandeln die als-Guss-Mikrostruktur in eine Mikrostruktur um, die speziell auf die jeweilige Last- und Verschleißbeanspruchung der Anwendung optimiert ist. Diese thermischen Behandlungen sind keine optionalen Endbearbeitungsschritte – sie sind integraler Bestandteil der Konstruktion mechanischer Getriebegussteile für den Hochlastbetrieb.
Auswahl des Gießverfahrens und dessen Auswirkung auf die strukturelle Integrität
Sandguss versus Feinguss für Getriebeteile
Die Wahl des Gießverfahrens wirkt sich unmittelbar auf die strukturelle Integrität und die Oberflächenqualität von Gussteilen für mechanische Getriebe aus. Sandguss – sowohl in der Grünsand- als auch in der chemisch gebundenen Variante – ist das am weitesten verbreitete Verfahren für mittelgroße und große Getriebegehäuse. Seine Flexibilität bei der Realisierung komplexer innerer Geometrien – durch den Einsatz von Kernen – macht ihn ideal für Getriebeggehäuse mit integrierten Ölkanaelen, Lagerbohrungen und Montageflächen.
Feinguss oder Wachsausschmelzverfahren bietet eine überlegene Maßgenauigkeit und Oberflächenqualität für kleinere, komplexere Getriebekomponenten. Teile, die mittels Feinguss hergestellt werden, benötigen weniger Bearbeitungszugabe, was vorteilhaft ist, wenn Maßgenauigkeit kritisch ist und Materialabtrag in Bereiche der Gussteile eingreifen würde, die optimal auf mechanische Spannung ausgelegt sind. Für Komponenten wie Planetenträger, Ventilblöcke und kleine Getriebegehäuse liefert der Feinguss die engsten Toleranzen innerhalb der Kategorie mechanischer Getriebegussteile.
Schalenguss und Kaltkastenverfahren nehmen eine Mittelstellung ein: Sie bieten eine bessere Oberflächenqualität und höhere Wiederholgenauigkeit als Grünsandguss und bleiben dabei bei mittleren Produktionsmengen wirtschaftlich tragfähig. Diese Verfahren werden zunehmend für mechanische Getriebegussteile im Automobil- und Landmaschinenbau spezifiziert, wo hohe Stückzahlen Prozesskonsistenz und enge Maßtoleranzen erfordern.
Porositätskontrolle und zerstörungsfreie Prüfung in tragenden Gussteilen
Porosität ist das kritischste Qualitätsproblem für Gussteile von mechanischen Getrieben in Hochlastanwendungen. Gasporosität, Schrumpfporosität und Mikroporosität können alle den wirksamen tragenden Querschnitt verringern, Spannungskonzentrationsstellen erzeugen und Ausgangspunkte für Ermüdungsrisse darstellen. Der fortschrittliche Entwurf von Gießsystemen und Speisern – validiert durch Simulation – ist das primäre Mittel zur Minimierung von Schrumpfporosität bei dickwandigen Gussteilen.
Nichtzerstörende Prüfverfahren (NDT) sind unerlässlich, um sicherzustellen, dass mechanische Getriebegussteile, die an Kunden ausgeliefert werden, die internen Anforderungen an die Gießgüte erfüllen. Die Röntgenprüfung (RT) gilt als Goldstandard zur Erkennung volumetrischer Fehler wie Schwindung und Gasporosität, während die Ultraschallprüfung (UT) bevorzugt zur Erkennung flächenhafter Fehler und Delaminationen in dickwandigeren Abschnitten eingesetzt wird. Die Magnetpulverprüfung (MPI) wird routinemäßig bei ferromagnetischen Gussteilen angewandt, um Oberflächen- und oberflächennahe Risse nach der Bearbeitung zu erkennen.
Die Annahmekriterien für nichtzerstörende Prüfverfahren werden üblicherweise durch internationale Normen wie EN 1369, EN 1371 oder ASTM E446 festgelegt und müssen in Kundenzeichnungen und Bestellaufträgen eindeutig spezifiziert sein. Gießereien, die mechanische Getriebegussteile für kritische Anwendungen herstellen, unterhalten strenge NDT-Qualifikationsprogramme und Rückverfolgbarkeitssysteme, die es ermöglichen, jede Qualitätsabweichung auf die jeweilige Schmelzcharge, die Formcharge und die Wärmebehandlungscharge zurückzuverfolgen.
Konstruktionsingenieur-Prinzipien zur Maximierung von Last- und Verschleißleistung
Geometrische Konstruktionsmerkmale zur Verbesserung der Lastverteilung
Die Geometrie von mechanischen Getriebegussteilen ist genauso wichtig wie deren Werkstoffeigenschaften. Rippen, Buchsen und Übergänge in der Wanddicke müssen so konstruiert werden, dass sie Lasten effizient übertragen, ohne Spannungskonzentrationen zu erzeugen. Die Finite-Elemente-Analyse (FEA) gehört heute zum Standard bei der Konstruktion komplexer Getriebegehäuse und ermöglicht es Ingenieuren, hochbelastete Zonen zu identifizieren und die Geometrie bereits vor der Werkzeuginvestition zu optimieren.
Fasen und Radien an Übergangsstellen sind kritische Merkmale bei Gussteilen für mechanische Getriebe. Scharfe Ecken wirken als geometrische Spannungskonzentratoren, die die lokalen Spannungswerte erhöhen und die Ermüdungslebensdauer drastisch verringern. Erfahrungen aus der Industrie sowie FEA-Studien zeigen durchgängig, dass großzügige innere Radien an Verbindungsstellen zwischen Rippen und Wänden die maximalen Spannungskonzentrationen um 30 bis 50 Prozent senken können – was sich direkt in einer längeren Einsatzdauer der Komponente unter zyklischer Belastung niederschlägt.
Ausziehwinkel, Teilungslinien-Positionierung und Kernkonstruktion müssen alle früh im Gießprozess-Design berücksichtigt werden, um sicherzustellen, dass die fertige Geometrie exakt dem vorgesehenen Lastpfad-Design entspricht. Gussteile für mechanische Getriebe, die spät im Entwicklungsprozess zur Anpassung an Werkzeugbeschränkungen neu gestaltet werden, weisen häufig geometrische Kompromisse auf, die die strukturelle Leistungsfähigkeit mindern – ein kostspieliges Ergebnis, das sich durch korrektes Design-for-Casting vermeiden lässt.
Oberflächenbehandlung und Beschichtungstechnologien zur Verbesserung der Verschleißfestigkeit
Selbst die sorgfältigsten und präzisesten mechanischen Getriebegussteile profitieren von einer Oberflächenbehandlung, um die Verschleißfestigkeit in aggressiven tribologischen Umgebungen zu erhöhen. Einsatzhärtungsverfahren – darunter Aufkohlung, Nitrierung und Induktionshärten – erzeugen eine harte, verschleißfeste Oberflächenschicht über einem zähen, duktilen Kern. Diese Kombination ist ideal für Komponenten wie Zahnradsätze und Nocken, die auf ihrer Oberfläche konzentrierte Kontaktspannungen erfahren, gleichzeitig aber im Volumenmaterial Schlagzähigkeit benötigen.
Thermische Spritzschichten – beispielsweise Hartstoffschichten aus Wolframcarbid oder Chromcarbid mittels Hochgeschwindigkeits-Sauerstoff-Brennstoff-Verfahren (HVOF) – können auf Lagerzapfen und Dichtflächen mechanischer Getriebegussteile aufgebracht werden, um außergewöhnliche Verschleißfestigkeit bereitzustellen, wo die Eigenschaften des Grundwerkstoffs allein nicht ausreichen. Diese Beschichtungen sind besonders wertvoll bei Sanierungsanwendungen, bei denen abgenutzte Oberflächen an ansonsten intakten Gussteilen wieder auf Originalmaße und -leistung gebracht werden können.
Kugelstrahlen ist eine weitere weit verbreitete Oberflächenbehandlung für mechanische Getriebegussteile, die zyklischen Ermüdungsbelastungen ausgesetzt sind. Durch die Erzeugung einer Druck-Restspannungsschicht an der Oberfläche verzögert das Kugelstrahlen die Initiation von Ermüdungsrissen unter zyklischen Biege- und Torsionslasten. In Kombination mit einer geeigneten Legierungsauswahl und einer gezielten Mikrostrukturkontrolle ermöglichen Oberflächenbehandlungen, dass mechanische Getriebegussteile Leistungsziele erreichen, die allein durch Werkstoffentwicklung nicht erfüllt werden könnten.
Qualitätssicherung und Langzeitzuverlässigkeit von Getriebegussteilen
Prozesskontrollsysteme in Hochleistungs-Gießereien
Konsistenz in der Fertigung unterscheidet zuverlässige Gussteile für mechanische Getriebe von solchen, die zwar die Erstprüfung bestehen, aber bereits früh im Einsatz versagen. Führende Gießereien setzen statistische Prozesskontrollsysteme (SPC) ein, die kritische Prozessparameter – darunter Metallchemie, Gießtemperatur, Formhärte und Abkühlzeit – in Echtzeit überwachen. Abweichungen von den Kontrollgrenzen lösen unverzügliche Korrekturmaßnahmen aus, noch bevor nicht konforme Teile in nachgelagerte Prozesse gelangen.
Die Kontrolle der Schmelzchemie ist besonders entscheidend für Gussteile mechanischer Getriebe. Die spektrale Analyse jeder Schmelzcharge stellt sicher, dass die Werte für Kohlenstoffäquivalent, Silizium, Mangan und Legierungselemente innerhalb der engen Toleranzfenster liegen, die nach Erstarrung und Wärmebehandlung die gewünschte Gefügestruktur ergeben. Selbst geringfügige Abweichungen beim Magnesiumgehalt bei der Herstellung von Sphäroguss können die Kugelgraphitform von akzeptabel auf unzureichend verschieben – mit direkten Auswirkungen auf Dehnung und Kerbschlagzähigkeit.
Die dimensionsbezogene Prüfung mithilfe von Koordinatenmessmaschinen (CMM) stellt sicher, dass kritische Bohrungsdurchmesser, Lagerbohrungslagen und die Ebenheit der Montageflächen von mechanischen Getriebe-Gussteilen die zeichnungsseitigen Toleranzen einhalten. Erstmusterrichtlinien (FAIR) werden üblicherweise von Automobil- und Industrie-OEM-Kunden vor der Freigabe der Serienfertigung verlangt und liefern dokumentierte Nachweise dafür, dass der Gießprozess Teile konsistent innerhalb der Spezifikation liefert.
Lebenszyklasüberlegungen und Wartungsplanung für gusseiserne Getriebekomponenten
Die Gesamtbetriebskosten für Gussteile mechanischer Getriebe reichen weit über den ursprünglichen Kaufpreis hinaus. Konstrukteure und Instandhaltungsplaner müssen die erwartete Einsatzdauer der Gussteile unter bestimmten Last- und Umgebungsbedingungen, die Verfügbarkeit von Ersatzteilen sowie die Folgen eines ungeplanten Ausfalls berücksichtigen, falls ein Gussbauteil im Betrieb versagt. Die Spezifikation von Gussteilen mit angemessenen Sicherheitsfaktoren und nachgewiesenen Materialzertifizierungen bildet die Grundlage einer verantwortungsvollen Instandhaltungsplanung.
Zustandsüberwachungstechnologien – darunter Schwingungsanalyse, Ölverschleißüberwachung und thermografische Inspektion – können erste Anzeichen von Verschleiß und Ermüdung an Gussteilen mechanischer Getriebe erkennen, noch bevor ein Versagen eintritt. Durch die Integration dieser Überwachungsmethoden in geplante Wartungszyklen können Anlagenbetreiber die Nutzungsdauer von Getriebegruppen verlängern und die teuren Folgen plötzlicher mechanischer Ausfälle vermeiden.
Wenn mechanische Getriebegussteile das Ende ihrer Nutzungsdauer erreichen, kann durch Reparaturschweißen sowie durch spanende Bearbeitung und thermisches Spritzen häufig die Bauteillebensdauer zu einem Bruchteil der Ersatzkosten verlängert werden. Gießereien und Dienstleister für spanende Bearbeitung mit Spezialkenntnissen im Bereich von Getriebekomponenten können abgenutzte Teile bewerten, den Umfang der Reparatur festlegen und die Komponenten nach einer validierten Qualitätsprüfung wieder in Betrieb nehmen – eine wertvolle Option in Branchen, bei denen die Lieferzeiten für neue Gussteile sich in Wochen oder Monaten bemessen.
FAQ
Welche Werkstoffe werden am häufigsten für mechanische Getriebegussteile in Hochlastanwendungen eingesetzt?
Sphäroguss, legierter Stahlguss und austemperierter Sphäroguss (ADI) sind die am häufigsten spezifizierten Werkstoffe für mechanische Getriebegussteile bei Hochlastanwendungen. Sphäroguss-Sorten bieten eine ausgezeichnete Balance aus Festigkeit, Duktilität und Kostenwirksamkeit, während Stahlguss gewählt wird, wenn maximale Zugfestigkeit und Schweißbarkeit erforderlich sind. ADI wird zunehmend dort eingesetzt, wo hervorragender Oberflächenverschleißwiderstand in Kombination mit hoher Kerntoughness der maßgebliche Konstruktionsfaktor ist.
Wie beeinflusst Porosität die Leistungsfähigkeit mechanischer Getriebegussteile?
Porosität verringert den effektiven tragenden Querschnitt von Gussteilen für mechanische Getriebe und wirkt als Spannungskonzentrationsstelle, die die Initiation von Ermüdungsbrüchen beschleunigt. Selbst kleine Schwind- oder Gasporen in hochbeanspruchten Bereichen können die Ermüdungsdauer eines Bauteils drastisch reduzieren. Daher sind strenge zerstörungsfreie Prüfverfahren – darunter Röntgen- und Ultraschallprüfung – zwingende Qualitätskontrollen für Getriebegussteile, die für anspruchsvolle Einsatzumgebungen vorgesehen sind.
Können Oberflächenbehandlungen die Verschleißfestigkeit von Gussteilen für mechanische Getriebe verbessern?
Ja, Oberflächenbehandlungen verbessern die Verschleißfestigkeit von Gussteilen für mechanische Getriebe deutlich, ohne die Zähigkeit des Grundmaterials zu beeinträchtigen. Nitrieren, Induktionshärten, HVOF-Thermospritzbeschichtungen und Kugelstrahlen sind allesamt bewährte Verfahren, die die Verschleißlebensdauer verlängern, den Beginn von Ermüdungsrisssen verzögern und abgenutzte Oberflächen auf die ursprünglichen Abmessungen wiederherstellen. Die geeignete Behandlung hängt vom jeweiligen Verschleißmechanismus ab – ob abrasiv, adhesiv oder ermüdungsbedingt – sowie vom Grundwerkstoff des Gussteils.
Wie sollten Ingenieure Gussteile für mechanische Getriebe spezifizieren, um bei der Fertigung eine konstante Maßhaltigkeit sicherzustellen?
Ingenieure sollten mechanische Getriebegussstücke mit klar definierten Maßtoleranzen, Werkstoffgüte und Wärmebehandlungsanforderungen sowie Annahmekriterien für zerstörungsfreie Prüfverfahren (NDT) gemäß anerkannter Normen und Anforderungen an Erstbemusterungsberichte spezifizieren. Die Zusammenarbeit mit Gießereien, die zertifizierte Qualitätsmanagementsysteme betreiben und dimensionsbezogene Prüfungen mittels Koordinatenmessmaschinen (CMM) durchführen, trägt dazu bei, dass Seriengussstücke während des gesamten Lieferprogramms kontinuierlich den Zeichnungsanforderungen entsprechen.
Inhaltsverzeichnis
- Die Rolle mechanischer Getriebe-Gussteile in Kraftübertragungssystemen
- Werkstoffauswahl und mikrostrukturelle Werkstoffentwicklung für Verschleißfestigkeit
- Auswahl des Gießverfahrens und dessen Auswirkung auf die strukturelle Integrität
- Konstruktionsingenieur-Prinzipien zur Maximierung von Last- und Verschleißleistung
- Qualitätssicherung und Langzeitzuverlässigkeit von Getriebegussteilen
-
FAQ
- Welche Werkstoffe werden am häufigsten für mechanische Getriebegussteile in Hochlastanwendungen eingesetzt?
- Wie beeinflusst Porosität die Leistungsfähigkeit mechanischer Getriebegussteile?
- Können Oberflächenbehandlungen die Verschleißfestigkeit von Gussteilen für mechanische Getriebe verbessern?
- Wie sollten Ingenieure Gussteile für mechanische Getriebe spezifizieren, um bei der Fertigung eine konstante Maßhaltigkeit sicherzustellen?