
 EN
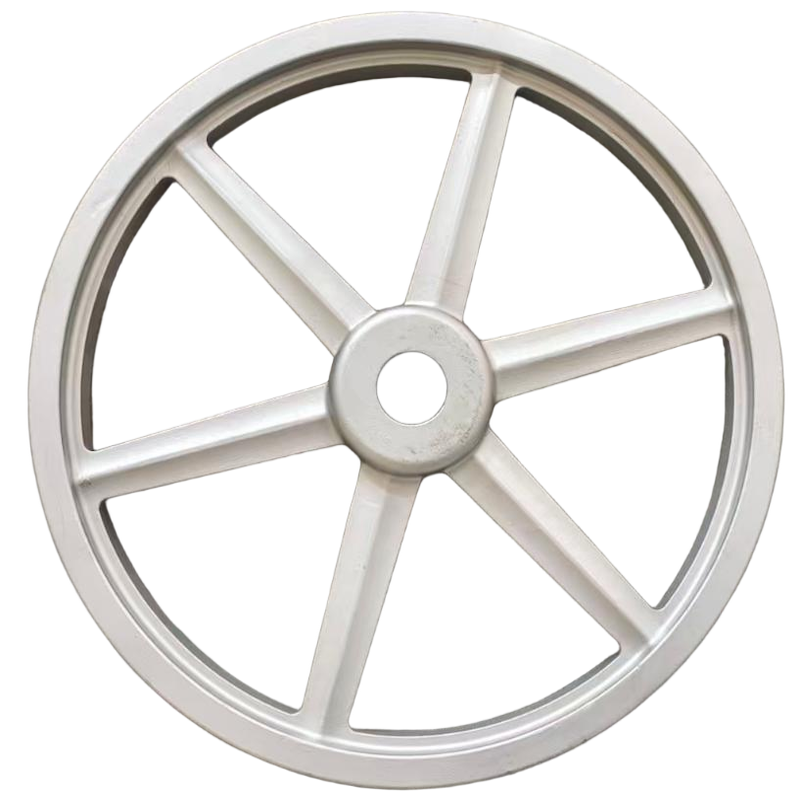
В изискващите промишлени среди компонентите трябва да правят далеч повече от това просто да се поберат в машина — те трябва да издържат неумолимите сили, триене, топлина и циклични напрежения, без да се повредят. леење за механични предавки са проектирани точно за тази цел и осигуряват структурния скелет, който поддържа надеждната работа на системите за предаване на мощност при най-тежките условия. От тежки скоростни кутии до високоскоростни кардани и колянови валови съединения, леярските компоненти образуват основата на приложенията, изискващи носимост на товар и устойчивост към износване, в безброй индустрии.
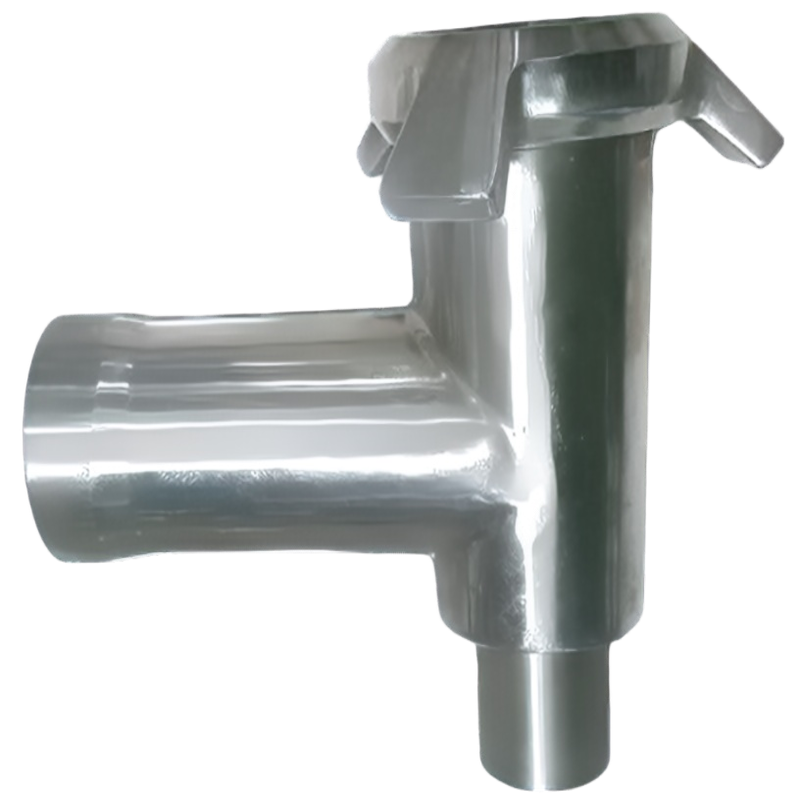
Разбирането на това как литите части за механични предавки поддържат приложения с високо натоварване и устойчивост към износване изисква подробен анализ на избора на материали, инженерството на процеса на леене, микроструктурното проектиране и връзката между геометрията на компонентите и техните експлоатационни характеристики. В тази статия се разглеждат техническите и практически механизми, които правят тези лити части особено подходящи за най-изискващите среди за предаване на мощност по света, като помагат на инженерите и специалистите по набавки да вземат по-обосновани решения относно проектирането и източниците за доставка.
Ролята на литите части за механични предавки в системите за предаване на мощност
Какви са причините за високите структурни изисквания към компонентите за предавки
Системите за предаване на мощност са подложени на сложна комбинация от механични натоварвания — включително опън, натиск, усукване и огъване, — които се редуват бързо по време на експлоатация. Тези динамични условия на натоварване означават, че литите части за механично предаване трябва да притежават не само висока статична якост, но и отлична уморостойкост в продължение на милиони работни цикли. Единствена слаба точка в микроструктурата или геометрията може да инициира разпространение на пукнатина, водещо до катастрофален отказ.
Освен умората, предавателните компоненти редовно изпитват плъзгащ и търкащ контакт със съответстващите повърхности, което води до износване като основен начин на повреда. Трибологичната среда вътре в скоростната кутия, например, изисква литите корпуси и носачите на зъбни колела да устояват на абразивно и адхезивно износване, без загуба на размерна точност. Литите части за механични предавки, които не могат да запазят допуските си при тези условия, ще предизвикат шум, вибрации и в крайна сметка преждевременно повреждане на системата.
Топлинните натоварвания още повече усложняват ситуацията. Топлината, генерирана от триене, в комбинация с термичните цикли при стартиране и спиране, предизвиква напрежения от разширение и свиване в отливката. Материалите и технологичните параметри трябва да се избират с оглед на термичната стабилност, за да се гарантира, че литите части за механични предавки запазват своите механични свойства в широк диапазон от работни температури.
Основни категории за приложение на високонатоварени лити предавателни части
Механичните предавки от леярски изделия се използват в широк спектър от приложения с високо натоварване. В автомобилната и тежката транспортна техника те включват капаци за главни лагери на колянов вал, картери на диференциали, картери на скоростни кутии и капаци на преобразователи на въртящ момент – всички те управляват огромни мощности в компактни корпуси. В промишлената техника литите компоненти образуват корпусите на планетарни скоростни кутии, червячни редуктори и редуктори с успоредни оси, които задвижват транспортьори, мелници и преси.
Строителната техника и минното оборудване представляват някои от най-тежките експлоатационни среди за механичните предавки от леярски изделия. Корпусите на верижните предавки, завъртащите се предавки и носителите на крайните предавки трябва да поемат ударни натоварвания, абразивно замърсяване и постоянната вибрация, без да се деформират. Дебелината на стените, геометрията на ребрата и съставът на сплавта на леярските изделия в тези сегменти са специално проектирани така, че да поглъщат удари, като се минимизира теглото.
Вятърната енергия и морските системи за задвижване също силно зависят от лити леярски изделия за механични предавки. Кожусите на скоростните кутии в наколелето и корпусите на морските скоростни кутии трябва да осигуряват десетилетия надеждна работа в условия, при които достъпът за поддръжка е ограничен, а последствията от повреда са тежки. Тези приложения подчертават защо цялостността на материала, размерната точност и контролът на производствения процес са задължителни изисквания при производството на леярски изделия.
Избор на материали и микроструктурно инженерство за устойчивост към износване
Семейства сплави, често използвани в леярските изделия за предавки
Производителността на леярските изделия за механични предавки започва с избора на материала. Сивият чугун продължава да се използва широко за кожуси на скоростни кутии и за корпуси на лагери поради отличната си способност за гасене на вибрации, добра обработваемост и достатъчна компресивна якост за много приложения с умерени натоварвания. Структурата от графитни пластина в сивия чугун поглъща вибрационна енергия, което е полезно за намаляване на шума, предаван през кожусите на скоростните кутии.
Ковкият чугун, известен също като нодулярен или сфероиден графитен чугун, представлява значително подобрение по отношение на здравината при опън, удължението и устойчивостта към ударни натоварвания. Чрез превръщане на формата на графита от пластинки в сфероиди чрез магнезиева обработка ковкият чугун постига механични свойства, които приближават тези на въглеродиста стомана с ниско съдържание на въглерод. Литите части за механични предавки, изработени от марки като GGG-50 до GGG-70, редовно се използват в силно натоварени носещи плочи, корпуси и компоненти на колянови валове, където е критичен животът при умора.
Сплавени лити стомани и аустемперирани ковки желязни сплави (ADI) изтеглят производителността още по-нататък. ADI комбинира висока якост, добра ударна вязкост и отлично съпротивление на износване в една и съща материална система, което я прави привлекателна за зъбчати колела и компоненти на тласкови ръчки, където повърхностното износване е основната загриженост. Литите стомани се предпочитат за най-тежко натоварените конструктивни компоненти и осигуряват затегателни якости над 700 MPa при добра пластичност и заваряемост за ремонтни приложения.
Контрол на микроструктурата и неговото влияние върху износоустойчивостта
За литите части на механичните предавки постигането на правилната микроструктура е толкова важно, колкото и изборът на подходящия сплав. Разпределението, размерът и морфологията на карбидите, перлитите и графитните фази директно влияят върху твърдостта, ударната вязкост и износостойкостта. Литата част с неравномерна микроструктура — причинена от неконтролирани скорости на охлаждане или лоша практика при инокулация — ще прояви променлива твърдост по целия си напречен разрез, което води до неравномерни износни модели по време на експлоатация.
Контролираната кристализация чрез оптимизиран дизайн на формата и управление на скоростта на охлаждане помага да се осигури еднородна микроструктура по цялата дебелина на стените на литите части за механични предавки. Леярниците, които произвеждат високопроизводителни предавки, инвестираха значително в компютърно подпомогнато моделиране на кристализацията, за да се прогнозира образуването на горещи точки, свиваема порозност и разстоянието между вторичните дендритни рамки — всички те оказват влияние върху крайните механични свойства на литата част.
Пост-ливната термична обработка допълнително усъвършенства микроструктурата. Нормализирането, закаляването и отпускането за стоманени леярски изделия или циклите на аустемпериране за компоненти от аустемпериран чугун (ADI) превръщат микроструктурата в състоянието след леене в такава, оптимизирана за конкретния товар и режим на износ при приложението. Тези термични обработки не са факултативни завършващи стъпки — те са неотделима част от проекта на леярските изделия за механични предавки, предназначени за работа при високи натоварвания.
Избор на процеса на леене и неговото влияние върху структурната цялост
Пясъчно леене срещу леене по загубваща форма за части от предавки
Изборът на процеса за леене има директно влияние върху структурната цялост и качеството на повърхността на литите части за механични предавки. Леенето в пясък, както в зелен пясък, така и в химически свързан пясък, е най-широко използваният процес за средни и големи картери на предавки. Неговата гъвкавост при изработването на сложни вътрешни геометрии — чрез използване на ядра — го прави идеален за кутии на скоростни преводачи с интегрирани маслени канали, посадъчни места за лагери и монтажни повърхности.
Инвестиционното леене или леенето по изгубваща се форма осигурява превъзходна размерна точност и повърхностна гладкост за по-малки и по-сложни компоненти на предавателните системи. Детайлите, произведени чрез инвестиционно леене, изискват по-малко машинна обработка, което е предимство, когато размерната точност е критична, а отстраняването на материал би засегнало областите на оптимално напрежение в отливката. За компоненти като планетарни носачи, клапанни корпуси и малки корпуси на предавки инвестиционо леене осигурява най-строгите допуски в категорията механични предавателни отливки.
Формовката с обвивка и студената кутия заемат средно положение — те осигуряват по-добра повърхностна гладкост и размерна повтаряемост в сравнение с леенето в зелен пясък, като при това остават икономически жизнеспособни при средни обеми на производството. Тези процеси все по-често се изискват за механични предавателни отливки в автомобилната и селскостопанската техника, където високите обеми изискват последователност на процеса и строги размерни допуски.
Контрол на порестостта и неразрушително тестване на носещи лити детайли
Порестостта е най-критичният проблем с качеството за лити детайли за механични предавки в приложения с високо натоварване. Порестост от газове, порестост от свиване и микропорестост могат да намалят ефективното носещо напречно сечение, да създадат места на концентрация на напрежение и да послужат като точки на зародишване на уморителни пукнатини. Напреднало проектиране на системите за заливане и хранене – потвърдено чрез симулация – е основният инструмент за минимизиране на порестостта от свиване в дебелостенни лити детайли.
Протоколите за неразрушително тестване (НРТ) са от съществено значение, за да се гарантира, че литите части за механични предавки, изпратени на клиенти, отговарят на вътрешните изисквания за здравина. Рентгеновото тестване (РТ) е „златният стандарт“ за откриване на обемни дефекти като свиване и газова порестост, докато ултразвуковото тестване (УТ) се предпочита за откриване на плоски дефекти и деламинации в по-дебелите секции. Инспекцията с магнитни частици (ИМЧ) рутинно се прилага върху феромагнитни лити части за откриване на повърхностни и близки до повърхността пукнатини след машинна обработка.
Критериите за приемане при НРТ обикновено се определят от международни стандарти като EN 1369, EN 1371 или ASTM E446 и трябва ясно да са посочени в чертежите на клиентите и поръчките за покупка. Литейните цехове, които произвеждат лити части за механични предавки за критични приложения, поддържат строги програми за квалификация при НРТ и системи за проследимост, които позволяват всеки качествен дефект да бъде проследен до конкретната топка, партида форми и партида термична обработка.
Принципи на инженерно проектиране, които максимизират товарната и износващата производителност
Геометрични проектирани характеристики, които подобряват разпределението на товара
Геометрията на литите части за механични предавки е толкова важна, колкото и техните материални свойства. Ребрата за усилване, фланците и преходите в дебелината на стените трябва да се проектират така, че да пренасят товарите ефективно, без да създават зони на концентрация на напрежение. Анализът по метода на крайните елементи (FEA) е станал стандартна практика при проектирането на сложни картери за предавки, като позволява на инженерите да идентифицират зоните с високо напрежение и да оптимизират геометрията преди инвестиране в производствени шаблони.
Филетите и радиусите при преходите на сеченията са критични характеристики при леярските отливки за механични предавки. Остри ъгли действат като геометрични концентратори на напрежението, които усилват локалните стойности на напрежението и рязко намаляват уморния живот. Опитът от индустрията и изследванията чрез метода на крайните елементи (FEA) последователно показват, че по-големите вътрешни радиуси в съединенията между ребрата и стените могат да намалят пиковите концентрации на напрежението с 30 до 50 процента, което директно се отразява в по-дълъг експлоатационен живот на компонентите при циклично натоварване.
Наклонът на повърхностите (draft angles), разположението на линията на разделяне (parting line) и конструкцията на ядрата трябва да се вземат предвид още в началото на процеса по проектиране на отливката, за да се гарантира, че крайната геометрия точно съответства на замислената конструкция за предаване на товара. Лейарските отливки за механични предавки, които се преработват късно в процеса, за да се съобразят с ограниченията на технологичната оснастка, често водят до геометрични компромиси, които намаляват структурната производителност — скъп резултат, който правилното проектиране за леене помага да се предотврати.
Повърхностна обработка и технологиите за нанасяне на покрития за подобряване на уморния живот
Дори и най-внимателно проектираните и произведени лити детайли за механични предавки могат да се възползват от повърхностна обработка, за да се удължи техният срок на експлоатация при износване в агресивни трибологични среди. Процесите за повърхностно закаляване — включително карбуризиране, нитридиране и индукционно закаляване — създават твърд, устойчив на износване повърхностен слой върху здраво и пластично ядро. Тази комбинация е идеална за компоненти като кутии за зъбни колела и ками, които изпитват концентрирани контактни напрежения по повърхността си, но изискват ударна вязкост в основния си материал.
Топлинно напръскани покрития, като високоскоростни кислородно-горивни (HVOF) напръсквания от волфрамов карбид или хромов карбид, могат да се нанасят върху опорни повърхности и уплътнителни повърхности на лити детайли за механични предавки, за да осигурят изключителна устойчивост на износване там, където свойствата на основния метал сами по себе си са недостатъчни. Тези покрития са особено ценни при ремонти, когато износените повърхности на иначе изправни лити детайли могат да бъдат възстановени до първоначалните им размери и работни характеристики.
Пясъчното обстрелване е друга широко използвана повърхностна обработка за лити детайли за механични предавки, подложени на уморително натоварване. Чрез индуциране на слой компресивни остатъчни напрежения по повърхността пясъчното обстрелване забавя възникването на уморителни пукнатини при циклични огъващи и усукващи натоварвания. В комбинация с подходящ подбор на сплави и контрол на микроструктурата повърхностните обработки позволяват литите детайли за механични предавки да отговарят на целевите показатели за производителност, които не биха могли да се постигнат само чрез проектиране на материала.
Гарантиране на качеството и дългосрочната надеждност на литите детайли за предавки
Системи за контрол на процеса в литейни цехове за високопроизводителни лития
Последователността в производството е това, което отличава надеждните лити части за механични предавки от тези, които изпълняват първоначалните изисквания при инспекцията, но се повреждат преждевременно по време на експлоатация. Водещите литейни цехове прилагат системи за статистичен контрол на процеса (SPC), които следят критичните параметри на процеса — включително химичния състав на метала, температурата на заливане, твърдостта на формата и времето за охлаждане — в реално време. Отклоненията от контролни граници активират незабавни коригиращи мерки, преди неконформната продукция да достигне до последващите производствени етапи.
Контролът върху химичния състав на разтопения метал е особено критичен за литите части за механични предавки. Спектрометричният анализ на всяка топлина гарантира, че стойностите на еквивалента на въглерода, кремния, мангана и легиращите елементи попадат в тесните допустими граници, необходими за постигане на целевата микроструктура след затвърдяване и термична обработка. Дори минимални отклонения в съдържанието на магнезий при производството на ковък чугун могат да променят нодуларността от приемлива на недостатъчна, което има директни последици за удължението и ударната вязкост.
Размерният контрол с използване на координатни измервателни машини (CMM) потвърждава, че критичните диаметри на отворите, местоположенията на посадките за лагери и равността на монтажните повърхности на литите компоненти за механични предавки отговарят на допуските, посочени в чертежите. Докладите за първия екземпляр (FAIR) обикновено се изискват от клиенти – производители на автомобили и промишлени изделия (OEM), преди одобрение на серийното производство, като предоставят документирани доказателства, че процесът на леене може последователно да произвежда детайли в рамките на зададените спецификации.
Съображения относно жизнения цикъл и планиране на поддръжката за литите компоненти на предавките
Общата стойност на собствеността за литите части на механичните предавки надхвърля значително първоначалната покупна цена. Инженерите и планиращите поддръжката трябва да вземат предвид очаквания срок на експлоатация на литите части при конкретни натоварвания и екологични условия, наличността на резервни части и последиците от непланово спиране в случай на повреда на литата част по време на експлоатация. Задаването на лити части с подходящи коефициенти на сигурност и потвърдени материали сертификати е основата на отговорно планиране на поддръжката.
Технологиите за мониторинг на състоянието, включително анализ на вибрациите, мониторинг на частици в маслото и термографски инспекции, могат да регистрират ранните признаци на износване и умора в литите части на механичните предавки преди настъпване на повреда. Чрез интегриране на тези методи за мониторинг в плановете за поддръжка операторите на производствените обекти могат да удължат полезното време на експлоатация на предавъчните съединения и да избегнат скъпите последици от внезапна механична повреда.
Когато литите части на механичните предавки достигнат края на своя експлоатационен живот, ремонтното заваряване и възстановяването на размерите чрез машинна обработка и термично напръскване често могат да удължат живота на компонентите срещу само част от разходите за замяна. Литейни цехове и доставчици на услуги по машинна обработка с експертиза в областта на предавъчните компоненти могат да оценят износените части, да определят обхвата на ремонта и да върнат компонентите в експлоатация с потвърдено качество — ценна алтернатива в индустрии, където сроковете за доставка на нови лити части се измерват в седмици или месеци.
ЧЗВ
Какви материали се използват най-често за лити части на механични предавки при приложения с високо натоварване?
Ковкият чугун, легираното лито стоманено желязо и аустемперираният ковък чугун (ADI) са най-често посочваните материали за лити детайли на механични предавки в приложения с високо натоварване. Класовете ковък чугун предлагат отлично съотношение между якост, пластичност и икономичност, докато литото стоманено желязо се избира, когато са необходими максимална здравина на опън и възможност за заваряване. ADI все по-често се използва там, където основният проектен критерий е превъзходната повърхностна устойчивост срещу износване в комбинация с висока твърдост на сърцевината.
Как порите влияят върху работоспособността на литите детайли на механични предавки?
Порестостта намалява ефективното напречно сечение, което поема товара, при литите части на механичните предавки, и действа като място на концентрация на напрежения, което ускорява възникването на уморни пукнатини. Дори малки свивателни или газови пори в областите с високо напрежение могат рязко да намалят уморния живот на компонента. Затова строгите протоколи за неразрушителен контрол — включително радиографски и ултразвукови изпитвания — са задължителни критерии за качество за литите части на предавките, предназначени за тежки експлоатационни условия.
Могат ли повърхностните обработки да подобрят устойчивостта към износване на литите части на механичните предавки?
Да, повърхностните обработки значително подобряват устойчивостта на литите части за механични предавки срещу износ, без да компрометират ударната вязкост на масивната част. Азотирането, индукционното закаляване, термичното напръскване с високоскоростен кислородно-горивен пламък (HVOF) и чукането с топки са добре доказани методи, които удължават живота при износ, забавят началото на уморни пукнатини и възстановяват износените повърхности до първоначалните им размери. Подходящата обработка зависи от конкретния механизъм на износ — дали абразивен, адхезивен или уморен — и от основния материал на отливката.
Как трябва инженерите да специфицират литите части за механични предавки, за да гарантират размерна последователност при производството?
Инженерите трябва да определят лити леярски изделия за механични предавки с ясно дефинирани допуски за размери, клас на материала и изисквания за термична обработка, критерии за приемане при неразрушителен контрол, препратени към признати стандарти, и изисквания за отчети за първоначална инспекция. Сътрудничеството с литейни цехове, които прилагат сертифицирани системи за управление на качеството и използват координатно-измерителни машини (CMM) за измерване на размерите, помага да се гарантира, че производствените лити изделия постоянно отговарят на изискванията от чертежите през целия период на доставка.
Съдържание
- Ролята на литите части за механични предавки в системите за предаване на мощност
- Избор на материали и микроструктурно инженерство за устойчивост към износване
- Избор на процеса на леене и неговото влияние върху структурната цялост
- Принципи на инженерно проектиране, които максимизират товарната и износващата производителност
- Гарантиране на качеството и дългосрочната надеждност на литите детайли за предавки
-
ЧЗВ
- Какви материали се използват най-често за лити части на механични предавки при приложения с високо натоварване?
- Как порите влияят върху работоспособността на литите детайли на механични предавки?
- Могат ли повърхностните обработки да подобрят устойчивостта към износване на литите части на механичните предавки?
- Как трябва инженерите да специфицират литите части за механични предавки, за да гарантират размерна последователност при производството?