
 EN
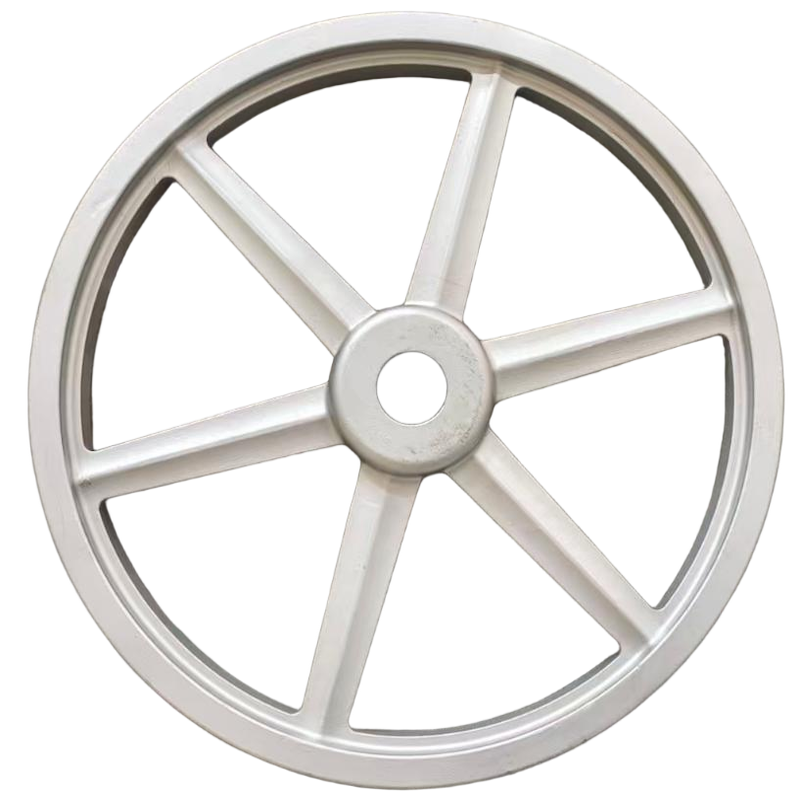
I krevende industrielle miljøer må komponenter gjøre langt mer enn bare å passe inn i en maskin — de må tåle uavbrutte krefter, friksjon, varme og syklisk spenning uten å svikte. mekaniske overføringsstøpinger er utviklet nøyaktig for dette formålet og gir den strukturelle ryggraden som holder kraftoverføringssystemer i drift pålitelig under de mest krevende forholdene. Fra tunge girbokser til høyhastighetsdrivakser og krumakselsammenstillinger danner støpte komponenter grunnlaget for bærende og slitasjekritiske anvendelser i utallige industrier.
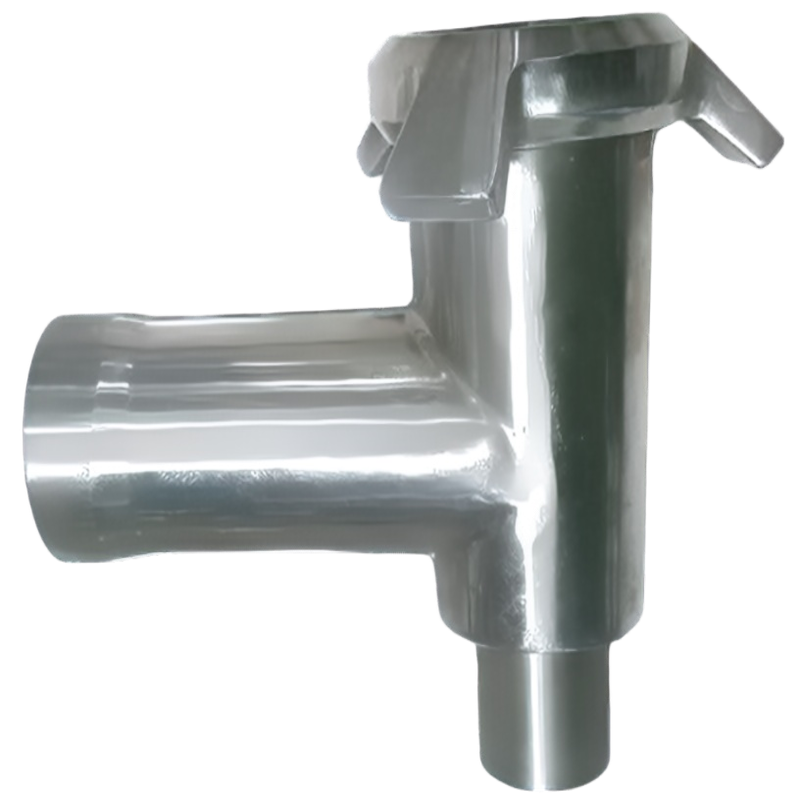
Å forstå hvordan mekaniske overføringsstøpinger støtter applikasjoner med høy belastning og slitasjemotstand krever en nærværende analyse av materialevalg, støpeprosess-teknikk, mikrostrukturdesign og sammenhengen mellom komponentgeometri og ytelse i bruk. Denne artikkelen utforsker de tekniske og praktiske mekanismene som gjør at disse støpingene er spesielt egnet for verdens mest krevende kraftoverføringsmiljøer, og hjelper ingeniører og innkjøpsansvarlige med å ta bedre informerte beslutninger om design og innkjøp.
Rollen til mekaniske overføringsstøpinger i kraftoverføringssystemer
Hva gjør overføringskomponenter strukturelt krevende
Kraftoverføringssystemer utsettes for en kompleks kombinasjon av mekaniske belastninger – inkludert strekk-, trykk-, torsjons- og bøyebelastninger – som skifter raskt under drift. Disse dynamiske belastningsforholdene betyr at mekaniske overføringsstøpinger må vise ikke bare høy statisk styrke, men også utmerket utmattingsmotstand over millioner av driftssykluser. Et enkelt svakt punkt i mikrostrukturen eller geometrien kan utløse sprening av revner som fører til katastrofal svikt.
Utenfor utmattelse opplever overføringskomponenter regelmessig glidende og rullende kontakt mot tilsvarende flater, noe som fører til slitasje som en primær sviktmekanisme. Den tribologiske omgivelsen inne i et girkasse krever for eksempel at støpte karosserier og girbærere tåler abrasiv og adhesiv slitasje uten dimensjonell nedbrytning. Mekaniske overføringsstøpninger som ikke kan opprettholde toleranser under disse forholdene vil føre til støy, vibrasjoner og til slutt tidlig systemsvikt.
Termiske belastninger kompliserer bildet ytterligere. Varmeproduksjon fra friksjon kombinert med termiske slyngninger ved oppstart og avslutning skaper utvidelses- og krympingspenninger innenfor støpet. Materialer og prosessparametre må velges med tanke på termisk stabilitet, slik at mekaniske overføringsstøpninger beholder sine mekaniske egenskaper over et bredt driftstemperaturområde.
Nøkkelanvendelseskategorier for støpte overføringsdeler til høy belastning
Mekaniske overføringsstøpinger brukes i et bredt spekter av applikasjoner med høy belastning. I bilindustrien og tung transport omfatter de blant annet hovedlagerlokk for krumtakler, differensialhus, girbokser og dreiemomentomformerdeksler – alle deler som håndterer enorm effektoverføring i kompakte pakker. I industrimaskiner utgjør støpte komponenter husene til planetgir, skruereduktorer og parallelle akseldriv som driver transportbånd, maler og presseutstyr.
Byggemaskiner og gruvedriftsutstyr representerer noen av de hardeste driftsmiljøene for mekaniske overføringsstøpinger. Spordrivhus, svingdrivmonteringer og endedrivbærere må tåle støtbelastninger, slibende forurensning og konstant vibrasjon uten å deformeres. Veggtykkelsen, ribbegeometrien og legeringssammensetningen til støpinger i disse segmentene er spesifikt utformet for å absorbere støt samtidig som vekten minimeres.
Vindenergi- og marin framdriftssystemer er også sterkt avhengige av støpte mekaniske overføringskomponenter. Nacelle-girhus og marine girkasser må levere pålitelig tjeneste i flere tiår i miljøer der vedlikeholdstilgang er begrenset og konsekvensene av svikt er alvorlige. Disse anvendelsene understreker hvorfor materiellintegritet, dimensjonell nøyaktighet og prosesskontroll er uunnværlige krav i støpeproduksjonen.
Materialvalg og mikrostrukturell ingeniørfag for slitasjemotstand
Legeringsfamilier som ofte brukes i overføringsstøp
Ytelsen til mekaniske overføringsstøp starter med materialvalg. Gråstøpejern brukes fortsatt mye for girhus og lagerhus på grunn av dets fremragende dempningskapasitet, god bearbeidbarhet og tilstrekkelig trykkfasthet for mange applikasjoner med moderat belastning. Grafittlamellene i gråstøpejern absorberer vibrasjonsenergi, noe som er nyttig for å redusere støytansmisjon gjennom girkasser.
Sfærografittjern, også kjent som nodulært jern eller duktilt jern, representerer en betydelig forbedring når det gjelder strekkstyrke, tøybarhet og slagfasthet. Ved å omforme grafittens struktur fra flak til kuler gjennom magnesiumbehandling oppnår sfærografittjern mekaniske egenskaper som nærmer seg lavkarbonstål. Mekaniske overføringsstøpinger i kvaliteter som GGG-50 til GGG-70 brukes rutinemessig i sterkt belastede bærerplater, karasser og krummeakseldeler der utmattelseslevetid er avgjørende.
Legerede støpejernsstål og austemperert duktilt jern (ADI) forbedrer ytelsen ytterligere. ADI kombinerer høy styrke, god tøyelighet og utmerket slitasjemotstand i ett og samme materiale, noe som gjør det attraktivt for tannhjul og kamfølgerkomponenter der overflatesslitasje er den viktigste utfordringen. Stålstøpninger foretrekkes for de mest krevende strukturelle komponentene og tilbyr strekkstyrker på over 700 MPa sammen med god tøyelighet og svekbarehet for reparasjonsformål.
Mikrostrukturkontroll og dens innvirkning på slitasjeytelse
For mekaniske overføringsstøpelegeringer er det like viktig å oppnå riktig mikrostruktur som å velge riktig legering. Fordelingen, størrelsen og formen til karbid-, perlitt- og grafittfasene påvirker direkte hardheten, slagfastheten og slitasjemotstanden. En støping med en ujevn mikrostruktur – forårsaket av ukontrollerte avkjølingshastigheter eller dårlig inokulasjonspraksis – vil vise varierende hardhet over tverrsnittet sitt, noe som fører til ujevne slitasjemønstre i drift.
Kontrollert stivning gjennom optimal formdesign og styring av avkjølingshastigheten bidrar til at mekaniske overføringsstøpelegeringer oppnår en jevn mikrostruktur gjennom hele veggtykkelsene sine. Støperi som produserer høytytende overføringsdeler investerer betydelig i datassistert stivningssimulering for å forutsi dannelse av varme soner, krympningsporøsitet og avstand mellom sekundære dendrittarmar – alle faktorer som påvirker de endelige mekaniske egenskapene til støpet.
Etterstøpingsvarmebehandling forbedrer ytterligere mikrostrukturen. Normaliserings-, herding- og tempereringssekvenser for stålstøpninger, eller austemperings-sykluser for ADI-komponenter, omformer den støpte mikrostrukturen til en som er optimalisert for den spesifikke belastningen og slitasjen i applikasjonen. Disse termiske behandlingene er ikke valgfrie avsluttende trinn – de er integrerte i konstruksjonen av mekaniske transmisjonsstøpninger som er beregnet for tøffe driftsforhold.
Valg av støpeprosess og dens effekt på strukturell integritet
Sandstøping versus investeringsstøping for transmisjonsdeler
Valget av støpeprosess har en direkte innvirkning på strukturell integritet og overflatekvalitet for støpte deler til mekaniske overføringsanordninger. Sandstøping, både i grønn sand og kjemisk bundet variant, er den mest brukte prosessen for middels store og store girkasser. Dens fleksibilitet når det gjelder komplekse indre geometrier – ved bruk av kjerne – gjør den ideell for girkasser med integrerte oljekanaler, lagerboringer og monteringsflater.
Investeringsstøping, eller tapte-voks-støping, gir overlegen dimensjonell nøyaktighet og overflatekvalitet for mindre, mer intrikate transmisjonskomponenter. Deler som produseres ved investeringsstøping krever mindre bearbeidingsreserve, noe som er en fordel når dimensjonell presisjon er kritisk og materialefjerning ville krysse områder i støpet som er optimalt belastet. For komponenter som planetbærere, ventilkar, og små tannhjulshus gir investeringsstøping de strengeste toleransene innen mekaniske transmisjonsstøpinger.
Skallstøpeprosessen og kald-boks-prosessen ligger mellom to ekstremaltilfeller og gir bedre overflatekvalitet og dimensjonell gjentagelighet enn grønn-sand-støping, samtidig som de forblir økonomisk levedyktige ved middels produksjonsvolum. Disse prosessene spesifiseres i økende grad for mekaniske transmisjonsstøpinger i bil- og landbruksutstyrssektoren, der høye volum krever prosesskonsistens og stramme dimensjonelle begrensninger.
Porøsitetskontroll og ikkje-destruktiv testing av bærende støpeprodukter
Porøsitet er den mest kritiske kvalitetsutfordringa for mekaniske overføringsstøpeprodukter i høyt belasta applikasjonar. Gassporøsitet, krympningsporøsitet og mikroporøsitet kan alle redusere den effektive bærende tverrsnittsarealet, skape område med spenningskonsentrasjon og gi opphavspunkt for utmattingsrevner. Avansert design av inngangssystem og fyllingshoder — validert gjennom simulering — er det viktigaste verktøyet for å minimere krympningsporøsitet i tykkstøpte produkter.
Ikke-destruktive prøvemetoder (NDT) er avgjørende for å sikre at mekaniske transmisjonsstøpninger som sendes til kunder oppfyller interne krav til holdbarhet. Røntgenprøving (RT) er gullstandarden for oppdagelse av volumetrisk feil, som krymping og gassporøsitet, mens ultralydprøving (UT) foretrekkes for oppdagelse av flatefeil og delamineringer i tykkere deler. Magnetpartikkelinspeksjon (MPI) brukes rutinemessig på ferromagnetiske støpninger for å oppdage overflate- og nær-overflate-sprekker etter maskinbearbeiding.
Akseptkriterier for NDT er vanligvis definert av internasjonale standarder som EN 1369, EN 1371 eller ASTM E446, og må spesifiseres tydelig på kundedrawinger og innkjøpsordrer. Støperi som produserer mekaniske transmisjonsstøpninger til kritiske anvendelser har strenge NDT-kvalifikasjonsprogrammer og sporbarehetssystemer som gjør det mulig å spore enhver kvalitetsavvik tilbake til den spesifikke smeltepartiet, formpartiet og varmebehandlingspartiet.
Prinsipper for konstruksjonsutvikling som maksimerer ytelse ved belastning og slitasje
Geometriske konstruksjonsfunksjoner som forbedrer lastfordeling
Geometrien til støpte deler for mekanisk kraftoverføring er like viktig som deres materielle egenskaper. Ribber, forsterkninger og overganger mellom veggtykkelsesnivåer må utformes slik at laster overføres effektivt uten å skape spenningskonsentrasjoner. Endelig elementanalyse (FEA) er nå en standardpraksis ved utforming av komplekse girhus, noe som gjør at ingeniører kan identifisere områder med høy spenning og optimere geometrien før man investerer i verktøy.
Filletar og radiusar ved overgangar mellom seksjonar er kritiske eigenskapar i støpte delar for mekaniske overføringsanordningar. Skarpe hjørner fungerer som geometriske spenningsforsterkarar som aukar lokale spenningar og reduserer uttøyingslivet kraftig. Erfaring frå industrien og FEA-studiar viser konsekvent at generøse indre radiusar ved sambandet mellom ribbar og veggar kan redusere toppspenningskonsentrasjonane med 30 til 50 prosent, noko som direkte fører til lengre levetid for komponentane under syklisk pålasting.
Uttrekksvinklar, plassering av skiljelinjer og kjerneutforming må alle vurderast tidleg i støpeprosessen for å sikre at den ferdige geometrien korrekt samsvarar med den tenkte lastvegsdesignet. Støpte delar for mekaniske overføringsanordningar som blir omforma seinare i prosessen for å tilpasse seg verktøykrava endar ofte opp med geometriske kompromiss som svekkar strukturell yting — ein kostbar utføring som riktig «design-for-casting»-praksis hjelper på å unngå.
Overflatbehandling og beleggsteknologiar for auke slitasjelivet
Selv de mest nøyaktig designede og produserte mekaniske girstøpninger kan dra nytte av overflatebehandling for å utvide slitasjelivet i aggressive tribologiske miljøer. Hårdhetstilføringsprosesser – inkludert karburering, nitridering og induksjonsharding – skaper et hardt, slitesterkt overflatelag over en tough, duktil kjerne. Denne kombinasjonen er ideell for komponenter som girbærere og kamaksler som utsettes for konsentrerte kontaktspenninger på overflaten, samtidig som de krever støtfesthet i massen.
Termisk spraybelag med høy hastighet og oksygenbrensel (HVOF), som wolframkarbid eller kromkarbid, kan påføres lagerakser og tetningsflater på mekaniske girstøpninger for å gi ekstrem slitesterkhet der grunnmetallets egenskaper alene er utilstrekkelige. Disse belagene er spesielt verdifulle i gjenbruksscenarier, der slitt overflate på ellers intakte støpninger kan gjenopprettes til opprinnelige mål og ytelse.
Strålebehandling er en annen mye brukt overflatebehandling for mekaniske transmisjonsstøpninger som utsettes for utmattelsesbelastning. Ved å indusere et lag med trykkresterispenninger på overflaten, utsetter strålebehandling oppstarten av utmattelsesrevner under sykliske bøy- og vridningslaster. I kombinasjon med passende legeringsvalg og mikrostrukturkontroll gjør overflatebehandlinger det mulig for mekaniske transmisjonsstøpninger å oppnå ytelsesmål som ikke kunne vært oppnådd kun gjennom materiellutforming.
Kvalitetssikring og langvarig pålitelighet til transmisjonsstøpninger
Prosesskontrollsystemer i høyytelsesstøperi
Konsekvens i produksjon er det som skiller pålitelige støpte deler for mekaniske overføringsanordninger fra de som består førsteinspeksjonen, men svikter for tidlig i bruk. Ledende støperi bruke statistiske prosesskontrollsystemer (SPC) som overvåker kritiske prosessvariabler – inkludert metallkjemien, støpetemperaturen, formens hardhet og avkjølingstiden – i sanntid. Avvik fra kontrollgrensene utløser umiddelbare korrektive tiltak før ikke-samsvarende produkter når nedstrømsoperasjoner.
Kontroll av smeltekjemien er spesielt avgjørende for støpte deler til mekaniske overføringsanordninger. Spektrometrisk analyse av hver smelte sikrer at karbon-ekvivalenten, silisium-, mangan- og legeringselementnivåene ligger innenfor de smale intervallene som kreves for å oppnå den målrettede mikrostrukturen etter stivning og varmebehandling. Selv små avvik i magnesiuminnholdet ved produksjon av nodulært støpejern kan endre nodulariteten fra akseptabel til utilstrekkelig, med direkte konsekvenser for forlengelse og slagfasthet.
Dimensjonell inspeksjon ved hjelp av koordinatmålingmaskiner (CMM) bekrefter at kritiske borkalibre, lagerplasseringer og flatethet på monteringsflater for mekaniske overføringsstøpinger oppfyller tegningsgrensene. Første-utgave-inspeksjonsrapporter (FAIR) kreves vanligvis av bilindustri- og industrielle OEM-kunder før produksjonsgodkjenning, og gir dokumentert bevis på at støpeprosessen konsekvent kan levere deler innenfor spesifikasjonen.
Livssyklusbetraktninger og vedlikeholdsplanlegging for støpte overføringskomponenter
Totalkostnaden for eierskap av støpt deler til mekaniske overføringsanordninger strekker seg langt forbi den opprinnelige kjøpsprisen. Ingeniører og vedlikeholdsplanleggere må ta hensyn til forventet levetid for støpt deler under spesifikke belastnings- og miljøforhold, tilgjengeligheten av reservedeler og konsekvensene av uplanlagt nedetid hvis en støpt del svikter i drift. Å spesifisere støpt deler med passende sikkerhetsfaktorer og bekreftede materielsertifikater er grunnlaget for ansvarlig vedlikeholdsplanlegging.
Tilstandsövervakningsteknologier, inkludert vibrasjonsanalyse, oljeavfallsövervåking og termografisk inspeksjon, kan oppdage tidlige tegn på slitasje og utmattelse i støpt deler til mekaniske overføringsanordninger før svikt inntreffer. Ved å integrere disse overvåkingstilnærmingene i planlagte vedlikeholdsprogrammer kan anleggsoperatører utvide brukslivet til overføringsgrupper og unngå de kostbare konsekvensene av plutselig mekanisk svikt.
Når støpte deler for mekaniske overføringer når slutten av levetiden sin, kan reparasjonsveising og dimensjonell gjenoppretting gjennom maskinbearbeiding og termisk spray ofte utvide levetiden til komponentene til en brøkdel av kostnaden for utskifting. Støperi og leverandører av maskinbearbeidings-tjenester med ekspertise innen overføringskomponenter kan vurdere slitte deler, definere omfanget av reparationen og returnere komponentene til drift med validert kvalitet – et verdifullt alternativ i industrier der levertider for nye støpinger måles i uker eller måneder.
Ofte stilte spørsmål
Hvilke materialer brukes vanligvis i støpte deler for mekaniske overføringer i applikasjoner med høy belastning?
Sfærulittjern, legeret støpejernstål og austemperert sfærulittjern (ADI) er de mest vanlige materialene som spesifiseres for mekaniske transmisjonsstøpinger i applikasjoner med høy belastning. Sfærulittjernkvaliteter gir en utmerket balanse mellom styrke, duktilitet og kostnadseffektivitet, mens støpejernstål velges når maksimal strekkstyrke og svekbarehet er påkrevd. ADI brukes i økende grad der overflatens slitasjemotstand kombinert med høy kjerne-toughness er den viktigste konstruksjonsdrivkraften.
Hvordan påvirker porøsitet ytelsen til mekaniske transmisjonsstøpinger?
Porøsitet reduserer den effektive bærende tverrsnittsarealet til støpte deler for mekaniske overføringer og fungerer som et spenningskonsentrasjonssted som akselererer innledningen av utmattelsesrevner. Selv små krymp- eller gasspor i sterkt belastede områder kan redusere utmattelseslevetiden til en komponent betydelig. Derfor er strenge NDT-prosedyrer – inkludert radiografisk og ultralydtesting – obligatoriske kvalitetskontrollpunkter for støpte deler til mekaniske overføringer som skal brukes i kravstillende driftsmiljøer.
Kan overflatebehandlinger forbedre slitasjemotstanden til støpte deler for mekaniske overføringer?
Ja, overflatebehandlinger forbedrer betydelig slitasjemotstanden til støpte deler for mekanisk kraftoverføring uten å redusere massivtaghetsmotstanden. Nitridert behandling, induksjonsherding, HVOF-termisk spraybelag, og kulestråling er alle beviste teknikker som utvider slitasjelevetiden, utsetter starten på utmattelsesrevner og gjenoppretter slitt overflate til opprinnelige mål. Den riktige behandlingen avhenger av den spesifikke slitasjemechanismen – enten abrasiv, adhesiv eller utmattelsesdrevet – og grunnmaterialet i støpet.
Hvordan bør ingeniører spesifisere støpte deler for mekanisk kraftoverføring for å sikre dimensjonell konsekvens i produksjonen?
Ingeniører bør spesifisere mekaniske transmisjonsstøpinger med tydelig definerte dimensjonstoleranser, materialekvalitet og krav til varmebehandling, akseptkriterier for ikke-destruktiv testing (NDT) som refererer til anerkjente standarder, samt krav til rapporter for førsteartikkelkontroll. Samarbeid med støperi som driver sertifiserte kvalitetsstyringssystemer og bruker koordinatmåling (CMM) for dimensjonskontroll bidrar til å sikre at seriestøpinger konsekvent oppfyller tegningskravene gjennom hele leveranseprogrammet.
Innholdsfortegnelse
- Rollen til mekaniske overføringsstøpinger i kraftoverføringssystemer
- Materialvalg og mikrostrukturell ingeniørfag for slitasjemotstand
- Valg av støpeprosess og dens effekt på strukturell integritet
- Prinsipper for konstruksjonsutvikling som maksimerer ytelse ved belastning og slitasje
- Kvalitetssikring og langvarig pålitelighet til transmisjonsstøpninger
-
Ofte stilte spørsmål
- Hvilke materialer brukes vanligvis i støpte deler for mekaniske overføringer i applikasjoner med høy belastning?
- Hvordan påvirker porøsitet ytelsen til mekaniske transmisjonsstøpinger?
- Kan overflatebehandlinger forbedre slitasjemotstanden til støpte deler for mekaniske overføringer?
- Hvordan bør ingeniører spesifisere støpte deler for mekanisk kraftoverføring for å sikre dimensjonell konsekvens i produksjonen?