
 EN
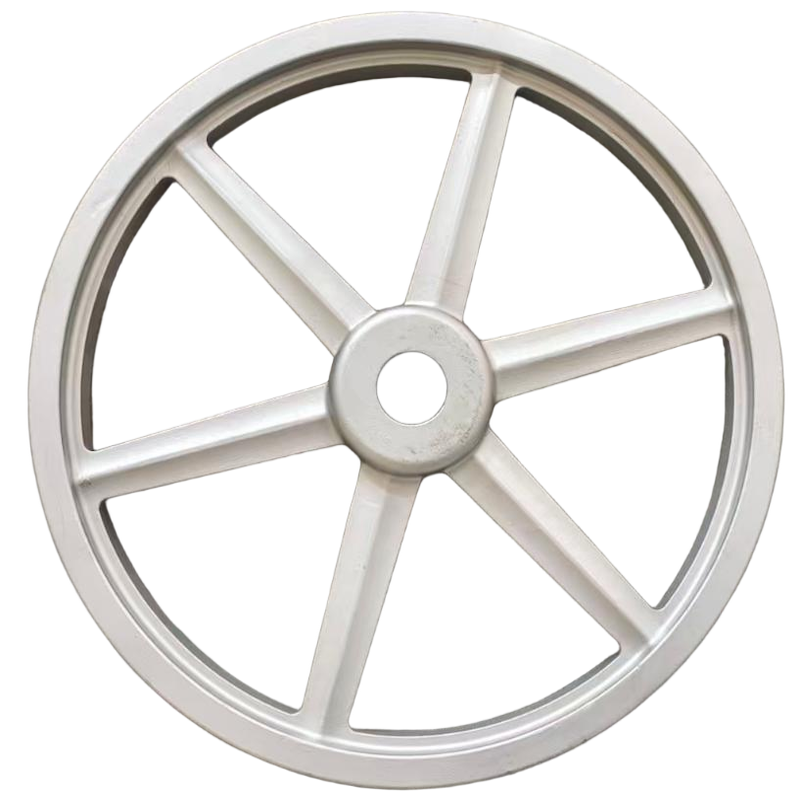
У складних промислових умовах компоненти повинні робити набагато більше, ніж просто вписуватися в машину — вони повинні витримувати безперервні сили, тертя, тепло та циклічні напруження без виходу з ладу. литі деталі механічних трансмісій спроектовані спеціально для цього завдання, вони забезпечують структурну основу, яка підтримує надійну роботу систем передачі потужності в найбільш екстремальних умовах. Від важких коробок передач до високошвидкісних карданних валів і колінчастих валів — литі компоненти утворюють основу для застосувань, де важлива несуча здатність і стійкість до зносу, у безлічі галузей.
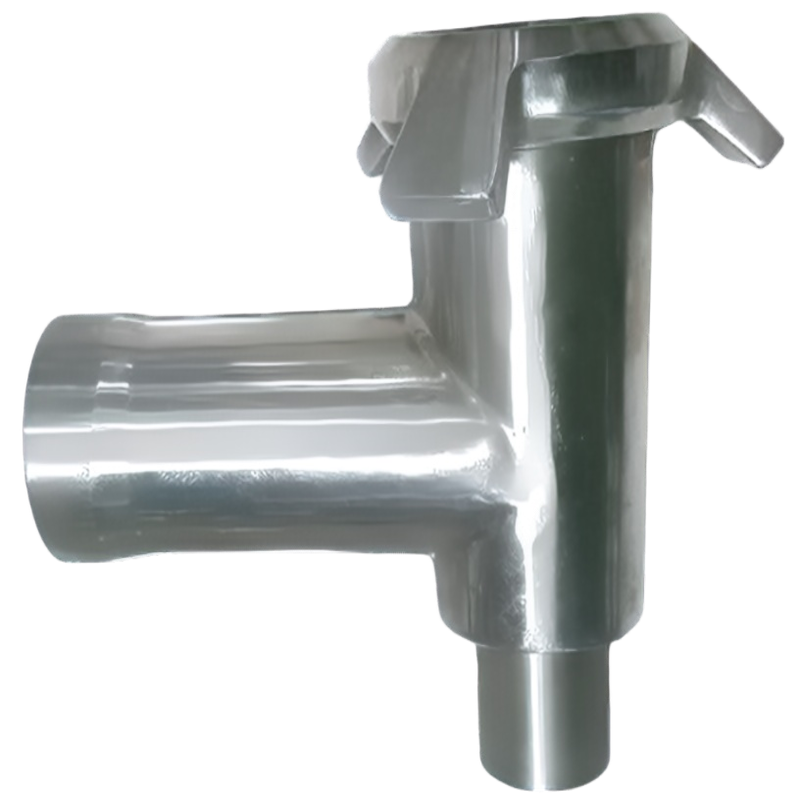
Розуміння того, як литі деталі механічних передач підтримують застосування в умовах високих навантажень та зносостійкості, вимагає детального аналізу вибору матеріалів, інженерії литтєвих процесів, проектування мікроструктури та взаємозв’язку між геометрією компонентів і їх експлуатаційною продуктивністю. У цій статті розглядаються технічні й практичні механізми, завдяки яким такі лиття особливо придатні для найбільш вимогливих середовищ передачі потужності у світі, що допомагає інженерам та фахівцям з закупівель приймати більш обґрунтовані рішення щодо проектування та джерел постачання.
Роль литих деталей механічних передач у системах передачі потужності
Що робить компоненти передач структурно вимогливими
Системи передачі потужності піддаються складному поєднанню механічних навантажень — зокрема розтягувальних, стискальних, крутильних та згинних напружень, — які швидко чергуються під час експлуатації. Ці динамічні умови навантаження означають, що литі деталі механічних передач повинні мати не лише високу статичну міцність, а й чудову втомостійкість протягом мільйонів циклів роботи. Єдиний слабкий пункт у мікроструктурі або геометрії може спричинити поширення тріщини, що призведе до катастрофічного виходу з ладу.
Крім втоми, компоненти трансмісії регулярно зазнають ковзного й котного контакту зі спареними поверхнями, що призводить до зносу як основного режиму руйнування. Наприклад, трибологічне середовище всередині коробки передач вимагає, щоб литі корпуси й тримачі шестерень стійко протидіяли абразивному й адгезійному зносу без втрати розмірної точності. Литі деталі механічних трансмісій, які не можуть зберігати допуски в таких умовах, спричинять шум, вібрацію й, зрештою, передчасне руйнування системи.
Теплове навантаження ще більше ускладнює ситуацію. Тепло, що виникає через тертя, поєднане з тепловими циклами під час запуску й зупинки, викликає напруження розширення й стиснення всередині лиття. Матеріали й параметри процесу слід вибирати з огляду на теплову стабільність, забезпечуючи, що литі деталі механічних трансмісій зберігають свої механічні властивості в широкому діапазоні робочих температур.
Основні категорії застосування литих деталей трансмісій для високих навантажень
Ливарні деталі механічних трансмісій використовуються в широкому спектрі застосувань із високим навантаженням. У легкових автомобілях та важкому транспорті до них належать кришки опор колінчастого валу, картери диференціалів, картери коробок передач та кришки гідротрансформаторів — усі ці компоненти забезпечують передачу величезної потужності в компактних корпусах. У промисловому обладнанні литі деталі утворюють картери планетарних редукторів, черв’ячних редукторів та редукторів з паралельними валами, що приводять у рух конвеєри, млини та преси.
Будівельна техніка та гірничодобувне обладнання створюють одне з найбільш екстремальних середовищ експлуатації для литих деталей механічних трансмісій. Картери ходової частини, вузли поворотного приводу та несучі конструкції кінцевих приводів мають витримувати ударні навантаження, абразивне забруднення та постійну вібрацію без деформації. Товщина стінок, конфігурація ребер жорсткості та склад сплаву литих деталей у цих сегментах спеціально розроблені для поглинання ударів при одночасному мінімізації маси.
Системи вітроенергетики та морського руху також значною мірою залежать від литих деталей механічних передач. Корпуси редукторів гондол та корпуси морських редукторів мають забезпечувати десятиліття надійної роботи в умовах, де доступ для технічного обслуговування обмежений, а наслідки відмов — катастрофічні. Ці застосування підкреслюють, чому цілісність матеріалу, точність розмірів та контроль процесу є незмінними вимогами до виробництва литих деталей.
Вибір матеріалу та інженерія мікроструктури для стійкості до зносу
Сімейства сплавів, які зазвичай використовують у литих деталях передач
Ефективність литих деталей механічних передач починається з вибору матеріалу. Сірий чавун досі широко використовується для корпусів редукторів та корпусів підшипників завдяки своїй відмінній здатності гасити коливання, гарній оброблюваності та достатній стисній міцності для багатьох застосувань із помірним навантаженням. Пластинчаста структура графіту в сірому чавуні поглинає вібраційну енергію, що є важливим фактором зменшення поширення шуму через корпуси редукторів.
Ковкий чавун, також відомий як вузликовий або сфероїдальний графітовий чавун, є значним покращенням з точки зору межі міцності на розтяг, відносного видовження та ударної в’язкості. Шляхом перетворення морфології графіту з пластинчастих у сфероїдальні за допомогою обробки магнієм ковкий чавун досягає механічних властивостей, що наближаються до низьковуглецевої сталі. Литі деталі механічних передач із марок GGG-50–GGG-70 регулярно використовують у високонавантажених несних плитах, корпусах та компонентах колінчастих валів, де критичним є ресурс на втомлювання.
Сплавлені литі сталі та аустемперований ковкий чавун (ADI) ще більше підвищують експлуатаційні характеристики. ADI поєднує високу міцність, хорошу ударну в’язкість і виняткову стійкість до зношування в єдиній матеріальній системі, що робить його привабливим для зубчастих коліс і деталей коромисел кулачкових механізмів, де поверхневе зношування є головною проблемою. Сталеві виливки використовують у найбільш навантажених конструктивних елементах, забезпечуючи межу міцності на розтяг понад 700 МПа, а також хорошу пластичність і зварюваність для ремонтних застосувань.
Контроль мікроструктури та його вплив на стійкість до зношування
Для литих деталей механічних трансмісій досягнення правильної мікроструктури є так само важливим, як і вибір відповідного сплаву. Розподіл, розмір та морфологія карбідної, перлітної та графітової фаз безпосередньо впливають на твердість, ударну в’язкість та зносостійкість. Відливка з нерівномірною мікроструктурою — спричиненою неконтрольованими швидкостями охолодження або недостатньо ефективною обробкою модифікаторами — матиме змінну твердість по всьому поперечному перерізу, що призведе до нерівномірного зносу в експлуатації.
Контрольоване затвердіння за допомогою оптимізованого проектування форми та управління швидкістю охолодження сприяє забезпеченню однорідної мікроструктури по всіх стінках литих деталей механічних трансмісій. Ливарні підприємства, що виробляють високопродуктивні трансмісійні компоненти, значно інвестують у комп’ютерне моделювання процесу затвердіння для прогнозування утворення гарячих зон, усадкових пор та відстані між вторинними гілками дендритів — усі ці параметри впливають на кінцеві механічні властивості відливки.
Додаткове термічне оброблення після лиття ще більше вдосконалює мікроструктуру. Процеси нормалізації, загартування та відпускання для сталевих виливків або цикли аустемперування для компонентів з адаптованого ковкого чавуну (ADI) перетворюють мікроструктуру, отриману безпосередньо після лиття, у структуру, оптимізовану під конкретні навантаження й умови зношування у застосуванні. Ці термічні обробки — не факультативні завершальні етапи, а невід’ємна частина проектування литих деталей механічних передач, призначених для роботи в умовах високих навантажень.
Вибір процесу лиття та його вплив на структурну цілісність
Лиття в пісочні форми порівняно з литьєм за втраченою восковою моделлю для деталей передач
Вибір процесу лиття безпосередньо впливає на структурну цілісність та якість поверхні литих деталей механічних передач. Лиття в піску — як у зеленому піску, так і в хімічно зв’язаному — є найпоширенішим процесом для середніх і великих картерів передач. Його гнучкість у реалізації складних внутрішніх геометрій за допомогою стержнів робить його ідеальним для корпусів коробок передач із вбудованими масляними каналами, отворами під підшипники та монтажними поверхнями.
Інвестиційне лиття, або лиття за втраченою восковою моделлю, забезпечує вищу розмірну точність та якість поверхні для менших і складніших компонентів трансмісії. Деталі, виготовлені методом інвестиційного лиття, потребують меншого припуску на механічну обробку, що є перевагою у випадках, коли критично важлива розмірна точність, а видалення матеріалу може зачепити зони оптимального напруження в литті. Для таких компонентів, як планетарні картери, корпуси клапанів та невеликі картери шестерень, інвестиційне лиття забезпечує найжорсткіші допуски серед литих деталей механічних трансмісій.
Лиття у оболонкові форми та процеси холодної коробки займають проміжне положення: вони забезпечують кращу якість поверхні та розмірну повторюваність порівняно з литтям у зелені піщані форми, залишаючись при цьому економічно вигідними для середніх обсягів виробництва. Ці процеси все частіше застосовуються для лиття деталей механічних трансмісій у секторах автомобільної та сільськогосподарської техніки, де високі обсяги вимагають стабільності процесу та жорстких розмірних допусків.
Контроль пористості та неруйнівний контроль у несучих литих деталях
Пористість є найважливішою проблемою якості для литих деталей механічних передач у застосуваннях з високим навантаженням. Газова пористість, усадкова пористість та мікропористість можуть зменшувати ефективний переріз, що сприймає навантаження, створювати зони концентрації напружень і слугувати початковими точками для втомного руйнування. Сучасне проектування системи лиття та приливів — підтверджене за допомогою симуляції — є основним інструментом мінімізації усадкової пористості в литих деталях з великою товщиною стінки.
Протоколи неруйнівного контролю (НК) є обов’язковими для забезпечення того, щоб лиття механічних передач, які постачаються клієнтам, відповідали внутрішнім вимогам щодо звуковості. Радіографічний контроль (РК) є «золотим стандартом» для виявлення об’ємних дефектів, таких як усадка та газова пористість, тоді як ультразвуковий контроль (УК) переважно застосовується для виявлення площинних дефектів і розшарувань у більш товстих перерізах. Магнітопорошкова інспекція (МПІ) регулярно застосовується до феромагнітних відливок для виявлення тріщин на поверхні та підповерхневих тріщин після механічної обробки.
Критерії прийняття за результатами НК зазвичай визначаються міжнародними стандартами, такими як EN 1369, EN 1371 або ASTM E446, і мають бути чітко вказані на кресленнях клієнтів та в замовленнях на закупівлю. Ливарні підприємства, що виробляють лиття механічних передач для критичних застосувань, підтримують суворі програми кваліфікації НК та системи прослідковуваності, які дозволяють будь-яке відхилення у якості відстежити до конкретної плавки, партії форм і партії термічної обробки.
Принципи проектування інженерних рішень, що максимізують навантаження та експлуатаційну стійкість
Геометричні особливості проектування, які покращують розподіл навантажень
Геометрія литих деталей механічних передач є такою ж важливою, як і їхні матеріальні властивості. Ребра, бурти та переходи між різними товщинами стінок мають бути спроектовані таким чином, щоб ефективно передавати навантаження без утворення зон концентрації напружень. Метод скінченних елементів (FEA) зараз є стандартною практикою при проектуванні складних картерів коробок передач, що дозволяє інженерам виявляти зони підвищених напружень і оптимізувати геометрію до початку інвестицій у оснастку.
Філети та радіуси на переходах перерізів є критичними елементами у литих деталях механічних передач. Гострі кути виступають як геометричні концентратори напружень, що посилюють локальні значення напружень і різко зменшують термін служби при втомі. Досвід галузі та дослідження методом скінченних елементів (FEA) постійно показують, що достатньо великі внутрішні радіуси у місцях з’єднання ребер із стінками можуть знизити пікові концентрації напружень на 30–50 %, що безпосередньо сприяє подовженню терміну експлуатації компонентів під циклічним навантаженням.
Кути випуску, розташування лінії роз’єму та конструкція стержнів мають бути враховані на ранніх етапах проектування лиття, щоб забезпечити точне відповідність остаточної геометрії задуманій схемі передачі навантаження. Литі деталі механічних передач, які модифікують на пізніх етапах процесу для відповідності обмеженням оснастки, часто зазнають геометричних компромісів, що знижують їхню структурну ефективність — це витратне рішення, якого можна уникнути за допомогою правильного проектування з урахуванням технології лиття.
Технології обробки поверхні та нанесення покриттів для підвищення терміну служби при зношуванні
Навіть найбільш ретельно спроектовані та виготовлені литі деталі механічних передач можуть вигодити від обробки поверхні задля збільшення терміну експлуатації в агресивних трибологічних умовах. Процеси цементації — зокрема карбування, нітрування та індукційне загартування — створюють тверду, стійку до зносу поверхневу шар над м’яким, в’язким ядром. Таке поєднання є ідеальним для компонентів, наприклад, тримачів шестерень та кулачків розподільного валу, які зазнають концентрованих контактних напружень на поверхні, але водночас потребують ударної в’язкості в об’ємі матеріалу.
Термічні напилювальні покриття, такі як карбід вольфраму або карбід хрому, нанесені методом високошвидкісного киснево-паливного напилення (HVOF), можна застосовувати до шийок підшипників та ущільнювальних поверхонь литих деталей механічних передач задля забезпечення надзвичайної стійкості до зносу там, де властивостей основного металу недостатньо. Ці покриття особливо корисні під час відновлення: зношені поверхні інакше справних литих деталей можна відновити до оригінальних розмірів та робочих характеристик.
Дробоструминна обробка — це ще один поширений метод поверхневої обробки литих деталей механічних передач, які піддаються втомним навантаженням. Шляхом створення шару стискальних залишкових напружень на поверхні дробоструминна обробка затримує початок утворення втомних тріщин під циклічними згинними та крутильними навантаженнями. У поєднанні з відповідним вибором сплаву та контролем мікроструктури поверхневі обробки дозволяють литим деталям механічних передач досягати заданих експлуатаційних характеристик, яких неможливо було б досягти лише за рахунок проектування матеріалу.
Забезпечення якості та довготривалої надійності литих деталей передач
Системи контролю процесу на литейних підприємствах високої продуктивності
Узгодженість у виробництві — це те, що відрізняє надійні литі деталі механічних трансмісій від тих, що проходять початковий контроль, але передчасно виходять з ладу під час експлуатації. Лідери галузі застосовують системи статистичного контролю процесів (SPC), які в реальному часі відстежують критичні параметри процесу — зокрема хімічний склад металу, температуру розливання, твердість форми та час охолодження. Відхилення від контрольних меж негайно спонукають до коригувальних дій, перш ніж некондиційна продукція потрапить на наступні етапи виробництва.
Контроль хімічного складу розплаву особливо критичний для литих деталей механічних трансмісій. Спектрометричний аналіз кожної плавки забезпечує, що рівні еквівалентного вуглецю, кремнію, марганцю та легуючих елементів знаходяться в вузьких допусках, необхідних для отримання бажаної мікроструктури після кристалізації та термообробки. Навіть незначні відхилення вмісту магнію при виробництві ковкого чавуну можуть змістити ступінь сфероїдизації вуглецю від припустимого до недостатнього, що безпосередньо впливає на відносне подовження та ударну в’язкість.
Вимірювання розмірів за допомогою координатно-вимірювальних машин (CMM) підтверджує, що критичні діаметри отворів, розташування посадочних місць підшипників та плоскості монтажних поверхонь литих деталей механічних передач відповідають допускам, вказаним на кресленнях. Звіти про перевірку першого зразка (FAIR) зазвичай вимагають клієнти — виробники обладнання для автомобільної та промислової галузей — до затвердження серійного виробництва; вони надають документально підтверджену інформацію про те, що процес лиття здатний стабільно забезпечувати деталі в межах заданих специфікацій.
Аспекти життєвого циклу та планування технічного обслуговування литих компонентів передач
Загальна вартість власництва для литих деталей механічних трансмісій значно перевищує початкову ціну покупки. Інженери та спеціалісти з технічного обслуговування мають враховувати очікуваний термін служби литих деталей у конкретних умовах навантаження та навколишнього середовища, доступність запасних частин і наслідки аварійного простою у разі виходу литої деталі з ладу під час експлуатації. Визначення литих деталей із відповідними коефіцієнтами безпеки та підтвердженими сертифікатами матеріалів є основою відповідального планування технічного обслуговування.
Технології моніторингу стану, зокрема аналіз вібрації, моніторинг забруднень мастила та термографічний огляд, дозволяють виявити ранні ознаки зносу й втоми литих деталей механічних трансмісій до того, як відбудеться їхнє руйнування. Інтегруючи ці методи моніторингу в заплановані графіки технічного обслуговування, оператори підприємств можуть продовжити термін експлуатації трансмісійних вузлів і уникнути високих витрат, пов’язаних із раптовим механічним руйнуванням.
Коли литі деталі механічних трансмісій досягають кінця терміну їх експлуатації, ремонтне зварювання та відновлення розмірів за допомогою механічної обробки й термічного напилення часто дозволяють продовжити термін служби компонентів за частку вартості їх заміни. Ливарні підприємства та постачальники послуг з механічної обробки, що мають досвід роботи з компонентами трансмісій, можуть оцінити зношені деталі, визначити обсяг ремонту й повернути компоненти в експлуатацію з підтвердженою якістю — це цінна альтернатива в галузях, де строки поставки нових литих деталей вимірюються тижнями чи місяцями.
Часті запитання
Які матеріали найчастіше використовують у литих деталях механічних трансмісій для застосування під високим навантаженням?
Ковкий чавун, легована литва сталь та аустемперований ковкий чавун (ADI) є найпоширенішими матеріалами, вказаними для литих деталей механічних передач у застосуваннях з високим навантаженням. Марки ковкого чавуну забезпечують чудовий баланс міцності, пластичності та економічної ефективності, тоді як литву сталь вибирають, коли потрібна максимальна межа міцності на розтяг і зварюваність. ADI все частіше використовується там, де основним критерієм проектування є перевага стійкості поверхні до зносу в поєднанні з високою ударною в’язкістю серцевини.
Як пористість впливає на роботу литих деталей механічних передач?
Пористість зменшує ефективний навантажуваний поперечний переріз литих деталей механічних передач і є місцем концентрації напружень, що прискорює початок утворення втомних тріщин. Навіть невеликі усадкові або газові пори в зонах високого навантаження можуть різко знизити термін втомної довговічності компонента. Саме тому суворі протоколи неруйнівного контролю — зокрема радіографічне та ультразвукове дослідження — є обов’язковими етапами контролю якості для литих деталей передач, призначених для експлуатації в складних умовах.
Чи можуть поверхневі обробки покращити стійкість до зносу литих деталей механічних передач?
Так, поверхневі обробки значно підвищують стійкість до зносу литих деталей механічних передач, не знижуючи при цьому в’язкості основного матеріалу. Азотування, індукційне загартування, термічне напилення методом ВПВ (HVOF) та дробоструминна обробка — усі ці перевірені методи збільшують термін служби в умовах зносу, затримують початок утворення втомних тріщин і відновлюють зношені поверхні до первинних розмірів. Вибір відповідної обробки залежить від конкретного механізму зносу — абразивного, адгезійного чи втомного — а також від матеріалу основи лиття.
Як інженери мають вказувати параметри литих деталей механічних передач, щоб забезпечити сталість їхніх розмірів у процесі виробництва?
Інженери повинні вказувати литі деталі механічних трансмісій із чітко визначеними граничними відхиленнями розмірів, маркою матеріалу та вимогами до термічної обробки, критеріями прийняття неруйнівного контролю, посиланнями на визнані стандарти, а також вимогами до звітів про перевірку першого зразка. Співпраця з литейними підприємствами, що використовують сертифіковані системи управління якістю та вимірювальні машини для контролю розмірів, сприяє забезпеченню стабільного відповідності виробничих відливок кресленням протягом усього циклу поставок.
Зміст
- Роль литих деталей механічних передач у системах передачі потужності
- Вибір матеріалу та інженерія мікроструктури для стійкості до зносу
- Вибір процесу лиття та його вплив на структурну цілісність
- Принципи проектування інженерних рішень, що максимізують навантаження та експлуатаційну стійкість
- Забезпечення якості та довготривалої надійності литих деталей передач
-
Часті запитання
- Які матеріали найчастіше використовують у литих деталях механічних трансмісій для застосування під високим навантаженням?
- Як пористість впливає на роботу литих деталей механічних передач?
- Чи можуть поверхневі обробки покращити стійкість до зносу литих деталей механічних передач?
- Як інженери мають вказувати параметри литих деталей механічних передач, щоб забезпечити сталість їхніх розмірів у процесі виробництва?