
 EN
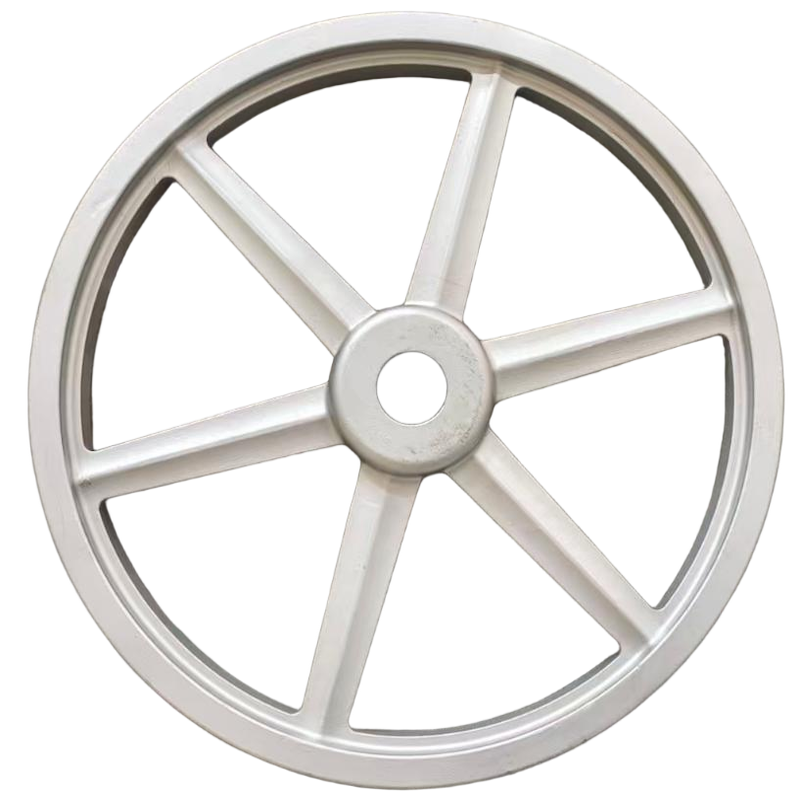
I krævende industrielle miljøer skal komponenter gøre langt mere end blot at passe ind i en maskine – de skal tåle uafbrudte kræfter, friktion, varme og cyklisk spænding uden at svigte. mekaniske transmissionsstøbninger er præcist konstrueret til dette formål og leverer den strukturelle rygrad, der sikrer pålidelig drift af kraftoverføringssystemer under de mest krævende forhold. Fra tunge gearkasser til højhastighedsakser og krumtovsmonteringer udgør støbte komponenter grundlaget for bærelaster og slidkritiske anvendelser på tværs af utallige industrier.
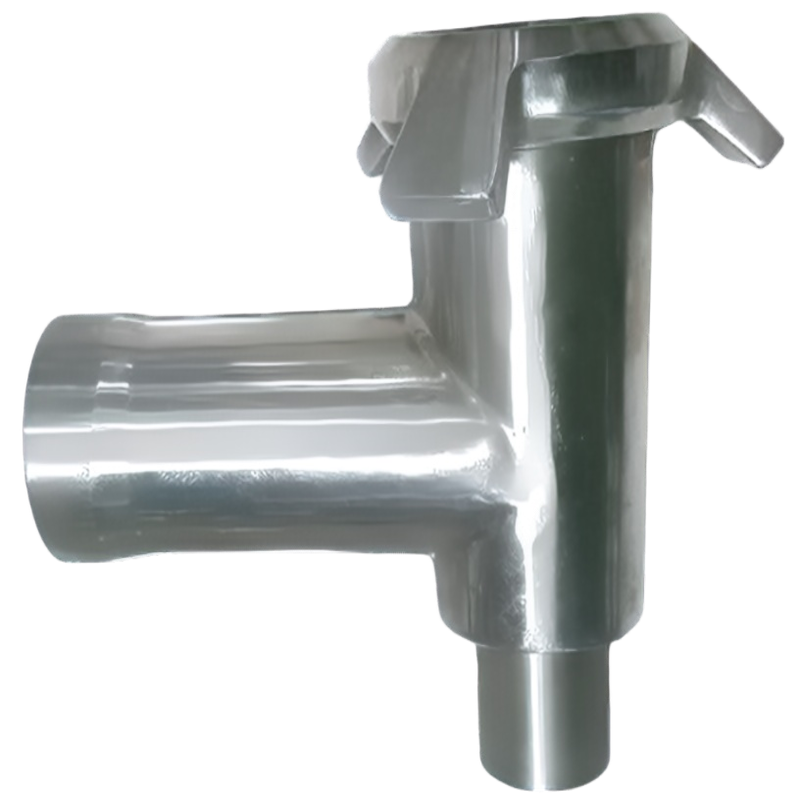
At forstå, hvordan mekaniske transmissionsstøbninger understøtter applikationer med høj belastning og slidbestandighed, kræver en nærmere analyse af materialevalg, støbeprocessteknik, mikrostrukturdesign samt forholdet mellem komponentgeometri og ydeevne under brug. Denne artikel undersøger de tekniske og praktiske mekanismer, der gør disse støbninger unikt velegnede til verdens mest krævende kraftoverføringssystemer, og hjælper ingeniører og indkøbspecialister med at træffe mere velovervejede beslutninger vedrørende design og indkøb.
Rollen for mekaniske transmissionsstøbninger i kraftoverføringssystemer
Hvad gør transmissionskomponenter strukturelt krævende
Kraftoverføringssystemer udsættes for en kompleks kombination af mekaniske belastninger – herunder træk-, tryk-, torsions- og bøjningspåvirkninger – som skifter hurtigt under driften. Disse dynamiske belastningsforhold betyder, at mekaniske kraftoverføringstiløb skal udvise ikke blot høj statisk styrke, men også fremragende udmattelsesbestandighed over millioner af driftscykler. Et enkelt svagt punkt i mikrostrukturen eller geometrien kan udløse revneudvikling, der fører til katastrofal fejl.
Ud over træthed oplever transmissionkomponenter regelmæssigt glidende og rullende kontakt mod tilstødende overflader, hvilket medfører slitage som en primær fejlmåde. Den tribologiske miljø inden i et gearkasse kræver for eksempel, at støbte karrosserier og gearbærende konstruktioner kan modstå abrasiv og adhesiv slitage uden dimensionel degradering. Mekaniske transmissionstømninger, der ikke kan opretholde tolerancerne under disse forhold, vil forårsage støj, vibration og endeligt for tidlig systemfejl.
Thermiske belastninger gør billedet yderligere mere kompliceret. Friktionsgenereret varme kombineret med termiske cyklusser fra start og stop skaber udvidelses- og sammentrækningspåvirkninger inden i støbet. Materialer og procesparametre skal vælges med termisk stabilitet i tankerne, så mekaniske transmissionstømninger bevarer deres mekaniske egenskaber over et bredt driftstemperaturområde.
Vigtige anvendelseskategorier for højbelastede støbte transmissionkomponenter
Mekaniske transmissionsstøbninger forekommer i et bredt spektrum af højbelastede anvendelser. I bilindustrien og tung transport omfatter de krumtovs hovedlagerdæksler, differentialgehuse, gearkassekapsler og drejningsmomentomformerdæksler – alle sammen konstrueret til at håndtere kolossale effektoverførsler i kompakte pakker. I industrielle maskiner udgør støbte komponenter gehusene til planetgear, skruemindskere og parallelakseldriv, som driver transportbånde, malere og presseanlæg.
Bygningsudstyr og minedriftsmaskiner repræsenterer nogle af de mest krævende driftsmiljøer for mekaniske transmissionsstøbninger. Kædeanlægsgehuse, svinganlægsmonteringer og endelige drevbægere skal klare stødlaste, abrasiv forurening og konstant vibration uden deformation. Vægtykkelsen, ribgeomatrien og legeringssammensætningen af støbninger i disse segmenter er specifikt udviklet til at absorbere stød samtidig med, at vægten minimeres.
Vindenergi- og marinefremdriftssystemer afhænger også i høj grad af mekaniske transmissionsstøbninger. Nacelle-gearkassekapsler og marine gearkassekapsler skal levere årtier med pålidelig service i miljøer, hvor vedligeholdelsesadgang er begrænset, og hvor fejlkonsekvenserne er alvorlige. Disse anvendelser understreger, hvorfor materialeintegritet, dimensionel nøjagtighed og proceskontrol er ufravigelige krav i støbeproduktionen.
Materialevalg og mikrostrukturel teknik til slidmodstand
Legeringsfamilier, der almindeligvis anvendes i transmissionsstøbninger
Ydelsen af mekaniske transmissionsstøbninger starter med materialevalget. Gråstøbejern anvendes stadig bredt til gearkassekapsler og lejestøbejernskapsler på grund af dets fremragende dæmpningsevne, god bearbejdelighed og tilstrækkelig trykstyrke til mange moderate belastningsanvendelser. Grafitpladestrukturen i gråstøbejern absorberer vibrationsenergi, hvilket er værdifuldt til at reducere støjoverførsel gennem gearkassekapsler.
Tøndrige jern, også kendt som kuglegrafitjern eller nodulært grafitjern, udgør en betydelig forbedring med hensyn til trækstyrke, forlængelse og stødfasthed. Ved at omdanne grafittens morfologi fra flager til kugler ved magnesiumbehandling opnår tøndrige jern mekaniske egenskaber, der nærmer sig lavtkulstål. Mekaniske transmissionsstøbninger fremstillet i kvaliteter som GGG-50 til GGG-70 anvendes rutinemæssigt i kraftigt belastede bærborde, kabinetter og krumtapkomponenter, hvor udmattelseslevetiden er afgørende.
Legerede støbejernsstål og austemperet duktilt støbejern (ADI) forbedrer ydelsen yderligere. ADI kombinerer høj styrke, god holdbarhed og fremragende slidstabilitet i ét materiale, hvilket gør det attraktivt til tandhjul og kamfølgerkomponenter, hvor overfladeslid er den primære udfordring. Stålstøbninger foretrækkes til de mest hårdt belastede strukturelle komponenter og leverer trækstyrker på over 700 MPa med god duktilitet og svejseegenskaber til reparationer.
Mikrostrukturkontrol og dens indvirkning på slidydelse
For mekaniske transmissionsstøbninger er det lige så vigtigt at opnå den rigtige mikrostruktur som at vælge den rigtige legering. Fordelingen, størrelsen og morfologien af karbid-, perlit- og grafitfaser påvirker direkte hærhed, slagstyrke og slidstabilitet. En støbning med en uensartet mikrostruktur – forårsaget af ukontrollerede afkølingshastigheder eller dårlig inoculationspraksis – vil vise variabel hærhed tværs gennem tværsnittet, hvilket fører til ujævn slid i brug.
Kontrolleret stivning gennem optimeret formdesign og styring af afkølingshastigheden hjælper med at sikre, at mekaniske transmissionsstøbninger opnår en ensartet mikrostruktur gennem hele deres vægge. Støberier, der fremstiller højtydende transmissionsdele, investerer betydeligt i computerstøttet stivningssimulation for at forudsige dannelse af varme punkter, krympningsporøsitet og sekundær dendritarmafstand – alle faktorer, der påvirker de endelige mekaniske egenskaber hos støbningen.
Efterstøbningens varmebehandling forbedrer yderligere mikrostrukturen. Normaliserings-, udlignings- og tempereringssekvenser til støbejernsdele eller austemperingscyklusser til ADI-komponenter omdanner den som-støbte mikrostruktur til en, der er optimeret til den specifikke belastning og slidtype i anvendelsen. Disse termiske behandlinger er ikke valgfrie afslutningstrin – de er integreret i konstruktionen af mekaniske transmissionsstøbninger, der er beregnet til højbelastet drift.
Valg af støbeprocessen og dens indflydelse på strukturel integritet
Sandstøbning versus investeringsstøbning til transmissionsdele
Valget af støbeproces har direkte indflydelse på den strukturelle integritet og overfladekvaliteten af mekaniske transmissionsstøbninger. Sanderstøbning, både i grøn sand og kemisk bundet variant, er den mest udbredte proces til mellemstore og store transmissionshuse. Dens fleksibilitet i at tilpasse sig komplekse indre geometrier – ved brug af kerne – gør den ideel til gearkasser med integrerede oliekanaler, lejelåge og monteringsflader.
Investmentstøbning, eller tabt-voks-støbning, tilbyder overlegen dimensionel nøjagtighed og overfladekvalitet for mindre, mere indviklede transmissionskomponenter. Dele fremstillet ved investmentstøbning kræver mindre bearbejdningstilskud, hvilket er en fordel, når dimensionel præcision er afgørende, og materialefjernelse ville skære ind i områder af støbningen med optimal spændingsfordeling. For komponenter såsom planetbægere, ventillegemer og små tandhjulsgehuse leverer investmentstøbning de strammeste tolerancer inden for kategorien mekaniske transmissionsstøbninger.
Skalstøbning og cold-box-processer ligger mellem to ekstremer og giver bedre overfladekvalitet og dimensionel gentagelighed end grøn-sand-støbning, samtidig med at de forbliver økonomisk levedygtige ved medium produktionsmængder. Disse processer specificeres i stigende grad for mekaniske transmissionsstøbninger inden for bil- og landbrugsudstyrssektorerne, hvor høje produktionsmængder kræver proceskonsistens og stramme dimensionelle grænser.
Porøsitetskontrol og ikke-destruktiv testning af bærende støbninger
Porøsitet er den mest kritiske kvalitetsfaktor for mekaniske transmissionsstøbninger i højbelastede applikationer. Gasporøsitet, krympningsporøsitet og mikroporøsitet kan alle reducere den effektive bærende tværsnitsareal, skabe spændingskoncentrationssteder og udgøre udgangspunkter for udmattelsesrevner. Avanceret design af indløbs- og færdiggørelsessystemer – valideret ved hjælp af simulering – er det primære værktøj til at minimere krympningsporøsitet i støbninger med tykke vægge.
Ikke-destruktive testmetoder (NDT) er afgørende for at sikre, at mekaniske transmissionsstøbninger, der afsendes til kunder, opfylder interne krav til materialens integritet. Radiografisk testning (RT) er standarden inden for påvisning af volumetriske fejl såsom krympning og gasporøsitet, mens ultralydtestning (UT) foretrækkes til påvisning af planare fejl og delamineringer i tykkere sektioner. Magnetpartikelinspektion (MPI) anvendes rutinemæssigt på ferromagnetiske støbninger til påvisning af overflade- og nær-overfladefrakturer efter maskinbearbejdning.
Acceptkriterierne for ikke-destruktiv testning defineres typisk i internationale standarder såsom EN 1369, EN 1371 eller ASTM E446 og skal angives tydeligt på kundens tegninger og indkøbsordrer. Støberier, der fremstiller mekaniske transmissionsstøbninger til kritiske anvendelser, vedligeholder strenge NDT-kvalifikationsprogrammer og sporbarehedssystemer, der gør det muligt at spore enhver kvalitetsafvigelse tilbage til den specifikke smelteladning, formelot og varmebehandlingsbatch.
Designingeniørmæssige principper, der maksimerer belastnings- og slidpræstation
Geometriske designfunktioner, der forbedrer lastfordelingen
Geometrien af mekaniske transmissionsstøbeemner er lige så vigtig som deres materialeegenskaber. Forstærkningsribber, bøsninger og overgange mellem vægtykkelser skal udformes til effektiv lastoverførsel uden at skabe spændingskoncentrationer. Finite element-analyse (FEA) er nu standardpraksis ved design af komplekse transmissionshuse og giver ingeniører mulighed for at identificere områder med høj spænding og optimere geometrien, inden der investeres i værktøjer.
Filer og radiusser ved sektionsovergange er kritiske egenskaber i mekaniske transmissionsstøbninger. Skarpe hjørner fungerer som geometriske spændingsforhøjere, der forstærker lokale spændingsværdier og reducerer udmattelseslevetiden markant. Branchens erfaringer og FEA-studier viser konsekvent, at generøse indre radiusser ved ribbe-til-væg-forbindelser kan reducere maksimale spændingskoncentrationer med 30 til 50 procent, hvilket direkte resulterer i en længere komponentlevetid under cyklisk belastning.
Udhældningsvinkler, delingslinjens placering og kerneudformningen skal alle overvejes tidligt i støbningsdesignprocessen for at sikre, at den færdige geometri præcist svarer til den tilsigtede laststisdesign. Mekaniske transmissionsstøbninger, der omformes sent i processen for at imødekomme værktøjsbegrænsninger, ender ofte med geometriske kompromiser, der reducerer strukturel ydeevne – et kostbart resultat, som korrekt støbningstilpasset design hjælper med at forhindre.
Overfladebehandling og belægnings-teknologier til forbedret slidlevetid
Selv de mest omhyggeligt designede og producerede mekaniske transmissionsstøbninger kan drage fordel af overfladebehandling for at forlænge slidlivet i aggressive tribologiske miljøer. Hærdningsprocesser som carburering, nitridering og induktionshærdning skaber et hårdt, slidstærkt overfladelag over en sej, duktil kerne. Denne kombination er ideel for komponenter såsom tandhjulsbægere og kamakseludskæringer, der udsættes for koncentrerede kontaktspændinger på deres overflader, samtidig med at de kræver stødfasthed i deres massivmateriale.
Termiske spraybelægninger såsom højhastighedsiltbrænding (HVOF) wolframcarbid eller kromcarbid kan anvendes på lejepinser og tætningsoverflader af mekaniske transmissionsstøbninger for at sikre ekstrem slidstyrke, hvor basismetallets egenskaber alene er utilstrækkelige. Disse belægninger er særligt værdifulde i genoprettelsesscenarier, hvor slidte overflader på ellers intakte støbninger kan gendannes til oprindelige dimensioner og ydeevne.
Stråleblæsning er en anden bredt anvendt overfladebehandling til mekaniske transmissionsstøbninger, der udsættes for udmattelsesbelastning. Ved at inducere et lag af trykspændingsrester på overfladen udskyder stråleblæsning indledningen af udmattelsesrevner under cykliske bøjnings- og torsionsbelastninger. I kombination med passende legeringsvalg og mikrostrukturkontrol gør overfladebehandlinger det muligt for mekaniske transmissionsstøbninger at opfylde ydelsesmål, som ikke kunne opnås alene gennem materialeudformning.
Kvalitetssikring og langtidspålidelighed af transmissionsstøbninger
Proceskontrolsystemer i højtydende støberier
Konsekvens i produktionen er det, der adskiller pålidelige mekaniske transmissionsstøbninger fra dem, der består den første inspektion, men fejler for tidligt i brug. Ledende støberier implementerer statistiske proceskontrolsystemer (SPC), der overvåger kritiske procesvariabler – herunder metal-kemi, afstøbningstemperatur, formhærdhed og afkølingstid – i realtid. Afvigelser fra kontrolgrænserne udløser øjeblikkelig korrigerende handling, inden ikke-konformt produkt når frem til efterfølgende processer.
Kontrol af smeltens kemi er særligt kritisk for mekaniske transmissionsstøbninger. Spektrometrisk analyse af hver smelte sikrer, at kulstofækvivalenten, silicium-, mangan- og legeringselementniveauerne ligger inden for de smalle intervaller, der kræves for at opnå den ønskede mikrostruktur efter stivning og varmebehandling. Selv små afvigelser i magnesiumindholdet ved duktiljerns fremstilling kan ændre knopdannelse fra acceptabel til utilstrækkelig, med direkte konsekvenser for forlængelse og slagstyrke.
Dimensionel inspektion ved brug af koordinatmålemaskiner (CMM) bekræfter, at kritiske bohringsdiametre, lejestedsplaceringer og monteringsfladens planhed for mekaniske transmissionsstøbninger opfylder tegningstolerancerne. Første-udgave-inspektionsrapporter (FAIR) kræves typisk af automobil- og industrielle OEM-kunder, inden produktion godkendes, og giver dokumenteret bevis for, at støbningsprocessen konsekvent kan levere dele inden for specifikationen.
Overvejelser om levetid og vedligeholdelsesplanlægning for støbte transmissionskomponenter
Den samlede ejerskabsomkostning for mekaniske transmissionsstøbninger strækker sig langt ud over den oprindelige købspris. Konstruktører og vedligeholdelsesplanlæggere skal tage højde for de forventede levetider for støbninger under specifikke belastnings- og miljøforhold, tilgængeligheden af reservedele samt konsekvenserne af uforudset nedetid, hvis en støbning svigter i drift. At specificere støbninger med passende sikkerhedsmargener og bekræftede materialecertifikater er grundlaget for ansvarlig vedligeholdelsesplanlægning.
Tilstandsövervågnings-teknologier – herunder vibrationsanalyse, oliepartikelovervågning og termografisk inspektion – kan registrere de første tegn på slitage og udmattelse i mekaniske transmissionsstøbninger, inden der opstår svigt. Ved at integrere disse overvågningsmetoder i planlagte vedligeholdelsesprogrammer kan anlægsoperatører forlænge brugstiden for transmissionsmonteringer og undgå de dyre konsekvenser af pludselig mekanisk fejl.
Når mekaniske transmissionsstøbninger når slutningen af deres levetid, kan reparationssvejsning og genopretning af dimensioner gennem maskinbearbejdning og termisk spray ofte forlænge komponentens levetid til en brøkdel af udskiftningens omkostning. Støberier og leverandører af maskinbearbejdningstjenester med ekspertise inden for transmissionskomponenter kan vurdere slidte dele, definere omfanget af reparationen og returnere komponenterne til drift med valideret kvalitet – en værdifuld mulighed inden for brancher, hvor leveringstiderne for nye støbninger måles i uger eller måneder.
Ofte stillede spørgsmål
Hvilke materialer anvendes hyppigst i mekaniske transmissionsstøbninger til højbelastede applikationer?
Tilpasningsdygtigt støbejern, legeret støbe-stål og austemperet tilpasningsdygtigt støbejern (ADI) er de mest almindeligt specificerede materialer til mekaniske transmissionsstøbninger i højbelastede applikationer. Tilpasningsdygtige støbejerns kvaliteter tilbyder en fremragende balance mellem styrke, duktilitet og omkostningseffektivitet, mens støbe-stål vælges, når maksimal trækstyrke og svejsbarhed er påkrævet. ADI anvendes i stigende grad, hvor overlegen overflade-slidbestandighed kombineret med høj kerne-toughhed er den primære designmæssige drivkraft.
Hvordan påvirker porøsitet ydeevnen af mekaniske transmissionsstøbninger?
Porøsitet reducerer den effektive bærende tværsnitsareal af mekaniske transmissionsstøbninger og fungerer som et spændingskoncentrationssted, der accelererer udmattelsesrevnedannelse. Selv små krympnings- eller gasporer i områder med høj spænding kan markant reducere udmattelseslevetiden for en komponent. Derfor er strenge NDT-procedurer – herunder radiografisk og ultralydsskanning – obligatoriske kvalitetskontrolpunkter for transmissionsstøbninger, der er beregnet til krævende driftsmiljøer.
Kan overfladebehandlinger forbedre slidstyrken af mekaniske transmissionsstøbninger?
Ja, overfladebehandlinger forbedrer væsentligt slidstyrken af mekaniske transmissionsstøbninger uden at kompromittere den samlede slagstyrke. Nitridering, induktionshærdning, HVOF-varmesprøjtbelægninger og kuglestråling er alle afprøvede teknikker, der forlænger slidlivet, udsætter initieringen af udmattelsesrevner og genopretter slidte overflader til deres oprindelige dimensioner. Den passende behandling afhænger af det specifikke slidmekanisme – enten abrasivt, adhesivt eller udmattelsesdrevet – samt grundmaterialet i støbningen.
Hvordan skal ingeniører specificere mekaniske transmissionsstøbninger for at sikre dimensional konsekvens i produktionen?
Ingeniører skal angive mekaniske transmissionsstøbninger med tydeligt definerede dimensionstolerancer, materialekvalitet og krav til varmebehandling samt acceptkriterier for ikke-destruktiv testning (NDT), der henviser til anerkendte standarder, og krav til rapporter om inspektion af første artikel. Samarbejde med støberier, der anvender certificerede kvalitetsstyringssystemer og CMM-baseret dimensionsinspektion, hjælper med at sikre, at produktionsstøbninger konsekvent opfylder tegningskravene gennem hele leveringsprogrammet.
Indholdsfortegnelse
- Rollen for mekaniske transmissionsstøbninger i kraftoverføringssystemer
- Materialevalg og mikrostrukturel teknik til slidmodstand
- Valg af støbeprocessen og dens indflydelse på strukturel integritet
- Designingeniørmæssige principper, der maksimerer belastnings- og slidpræstation
- Kvalitetssikring og langtidspålidelighed af transmissionsstøbninger
-
Ofte stillede spørgsmål
- Hvilke materialer anvendes hyppigst i mekaniske transmissionsstøbninger til højbelastede applikationer?
- Hvordan påvirker porøsitet ydeevnen af mekaniske transmissionsstøbninger?
- Kan overfladebehandlinger forbedre slidstyrken af mekaniske transmissionsstøbninger?
- Hvordan skal ingeniører specificere mekaniske transmissionsstøbninger for at sikre dimensional konsekvens i produktionen?