
 EN
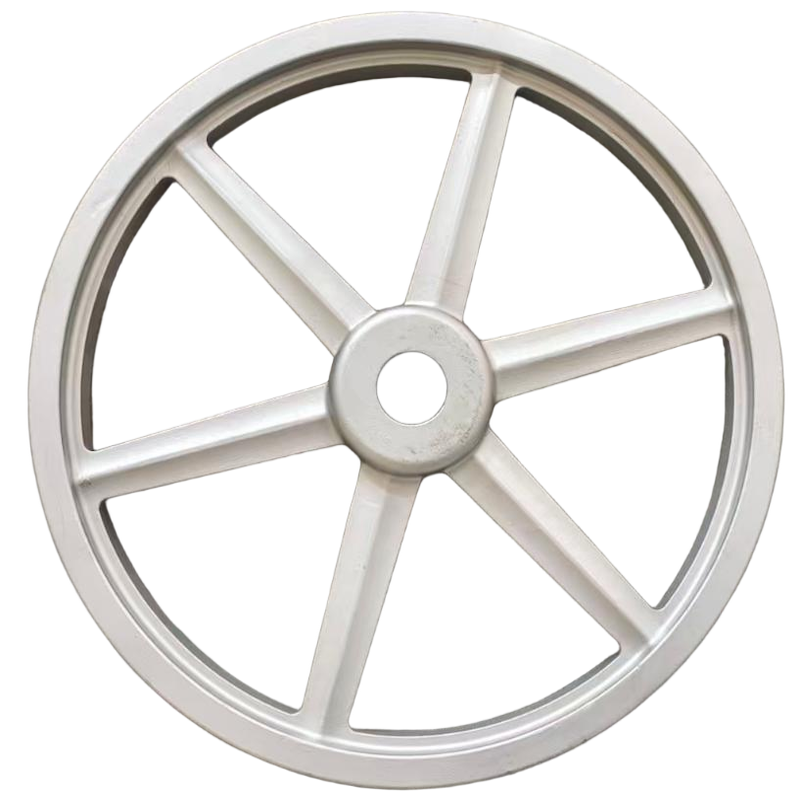
A kívánalmakat támasztó ipari környezetekben a alkatrészeknek jóval többet kell nyújtaniuk, mint hogy egyszerűen illeszkedjenek egy gépbe – ellenállniuk kell a folyamatos erőhatásoknak, a súrlódásnak, a hőnek és a ciklikus feszültségnek anélkül, hogy meghibásodnának. mechanikus hajtású öntvények pontosan erre a célra tervezték őket, biztosítva a szerkezeti vázat, amely a teljesítményátviteli rendszereket megbízhatóan működteti a leginkább kíméletlen körülmények között. A nehézüzemi sebességváltóktól kezdve a nagysebességű hajtótengelyeken és a forgattyús tengelyegységeken át számos iparágban a teherhordó és kopásérzékeny alkalmazások alapját képezik az öntött alkatrészek.
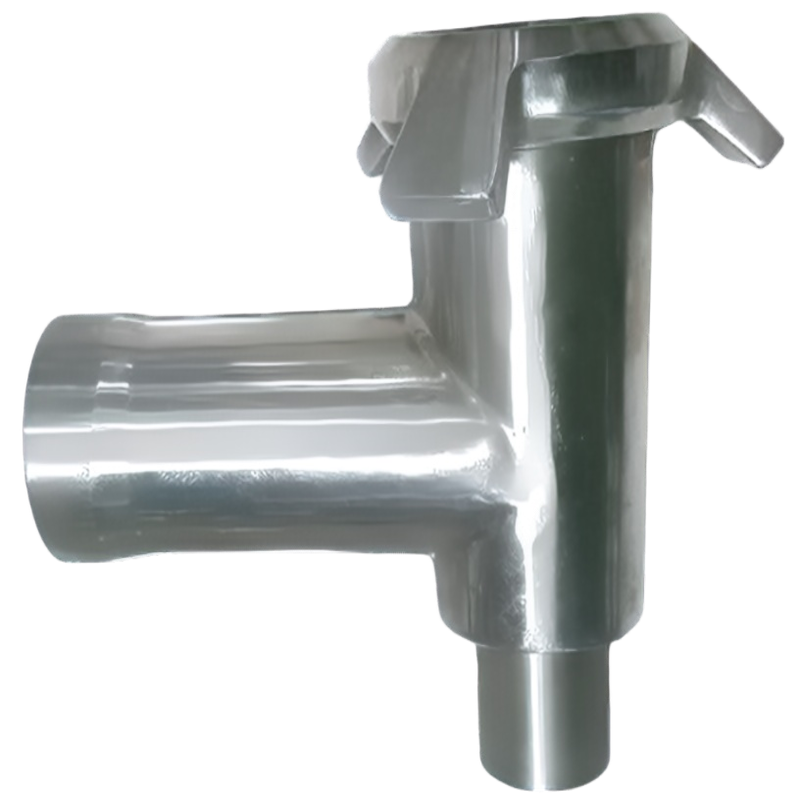
Annak megértéséhez, hogyan támogatják a mechanikai hajtáslánc öntvényei a nagy terhelésnek és kopásállóságnak kitett alkalmazásokat, részletesen meg kell vizsgálni az anyagválasztást, az öntészeti folyamatmérnöki megoldásokat, a mikroszerkezeti tervezést, valamint az alkatrész geometriája és üzemelés közbeni teljesítménye közötti kapcsolatot. Ez a cikk a technikai és gyakorlati mechanizmusokat vizsgálja, amelyek miatt ezek az öntvények különösen alkalmasak a világ legigényesebb hajtáslánc-környezeteire, segítve az mérnököket és beszerzési szakembereket a tervezési és beszerzési döntések meghozatalában.
A mechanikai hajtáslánc öntvényeinek szerepe a hajtáslánc-rendszerekben
Mi teszi a hajtáslánc-alkatrészeket szerkezetileg igényessé
A teljesítményátviteli rendszerek összetett mechanikai terhelésnek vannak kitéve – ideértve a húzó-, nyomó-, csavaró- és hajlítófeszültségeket –, amelyek gyorsan váltakoznak az üzemelés során. Ezek a dinamikus terhelési körülmények azt jelentik, hogy a mechanikai átvitelt biztosító öntvényeknek nemcsak magas statikus szilárdsággal, hanem kiváló fáradási ellenállással is rendelkezniük kell több millió üzemelési cikluson keresztül. Egyetlen gyenge pont a mikroszerkezetben vagy a geometriában repedés terjedését indíthatja el, ami katasztrofális meghibásodáshoz vezethet.
A fáradtságon túl a hajtómű-alkatrészek rendszeresen csúszó és gördülő érintkezésben állnak a párosított felületekkel, ami kopás kialakulását eredményezi, mint elsődleges meghibásodási mód. Például egy sebességváltó belsejében uralkodó tribológiai környezet azt követeli meg, hogy az öntött házak és fogaskerék-hordozók ellenálljanak az aprózódási és ragadós kopásnak anélkül, hogy méretbeli romlás lépne fel. Azok a mechanikai hajtómű-öntvények, amelyek nem képesek fenntartani a megengedett tűréseket e feltételek mellett, zajt, rezgést okoznak, és végül korai rendszerhibához vezetnek.
A hőterhelések tovább bonyolítják a helyzetet. A súrlódásból származó hő és az indítás–leállítás során fellépő hőciklusok kiterjedési és összehúzódási feszültségeket indukálnak az öntvényben. Az anyagokat és folyamatparamétereket termikus stabilitás szempontjából kell kiválasztani, hogy biztosítsák: a mechanikai hajtómű-öntvények mechanikai tulajdonságaikat széles üzemelési hőmérséklet-tartományon belül megőrizzék.
Nagy terhelés alatt üzemelő öntött hajtóműalkatrészek kulcsfontosságú alkalmazási kategóriái
A mechanikus átvitel öntvényei széles körű, nagy terhelés alá kerülő alkalmazásokban jelennek meg. Az autóiparban és a nehézgépjármű-iparban ide tartoznak a forgattyúsház főcsapágyfedelek, a differenciálházak, a sebességváltó-házak és a nyomatékátalakító fedelek – mindezek hatalmas teljesítményátvitelt kezelnek kis méretű csomagolásban. Az ipari gépekben az öntött alkatrészek a bolygókerék-hajtóművek, a csigahajtóművek és a párhuzamos tengelyű hajtóművek házait alkotják, amelyek szállítószalagokat, malomberendezéseket és sajtókat hajtanak meg.
Az építőipari berendezések és a bányászati gépek a mechanikus átvitel öntvényei számára a legkeményebb üzemeltetési körülményeket jelentik. A futószalag-hajtómű házai, a forgóhajtás-összeállítások és a végáttétel-hordozók rezgésmentesen, torzulás nélkül kell hogy elviseljék az ütőterheléseket, az abrazív szennyeződéseket és a folyamatos rezgést. Ezekben a szegmensekben az öntvények falvastagsága, merevítőgerinc-geometriája és ötvözetösszetétele kifejezetten úgy van kialakítva, hogy hatékonyan elnyeljék az ütéseket, miközben minimálisra csökkentik a tömeget.
A szélenergia- és a tengeri hajtási rendszerek szintén erősen támaszkodnak a mechanikai átvitel öntvényeire. A gépház fogaskerék-házak és a tengeri fogaskerék-köpenyek évtizedekig tartó, megbízható működést kell hogy nyújtsanak olyan környezetekben, ahol a karbantartási hozzáférés korlátozott, és a meghibásodás következményei súlyosak. Ezek az alkalmazások hangsúlyozzák, miért nem alkothatók le az öntési gyártásban a anyagi integritás, a méretbeli pontosság és az eljáráskontroll.
Anyagválasztás és mikroszerkezeti mérnöki megoldások a kopásállóság érdekében
Gyakran használt ötvözetcsaládok a transzmissziós öntvényekhez
A mechanikai átviteli öntvények teljesítménye az anyagválasztással kezdődik. A szürke öntöttvas továbbra is széles körben alkalmazott anyag a fogaskerék-házakhoz és csapágyházakhoz, mivel kiváló csillapítóképességgel, jó megmunkálhatósággal és elegendő nyomószilárdsággal rendelkezik számos közepes terhelésű alkalmazás esetén. A szürke vasban található grafitlemezkék elnyelik a rezgésenergiát, ami fontos tényező a zajterjedés csökkentésében a fogaskerék-házakon keresztül.
A szakítószilárdság, a nyúlás és az ütésállóság szempontjából jelentős fejlesztést jelentő öntöttvas – más néven gömbgrafitos vagy szferoidális grafitos öntöttvas – a magnéziumkezelés révén a grafit lemezkék helyett gömböket képez, így mechanikai tulajdonságai elérhetik a kis széntartalmú acélét. A GGG-50 és GGG-70 minőségi osztályokból készült mechanikai hajtási öntvényeket rendszeresen alkalmazzák nagy igénybevételnek kitett hordozólemezekben, házakban és forgattyús tengelyalkatrészekben, ahol a fáradási élettartam döntő fontosságú.
Ötvözött öntött acélok és ausztemperált szürkevas (ADI) tovább növelik a teljesítményt. Az ADI egyetlen anyagrendszerben egyesíti a nagy szilárdságot, a jó ütőképességet és a kiváló kopásállóságot, ezért különösen vonzó választás fogaskerekekhez és kamatoló alkatrészekhez, ahol a felületi kopás a fő probléma. A legnagyobb terhelés alá kerülő szerkezeti alkatrészeknél az acélöntvényeket részesítik előnyben, mivel szakítószilárdságuk meghaladja a 700 MPa-t, miközben jó nyúlásuk és hegeszthetőségük lehetővé teszi javítási alkalmazásokat.
A mikroszerkezet szabályozása és hatása a kopásállóságra
A mechanikus átváltó öntvények esetében a megfelelő mikroszerkezet elérése ugyanolyan fontos, mint a megfelelő ötvözet kiválasztása. A karbidok, a perlit és a grafit fázisok eloszlása, mérete és morfológiája közvetlenül befolyásolja a keménységet, a szakítószilárdságot és a kopásállóságot. Egy egyenetlen mikroszerkezettel rendelkező öntvény – amelyet ellenőrizetlen hűtési sebesség vagy gyenge inkubációs gyakorlat okozott – változó keménységet mutat keresztmetszetében, ami üzemelés közben egyenetlen kopási mintázatot eredményez.
Az optimalizált formatervezés és a hűtési sebesség szabályozása révén irányított szilárdulás segít biztosítani, hogy a mechanikus átváltó öntvények falainak teljes vastagságában egységes mikroszerkezet alakuljon ki. A nagy teljesítményű átváltóalkatrészeket gyártó öntödések jelentős összegeket fektetnek a számítógéppel támogatott szilárdulási szimulációba annak előrejelzésére, hogy hol alakulnak ki melegfoltok, zsugorodási pórusosság és másodlagos dendritkar-hossz – mindezek hatással vannak az öntvény végső mechanikai tulajdonságaira.
A posztöntési hőkezelés tovább finomítja a mikroszerkezetet. Az acélöntvények esetében a normalizálás, a edzés és az utóedzés sorozata, illetve az ADI alkatrészeknél az ausztemperálás ciklusa az öntött állapotú mikroszerkezetet olyanra alakítja át, amely az adott terhelési és kopási körülményekhez van optimalizálva. Ezek a hőkezelési eljárások nem választható befejező lépések – hanem szerves részei a mechanikus hajtáslánc-öntvények tervezésének, amelyeket nagy terhelésre terveztek.
Öntési folyamat kiválasztása és hatása a szerkezeti integritásra
Homoköntés versus elvesztéses öntés a hajtáslánc-alkatrészeknél
A öntési eljárás kiválasztása közvetlen hatással van a mechanikai hajtáslánc-öntvények szerkezeti integritására és felületi minőségére. A homoköntés – zöld homokos és kémiai kötőanyagot használó változata egyaránt – a leggyakrabban alkalmazott eljárás közepes és nagy méretű hajtásházak gyártására. Rugalmassága a bonyolult belső geometriák megvalósításában – magok használatával – ideálissá teszi a fogaskerék-házak gyártását, amelyek integrált olajcsatornákkal, csapágyfészkekkel és rögzítőfelületekkel rendelkeznek.
Az öntési technika, más néven viaszvesztéses öntés kiváló méretbeli pontosságot és felületminőséget biztosít a kisebb, bonyolultabb sebességváltó alkatrészekhez. Az így gyártott alkatrészek kevesebb megmunkálási tartalékot igényelnek, ami előnyös, amikor a méretbeli pontosság kritikus fontosságú, és az anyagleválasztás érintené a megfelelően feszített öntvényrégiókat. Például a bolygókeretek, szelepházak és kis fogaskeretházak esetében az öntési technika nyújtja a legpontosabb tűréseket a mechanikus sebességváltó-öntvények kategóriájában.
A héjöntés és a hideg dobozos eljárás köztes helyet foglal el: jobb felületminőséget és méretbeli ismételhetőséget nyújt, mint a nyers homokos öntés, ugyanakkor gazdaságos marad közepes termelési mennyiségek mellett. Ezeket az eljárásokat egyre gyakrabban alkalmazzák mechanikus sebességváltó-öntvények gyártására az autóipari és mezőgazdasági gépek szektorában, ahol a nagy mennyiségek folyamatos folyamatminőséget és szigorú méretbeli tűréseket követelnek meg.
A pórustartalom szabályozása és a nem romboló vizsgálatok teherhordó öntvényeknél
A pórustartalom a legkritikusabb minőségi kérdés a nagy terhelés alatt működő mechanikai hajtásláncok öntvényeinél. A gázpórusosság, az összehúzódási pórusosság és a mikropórusosság mindegyike csökkentheti a tényleges teherhordó keresztmetszetet, feszültségkoncentrációs helyeket hozhat létre, és kezdőpontként szolgálhat a fáradási repedések kialakulásához. Az előrehaladott öntőrendszer- és táplemezrendszer-tervezés – amelyet szimulációval ellenőriztek – a fő eszköz az összehúzódási pórusosság minimalizálására vastagfalú öntvényeknél.
A nem romboló vizsgálati (NDT) protokollok elengedhetetlenek annak biztosításához, hogy a vevőknek szállított mechanikai hajtómű-öntvények megfeleljenek a belső egészségességi követelményeknek. A röntgenvizsgálat (RT) az aranystandard a térfogati hiányosságok – például az összehúzódás és a gázosodás – kimutatására, míg az ultrahangos vizsgálat (UT) előnyösebb a síkbeli hiányosságok és a rétegződések észlelésére vastagabb szakaszokban. A mágneses részecskés vizsgálatot (MPI) rendszeresen alkalmazzák ferromágneses öntvényeken a felületi és felületközeli repedések kimutatására a megmunkálás után.
Az NDT elfogadási kritériumait általában nemzetközi szabványok határozzák meg, például az EN 1369, az EN 1371 vagy az ASTM E446, és egyértelműen meg kell őket adni a vevők rajzain és megrendeléseiben. A kritikus alkalmazásokhoz szükséges mechanikai hajtómű-öntvényeket gyártó öntödék szigorú NDT-minősítési programokat és nyomkövethetőségi rendszereket tartanak fenn, amelyek lehetővé teszik bármely minőségi anomália visszavezetését a konkrét olvadási tételre, a formázási tételre és a hőkezelési tételre.
A tervezési mérnöki elvek, amelyek maximalizálják a terhelés- és kopásállóságot
A geometriai tervezési jellemzők, amelyek javítják a terheléselosztást
A mechanikus átvitel öntvényeinek geometriája ugyanolyan fontos, mint anyagtulajdonságaik. A merevítő bordák, kiemelkedések és falvastagság-átmenetek úgy kell legyenek kialakítva, hogy hatékonyan továbbítsák a terheléseket anélkül, hogy feszültségkoncentrációt okoznának. A végeselemes analízis (FEA) ma már szabványos gyakorlat a bonyolult sebességváltóházak tervezésében, lehetővé téve a mérnökök számára, hogy azonosítsák a nagy feszültségű zónákat és optimalizálják a geometriát a szerszámozási beruházás megvalósítása előtt.
A szelvényátmeneteknél elhelyezett lekerekítések és görbületi sugarak kritikus jellemzők a mechanikai hajtásláncok öntött alkatrészeinél. A hegyes sarkok geometriai feszültségkoncentrátorokként működnek, amelyek megnövelik a helyi feszültségértékeket, és drámaian csökkentik a fáradási élettartamot. A gyakorlati tapasztalatok és az FEA-vizsgálatok egyöntetűen mutatják, hogy a borda-fal illeszkedési pontjainál alkalmazott nagyobb belső görbületi sugarak 30–50 százalékkal csökkenthetik a csúcsfeszültség-koncentrációkat, ami közvetlenül hosszabb alkatrész-élettartamot eredményez ciklikus terhelés mellett.
A megmunkálhatósági lejtés, az öntőforma részvonalának elhelyezése és a magok tervezése mind az öntési folyamat korai szakaszában figyelembe veendő, hogy a kész geometria pontosan megfeleljen a tervezett terhelésátviteli útvonalnak. A mechanikai hajtásláncok öntött alkatrészei, amelyeket késői fázisban módosítanak az eszközök korlátozásainak megfelelésére, gyakran geometriai kompromisszumokhoz vezetnek, amelyek csökkentik a szerkezeti teljesítményt – egy költséges eredmény, amelyet a megfelelő öntésre optimalizált tervezési gyakorlatok segítségével el lehet kerülni.
Felületkezelési és bevonattechnológiák a kopásállóság javítása érdekében
Még a leggondosabban tervezett és gyártott mechanikai sebességváltó-öntvények is profitálhatnak a felületkezelésből, hogy megnöveljék kopásállóságukat agresszív tribológiai környezetben. A felületi kemítési eljárások – például a szénítés, a nitridálás és az indukciós kemítés – egy kemény, kopásálló felületi réteget hoznak létre egy rugalmas, nyúlékony mag fölött. Ez a kombináció ideális olyan alkatrészekhez, mint a fogaskerekek tartói és a vezérműtengely-kulcsok, amelyek felületükön koncentrált érintkezési feszültségeknek vannak kitéve, miközben tömegükben ütésállóságra van szükség.
A hőspray bevonatok – például a nagysebességű oxigén-gáz (HVOF) módszerrel felvitt volfram-karbid vagy króm-karbid rétegek – felvitelre kerülhetnek mechanikai sebességváltó-öntvények csapágyfelületeire és tömítőfelületeire, hogy extrém kopásállóságot biztosítsanak ott, ahol az alapanyag tulajdonságai önmagukban nem elegendőek. Ezek a bevonatok különösen értékesek újraépítési esetekben, amikor egyébként ép öntvények kopott felületeit eredeti méretükre és teljesítményükre lehet helyreállítani.
A fúvóporozás egy másik széles körben alkalmazott felületkezelési eljárás a fáradási terhelésnek kitett mechanikai hajtáslánc-öntvények esetében. A felszíni rétegben nyomó maradékfeszültség kialakításával a fúvóporozás késlelteti a fáradási repedések keletkezését ciklikus hajlítási és torziós terhelés hatására. Megfelelő ötvözetkiválasztással és mikroszerkezet-vezérléssel kombinálva a felületkezelési eljárások lehetővé teszik, hogy a mechanikai hajtáslánc-öntvények olyan teljesítménycélokat érjenek el, amelyeket anyagtervezés csupán önmagában nem tudna biztosítani.
Minőségbiztosítás és hosszú távú megbízhatóság a hajtáslánc-öntvényeknél
Folyamatszabályozási rendszerek nagy teljesítményű öntödésekben
A gyártásban való konzisztencia az, ami megbízható mechanikai sebességváltó-öntvényeket különböztet meg azoktól, amelyek átmennek az első ellenőrzésen, de szolgálati életük rövid időn belül véget ér. A vezető öntödék statisztikai folyamatszabályozási (SPC) rendszereket alkalmaznak, amelyek valós idejű figyelést végeznek a kritikus folyamatparaméterek – például a fémösszetétel, a öntési hőmérséklet, az öntőforma keménysége és a hűtési idő – tekintetében. A szabályozási határokon belüli eltérések azonnali korrekciós intézkedéseket indítanak el, mielőtt a nem megfelelő termék a következő gyártási lépésekre kerülne.
A olvadék összetételének szabályozása különösen fontos a mechanikai sebességváltó-öntvények esetében. Az egyes olvadási ciklusok spektrometriás elemzése biztosítja, hogy a széntartalom-ekvivalens, a szilícium, a mangán és az ötvözőelemek szintje a szilárdulás és a hőkezelés után a célzott mikroszerkezet eléréséhez szükséges szűk tartományon belül maradjon. Még a gömbgrafitos öntöttvas gyártásában is a magnéziumtartalom apró eltérései is a gömbösítés mértékét elfogadhatóról hiányossá tehetik, közvetlen hatással a nyúlásra és az ütésállóságra.
A koordinátamérő gépek (CMM) segítségével végzett méretellenőrzés ellenőrzi, hogy a mechanikus hajtómű öntvényeinek kritikus furatátmérői, csapágyfoglalatok helyzete és rögzítőfelületük síksága megfelel-e a rajzi tűréseknek. Az első darab ellenőrzési jelentések (FAIR) általában szükségesek az autóipari és ipari OEM-vásárlók részéről a gyártás engedélyezése előtt, és dokumentált bizonyítékot szolgáltatnak arról, hogy az öntési folyamat képes a specifikációknak megfelelő alkatrészeket következetesen szállítani.
Az öntött hajtómű-alkatrészek élettartamának figyelembevétele és karbantartási tervezése
A mechanikus átvitel öntvényeinek teljes tulajdonosi költsége messze túlmutat a kezdeti vásárlási áron. A mérnököknek és karbantartási tervezőknek figyelembe kell venniük az öntvények várható élettartamát az adott terhelési és környezeti feltételek mellett, a pótalkatrészek elérhetőségét, valamint azokat a következményeket, amelyek akkor merülnek fel, ha egy öntvény üzem közben meghibásodik és váratlan leállás következik be. Az olyan öntvények megadása, amelyek megfelelő biztonsági tényezőkkel és igazolt anyagtanúsítványokkal rendelkeznek, a felelős karbantartási tervezés alapja.
Az állapotfelügyeleti technológiák – például a rezgésanalízis, az olajban lévő szennyeződések monitorozása és a termográfiai vizsgálat – korai jeleket észlelhetnek a mechanikus átvitel öntvényeiben fellépő kopásról és fáradásról még a meghibásodás bekövetkezte előtt. Ha ezeket a monitorozási módszereket beépítik a tervezett karbantartási ütemtervekbe, az üzemüzemeltetők meghosszabbíthatják az átviteli egységek hasznos élettartamát, és elkerülhetik a hirtelen mechanikai meghibásodás drága következményeit.
Amikor a mechanikus átvitelhez használt öntvények elérnek a szolgálati életük végéhez, a javító hegesztés és a megmunkálással, illetve hőspray-el történő méret-helyreállítás gyakran meghosszabbítja az alkatrészek élettartamát a cseréjük költségének csak egy tört részéért. Az átvitelhez használt alkatrészekben jártas öntödések és megmunkálási szolgáltatók felmérhetik a kopott alkatrészeket, meghatározhatják a javítás körét, és minőségellenőrzéssel igazoltan visszaállíthatják az alkatrészeket a szolgálatba – ez egy értékes lehetőség olyan iparágakban, ahol az új öntvények beszerzési ideje heteket vagy hónapokat vesz igénybe.
GYIK
Milyen anyagokat használnak leggyakrabban mechanikus átvitelhez használt öntvényeknél nagy terhelésű alkalmazásokhoz?
A szilárd acélöntvény, az ötvözött acélöntvény és az ausztemperált szilárd acélöntvény (ADI) a leggyakrabban megadott anyagok a mechanikai hajtóművek öntvényeinek nagy terhelés alatti alkalmazásaihoz. A szilárd acélöntvény fokozatok kiváló egyensúlyt nyújtanak szilárdság, nyúlás és költséghatékonyság között, míg az acélöntvényeket akkor választják, amikor maximális húzószilárdságra és hegeszthetőségre van szükség. Az ADI-t egyre gyakrabban használják olyan alkalmazásokban, ahol a felszíni kopásállóság és a mag magas szakítószilárdsága egyaránt elsődleges tervezési szempont.
Hogyan befolyásolja a pórusosság a mechanikai hajtóművek öntvényeinek teljesítményét?
A pórusosság csökkenti a mechanikai hajtáslánc öntvényeinek hatékony terhelhető keresztmetszetét, és feszültségkoncentrációs helyként szolgál, amely gyorsítja a fáradási repedések kezdetét. Még kis méretű öntési zsugorodásból vagy gázbuborékból származó pórusok is drasztikusan csökkenthetik egy alkatrész fáradási élettartamát, ha nagy feszültségnek kitett területeken helyezkednek el. Ezért szigorú nem romboló vizsgálati (NDT) protokollok – például röntgen- és ultrahangos vizsgálatok – kötelező minőségbiztosítási lépések a magas igénybevételnek kitett környezetben használt hajtáslánc-öntvények esetében.
Javíthatják-e a felületkezelések a mechanikai hajtáslánc öntvényeinek kopásállóságát?
Igen, a felületkezelések jelentősen növelik a mechanikai hajtáslánc-öntvények kopásállóságát anélkül, hogy csökkentenék a tömeges szilárdságot. A nitridálás, az indukciós keményítés, a HVOF hőfúvó bevonatok és a golyószórás mind olyan igazolt technikák, amelyek meghosszabbítják a kopási élettartamot, késleltetik a fáradási repedések keletkezését, és helyreállítják a kopott felületeket az eredeti méretekre. A megfelelő kezelési módszer a konkrét kopási mechanizmustól függ – legyen az abrasív, ragadós vagy fáradásból eredő –, valamint az öntvény alapanyagától.
Milyen módon kell a mérnököknek megadniuk a mechanikai hajtáslánc-öntvényeket, hogy biztosítsák a méretbeli egyezést a gyártás során?
A mérnököknek mechanikus hajtású öntvényeket kell megadniuk, amelyeknél egyértelműen meghatározott méreti tűrések, anyagminőség és hőkezelési követelmények, valamint elismert szabványokra hivatkozó nem romboló vizsgálati elfogadási kritériumok szükségesek, továbbá első minta ellenőrzési jelentések követelményei. Azokkal az öntödésekkel való együttműködés, amelyek tanúsított minőségirányítási rendszert üzemeltetnek, és koordináta mérőgépet (CMM) használnak a méretellenőrzésre, segít biztosítani, hogy a gyártott öntvények folyamatosan megfeleljenek a rajzi előírásoknak az egész beszerzési program során.
Tartalomjegyzék
- A mechanikai hajtáslánc öntvényeinek szerepe a hajtáslánc-rendszerekben
- Anyagválasztás és mikroszerkezeti mérnöki megoldások a kopásállóság érdekében
- Öntési folyamat kiválasztása és hatása a szerkezeti integritásra
- A tervezési mérnöki elvek, amelyek maximalizálják a terhelés- és kopásállóságot
- Minőségbiztosítás és hosszú távú megbízhatóság a hajtáslánc-öntvényeknél
-
GYIK
- Milyen anyagokat használnak leggyakrabban mechanikus átvitelhez használt öntvényeknél nagy terhelésű alkalmazásokhoz?
- Hogyan befolyásolja a pórusosság a mechanikai hajtóművek öntvényeinek teljesítményét?
- Javíthatják-e a felületkezelések a mechanikai hajtáslánc öntvényeinek kopásállóságát?
- Milyen módon kell a mérnököknek megadniuk a mechanikai hajtáslánc-öntvényeket, hogy biztosítsák a méretbeli egyezést a gyártás során?