
 EN
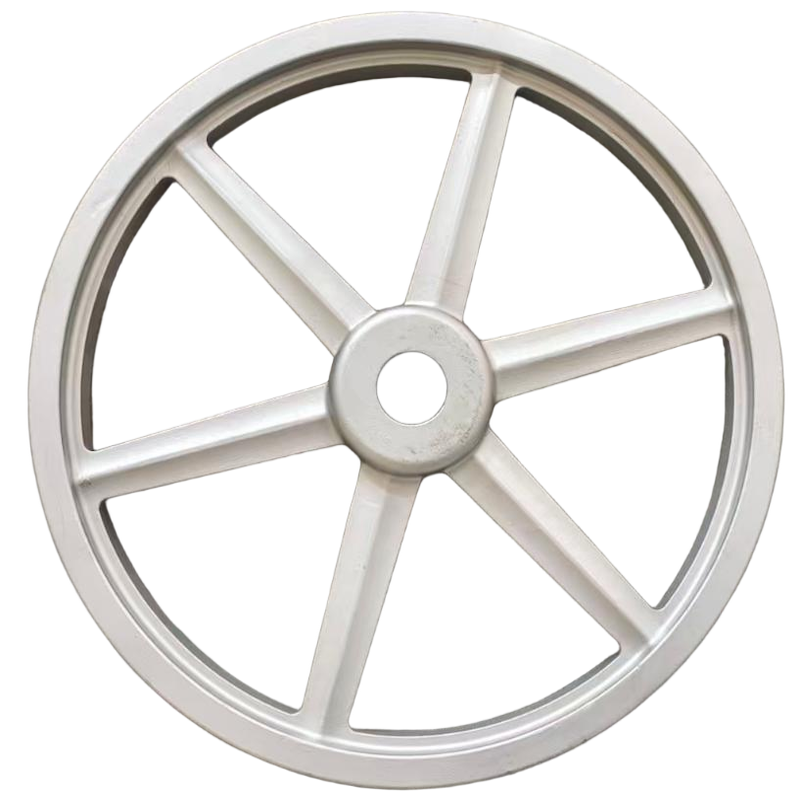
Dans les environnements industriels exigeants, les composants doivent faire bien plus que simplement s’intégrer dans une machine : ils doivent supporter sans défaillance des forces incessantes, des frottements, de la chaleur et des contraintes cycliques. pièces moulées pour transmissions mécaniques sont conçues précisément à cet effet, fournissant l’ossature structurelle qui maintient le fonctionnement fiable des systèmes de transmission de puissance dans les conditions les plus sévères. Des boîtes de vitesses lourdes aux arbres de transmission à haute vitesse et aux ensembles de vilebrequins, les composants moulés constituent la base des applications supportant des charges importantes et critiques en matière d’usure, dans une multitude de secteurs industriels.
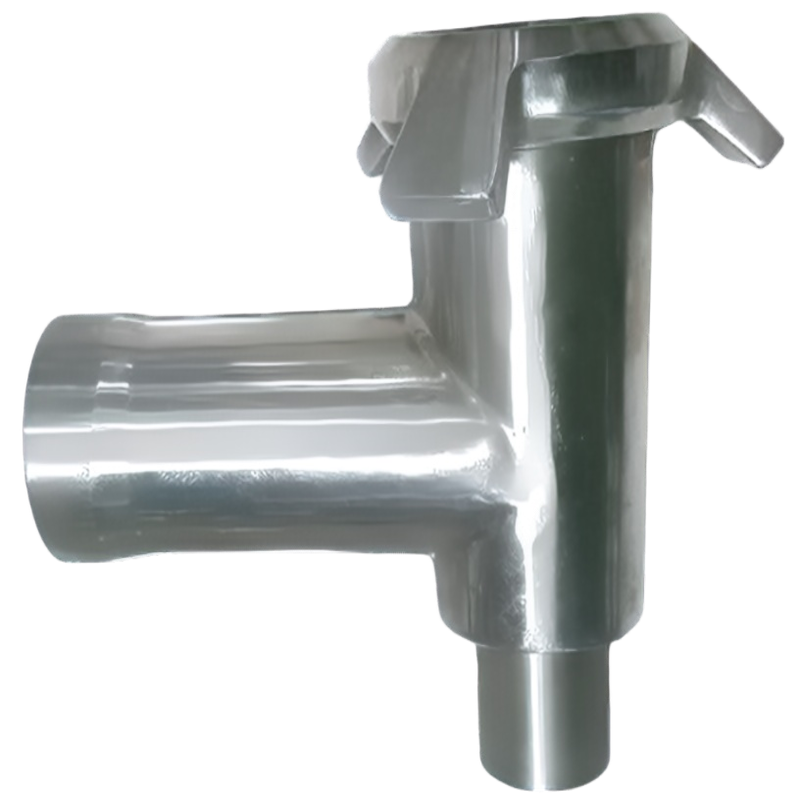
Comprendre comment les pièces moulées pour transmissions mécaniques soutiennent les applications à forte charge et résistantes à l’usure exige une analyse approfondie de la sélection des matériaux, de l’ingénierie des procédés de fonderie, de la conception de la microstructure et de la relation entre la géométrie des composants et leurs performances en service. Cet article examine les mécanismes techniques et pratiques qui rendent ces pièces moulées particulièrement adaptées aux environnements de transmission de puissance les plus exigeants au monde, aidant ainsi les ingénieurs et les spécialistes des achats à prendre des décisions plus éclairées en matière de conception et d’approvisionnement.
Le rôle des pièces moulées pour transmissions mécaniques dans les systèmes de transmission de puissance
Qu’est-ce qui rend les composants de transmission structurellement exigeants
Les systèmes de transmission de puissance sont soumis à une combinaison complexe de charges mécaniques — notamment des contraintes de traction, de compression, de torsion et de flexion — qui alternent rapidement pendant le fonctionnement. Ces conditions de chargement dynamique impliquent que les pièces moulées pour la transmission mécanique doivent non seulement présenter une résistance statique élevée, mais aussi une excellente résistance à la fatigue sur des millions de cycles de fonctionnement. Un seul point faible dans la microstructure ou la géométrie peut initier une propagation de fissure conduisant à une défaillance catastrophique.
Au-delà de la fatigue, les composants de transmission subissent régulièrement des contacts glissants et roulants contre des surfaces appariées, ce qui entraîne l’usure comme mode de défaillance principal. L’environnement tribologique à l’intérieur d’un boîtier de vitesses, par exemple, exige que les carter en fonte et les supports d’engrenages résistent à l’usure abrasive et adhésive sans dégradation dimensionnelle. Les pièces moulées pour transmissions mécaniques incapables de maintenir leurs tolérances dans ces conditions provoqueront du bruit, des vibrations et, en fin de compte, une défaillance prématurée du système.
Les sollicitations thermiques compliquent encore davantage la situation. La chaleur générée par le frottement, combinée aux cycles thermiques liés aux démarrages et arrêts, engendre des contraintes de dilatation et de contraction au sein de la pièce moulée. Les matériaux et les paramètres de procédé doivent être choisis en tenant compte de la stabilité thermique, afin de garantir que les pièces moulées pour transmissions mécaniques conservent leurs propriétés mécaniques sur une large plage de températures de fonctionnement.
Principales catégories d’applications pour les pièces moulées de transmission à forte charge
Les pièces moulées pour transmissions mécaniques sont utilisées dans une grande variété d’applications à forte charge. Dans les secteurs automobile et du transport lourd, elles comprennent les couvercles de paliers principaux de vilebrequin, les carter de différentiel, les carter de boîte de vitesses et les couvercles de convertisseur de couple — tous conçus pour gérer d’énormes puissances dans des encombrements réduits. Dans les machines industrielles, les composants moulés constituent les carter des boîtes de vitesses planétaires, des réducteurs à vis sans fin et des entraînements à arbres parallèles qui actionnent les convoyeurs, les broyeurs et les presses.
Les équipements de construction et les machines minières représentent certains des environnements opérationnels les plus sévères pour les pièces moulées destinées aux transmissions mécaniques. Les carter d’entraînement de chenilles, les ensembles d’entraînement de rotation et les supports d’entraînement final doivent résister aux charges de choc, à la contamination abrasive et aux vibrations continues sans se déformer. L’épaisseur des parois, la géométrie des nervures et la composition de l’alliage des pièces moulées dans ces segments sont spécifiquement conçues pour absorber les chocs tout en minimisant le poids.
Les systèmes d’énergie éolienne et de propulsion marine dépendent également fortement des pièces moulées destinées à la transmission mécanique. Les carter de boîte de vitesses pour nacelles et les carter de boîtes de vitesses marines doivent assurer des décennies de service fiable dans des environnements où l’accès à la maintenance est limité et où les conséquences d’une défaillance sont graves. Ces applications renforcent pourquoi l’intégrité du matériau, la précision dimensionnelle et le contrôle des procédés constituent des exigences absolues dans la production de pièces moulées.
Sélection des matériaux et ingénierie microstructurale pour la résistance à l’usure
Familles d’alliages couramment utilisées dans les pièces moulées destinées à la transmission
Les performances des pièces moulées destinées à la transmission mécanique commencent par la sélection du matériau. La fonte grise reste largement utilisée pour les carter de boîtes de vitesses et les carter de paliers en raison de sa capacité d’amortissement excellente, de sa bonne usinabilité et de sa résistance à la compression suffisante pour de nombreuses applications à charge modérée. La structure en flocons de graphite présente dans la fonte grise absorbe l’énergie vibratoire, ce qui s’avère utile pour réduire la transmission du bruit à travers les carter de boîtes de vitesses.
La fonte ductile, également appelée fonte à graphite sphéroïdal ou fonte nodulaire, constitue une amélioration significative en termes de résistance à la traction, d’allongement et de résistance aux chocs. En transformant la morphologie du graphite, de lamellaire à sphéroïdale grâce à un traitement au magnésium, la fonte ductile atteint des propriétés mécaniques proches de celles de l’acier faiblement allié. Des pièces moulées pour transmissions mécaniques, fabriquées dans des nuances telles que GGG-50 à GGG-70, sont couramment utilisées dans des plaques porteuses, des carter et des composants de vilebrequin fortement sollicités, où la durée de vie en fatigue est critique.
Les aciers moulés alliés et la fonte ductile austémopérée (ADI) poussent les performances encore plus loin. L’ADI associe une résistance élevée, une bonne ténacité et une excellente résistance à l’usure dans un même système matériel, ce qui la rend attrayante pour les engrenages et les éléments de galet suiveur de cames, où l’usure de surface constitue la préoccupation principale. Les pièces moulées en acier sont privilégiées pour les composants structurels soumis aux charges les plus sévères, offrant des résistances à la traction supérieures à 700 MPa, ainsi qu’une bonne ductilité et soudabilité, utiles pour les réparations.
Contrôle de la microstructure et son incidence sur les performances d’usure
Pour les pièces moulées destinées aux transmissions mécaniques, obtenir la microstructure adéquate est tout aussi important que le choix de l’alliage approprié. La répartition, la taille et la morphologie des carbures, de la perlite et des phases de graphite influencent directement la dureté, la ténacité et la résistance à l’usure. Une pièce moulée présentant une microstructure inhomogène — causée par des vitesses de refroidissement non maîtrisées ou par une pratique d’inoculation défaillante — affichera une dureté variable sur sa section transversale, entraînant des motifs d’usure inégaux en service.
La solidification contrôlée, obtenue grâce à une conception optimisée du moule et à une gestion précise des vitesses de refroidissement, permet de garantir une microstructure uniforme dans toute l’épaisseur des pièces moulées destinées aux transmissions mécaniques. Les fonderies produisant des composants de transmission haute performance investissent massivement dans la simulation informatique de la solidification afin de prédire la formation de points chauds, la porosité de retrait et l’espacement des bras dendritiques secondaires — tous facteurs affectant les propriétés mécaniques finales de la pièce moulée.
Le traitement thermique post-fonderie affine davantage la microstructure. Les cycles de normalisation, trempe et revenu appliqués aux pièces moulées en acier, ou les cycles d’austémperage utilisés pour les composants en fonte à graphite sphéroïdal austémopée (ADI), transforment la microstructure obtenue directement après coulée en une microstructure optimisée pour le régime spécifique de charge et d’usure requis par l’application. Ces traitements thermiques ne constituent pas des étapes de finition facultatives : ils font partie intégrante de la conception des pièces moulées destinées aux transmissions mécaniques fonctionnant en conditions de forte charge.
Sélection du procédé de fonderie et son incidence sur l’intégrité structurelle
Fonderie en sable versus fonderie précise pour les pièces de transmission
Le choix du procédé de fonderie a une incidence directe sur l’intégrité structurelle et la qualité de surface des pièces moulées destinées aux transmissions mécaniques. La fonderie en sable, tant en sable vert qu’en sable chimiquement lié, est le procédé le plus couramment utilisé pour les carter de transmission de taille moyenne et grande. Sa souplesse permet d’obtenir des géométries internes complexes — grâce à l’utilisation de noyaux — ce qui le rend idéal pour les carter de boîte de vitesses comportant des canaux d’huile intégrés, des alésages pour roulements et des faces de fixation.
La fonderie de précision, ou fonderie à la cire perdue, offre une précision dimensionnelle supérieure et une finition de surface excellente pour les composants plus petits et plus complexes des transmissions. Les pièces obtenues par fonderie de précision nécessitent moins de matière d’usinage, ce qui constitue un avantage lorsque la précision dimensionnelle est critique et que l’enlèvement de matière risquerait d’atteindre des zones du moulage soumises à des contraintes optimales. Pour des composants tels que les porte-planétaires, les blocs de soupapes et les petites boîtes à engrenages, la fonderie de précision fournit les tolérances les plus serrées dans la catégorie des pièces moulées mécaniques pour transmissions.
Le moulage en coquille et les procédés à boîte froide occupent une position intermédiaire : ils assurent une meilleure finition de surface et une meilleure répétabilité dimensionnelle que le moulage en sable vert, tout en restant économiquement viables pour des volumes de production moyens. Ces procédés sont de plus en plus spécifiés pour les pièces moulées mécaniques destinées aux transmissions dans les secteurs automobile et du matériel agricole, où des volumes élevés exigent une constance du procédé et des enveloppes dimensionnelles très serrées.
Contrôle de la porosité et essais non destructifs sur les pièces moulées portantes
La porosité constitue la préoccupation qualité la plus critique pour les pièces moulées destinées aux transmissions mécaniques dans des applications à forte charge. La porosité gazeuse, la porosité de retrait et la microporosité peuvent toutes réduire la section efficace portante, créer des concentrations de contraintes et servir de points d’initiation pour les fissures par fatigue. La conception avancée des systèmes de coulée et d’alimentation — validée par simulation — constitue l’outil principal permettant de minimiser la porosité de retrait dans les pièces moulées à fortes sections.
Les protocoles d’essais non destructifs (END) sont essentiels pour garantir que les pièces moulées destinées aux transmissions mécaniques expédiées aux clients répondent aux exigences internes de solidité. L’essai radiographique (RT) constitue la référence absolue pour détecter les défauts volumétriques, tels que les retraits et les pores gazeux, tandis que l’essai par ultrasons (UT) est privilégié pour identifier les défauts plans et les délaminations dans les sections plus épaisses. L’inspection par particules magnétiques (MPI) est couramment appliquée aux pièces moulées ferromagnétiques afin de détecter les fissures en surface et juste sous la surface après usinage.
Les critères d’acceptation des END sont généralement définis par des normes internationales telles que EN 1369, EN 1371 ou ASTM E446, et doivent être clairement spécifiés sur les dessins clients et les bons de commande. Les fonderies produisant des pièces moulées pour transmissions mécaniques destinées à des applications critiques mettent en œuvre des programmes rigoureux de qualification des END ainsi que des systèmes de traçabilité permettant de remonter toute anomalie qualité jusqu’à la charge de fusion spécifique, le lot de moule et le lot de traitement thermique concernés.
Principes d’ingénierie de conception qui maximisent les performances en charge et en usure
Caractéristiques géométriques de conception qui améliorent la répartition des charges
La géométrie des pièces moulées destinées aux transmissions mécaniques est aussi importante que leurs propriétés matérielles. Les nervures, les bossages et les transitions d’épaisseur de paroi doivent être conçus pour transférer les charges efficacement, sans créer de concentrations de contraintes. L’analyse par éléments finis (FEA) est désormais une pratique standard dans la conception de boîtiers de transmission complexes, permettant aux ingénieurs d’identifier les zones à forte contrainte et d’optimiser la géométrie avant tout investissement dans les outillages.
Les congés et les rayons de raccordement aux transitions de section constituent des caractéristiques critiques dans les pièces moulées destinées aux transmissions mécaniques. Les arêtes vives agissent comme des concentrateurs géométriques de contraintes, amplifiant les contraintes locales et réduisant fortement la durée de vie en fatigue. L’expérience industrielle et les études par éléments finis montrent systématiquement que des rayons internes généreux aux jonctions entre nervures et parois permettent de réduire les concentrations de contraintes maximales de 30 à 50 %, ce qui se traduit directement par une durée de service plus longue des composants soumis à des charges cycliques.
Les angles d’évacuation, le positionnement de la ligne de parting et la conception des noyaux doivent tous être pris en compte dès les premières étapes de la conception de la pièce moulée, afin de garantir que la géométrie finale corresponde précisément à la conception du chemin de charge prévu. Les pièces moulées destinées aux transmissions mécaniques qui sont retravaillées tardivement pour s’adapter aux contraintes d’outillage aboutissent souvent à des compromis géométriques nuisibles à la performance structurelle — un résultat coûteux que les bonnes pratiques de conception pour la fonderie permettent d’éviter.
Traitements de surface et technologies de revêtement pour une durée de vie accrue en usure
Même les pièces moulées pour transmissions mécaniques les plus soigneusement conçues et fabriquées peuvent bénéficier d’un traitement de surface afin d’allonger leur durée de vie en usure dans des environnements tribologiques sévères. Les procédés de cémentation superficielle — notamment la cémentation, la nitruration et la trempe par induction — créent une couche superficielle dure et résistante à l’usure, reposant sur un cœur tenace et ductile. Cette combinaison est idéale pour des composants tels que les porte-engrenages et les cames, qui subissent des contraintes de contact concentrées à leur surface tout en exigeant une ténacité aux chocs dans leur masse.
Des revêtements obtenus par projection thermique, tels que des dépôts de carbure de tungstène ou de carbure de chrome appliqués par combustion à haut débit (HVOF), peuvent être déposés sur les portées de paliers et les surfaces d’étanchéité des pièces moulées pour transmissions mécaniques afin d’assurer une résistance extrême à l’usure là où les propriétés du métal de base seules s’avèrent insuffisantes. Ces revêtements sont particulièrement utiles dans les opérations de réfection, où des surfaces usées sur des pièces moulées globalement saines peuvent être restaurées à leurs dimensions et performances d’origine.
Le grenaillage est un autre traitement de surface largement utilisé pour les pièces moulées destinées aux transmissions mécaniques soumises à des charges de fatigue. En induisant une couche de contraintes résiduelles compressives à la surface, le grenaillage retarde l’amorçage des fissures de fatigue sous des charges cycliques de flexion et de torsion. Couplé à une sélection appropriée d’alliages et à un contrôle de la microstructure, le traitement de surface permet aux pièces moulées destinées aux transmissions mécaniques d’atteindre des objectifs de performance qui seraient impossibles à réaliser par la conception du matériau seul.
Assurance qualité et fiabilité à long terme des pièces moulées pour transmissions
Systèmes de maîtrise des procédés dans les fonderies de précision
La régularité dans la production distingue les pièces moulées pour transmissions mécaniques fiables de celles qui réussissent l’inspection initiale mais échouent prématurément en service. Les principales fonderies mettent en œuvre des systèmes de maîtrise statistique des procédés (SPC) qui surveillent en temps réel les variables critiques du procédé — notamment la composition chimique du métal, la température de coulée, la dureté du moule et le temps de refroidissement. Tout écart par rapport aux limites de contrôle déclenche immédiatement une action corrective, avant que des produits non conformes n’atteignent les opérations en aval.
Le contrôle de la composition chimique de la fonte est particulièrement critique pour les pièces moulées destinées aux transmissions mécaniques. L’analyse spectrométrique de chaque coulée garantit que les teneurs en équivalent carbone, en silicium, en manganèse et en éléments d’alliage se situent dans les plages étroites requises pour obtenir la microstructure cible après solidification et traitement thermique. Même de faibles écarts dans la teneur en magnésium lors de la production de fonte ductile peuvent faire passer la nodularité d’un niveau acceptable à un niveau insuffisant, avec des conséquences directes sur l’allongement et la ténacité aux chocs.
L’inspection dimensionnelle à l’aide de machines à mesurer tridimensionnelles (MMT) permet de vérifier que les diamètres critiques des alésages, les emplacements des sièges de roulement et la planéité des faces de montage des pièces moulées destinées aux transmissions mécaniques respectent les tolérances indiquées sur les plans. Les rapports d’inspection du premier article (FAIR) sont généralement exigés par les clients constructeurs d’équipement d’origine (OEM) automobiles et industriels avant l’approbation de la production, afin de fournir une preuve documentée que le procédé de moulage est capable de produire systématiquement des pièces conformes aux spécifications.
Considérations liées au cycle de vie et planification de la maintenance pour les composants moulés de transmission
Le coût total de possession des pièces moulées pour transmissions mécaniques va bien au-delà du prix d’achat initial. Les ingénieurs et les planificateurs de maintenance doivent tenir compte de la durée de vie prévue des pièces moulées dans des conditions de charge et environnementales spécifiques, de la disponibilité des pièces de rechange, ainsi que des conséquences d’une interruption imprévue si une pièce moulée tombe en panne en service. Spécifier des pièces moulées dotées de coefficients de sécurité appropriés et de certifications matérielles validées constitue la base d’une planification responsable de la maintenance.
Les technologies de surveillance de l’état, notamment l’analyse des vibrations, la surveillance des débris dans l’huile et l’inspection thermographique, permettent de détecter les premiers signes d’usure et de fatigue des pièces moulées pour transmissions mécaniques avant qu’une défaillance ne se produise. En intégrant ces méthodes de surveillance aux calendriers de maintenance planifiée, les exploitants d’usine peuvent prolonger la durée de vie utile des ensembles de transmission et éviter les coûts élevés liés à une défaillance mécanique soudaine.
Lorsque les pièces moulées pour transmissions mécaniques atteignent la fin de leur durée de vie utile, le soudage de réparation et la restauration des dimensions par usinage ou projection thermique permettent souvent de prolonger la durée de vie des composants à une fraction du coût de remplacement. Les fonderies et prestataires de services d’usinage spécialisés dans les composants de transmission peuvent évaluer les pièces usées, définir la portée des réparations et remettre les composants en service avec une qualité validée — une option précieuse dans les secteurs industriels où les délais de livraison pour de nouvelles pièces moulées s’étendent sur plusieurs semaines ou mois.
FAQ
Quels matériaux sont les plus couramment utilisés pour les pièces moulées destinées aux transmissions mécaniques dans les applications à forte charge ?
La fonte ductile, l’acier coulé allié et la fonte ductile austémopérée (ADI) sont les matériaux les plus couramment spécifiés pour les pièces moulées de transmission mécanique dans les applications à forte charge. Les nuances de fonte ductile offrent un excellent équilibre entre résistance, ductilité et rapport coût-efficacité, tandis que les aciers coulés sont choisis lorsque l’on exige une résistance à la traction maximale et une bonne soudabilité. L’ADI est de plus en plus utilisée là où une résistance supérieure à l’usure en surface combinée à une ténacité élevée en cœur constitue le critère de conception principal.
Comment la porosité affecte-t-elle les performances des pièces moulées de transmission mécanique ?
La porosité réduit la section efficace portante des pièces moulées destinées aux transmissions mécaniques et constitue un site de concentration de contraintes qui accélère l’amorçage des fissures de fatigue. Même de petites pores de retrait ou de gaz dans des zones fortement sollicitées peuvent réduire considérablement la durée de vie en fatigue d’un composant. C’est pourquoi des protocoles rigoureux d’essais non destructifs — notamment les essais radiographiques et ultrasonores — constituent des étapes obligatoires de contrôle qualité pour les pièces moulées destinées aux transmissions fonctionnant dans des environnements exigeants.
Les traitements de surface peuvent-ils améliorer la résistance à l’usure des pièces moulées destinées aux transmissions mécaniques ?
Oui, les traitements de surface améliorent considérablement la résistance à l’usure des pièces moulées pour transmissions mécaniques, sans nuire à la ténacité globale. La nitruration, la trempe par induction, les revêtements projetés thermiquement par procédé HVOF et le grenaillage sont des techniques éprouvées qui prolongent la durée de vie en usure, retardent l’amorçage des fissures de fatigue et restaurent les surfaces usées à leurs dimensions d’origine. Le traitement approprié dépend du mécanisme d’usure spécifique — abrasif, adhésif ou lié à la fatigue — ainsi que du matériau de base de la pièce moulée.
Comment les ingénieurs doivent-ils spécifier les pièces moulées pour transmissions mécaniques afin d’assurer une cohérence dimensionnelle en production ?
Les ingénieurs doivent spécifier les pièces moulées pour transmission mécanique avec des tolérances dimensionnelles clairement définies, des exigences concernant la nuance de matériau et le traitement thermique, des critères d’acceptation pour les essais non destructifs (END) faisant référence à des normes reconnues, ainsi que des exigences relatives aux rapports d’inspection du premier article. Collaborer avec des fonderies disposant de systèmes certifiés de management de la qualité et utilisant des machines à mesurer tridimensionnelles (MMT) pour les contrôles dimensionnels contribue à garantir que les pièces moulées en production répondent systématiquement aux exigences des plans tout au long du programme d’approvisionnement.
Table des matières
- Le rôle des pièces moulées pour transmissions mécaniques dans les systèmes de transmission de puissance
- Sélection des matériaux et ingénierie microstructurale pour la résistance à l’usure
- Sélection du procédé de fonderie et son incidence sur l’intégrité structurelle
- Principes d’ingénierie de conception qui maximisent les performances en charge et en usure
- Assurance qualité et fiabilité à long terme des pièces moulées pour transmissions
-
FAQ
- Quels matériaux sont les plus couramment utilisés pour les pièces moulées destinées aux transmissions mécaniques dans les applications à forte charge ?
- Comment la porosité affecte-t-elle les performances des pièces moulées de transmission mécanique ?
- Les traitements de surface peuvent-ils améliorer la résistance à l’usure des pièces moulées destinées aux transmissions mécaniques ?
- Comment les ingénieurs doivent-ils spécifier les pièces moulées pour transmissions mécaniques afin d’assurer une cohérence dimensionnelle en production ?