
 EN
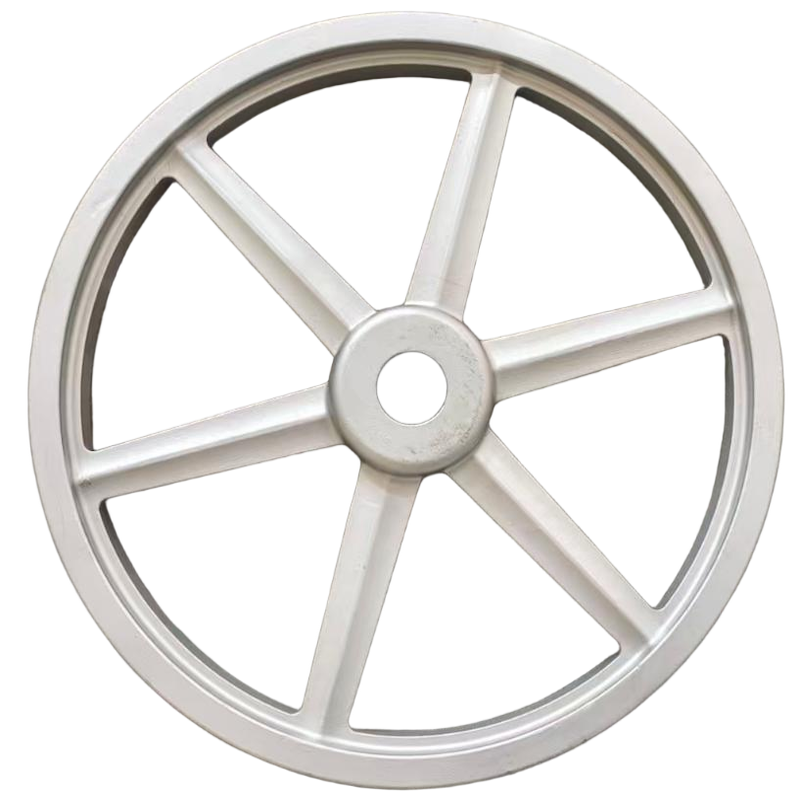
W wymagających środowiskach przemysłowych komponenty muszą robić znacznie więcej niż tylko pasować do maszyny — muszą wytrzymać nieustanne siły, tarcie, ciepło oraz naprężenia cykliczne bez utraty funkcjonalności. odlewy przekładni mechanicznych są zaprojektowane właśnie w tym celu, stanowiąc szkielet konstrukcyjny, który zapewnia niezawodne działanie systemów przekazywania mocy w najbardziej ekstremalnych warunkach. Od ciężkich przekładni po szybkoobrotowe wały napędowe i zespoły wałów korbowych — elementy odlewane tworzą podstawę zastosowań obciążeniowych i krytycznych pod względem zużycia w licznych gałęziach przemysłu.
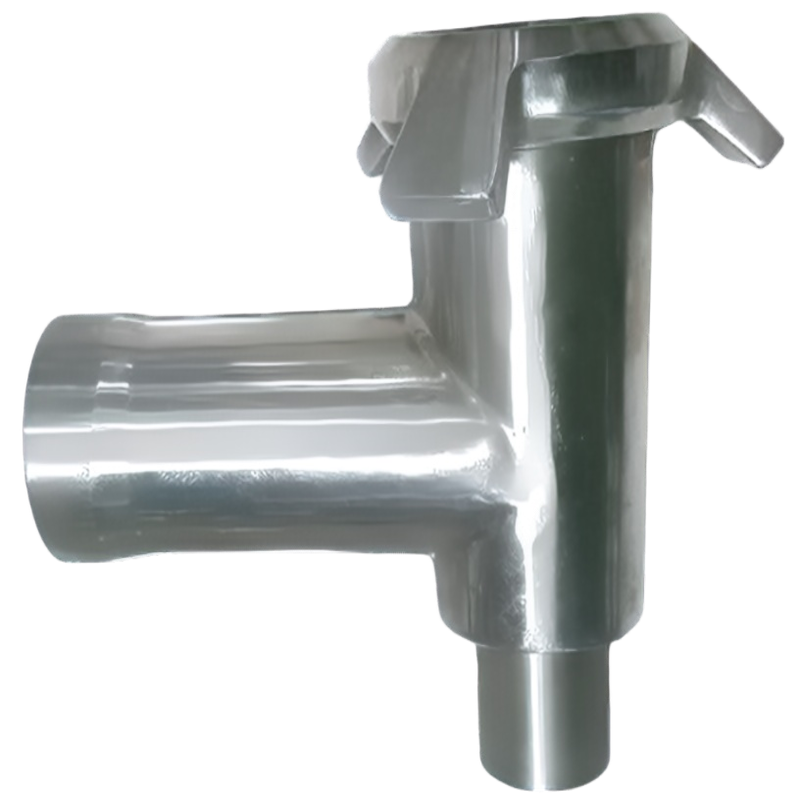
Zrozumienie, w jaki sposób odlewy do przekładni mechanicznych wspierają zastosowania obciążone i odporno na zużycie, wymaga szczegółowego przyjrzenia się doborowi materiałów, inżynierii procesu odlewania, projektowaniu mikrostruktury oraz zależności między geometrią elementu a jego wydajnością w warunkach eksploatacji. W niniejszym artykule omówiono mechanizmy techniczne i praktyczne, które czynią te odlewy wyjątkowo odpowiednimi dla najbardziej wymagających środowisk przekazywania mocy na świecie, wspierając inżynierów i specjalistów ds. zakupów w podejmowaniu bardziej uzasadnionych decyzji projektowych i zakupowych.
Rola odlewów do przekładni mechanicznych w systemach przekazywania mocy
Co czyni komponenty przekładniowe tak strukturalnie wymagającymi
Systemy przekładni są narażone na złożoną kombinację obciążeń mechanicznych — w tym naprężeń rozciągających, ściskających, skręcających i zginających — które szybko zmieniają się w trakcie pracy. Te dynamiczne warunki obciążenia oznaczają, że odlewy do przekładni mechanicznych muszą wykazywać nie tylko wysoką wytrzymałość statyczną, ale także doskonałą odporność na zmęczenie przez miliony cykli pracy. Pojedynczy słaby punkt w mikrostrukturze lub geometrii może zapoczątkować propagację pęknięcia prowadzącego do katastrofalnego uszkodzenia.
Poza zmęczeniem elementy przekładni regularnie doświadczają kontaktu ślizgowego i toczenia się z powierzchniami współpracującymi, co czyni zużycie głównym trybem uszkodzenia. Środowisko tribologiczne wewnątrz skrzyni biegów, na przykład, wymaga, aby odlewy obudów i nośników kół zębatych odpierały zużycie ścierne i adhezyjne bez utraty wymiarów. Odlewy mechanicznych przekładni, które nie potrafią zachować tolerancji w tych warunkach, powodują hałas, drgania oraz ostatecznie przedwczesny awaryjny stan systemu.
Obciążenia termiczne dodatkowo komplikują sytuację. Ciepło generowane przez tarcie w połączeniu z cyklami termicznymi podczas uruchamiania i zatrzymywania urządzenia powoduje naprężenia rozszerzania i kurczenia się w obrębie odlewu. Materiały oraz parametry procesu należy dobierać z uwzględnieniem stabilności termicznej, zapewniając, że odlewy mechanicznych przekładni zachowują swoje właściwości mechaniczne w szerokim zakresie temperatur roboczych.
Główne kategorie zastosowań wysokociśnieniowych odlewów części przekładni
Odlewy przekładni mechanicznych występują w szerokim zakresie zastosowań o dużym obciążeniu. W motocyklach i transporcie ciężkim obejmują pokrywy łożysk głównych wału korbowego, obudowy różnicówek, obudowy skrzyń biegów oraz pokrywy konwerterów momentu — wszystkie te elementy przekazują ogromną moc w kompaktowych konstrukcjach. W maszynach przemysłowych odlewane komponenty stanowią obudowy przekładni planetarnych, reduktorów ślimakowych oraz przekładni o osiach równoległych, napędzających taśmy transportowe, młyny i prasy.
Maszyny budowlane i górnicze stanowią jedne z najbardziej ekstremalnych środowisk pracy dla odlewów przekładni mechanicznych. Obudowy napędów gąsienicowych, zespoły napędów obrotowych oraz nośniki napędów końcowych muszą wytrzymać obciążenia udarowe, zanieczyszczenia ścierne oraz ciągłą wibrację bez odkształceń. Grubość ścian, geometria żeber oraz skład stopu odlewów w tych segmentach zostały specjalnie zaprojektowane tak, aby pochłaniać uderzenia przy jednoczesnym minimalizowaniu masy.
Systemy energetyczne wykorzystujące wiatr oraz systemy napędu morskiego również w znacznym stopniu zależą od odlewów przeznaczonych do przekładni mechanicznych. Korpusy przekładni gondoli i obudowy przekładni morskich muszą zapewniać dziesięciolecia niezawodnej pracy w warunkach, w których dostęp do konserwacji jest ograniczony, a skutki awarii są poważne. Zastosowania te podkreślają, dlaczego integralność materiału, dokładność wymiarowa oraz kontrola procesu są wymaganiami bezwzględnie koniecznymi w produkcji odlewów.
Wybór materiału oraz inżynieria mikrostruktury w celu zapewnienia odporności na zużycie
Rodziny stopów powszechnie stosowanych w odlewach przeznaczonych do przekładni
Właściwości odlewów przeznaczonych do przekładni mechanicznych zaczynają się od wyboru materiału. Żeliwo szare pozostaje szeroko stosowane w obudowach przekładni oraz obudowach łożysk ze względu na doskonałą zdolność do tłumienia drgań, dobrą obrabialność oraz wystarczającą wytrzymałość na ściskanie w wielu zastosowaniach o umiarkowanym obciążeniu. Struktura płatków grafitu w żeliwie szarym pochłania energię wibracyjną, co jest korzystne przy redukcji przenoszenia hałasu przez obudowy przekładni.
Żeliwo sferoidalne, znane również jako żeliwo kuliste lub żeliwo węglowe z grafitem kulistym, stanowi istotne ulepszenie pod względem wytrzymałości na rozciąganie, wydłużenia i odporności na uderzenia. Poprzez przekształcenie morfologii grafitu z płatków w kule za pomocą obróbki magnezem żeliwo sferoidalne osiąga właściwości mechaniczne zbliżone do stali niskowęglowej. Odlewy przeznaczone do przekładni mechanicznych, wykonane z gatunków takich jak GGG-50 do GGG-70, są powszechnie stosowane w silnie obciążanych płytach nośnych, obudowach oraz elementach wałów korbowych, gdzie kluczowe jest zapewnienie długiej trwałości zmęczeniowej.
Stale odlewnicze stopowe oraz żeliwo sferoidalne poddane obróbce austemperyzacyjnej (ADI) dają jeszcze wyższą wydajność. ADI łączy w sobie wysoką wytrzymałość, dobrą odporność na uderzenia oraz doskonałą odporność na zużycie powierzchniowe w jednym systemie materiałowym, co czyni je atrakcyjnym wyborem dla kół zębatych i elementów tocznych wałka rozrządu, gdzie zużycie powierzchniowe jest głównym problemem. Stalowe odlewy są preferowane w najbardziej obciążonych elementach konstrukcyjnych, zapewniając wytrzymałość na rozciąganie przekraczającą 700 MPa przy dobrej plastyczności i spawalności, co umożliwia ich naprawę.
Kontrola mikrostruktury oraz jej wpływ na odporność na zużycie
W odlewach przeznaczonych na przekładnie mechaniczne osiągnięcie prawidłowej mikrostruktury jest równie ważne jak wybór odpowiedniego stopu. Rozkład, wielkość oraz morfologia faz karbidów, perylitu i grafitu bezpośrednio wpływają na twardość, udarność oraz odporność na zużycie. Odlew o niejednorodnej mikrostrukturze — spowodowanej niekontrolowanymi prędkościami chłodzenia lub nieodpowiednią praktyką inokulacji — wykazuje zmienną twardość w przekroju, co prowadzi do nierównomiernych wzorców zużycia w trakcie eksploatacji.
Kontrolowane krzepnięcie poprzez zoptymalizowany projekt formy oraz zarządzanie prędkością chłodzenia zapewnia, że odlewy przeznaczone na przekładnie mechaniczne osiągają jednorodną mikrostrukturę na całej grubości ścianek. Odlewnie produkujące wysokowydajne części przekładniowe znacząco inwestują w komputerową symulację krzepnięcia w celu przewidywania powstawania gorących punktów, porowatości kurczowej oraz odległości między wtórnymi ramionami dendrytów — wszystkie te czynniki wpływają na końcowe właściwości mechaniczne odlewu.
Następujące po odlewaniu obróbki cieplne dalszym stopniu ulepszają mikrostrukturę. Cykle normalizacji, hartowania i odpuszczania dla odlewów stalowych lub cykle austemprowania dla komponentów ADI przekształcają mikrostrukturę uzyskaną bezpośrednio po odlewie w strukturę zoptymalizowaną pod kątem konkretnego obciążenia i trybu zużycia w danej aplikacji. Te obróbki cieplne nie są opcjonalnymi etapami wykańczania — stanowią one nieodłączny element projektowania odlewów przeznaczonych do przekładni mechanicznych pracujących w warunkach wysokich obciążeń.
Wybór procesu odlewania oraz jego wpływ na integralność strukturalną
Odlewanie w piasku kontra odlewanie precyzyjne dla części przekładni
Wybór procesu odlewania ma bezpośredni wpływ na integralność konstrukcyjną i jakość powierzchni odlewów przeznaczonych do przekładni mechanicznych. Odlewanie w piasku, zarówno w piasku wilgotnym, jak i w piasku chemicznie spajanym, jest najbardziej powszechnie stosowanym procesem do produkcji obudów przekładni średniej i dużej wielkości. Jego elastyczność w zakresie realizacji złożonych geometrii wewnętrznych — dzięki zastosowaniu rdzeni — czyni go idealnym rozwiązaniem dla obudów skrzynek biegów z wbudowanymi kanałami olejowymi, gniazdami łożyskowymi oraz powierzchniami montażowymi.
Odlewanie w formy wytapialne (tzw. metodą woskową) zapewnia wyższą dokładność wymiarową i lepszą jakość powierzchni dla mniejszych, bardziej skomplikowanych elementów przekładni. Elementy wytwarzane tą metodą wymagają mniejszego luzu na obróbkę skrawaniem, co jest korzystne w przypadku krytycznej dokładności wymiarowej oraz gdy usuwanie materiału mogłoby naruszyć obszary optymalnie obciążone w odlewku. Dla takich komponentów jak nośniki planetarne, ciała zaworów czy małe obudowy przełożeniowe metoda odlewania w formy wytapialne zapewnia najmniejsze допuszczalne odchyłki w kategorii odlewów mechanicznych do przekładni.
Formowanie w formy powłokowe oraz procesy zimnej skrzyni zajmują pozycję pośrednią – zapewniają lepszą jakość powierzchni i powtarzalność wymiarową niż odlewanie w piasku wilgotnym, pozostając przy tym opłacalne przy średnich nakładach produkcyjnych. Procesy te są coraz częściej stosowane przy produkcji odlewów mechanicznych do przekładni w sektorach motocyklowym i rolniczym, gdzie wysokie wolumeny produkcji wymagają spójności technologicznej oraz ścisłych zakresów dopuszczalnych odchyłek wymiarowych.
Kontrola porowatości i nieniszcząca kontrola jakości w odlewach nośnych
Porowatość stanowi najważniejszy problem jakościowy w odlewach elementów przekładni mechanicznych przeznaczonych do zastosowań obciążonych wysokimi siłami. Porowatość gazowa, porowatość skurczowa oraz mikroporowatość mogą wszystkie zmniejszać efektywne przekrój nośny, tworzyć miejsca koncentracji naprężeń oraz stanowić punkty inicjacji pęknięć zmęczeniowych. Zaawansowane projektowanie układów dopływu i nadlewów — zweryfikowane za pomocą symulacji — jest głównym narzędziem minimalizującym porowatość skurczową w odlewach o dużych grubościach ścianek.
Protokoły nieniszczącej kontroli jakości (NDT) są niezbędne do zapewnienia, że odlewy przeznaczone na przekładnie mechaniczne wysyłane klientom spełniają wewnętrzne wymagania dotyczące ich jednorodności. Badania rentgenowskie (RT) stanowią standard odniesienia do wykrywania wad objętościowych, takich jak skurcz i porowatość gazowa, podczas gdy badania ultradźwiękowe (UT) są preferowane do wykrywania wad płaskich oraz rozwarstwień w grubych przekrojach. Kontrola metodą cząstek magnetycznych (MPI) jest rutynowo stosowana do odlewów ferromagnetycznych w celu wykrycia pęknięć na powierzchni i tuż pod nią po obróbce skrawaniem.
Kryteria akceptacji wyników badań NDT są zwykle określone w normach międzynarodowych, takich jak EN 1369, EN 1371 lub ASTM E446, i muszą być jednoznacznie zdefiniowane na rysunkach technicznych klientów oraz w zamówieniach zakupowych. Odlewnie produkujące odlewy przeznaczone na przekładnie mechaniczne do zastosowań krytycznych utrzymują rygorystyczne programy kwalifikacyjne badań NDT oraz systemy śledzenia, które pozwalają przypisać każdą nieprawidłowość jakościową do konkretnej partii stopu, formy odlewniczej oraz partii obróbki cieplnej.
Zasady inżynierii projektowej maksymalizujące wydajność pod kątem obciążenia i zużycia
Cechy geometryczne projektu zwiększające rozkład obciążeń
Geometria odlewów elementów przekładni mechanicznych jest równie ważna co ich właściwości materiałowe. Żebra, wypustki oraz przejścia między różnymi grubościami ścian muszą być zaprojektowane tak, aby skutecznie przenosić obciążenia bez powstawania stref skupienia naprężeń. Analiza metodą elementów skończonych (FEA) stała się obecnie standardową praktyką przy projektowaniu złożonych obudów przekładni, umożliwiając inżynierom identyfikację stref wysokich naprężeń oraz optymalizację geometrii jeszcze przed inwestycją w narzędzia.
Wycinki i zaokrąglenia w miejscach przejść przekrojów są kluczowymi cechami odlewów przeznaczonych do mechanicznych przekładni. Ostre narożniki działają jako geometryczne koncentratory naprężeń, które wzmacniają naprężenia lokalne i znacznie skracają trwałość zmęczeniową. Doświadczenie branżowe oraz badania metodą elementów skończonych (FEA) wykazują jednoznacznie, że stosowanie dużych promieni zaokrąglenia wewnętrznych w miejscach połączeń żeber ze ścianami może zmniejszyć szczytowe koncentracje naprężeń o 30–50 procent, co bezpośrednio przekłada się na dłuższą żywotność komponentów pod obciążeniem cyklicznym.
Kąty wyciągu, umiejscowienie linii rozdzielenia formy oraz projekt rdzeni należy uwzględnić już na wczesnym etapie projektowania odlewu, aby zapewnić, że końcowa geometria dokładnie odpowiada zaprojektowanej ścieżce przekazywania obciążeń. Odlewy przeznaczone do mechanicznych przekładni, które są modyfikowane na późnym etapie procesu w celu dostosowania się do ograniczeń technologicznych formy, często kończą się kompromisami geometrycznymi zmniejszającymi wydajność konstrukcyjną — kosztownym skutkiem, którego można uniknąć dzięki właściwemu projektowaniu z uwzględnieniem możliwości odlewniczych.
Obróbka powierzchni i technologie nanoszenia powłok w celu zwiększenia trwałości eksploatacyjnej
Nawet najstaranniejsze i najdokładniej zaprojektowane odlewy przekładni mechanicznych mogą korzystać z obróbki powierzchniowej w celu wydłużenia ich trwałości eksploatacyjnej w agresywnych środowiskach tribologicznych. Procesy utwardzania warstwy powierzchniowej — w tym cementacja, azotowanie oraz hartowanie indukcyjne — tworzą twardą, odporną na zużycie warstwę powierzchniową nad plastycznym, wytrzymałym rdzeniem. Takie połączenie jest idealne dla elementów takich jak obudowy kół zębatych i wałki rozrządu, które podlegają skoncentrowanym naprężeniom kontaktowym na swojej powierzchni, ale wymagają wytrzymałości na uderzenia w masie materiału.
Powłoki nanoszone metodą natrysku cieplnego, takie jak węglik wolframu lub węglik chromu osadzane metodą HVOF (high-velocity oxygen fuel), mogą być stosowane na powierzchniach łożyskowych i uszczelniających odlewów przekładni mechanicznych w celu zapewnienia maksymalnej odporności na zużycie tam, gdzie własności metalu podstawowego same w sobie są niewystarczające. Powłoki te są szczególnie przydatne w przypadku regeneracji, gdy zużyte powierzchnie odlewów pozostają w dobrym stanie ogólnym i mogą zostać przywrócone do pierwotnych wymiarów oraz właściwości eksploatacyjnych.
Piaskowanie uderzeniowe to kolejna powszechnie stosowana obróbka powierzchniowa odlewów przeznaczonych na elementy przekładni mechanicznych, poddawanych obciążeniom zmęczeniowym. Poprzez wywołanie warstwy ściskających naprężeń resztkowych na powierzchni piaskowanie uderzeniowe opóźnia powstawanie pęknięć zmęczeniowych pod wpływem cyklicznych obciążeń zginających i skręcających. W połączeniu z odpowiednim doborem stopu oraz kontrolą mikrostruktury obróbka powierzchniowa umożliwia odlewom przeznaczonym na elementy przekładni mechanicznych osiągnięcie docelowych parametrów wydajności, których nie dałoby się osiągnąć wyłącznie poprzez projektowanie materiału.
Zapewnienie jakości i długotrwała niezawodność odlewów przeznaczonych na przekładnie
Systemy kontroli procesu w hutniach odlewniczych o wysokiej wydajności
Spójność w produkcji to czynnik decydujący o różnicy między niezawodnymi odlewami przekładni mechanicznych a tymi, które przechodzą wstępne inspekcje, lecz ulegają awarii już na wczesnym etapie eksploatacji. Wiodące odlewnie stosują systemy statystycznej kontroli procesu (SPC), które w czasie rzeczywistym monitorują kluczowe zmienne procesowe — takie jak skład chemiczny stopu, temperatura zalewania, twardość formy oraz czas chłodzenia. Odchylenia od granic kontrolnych wyzwalają natychmiastowe działania korekcyjne, zanim produkt niespełniający wymagań dotrze do kolejnych etapów produkcji.
Kontrola składu chemicznego stopu jest szczególnie istotna przy odlewaniu przekładni mechanicznych. Analiza spektrometryczna każdej partii zapewnia, że poziomy równoważnika węgla, krzemu, manganu oraz pierwiastków stopowych mieszczą się w wąskich przedziałach koniecznych do uzyskania docelowej mikrostruktury po krzepnięciu i obróbce cieplnej. Nawet niewielkie odchylenia zawartości magnezu w produkcji żeliwa sferoidalnego mogą spowodować zmianę stopnia kulistości węglika od akceptowalnego do niedostatecznego, co bezpośrednio wpływa na wydłużenie i odporność na uderzenie.
Kontrola wymiarowa przy użyciu maszyn pomiarowych współrzędnościowych (CMM) potwierdza, że kluczowe średnice otworów, położenia gniazd łożysk oraz płaskość powierzchni montażowych odlewów mechanicznych przekładni odpowiadają tolerancjom określonym na rysunkach. Raporty z pierwszej kontroli wyrobu (FAIR) są zwykle wymagane przez klientów OEM z sektora motocyklowego i przemysłowego przed zatwierdzeniem produkcji i stanowią udokumentowane potwierdzenie, że proces odlewniczy umożliwia uzyskiwanie części zgodnych ze specyfikacją w sposób powtarzalny.
Uwzględnienie cyklu życia oraz planowanie konserwacji komponentów odlewanych przekładni
Całkowity koszt posiadania odlewów do przekładni mechanicznych wykracza znacznie poza początkową cenę zakupu. Inżynierowie oraz planiści konserwacji muszą uwzględnić przewidywaną żywotność odlewów w określonych warunkach obciążenia i środowiskowych, dostępność części zamiennych oraz skutki nieplanowanego przestoju w przypadku awarii odlewu w trakcie eksploatacji. Określenie odlewów z odpowiednimi współczynnikami bezpieczeństwa oraz potwierdzonymi certyfikatami materiałowymi stanowi podstawę odpowiedzialnego planowania konserwacji.
Technologie monitorowania stanu, w tym analiza drgań, monitorowanie zanieczyszczeń oleju oraz inspekcja termograficzna, pozwalają wykryć wczesne objawy zużycia i zmęczenia odlewów do przekładni mechanicznych jeszcze przed wystąpieniem awarii. Poprzez integrację tych metod monitorowania w zaplanowanych harmonogramach konserwacji operatorzy zakładów mogą wydłużyć przydatny okres użytkowania zespołów przekładni oraz uniknąć kosztownych skutków nagłej awarii mechanicznej.
Gdy odlewy elementów przekładni mechanicznych osiągną koniec swojej żywotności eksploatacyjnej, spawanie naprawcze oraz przywrócenie wymiarów metodami obróbki skrawaniem i natrysku cieplnego często pozwalają przedłużyć ich żywotność za ułamek kosztu wymiany. Odlewnie oraz dostawcy usług obróbkowych posiadający doświadczenie w zakresie komponentów przekładni mogą ocenić zużyte części, określić zakres naprawy oraz przywrócić elementy do eksploatacji z gwarantowaną jakością — jest to szczególnie wartościowa opcja w branżach, w których czas oczekiwania na nowe odlewy mierzony jest tygodniami lub miesiącami.
Często zadawane pytania
Jakie materiały są najczęściej stosowane w odlewach elementów przekładni mechanicznych przeznaczonych do zastosowań obciążonych dużymi siłami?
Żeliwo sferoidalne, stal odlewnicza stopowa oraz żeliwo sferoidalne poddane obróbce cieplnej austemperyngowej (ADI) to najczęściej stosowane materiały na odlewy elementów przekładni mechanicznych w zastosowaniach obciążonych wysokimi siłami. Gatyny żeliwa sferoidalnego zapewniają doskonałą równowagę wytrzymałości, plastyczności i opłacalności, podczas gdy stali odlewnicze wybiera się w przypadkach, gdy kluczowe są maksymalna wytrzymałość na rozciąganie oraz możliwość spawania. ADI stosuje się coraz częściej tam, gdzie głównym kryterium projektowym jest wyjątkowa odporność powierzchni na zużycie połączona z wysoką odpornością rdzenia na pęknięcia.
W jaki sposób porowatość wpływa na wydajność odlewów elementów przekładni mechanicznych?
Porowatość zmniejsza skuteczną powierzchnię przekroju nośnego odlewów przeznaczonych na elementy mechanicznych przekładni i stanowi miejsce koncentracji naprężeń, które przyspiesza inicjację pęknięć zmęczeniowych. Nawet niewielkie porowatości skurczowe lub gazowe w obszarach pod wysokim obciążeniem mogą drastycznie zmniejszyć trwałość zmęczeniową komponentu. Dlatego też rygorystyczne protokoły nieniszczącej kontroli jakości — w tym badania radiograficzne i ultradźwiękowe — są obowiązkowymi bramami kontrolnymi dla odlewów przeznaczonych na przekładnie stosowane w wymagających warunkach eksploatacji.
Czy obróbka powierzchniowa może poprawić odporność na zużycie odlewów przeznaczonych na elementy mechanicznych przekładni?
Tak, obróbka powierzchniowa znacznie zwiększa odporność na zużycie odlewów przeznaczonych do przekładni mechanicznych, nie pogarszając przy tym wytrzymałości masowej. Azotowanie, hartowanie indukcyjne, powłoki nanoszone metodą HVOF oraz piaskowanie są sprawdzonymi technikami, które wydłużają żywotność eksploatacyjną, opóźniają powstawanie pęknięć zmęczeniowych oraz przywracają zużyte powierzchnie do pierwotnych wymiarów. Wybór odpowiedniej metody zależy od konkretnego mechanizmu zużycia — czy jest to zużycie ścierne, adhezyjne czy zmęczeniowe — oraz od materiału podstawowego odlewu.
W jaki sposób inżynierowie powinni określać odlewy przeznaczone do przekładni mechanicznych, aby zapewnić spójność wymiarową w produkcji?
Inżynierowie powinni określać odlewy do przekładni mechanicznych z wyraźnie zdefiniowanymi tolerancjami wymiarowymi, gatunkiem materiału oraz wymaganiami dotyczącymi obróbki cieplnej, kryteriami akceptacji badań nieniszczących (NDT) odnoszącymi się do uznanych standardów oraz wymaganiami dotyczącymi raportów z inspekcji pierwszego egzemplarza. Współpraca z odlewniami działającymi w ramach certyfikowanych systemów zarządzania jakością oraz stosującymi pomiary wymiarowe przy użyciu współrzędnościowych maszyn pomiarowych (CMM) wspomaga zapewnienie, że odlewy produkcyjne konsekwentnie spełniają wymagania rysunków na całym etapie programu dostaw.
Spis treści
- Rola odlewów do przekładni mechanicznych w systemach przekazywania mocy
- Wybór materiału oraz inżynieria mikrostruktury w celu zapewnienia odporności na zużycie
- Wybór procesu odlewania oraz jego wpływ na integralność strukturalną
- Zasady inżynierii projektowej maksymalizujące wydajność pod kątem obciążenia i zużycia
- Zapewnienie jakości i długotrwała niezawodność odlewów przeznaczonych na przekładnie
-
Często zadawane pytania
- Jakie materiały są najczęściej stosowane w odlewach elementów przekładni mechanicznych przeznaczonych do zastosowań obciążonych dużymi siłami?
- W jaki sposób porowatość wpływa na wydajność odlewów elementów przekładni mechanicznych?
- Czy obróbka powierzchniowa może poprawić odporność na zużycie odlewów przeznaczonych na elementy mechanicznych przekładni?
- W jaki sposób inżynierowie powinni określać odlewy przeznaczone do przekładni mechanicznych, aby zapewnić spójność wymiarową w produkcji?