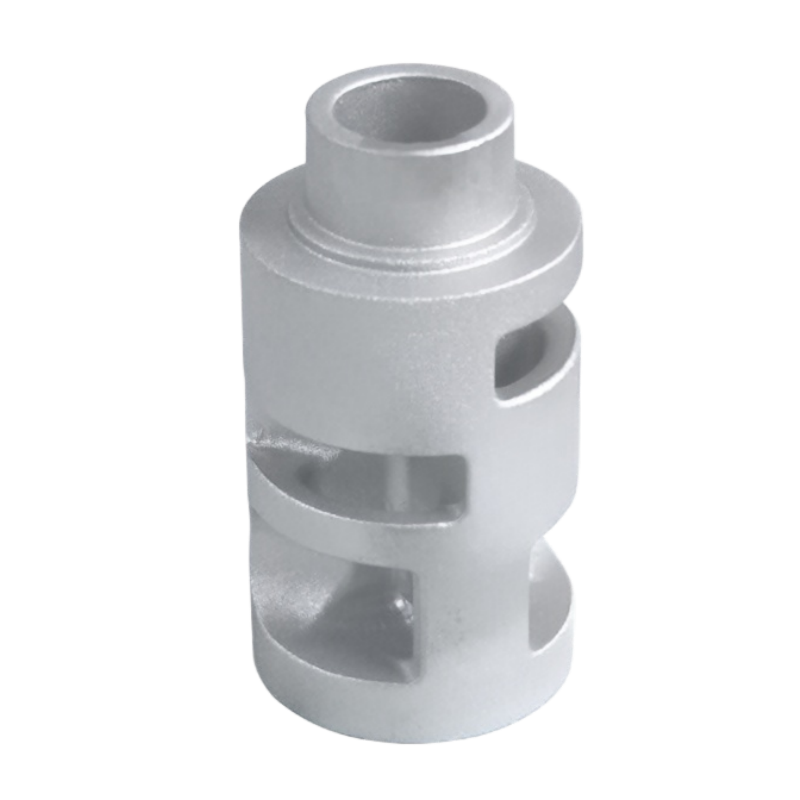
Parametr / Proces |
Specyfikacja i główne cechy techniczne |
Korzyści dla klienta / wartość |
Materiał |
Stal nierdzewna klasy 304 (CF8 / 1.4308, przemysłowa) |
Zapewnia doskonałą wytrzymałość na zmęczenie strukturalne oraz nadzwyczajną odporność na wilgoć i korozję, zapobiegając zanieczyszczeniu materiałów tekstylnych / przędzy. |
Scenariusz zastosowania |
Maszyny tekstylne / szybkie tkaczki / wrzeciona przędzarskie / urządzenia do dziergania |
Zaprojektowano idealnie do złożonych połączeń strukturalnych, prowadnic przędzy oraz podstaw mechanizmów wysokiej częstotliwości ruchu posuwisto-zwrotnego. |
Waga jednostkowa |
0,5687 kg (lekki komponent przeznaczony do pracy z dużą prędkością) |
Minimalizuje bezwładność obrotową i postępową, umożliwiając maszynom tekstylnym pracę przy wyższych obrotach na minutę przy zmniejszonym zużyciu energii. |
Pattern Craft |
Zaawansowane szybkie prototypowanie za pomocą drukowania 3D |
Eliminuje kosztowne opłaty za przygotowanie tradycyjnych narzędzi; idealne dla bardzo złożonych geometrii, szybkich iteracji inżynierskich oraz produkcji małoseryjnej. |
Profil geometryczny |
Nieregularna, wielootworowa architektura konstrukcyjna |
Integruje wiele funkcjonalnych otworów, okien i kieszeni oszczędzających masę w jednym spójnym odlewie. |
Dopuszczalne odchylenie wlewania |
ISO 8062 (GB/T6414) stopień CT6 |
Wysoka dokładność bliskiej postaci końcowej dla odlewów z wykorzystaniem wzorów drukowanych, zapewniająca idealne dopasowanie ścieżek wrzecion lub wałków wieloosiowych. |
Wykańczanie powierzchni |
Precyzyjne piaskowanie i usuwanie zadziory |
Eliminuje wszelkie mikrozadziory lub ostre krawędzie, które mogłyby chwytać, zaklinować lub uszkodzić szybko poruszające się nici lub tkaniny. |
Elementy maszyn do przemysłu włókienniczego pracują w warunkach ciągłych, wysokoczęstotliwościowych cykli kinetycznych; dlatego dokładne ustawienie wielu otworów oraz jednorodność strukturalna mają kluczowe znaczenie. Nasze laboratorium stosuje rygorystyczne procedury kontroli:
Te części wałów korbowych przedstawiają przykładowy komponent wykonywany na zamówienie; zastosowanie i wyposażenie główne muszą zostać potwierdzone na podstawie zatwierdzonego rysunku przed publikacją. Honyang Cast opracowuje podobne części na podstawie rysunków klienta, a nie oferuje ustalonej specyfikacji katalogowej.
Plan produkcyjny musi uwzględniać funkcjonalną geometrię elementu — nieregularną, wielootworową architekturę konstrukcyjną; wiele otworów funkcyjnych, okien oraz kieszeni redukujących masę — w kontekście technologii wykonawczych: konstrukcji form, odlewania w formach wytapialnych, obróbki skrawaniem oraz kontrolowalnych procedur inspekcyjnych. Ostateczne wymiary, powierzchnie styku oraz kryteria akceptacji są potwierdzane w trakcie przeglądu rysunku.
DOSTAWA SPECYFICZNA DLA PROJEKTU
Gatunek materiału, wymiary, strefy tolerancji, nadmiar na obróbkę, stan powierzchni, wymagania eksploatacyjne oraz dokumentacja kontroli są potwierdzane po przeanalizowaniu dwuwymiarowego rysunku klienta, trójwymiarowego modelu i specyfikacji projektowej.
Zestaw parametrów został dobrany z uwzględnieniem funkcji tej komponentu. Nieznane wartości pozostają kontrolowane przez rysunek i nie mogą zostać zastąpione ogólnodostępnymi danymi katalogowymi.
| Element inżynieryjny | Odniesienie / wymaganie niestandardowe | Podstawa weryfikacji |
|---|---|---|
| Stopień Materiału | Stal nierdzewna klasy 304 (CF8 / 1.4308, przemysłowa) | Potwierdzić obowiązującą normę oraz wymagania dotyczące składu chemicznego. |
| Masa odlewów | 0,5687 kg | Potwierdzić docelową wagę i dopuszczalne odchylenia, jeśli są istotne. |
| Geometria funkcjonalna | Nieprawidłowy kształt architektury konstrukcyjnej z wieloma otworami; Wiele otworów funkcyjnych, okien i kieszonek oszczędzających masę | Zidentyfikować punkty odniesienia rysunku oraz cechy kluczowe dla funkcjonalności. |
| Odnośnik odlewu / procesu | Zaawansowane szybkie prototypowanie metodą druku 3D dla wzoru; Precyzyjne piaskowanie i usuwanie wyburzów; Opcjonalne dodatkowe rozwiercanie, pogłębianie lub gwintowanie opisane | Potwierdzić, które etapy dotyczą zaproponowanej trasy produkcyjnej. |
| Wymiary i Tolerancje | Do potwierdzenia na podstawie rysunku klienta. | Zdefiniować tolerancję odlewu osobno od wymiarów obrobionych i GD&T. |
| Warunki eksploatacji | Określić przez klienta. | Podać medium, obciążenie, temperaturę, ciśnienie, prędkość lub wymagania higieniczne, w zależności od przypadku. |
| Zalecane dodatkowe pola | Dodaj wymiary ogólne, średnice i położenia kluczowych otworów, grubość ścianek, numer rysunku oraz stan dostawy. | Wypełnić przed opublikowaniem danych liczbowych lub wyceną produkcji. |
| Cechy strukturalne | Dlaczego to ważne? | Odpowiedź producenta |
|---|---|---|
| Nieprawidłowy kształt architektury konstrukcyjnej z wieloma otworami | Ta cecha wpływa na dopasowanie, przepływ, przenoszenie obciążenia, możliwość wytworzenia lub montaż w dalszej kolejności. | Przegląd strategii rdzeni, dostępu do kawerny, lokalnej grubości ścian oraz weryfikacji czystości dla cech wewnętrznych lub przecinających się. |
| Wiele otworów funkcyjnych, okien i kieszonek oszczędzających masę | Ta cecha wpływa na dopasowanie, przepływ, przenoszenie obciążenia, możliwość wytworzenia lub montaż w dalszej kolejności. | Przegląd strategii rdzeni, dostępu do kawerny, lokalnej grubości ścian oraz weryfikacji czystości dla cech wewnętrznych lub przecinających się. |

Określenie trasy specyficznej dla danego projektu po przeanalizowaniu geometrii, stopu, tolerancji, objętości oraz wymagań dotyczących walidacji.
Odnośniki do procesów na stronie źródłowej
Zakres procesu
Odlewanie w formach wytapialnych oraz obróbka CNC określone są jako główna ścieżka technologiczna. Obróbka cieplna, powłoki ochronne, szlifowanie, wyważanie, badania ciśnieniowe, badania radiograficzne, procedura PPAP lub inne procesy specjalne muszą zostać określone jako charakterystyczne dla danego projektu, chyba że ich zakres został jednoznacznie potwierdzony.
Honyang Cast wspiera rozwój części wału korbowego i powiązanych elementów odlewanych metodą wytapiania na podstawie rysunków – od oceny wykonalności produkcyjnej przez zatwierdzenie próbek do powtarzalnej produkcji.
| Wymaganie aplikacyjne | Wartość produkcyjna |
|---|---|
| Pasowanie i funkcja określone na rysunku | Część-specyficzny plan DFM i kontroli wiąże geometrię odlewu z rzeczywistymi wymaganiami montażu i eksploatacji. |
| Zintegrowana, złożona geometria | Odlewanie w formach jednorazowych pozwala na skonsolidowanie cech konstrukcyjnych oraz redukuje potrzebę dodatkowej obróbki lub nadmiernego usuwania materiału, o ile zatwierdzony projekt to umożliwia. |
| Powtarzalne krytyczne interfejsy | Kontrolowane punkty odniesienia, obróbka i wsparcie kontroli zapewniające spójną montażowość powierzchni funkcjonalnych oraz pasujących elementów. |
| Śledzilność materiału i procesu | Zgodne dokumenty dotyczące materiału i kontroli stanowią dowód zgodności z rysunkiem technicznym i planem jakości. |
| Wartość specyficzna dla produktu | Skup się na zintegrowanej geometrii oraz ograniczeniu dodatkowej obróbki skrawaniem; rozwiąż niezgodność między wałem korbowym a tekstyliami przed publikacją. |
Dane wejściowe projektowe wymagane od klienta
WYŚLIJ SWÓJ RYSUNEK NA OCENĘ PRZYGODNOŚCI DO PRODUKCJI
Prześlij rysunek i model 3D swoich części wału korbowego wraz z informacjami o materiale, ilości, warunkach eksploatacji oraz wymaganiach dotyczących kontroli jakości. Nasz zespół przeanalizuje trasę odlewniczą, zakres obróbki skrawaniem oraz plan zapewnienia jakości przed przygotowaniem oferty.

Wiodący producent specjalizujący się w precyzyjnym odlewaniu w formach wytapialnych oraz obróbce CNC wysokowydajnych elementów stalowych przeznaczonych do krytycznych zastosowań przemysłowych.
 EN