Параметр / Процесс |
Характеристики и технические особенности |
Преимущества и ценность для заказчика |
Материал |
Нержавеющая сталь марки 304 (CF8 / 1.4308 промышленного качества) |
Обеспечивает превосходную усталостную прочность конструкции и повышенную стойкость к влаге и коррозии, предотвращая загрязнение текстиля/пряжи. |
Сценарий применения |
Текстильное оборудование / высокоскоростные ткацкие станки / прядильные рамы / вязальные машины |
Спроектировано идеально для сложных конструкционных соединений, направляющих нитей и оснований механизмов с высокочастотными возвратно-поступательными движениями. |
Вес устройства |
0,5687 кг (лёгкий высокоскоростной компонент) |
Снижает вращательную и поступательную инерцию, позволяя текстильному оборудованию работать на более высоких оборотах с меньшим энергопотреблением. |
Изготовление по шаблону |
Передовое быстрое прототипирование с использованием 3D-печати |
Исключает дорогостоящие затраты на настройку традиционных оснасток; идеально подходит для изделий со сложной геометрией, оперативной инженерной доработки и мелкосерийного производства. |
Геометрический профиль |
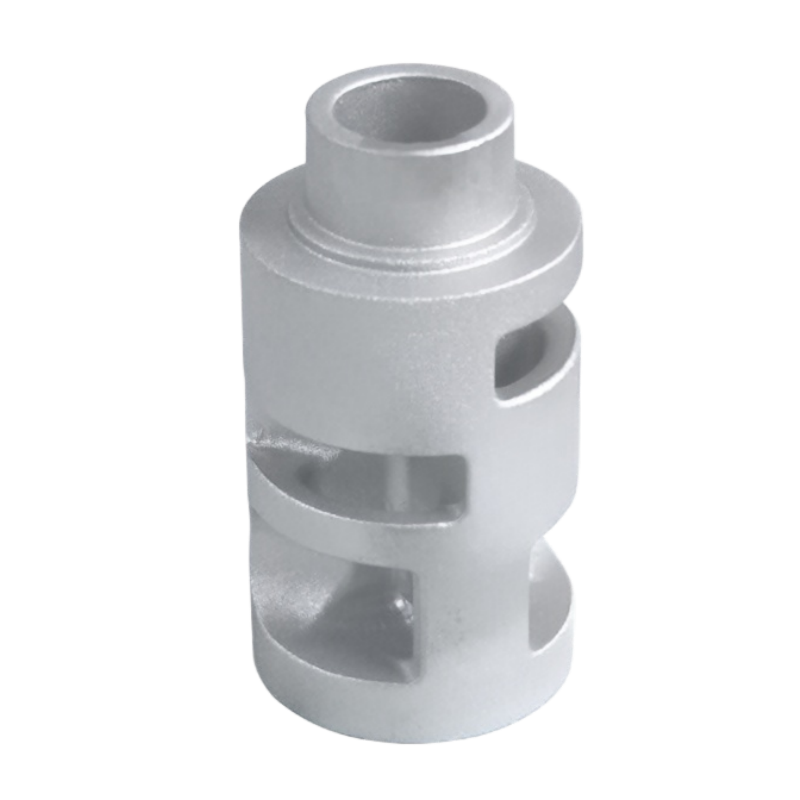
Нестандартная многоотверстная конструкционная архитектура |
Объединяет несколько функциональных отверстий, окон и карманов для снижения массы в единый, цельный литой корпус. |
Точность отливки |
Степень точности по ISO 8062 (GB/T 6414) — класс CT6 |
Высокая точность изготовления отливок по 3D-печатным шаблонам («почти готовая форма»), обеспечивающая идеальное совпадение осей или направляющих штифтов при многоосевой обработке. |
Отделку поверхности |
Точная обработка струёй абразивного материала и зачистка |
Устраняет любые микрозачистки или острые кромки, которые могут зацепиться, застрять или повредить быстро движущиеся нити или текстильные материалы. |
Компоненты текстильного оборудования работают в условиях непрерывных высокочастотных кинетических циклов; поэтому точное взаимное расположение отверстий и структурная однородность являются критически важными. В нашей лаборатории применяются строгие процедуры проверки:
Данная деталь коленчатого вала представлена как типичный компонент, изготовленный по индивидуальному заказу; применение и совместимость с основным оборудованием должны быть подтверждены на основе утверждённого чертежа до публикации. Компания Honyang Cast разрабатывает аналогичные детали на основе чертежей заказчика, а не предлагает фиксированные изделия из каталога.
Производственный план должен учитывать функциональную геометрию детали — сложную структурную архитектуру неправильной формы с множеством отверстий, окон и полостей для снижения массы — и соотносить её с требованиями к оснастке, литью по выплавляемым моделям, механической обработке и контролю с измерением параметров. Окончательные размеры, стыковочные поверхности и критерии приёмки согласовываются на этапе проверки чертежа.
ПОСТАВКА ПОД КОНКРЕТНЫЙ ПРОЕКТ
Марка материала, габариты, зоны допусков, припуск на механическую обработку, состояние поверхности, эксплуатационные требования и протоколы контроля подтверждаются после анализа 2D-чертежа заказчика, 3D-модели и технического задания на проект.
Набор параметров выбран исходя из функции данной детали. Неопределённые значения остаются под контролем чертежа и не должны заменяться обобщёнными данными из каталогов.
| Инженерный элемент | Ссылка / Индивидуальное требование | Основание для проверки |
|---|---|---|
| Марка материала | Нержавеющая сталь марки 304 (CF8 / 1.4308 промышленного качества) | Подтвердите действующий стандарт и требования к химическому составу. |
| Масса детали | 0,5687 кг | При необходимости подтвердите целевую массу и допустимые отклонения. |
| Функциональная геометрия | Архитектура конструкции неправильной формы с множеством отверстий; несколько функциональных отверстий, окон и карманов для снижения массы | Укажите базовые поверхности чертежа и критические для функционирования элементы. |
| Литейная / технологическая база | Современное быстрое прототипирование методом 3D-печати для изготовления модели; точная обработка абразивным потоком и зачистка заусенцев; по желанию — дополнительная рассверловка, зенковка или нарезание резьбы (описано) | Уточните, какие этапы применимы к заявленному производственному маршруту. |
| Размеры и допуски | Уточняется по чертежу заказчика. | Укажите допуски на литьё отдельно от размеров после механической обработки и геометрических допусков формы и расположения. |
| Условия эксплуатации | Задаётся заказчиком. | Укажите требования к среде, нагрузке, температуре, давлению, скорости или гигиене — в зависимости от случая. |
| Рекомендуемые дополнительные поля | Указать габаритные размеры, критические диаметры и координаты отверстий, толщину стенок, номер чертежа и условие поставки. | Завершите заполнение до публикации числовых характеристик или предоставления коммерческого предложения на серийное производство. |
| Структурная особенность | Почему это важно | Ответ производителя |
|---|---|---|
| Архитектура конструкции неправильной формы с множеством отверстий | Эта особенность влияет на посадку, поток, передачу нагрузки, технологичность изготовления или последующую сборку. | Проверьте стратегию изготовления стержней, доступ к полостям, локальную толщину стенок и методы подтверждения чистоты внутренних или пересекающихся элементов. |
| Несколько функциональных отверстий, окон и карманов для снижения массы | Эта особенность влияет на посадку, поток, передачу нагрузки, технологичность изготовления или последующую сборку. | Проверьте стратегию изготовления стержней, доступ к полостям, локальную толщину стенок и методы подтверждения чистоты внутренних или пересекающихся элементов. |

Маршрут, специфичный для проекта, определяется после анализа геометрии, сплава, допусков, объёма и требований к валидации.
Ссылки на процессы со страницы источника
Область процесса
Литьё по выплавляемым моделям и механическая обработка на станках с ЧПУ описаны как основной технологический маршрут. Термообработка, нанесение покрытий, полировка, балансировка, испытания на давление, радиографический контроль, PPAP или другие специальные процессы должны быть указаны как специфичные для проекта, если их масштаб не подтверждён.
Honyang Cast поддерживает разработку деталей коленчатых валов и связанных с ними компонентов, изготавливаемых методом литья по выплавляемым моделям, на основе чертежей — от анализа технологичности до утверждения образцов и последующего серийного производства.
| Требование к применению | Производственная ценность |
|---|---|
| Посадка и функциональность, определённые чертежом | Часть-специфичный анализ DFM и план контроля связывают геометрию отливки с реальными требованиями сборки и эксплуатации. |
| Интегрированная сложная геометрия | Литьё по выплавляемым моделям позволяет объединить конструктивные элементы и сократить трудоёмкость сборки или чрезмерное удаление припуска, если утверждённая конструкция это допускает. |
| Повторяющиеся критические интерфейсы | Контролируемые базы, обработка и контроль обеспечивают согласованную сборку функциональных поверхностей и сопрягаемых элементов. |
| Прослеживаемость материалов и технологических процессов | Согласованные записи о материалах и контроле подтверждают соответствие чертежу и плану обеспечения качества. |
| Ценность, специфичная для продукта | Сделайте акцент на интегрированной геометрии и сокращении объёма последующей механической обработки; устраните несоответствие между коленчатым валом и текстильным компонентом до публикации. |
Исходные данные для проектирования, предоставляемые заказчиком
ОТПРАВЬТЕ СВОЙ ЧЕРТЕЖ ДЛЯ ОЦЕНКИ ТЕХНОЛОГИЧНОСТИ ИЗГОТОВЛЕНИЯ
Загрузите чертёж и 3D-модель ваших деталей коленчатых валов вместе с указанием материала, количества, условий эксплуатации и требований к контролю. Наша команда проанализирует маршрут литья, объём механической обработки и план обеспечения качества до формирования коммерческого предложения.

Ведущий производитель, специализирующийся на точном литье по выплавляемым моделям и фрезерной обработке на станках с ЧПУ высокопрочных стальных компонентов для критически важных промышленных применений.
 EN