Parameter / Prozess |
Spezifikationen & technische Highlights |
Kundennutzen / Mehrwert |
Material |
Edelstahl der Güteklasse 304 (CF8 / 1.4308 Industriegüte) |
Bietet hervorragende strukturelle Ermüdungsfestigkeit und überlegenen Schutz vor Feuchtigkeit und Rost, um eine Kontamination von Textilien/Garnen zu verhindern. |
Anwendungsszenario |
Textilmaschinen / Hochgeschwindigkeitswebstühle / Spinnmaschinen / Strickmaschinen |
Optimal konstruiert für komplexe strukturelle Verbindungen, Garnführungen und Basen hochfrequenter Hin-und-Her-Bewegungsmechanismen. |
Einheitsgewicht |
0,5687 kg (leichtes Hochgeschwindigkeitsbauteil) |
Minimiert die Rotations- und Translations-Trägheit, sodass Textilmaschinen mit höherer Drehzahl und reduziertem Energieverbrauch betrieben werden können. |
Pattern Craft |
Fortgeschrittene 3D-Druck-Schnellprototypenerstellung |
Eliminiert teure Einrichtungskosten für herkömmliche Werkzeuge; ideal für hochkomplexe Geometrien, schnelle technische Iterationen und Kleinserienfertigung. |
Geometrieprofil |
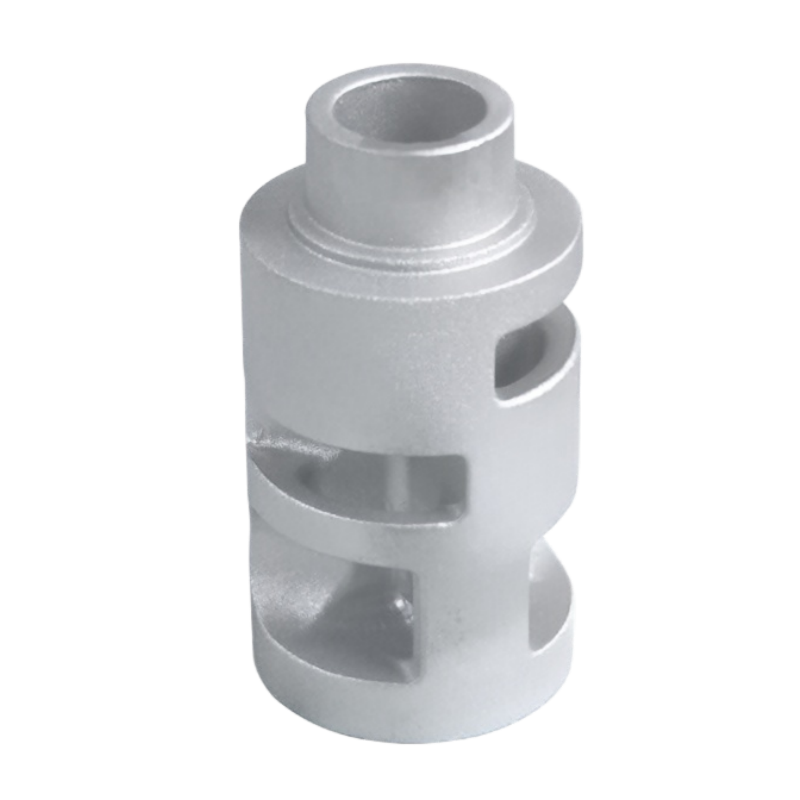
Unregelmäßig geformte, mehrlochige Strukturarchitektur |
Integriert nahtlos mehrere funktionale Löcher, Fenster und gewichtsoptimierte Aussparungen in ein einziges, kohärentes Gussbauteil. |
Gusztoleranz |
ISO 8062 (GB/T6414) CT6-Güteklasse |
Exzellente Near-Net-Shape-Genauigkeit bei gussspezifischen Druckmustern, um eine perfekte Ausrichtung für Mehrachsen-Spindel- oder Stiftwege zu gewährleisten. |
Oberflächenfinish |
Präzises Strahlverfahren und Entgraten |
Beseitigt sämtliche Mikrograte oder scharfe Kanten, die sich an hochgeschwindigkeitsbewegten Fäden oder Textilien verfangen, hängen bleiben oder diese beschädigen könnten. |
Komponenten für Textilmaschinen arbeiten unter kontinuierlichen, hochfrequenten kinetischen Zyklen; daher sind die Ausrichtung der Mehrfachlöcher sowie die strukturelle Homogenität entscheidend. Unser Labor führt strenge Prüfprofile durch:
Dieses Kurbelwellenteil wird als repräsentatives, kundenspezifisch gefertigtes Bauteil vorgestellt; Anwendung und Einsatzgerät müssen vor Veröffentlichung anhand der freigegebenen Zeichnung bestätigt werden. Honyang Cast fertigt ähnliche Teile auf Grundlage von Kundenzeichnungen und bietet keine festen Katalogspezifikationen an.
Der Fertigungsplan muss die funktionale Geometrie des Teils – eine unregelmäßig geformte Mehrlöcher-Strukturarchitektur; mehrere funktionale Bohrungen, Aussparungen und gewichtsoptimierte Taschen – mit den Anforderungen an Werkzeuge, Feinguss, Bearbeitung und messbare Prüfung verknüpfen. Endmaße, Schnittstellen und Freigabekriterien werden während der Zeichnungsprüfung festgelegt.
PROJEKTSPEZIFISCHE LIEFERUNG
Materialgüte, Abmessungen, Toleranzbereiche, Bearbeitungszugabe, Oberflächenzustand, Betriebsanforderungen und Prüfprotokolle werden nach der Überprüfung der 2D-Zeichnung, des 3D-Modells und der Projektspezifikation des Kunden bestätigt.
Der Parametersatz wird für die Funktion dieses Bauteils ausgewählt. Unbekannte Werte bleiben zeichnungsbestimmt und dürfen nicht durch allgemeine Katalogdaten ersetzt werden.
| Technisches Einzelteil | Referenz / Kundenspezifische Anforderung | Verifizierungsgrundlage |
|---|---|---|
| Werkstoffqualität | Edelstahl der Güteklasse 304 (CF8 / 1.4308 Industriegüte) | Bestätigen Sie den maßgeblichen Standard und die chemischen Anforderungen. |
| Teilegewicht | 0,5687 kg | Bestätigen Sie das Zielgewicht und die zulässige Abweichung, falls relevant. |
| Funktionale Geometrie | Unregelmäßig geformte, mehrlochige Strukturarchitektur; Mehrere funktionale Löcher, Fenster und gewichtsoptimierte Aussparungen | Zeichnungsbezugspunkte und funktionskritische Merkmale identifizieren. |
| Guss-/Verfahrensbezug | Fortgeschrittene 3D-Druck-Schnellprototypenerstellung für das Muster; Präzises Strahlverfahren und Entgraten; Optionale sekundäre Ausbohrung, Senkung oder Gewindebohrung ist beschrieben | Bestätigen, welche Schritte für die zitierte Serienfertigungsroute gelten. |
| Abmessungen und Toleranzen | Aus der Kundenzeichnung zu bestätigen. | Gusstoleranzen gesondert von bearbeiteten Abmessungen und GD&T definieren. |
| Betriebsbedingungen | Vom Kunden anzugeben. | Medium, Last, Temperatur, Druck, Geschwindigkeit oder Hygieneanforderungen entsprechend angeben. |
| Empfohlene zusätzliche Felder | Gesamtabmessungen, kritische Lochdurchmesser/Positionen, Wandstärke, Zeichnungsnummer und Lieferzustand hinzufügen. | Vor der Veröffentlichung numerischer Angaben oder der Nennung von Produktionszahlen vollständig ausfüllen. |
| Strukturelles Merkmal | Warum es wichtig ist | Fertigungsreaktion |
|---|---|---|
| Unregelmäßig geformte, mehrlochige Strukturarchitektur | Dieses Merkmal beeinflusst Passgenauigkeit, Strömungsverhalten, Lastübertragung, Fertigbarkeit oder nachfolgende Montage. | Kernstrategie, Hohlräumeinstieg, lokale Wanddicke und Sauberkeitsprüfung für innere oder sich kreuzende Merkmale überprüfen. |
| Mehrere funktionale Löcher, Fenster und gewichtsoptimierte Aussparungen | Dieses Merkmal beeinflusst Passgenauigkeit, Strömungsverhalten, Lastübertragung, Fertigbarkeit oder nachfolgende Montage. | Kernstrategie, Hohlräumeinstieg, lokale Wanddicke und Sauberkeitsprüfung für innere oder sich kreuzende Merkmale überprüfen. |

Nach Prüfung von Geometrie, Legierung, Toleranzen, Stückzahlen und Validierungsanforderungen wird eine projektspezifische Fertigungsroute festgelegt.
Referenzen zum Prozess auf der Quellseite
Prozessumfang
Feinguss und CNC-Bearbeitung sind als Kernfertigungsroute beschrieben. Wärmebehandlung, Beschichtung, Polieren, Auswuchten, Druckprüfung, Röntgenprüfung, PPAP oder andere Sonderverfahren müssen projektbezogen ausgewiesen werden, sofern ihr Umfang nicht bereits bestätigt ist.
Honyang Cast unterstützt die zeichnungsbasierte Entwicklung von Kurbelwellenteilen und verwandten Feingussteilen – von der Fertigbarkeitsprüfung über die Musterfreigabe bis zur Serienfertigung.
| Anforderung des Einsatzes | Fertigungsnutzen |
|---|---|
| Zeichnungsgemäße Passung und Funktion | Ein teilspezifischer DFM- und Prüfplan verknüpft die Gusstgeometrie mit den tatsächlichen Montage- und Betriebsanforderungen. |
| Integrierte komplexe Geometrie | Feinguss kann Merkmale zusammenfassen und die Nachbearbeitung oder übermäßigen Materialabtrag reduzieren, sofern das freigegebene Design dies unterstützt. |
| Wiederholbare kritische Schnittstellen | Gesteuerte Bezugsmerkmale, Bearbeitung und Prüfungsunterstützung für eine konsistente Montage funktionaler Oberflächen und Fügeelemente. |
| Rückverfolgbarkeit von Werkstoff und Fertigungsverfahren | Vereinbarte Werkstoff- und Prüfprotokolle liefern Nachweise gegenüber Zeichnung und Qualitätsplan. |
| Produktspezifischer Mehrwert | Legen Sie besonderen Wert auf integrierte Geometrie und reduzierte Nachbearbeitung; beheben Sie die Unstimmigkeit zwischen Kurbelwelle und Textil, bevor Sie die Unterlagen freigeben. |
Vom Kunden bereitzustellende Konstruktionsgrundlagen
SENDEN SIE IHRE ZEICHNUNG FÜR EINE HERSTELLBARKEITSBEWERTUNG
Laden Sie die Zeichnung und das 3D-Modell Ihres Kurbelwellenteils gemeinsam mit Angaben zu Werkstoff, Menge, Betriebsbedingungen und Prüfanforderungen hoch. Unser Team prüft den Gießweg, den Bearbeitungsumfang und den Qualitätsplan, bevor wir ein Angebot abgeben.

Führender Hersteller, spezialisiert auf Präzisions-Kokillenguss und CNC-Bearbeitung hochleistungsfähiger Stahlkomponenten für kritische industrielle Anwendungen.
 EN