Parameter / Process |
Specifikation och tekniska framsteg |
Kundfördelar / Värde |
Material |
Rostfritt stål, grad 304 (CF8 / 1.4308 industriell grad) |
Ger utmärkt strukturell utmattningshållfasthet och överlägsen motstånd mot fukt och rost för att förhindra föroreningar av textilier/garn. |
Användningsscenario |
Textilmaskiner / höghastighetsvävstolar / spinnramar / stickutrustning |
Utvecklad perfekt för komplexa strukturella kopplingar, gärdsgårdar för garn och baser för högfrekventa reciprokerande mekanismer. |
Enhetsvikt |
0,5687 kg (lätt komponent för höghastighetsdrift) |
Minimerar rotations- och translationsinertie, vilket gör att textilmaskiner kan drivas vid högre varvtal med minskad energiförbrukning. |
Pattern Craft |
Avancerad 3D-utskrift för snabb prototypframställning |
Undanröjer dyra traditionella verktygsinställningskostnader; idealisk för mycket komplexa geometrier, snabba tekniska iterationer och småserietillverkning. |
Geometriska profiler |
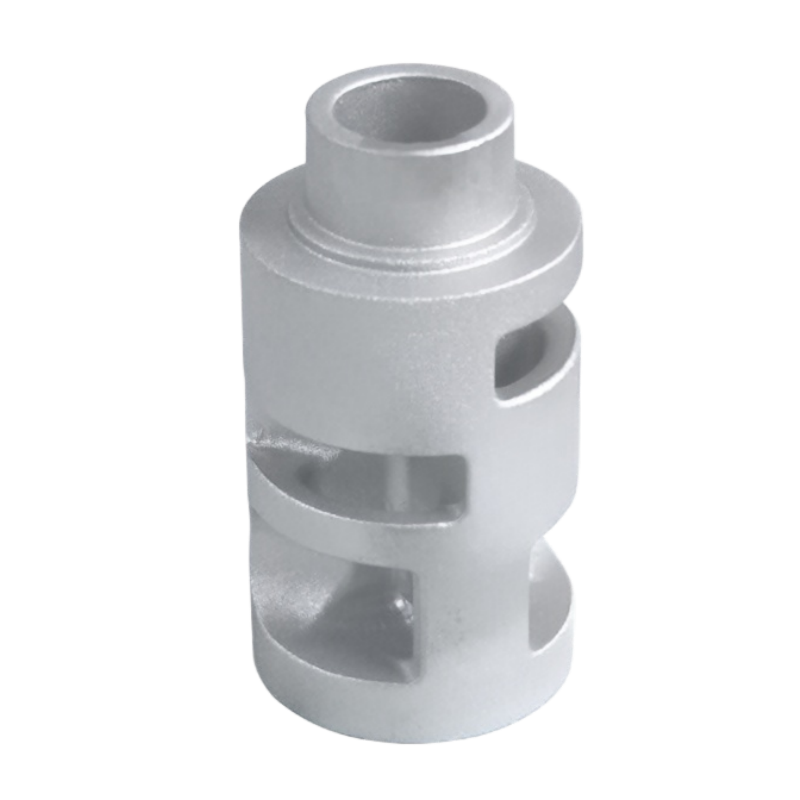
Oregelbundet formad strukturell arkitektur med flera hål |
Integrerar flera funktionshål, fönster och viktsparenda fickor sömlöst i en enda, sammanhängande gjuten kropp. |
Gjuttolerans |
ISO 8062 (GB/T6414) CT6-klass |
Elitnära-nätformig noggrannhet för gjutningar med tryckta mönster, vilket säkerställer perfekt justering för fleraxliga spindel- eller stiftbanor. |
Ytfinish |
Precisionssandstrålning och avkantning |
Eliminerar alla mikrospån eller skarpa kanter som kan fastna, snärja eller skada höghastighetsrörliga trådar eller textilier. |
Komponenter till textilmaskiner arbetar under kontinuerliga, högfrekventa kinetiska cykler; därför är justeringen av flerhålsstrukturer och strukturell homogenitet avgörande. Vår laboratoriemiljö tillämpar strikta inspektionsprofiler:
Denna krummaskindel presenteras som en representativ, anpassad komponent för tillämpning; användning och montering i värdutrustning måste verifieras mot den godkända ritningen innan publicering. Honyang Cast utvecklar liknande delar från kundens ritningar snarare än att erbjuda fasta katalogspecifikationer.
Tillverkningsplanen måste koppla samman delens funktionsgeometri – en oregelbundet formad flerhåls strukturell arkitektur; flera funktionella hål, fönster och viktsparande fickor – med verktyg, investeringsstöpning, bearbetning och mätbara inspektionskrav. Slutliga mått, gränssnitt och godkännandekriterier fastställs under ritningsgranskningen.
PROJEKTSPECIFIK LEVERANS
Materialklass, mått, toleransområden, bearbetningstillägg, ytkondition, driftkrav och kontrollprotokoll fastställs efter granskning av kundens 2D-ritning, 3D-modell och projektspecifikation.
Parameteruppsättningen väljs ut för denna komponents funktion. Okända värden förblir ritningsstyrda och får inte ersättas med generiska katalogdata.
| Konstruktionsobjekt | Referens / anpassat krav | Verifieringsgrund |
|---|---|---|
| Materialklass | Rostfritt stål, grad 304 (CF8 / 1.4308 industriell grad) | Bekräfta den styrande standarden och kraven på kemisk sammansättning. |
| Delens vikt | 0,5687 kg | Bekräfta målvikt och tillåten avvikelse vid relevans. |
| Funktionell geometri | Oregelbundet formad strukturarkitektur med flera hål; Flera funktionella hål, fönster och viktsparende fickor | Identifiera ritningsreferensytor och funktionellt kritiska egenskaper. |
| Gjutning / processreferens | Avancerad 3D-utskrift för snabb prototypframställning av mönstret; Precisionssandstrålning och avkantning; Valfri sekundär borrning, urborrning eller gängning beskrivs | Bekräfta vilka steg som gäller för den citierade produktionsvägen. |
| Mått och toleranser | Ska bekräftas från kundens ritning. | Definiera gjutningsnoggrannhet separat från bearbetade mått och GD&T. |
| Användningsvillkor | Ska specificeras av kunden. | Ange medium, belastning, temperatur, tryck, hastighet eller hygienkrav vid behov. |
| Rekommenderade ytterligare fält | Lägg till totala mått, kritiska håldiametrar/positioner, väggtjocklek, ritningsnummer och leveransvillkor. | Slutför innan siffror publiceras eller produktionscitat ges. |
| Strukturell funktion | Varför det är viktigt | Tillverkningsrespons |
|---|---|---|
| Oregelbundet formad strukturarkitektur med flera hål | Denna funktion påverkar passform, flöde, lastöverföring, tillverkningsbarhet eller montering i efterföljande steg. | Granska kärnstrategi, formhålsåtkomst, lokal väggtjocklek och rengöringsverifiering för interna eller skärande funktioner. |
| Flera funktionella hål, fönster och viktsparende fickor | Denna funktion påverkar passform, flöde, lastöverföring, tillverkningsbarhet eller montering i efterföljande steg. | Granska kärnstrategi, formhålsåtkomst, lokal väggtjocklek och rengöringsverifiering för interna eller skärande funktioner. |

En projektspecifik väg fastställs efter granskning av geometri, legering, toleranser, volym och valideringskrav.
Referenser till processen på källsidan
Processomfång
Investeringsskastning och CNC-bearbetning beskrivs som den kärnprocess som används. Värmebehandling, beläggning, polering, balansering, tryckprovning, radiografisk provning, PPAP eller andra särskilda processer måste anges som projekt-specifika om deras omfattning inte är bekräftad.
Honyang Cast stödjer utveckling av vevaxelpartsdelar och relaterade investeringsgjutna komponenter baserat på ritningar, från tillverkningsbarhetsgranskning via provgodkännande till upprepad produktion.
| Ansökningskrav | Tillverkningsvärde |
|---|---|
| Ritningsdefinierad passning och funktion | En delspecifik DFM- och inspektionsplan kopplar gjutgeometri till den faktiska monterings- och driftförutsättningen. |
| Integrerad komplex geometri | Investeringssprutgjutning kan sammanfoga funktioner och minska konstruktion eller överdriven materialborttagning där den godkända designen stödjer detta. |
| Återanvändbara kritiska gränssnitt | Kontrollerade referensytor, bearbetning och kontrollstöd för konsekvent montering av funktionella ytor och sammanfogande detaljer. |
| Spårbarhet av material och processer | Överenskomna material- och kontrolluppgifter utgör bevis mot ritningen och kvalitetsplanen. |
| Produktspecifik värde | Lägg tonvikt på integrerad geometri och minskad efterbearbetning; lös problemet med missmatch mellan vevaxel och textil innan publicering. |
Designindata som krävs från kunden
SKICKA DIN RITNING FÖR EN TILLVERKNINGSBARHETSGRANSKNING
Ladda upp ritningen och 3D-modellen för dina vevaxelpartsdelar tillsammans med material, kvantitet, driftsförhållanden och kontrollkrav. Vårt team granskar gjutvägen, bearbetningsomfånget och kvalitetsplanen innan offert.

Ledande tillverkare som specialiserar sig på precisionssprutgjutning och CNC-bearbetning av högpresterande stålkompontenter för kritiska industriella applikationer.
 EN