
 EN
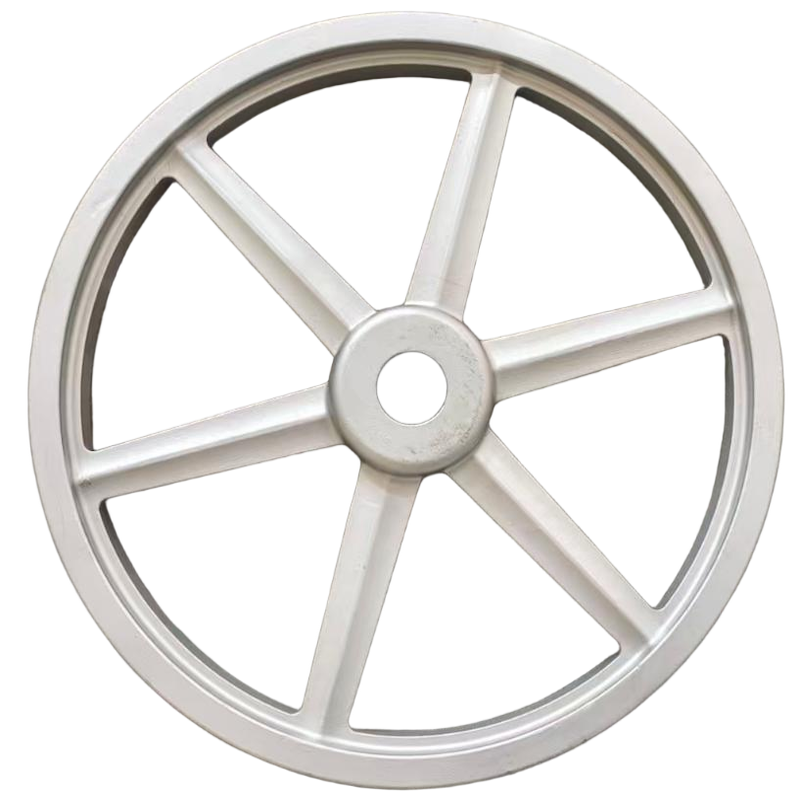
In ambienti industriali gravosi, i componenti devono fare molto di più che semplicemente inserirsi in una macchina: devono resistere a forze incessanti, attrito, calore e sollecitazioni cicliche senza cedere. fusioni per trasmissioni meccaniche sono progettati esattamente per questo scopo, fornendo la struttura portante che mantiene i sistemi di trasmissione del potenza operativi e affidabili nelle condizioni più severe. Dai riduttori pesanti agli alberi di trasmissione ad alta velocità e agli insiemi di alberi a gomito, i componenti fusi costituiscono la base delle applicazioni soggette a carico e critiche per l’usura in numerosissimi settori industriali.
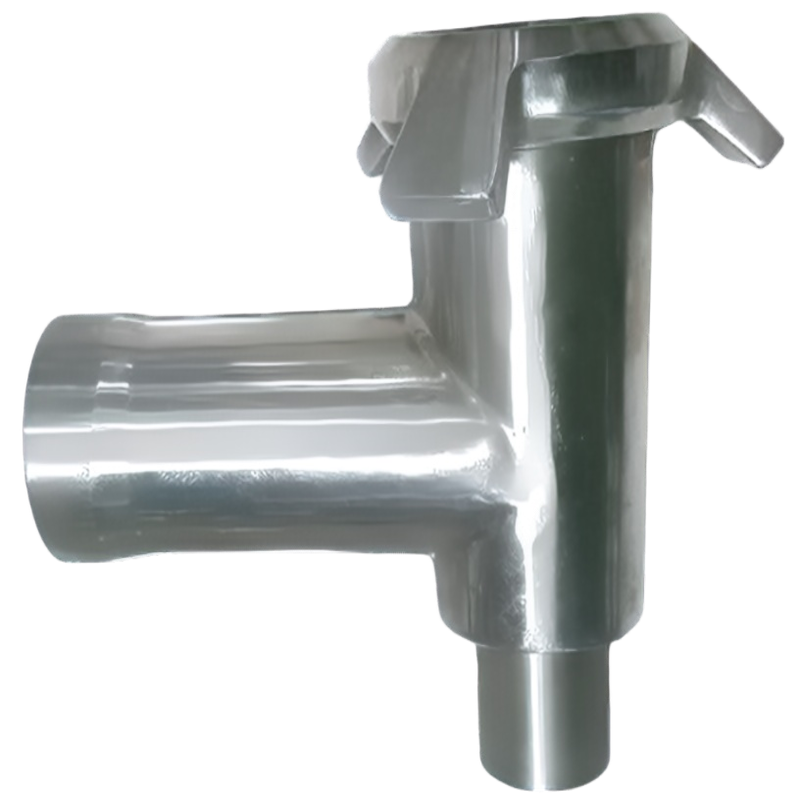
Comprendere come le fusioni per trasmissioni meccaniche supportino applicazioni ad alto carico e resistenti all’usura richiede un’analisi approfondita della selezione dei materiali, dell’ingegneria dei processi di fusione, della progettazione della microstruttura e del rapporto tra geometria del componente e prestazioni in esercizio. Questo articolo esplora i meccanismi tecnici e pratici che rendono queste fusioni particolarmente adatte agli ambienti di trasmissione di potenza più gravosi al mondo, aiutando ingegneri e specialisti degli acquisti a prendere decisioni più informate riguardo progettazione e approvvigionamento.
Il ruolo delle fusioni per trasmissioni meccaniche nei sistemi di trasmissione di potenza
Cosa rende strutturalmente impegnativi i componenti di trasmissione
I sistemi di trasmissione della potenza sono soggetti a una complessa combinazione di carichi meccanici — tra cui sollecitazioni di trazione, compressione, torsione e flessione — che alternano rapidamente durante il funzionamento. Queste condizioni dinamiche di carico implicano che le fusioni per la trasmissione meccanica devono presentare non solo un’elevata resistenza statica, ma anche un’ottima resistenza alla fatica per milioni di cicli operativi. Un singolo punto debole nella microstruttura o nella geometria può innescare la propagazione di una crepa che conduce a un guasto catastrofico.
Oltre alla fatica, i componenti di trasmissione subiscono regolarmente contatti di scorrimento e rotolamento contro superfici accoppiate, il che rende l’usura una causa primaria di guasto. L’ambiente tribologico all’interno di un cambio, ad esempio, richiede che le carcasse in fusione e i portadenti resistano all’usura abrasiva e adesiva senza subire degradazione dimensionale. Le fusioni per trasmissioni meccaniche che non riescono a mantenere le tolleranze in tali condizioni genereranno rumore, vibrazioni e, infine, un guasto prematuro del sistema.
I carichi termici complicano ulteriormente il quadro. Il calore generato dall’attrito, combinato ai cicli termici derivanti da avviamento e arresto, provoca sollecitazioni di espansione e contrazione all’interno della fusione. I materiali e i parametri di processo devono essere scelti tenendo conto della stabilità termica, garantendo che le fusioni per trasmissioni meccaniche conservino le proprie proprietà meccaniche su un ampio intervallo di temperature operative.
Principali categorie applicative per parti di trasmissione in fusione ad alto carico
Le fusioni per trasmissioni meccaniche trovano impiego in un’ampia gamma di applicazioni ad alto carico. Nel settore automobilistico e dei trasporti pesanti, comprendono i coperchi dei supporti principali dell’albero motore, le scatole del differenziale, le carcasse del cambio e i coperchi del convertitore di coppia: tutti componenti progettati per gestire enormi potenze in ingombri ridotti.
Le attrezzature per l’edilizia e le macchine per l’estrazione mineraria rappresentano alcuni degli ambienti operativi più severi per le fusioni per trasmissioni meccaniche. Le scatole di trasmissione per cingoli, gli insiemi di trasmissione per rotazione e i supporti del cambio finale devono sopportare carichi d’urto, contaminazione abrasiva e vibrazioni continue senza deformarsi. Lo spessore delle pareti, la geometria delle nervature e la composizione della lega di tali fusioni sono specificamente progettati per assorbire gli urti minimizzando il peso.
Anche i sistemi di energia eolica e di propulsione marina dipendono fortemente da getti per trasmissioni meccaniche. Le scatole ingranaggi della navicella e le scatole ingranaggi marini devono garantire decenni di servizio affidabile in ambienti dove l’accesso per la manutenzione è limitato e le conseguenze di un guasto sono gravi. Queste applicazioni rafforzano il motivo per cui l’integrità del materiale, l’accuratezza dimensionale e il controllo del processo sono requisiti imprescindibili nella produzione di getti.
Selezione dei materiali e ingegneria microstrutturale per la resistenza all’usura
Famiglie di leghe comunemente utilizzate nei getti per trasmissioni
Le prestazioni dei getti per trasmissioni meccaniche iniziano con la selezione del materiale. La ghisa grigia rimane ampiamente utilizzata per le scatole ingranaggi e per le scatole cuscinetti grazie alla sua eccellente capacità di smorzamento, alla buona lavorabilità e alla sufficiente resistenza a compressione per molte applicazioni a carico moderato. La struttura a fiocchi di grafite presente nella ghisa grigia assorbe l’energia vibrante, caratteristica utile per ridurre la trasmissione del rumore attraverso le scatole ingranaggi.
La ghisa sferoidale, nota anche come ghisa nodulare o ghisa con grafite sferoidale, rappresenta un notevole miglioramento in termini di resistenza a trazione, allungamento e resistenza agli urti. Convertendo la morfologia della grafite da lamellare a sferoidale mediante trattamento al magnesio, la ghisa sferoidale raggiunge proprietà meccaniche che si avvicinano a quelle dell'acciaio a basso contenuto di carbonio. Le fusioni per trasmissioni meccaniche realizzate con qualità quali GGG-50 fino a GGG-70 sono comunemente impiegate in piastre portanti, carcasse e componenti di alberi a gomiti fortemente sollecitati, dove la vita a fatica è un fattore critico.
Acciai fusi legati e ghisa sferoidale austemperata (ADI) spingono ulteriormente le prestazioni. L’ADI combina elevata resistenza meccanica, buona tenacità ed eccellente resistenza all’usura in un unico sistema materiale, rendendola particolarmente adatta a ruote dentate e componenti di seguita camme, dove l’usura superficiale rappresenta il problema principale. Le fusioni in acciaio sono preferite per i componenti strutturali soggetti ai carichi più severi, offrendo resistenze a trazione superiori a 700 MPa, oltre a buona duttilità e saldabilità per interventi di riparazione.
Controllo della microstruttura e suo impatto sulle prestazioni antiusura
Per le fusioni destinate alle trasmissioni meccaniche, ottenere la microstruttura corretta è altrettanto importante quanto selezionare la lega appropriata. La distribuzione, le dimensioni e la morfologia delle fasi carburo, perlite e grafite influenzano direttamente durezza, tenacità e resistenza all’usura. Una fusione con microstruttura non uniforme — causata da velocità di raffreddamento non controllate o da pratiche di inoculazione inadeguate — presenterà valori di durezza variabili lungo la sua sezione trasversale, provocando schemi di usura irregolari in esercizio.
La solidificazione controllata, ottenuta mediante una progettazione ottimizzata dello stampo e una gestione accurata della velocità di raffreddamento, contribuisce a garantire che le fusioni per trasmissioni meccaniche sviluppino una microstruttura uniforme in tutto lo spessore delle pareti. Le fonderie che producono componenti di trasmissione ad alte prestazioni investono notevolmente nella simulazione computerizzata della solidificazione per prevedere la formazione di zone calde, porosità da ritiro e distanza tra i bracci secondari dei dendriti — tutti fattori che influenzano le proprietà meccaniche finali della fusione.
Il trattamento termico post-fusione perfeziona ulteriormente la microstruttura. Le sequenze di normalizzazione, tempra e rinvenimento per getti in acciaio, oppure i cicli di austempratura per componenti in ADI, trasformano la microstruttura ottenuta direttamente dalla fusione in una struttura ottimizzata per il particolare regime di carico e usura previsto per l’applicazione. Questi trattamenti termici non sono semplici passaggi finali opzionali: costituiscono invece un elemento fondamentale nella progettazione dei getti per trasmissioni meccaniche destinati a servizi ad alto carico.
Selezione del processo di fusione e il suo impatto sull’integrità strutturale
Fusione in sabbia rispetto a fusione a cera persa per componenti di trasmissione
La scelta del processo di fusione influisce direttamente sull’integrità strutturale e sulla qualità superficiale delle fusioni per trasmissioni meccaniche. La fusione in sabbia, sia in sabbia verde che in sabbia legata chimicamente, è il processo più diffuso per le scatole di trasmissione di medie e grandi dimensioni. La sua flessibilità nel realizzare geometrie interne complesse — grazie all’impiego di anime — la rende ideale per le scatole degli ingranaggi con canali integrati per l’olio, alloggiamenti per cuscinetti e superfici di fissaggio.
La fusione a cera persa, o fusione a stampo perduto, offre un’eccellente precisione dimensionale e una finitura superficiale superiore per componenti di trasmissione più piccoli e complessi. I pezzi realizzati con questo processo richiedono minori tolleranze di lavorazione meccanica, vantaggio particolarmente rilevante quando la precisione dimensionale è critica e la rimozione di materiale potrebbe interessare zone del getto soggette a sollecitazioni ottimali. Per componenti come portaplanetari, corpi valvola e piccoli alloggiamenti per ingranaggi, la fusione a cera persa garantisce le tolleranze più strette nella categoria delle fusioni meccaniche per trasmissioni.
La fusione a stampo sottile (shell molding) e i processi a cassa fredda (cold-box) rappresentano una soluzione intermedia: offrono una migliore finitura superficiale e una maggiore ripetibilità dimensionale rispetto alla fusione in sabbia verde, mantenendo al contempo un buon rapporto costo-efficacia per volumi di produzione medi. Questi processi vengono sempre più spesso specificati per fusioni meccaniche destinate a trasmissioni nei settori automobilistico e delle attrezzature agricole, dove elevati volumi di produzione richiedono coerenza del processo e stretti campi di tolleranza dimensionale.
Controllo della porosità e prove non distruttive nelle fusioni portanti
La porosità è la preoccupazione qualitativa più critica per le fusioni destinate alle trasmissioni meccaniche in applicazioni ad alto carico. La porosità da gas, la porosità da ritiro e la microporosità possono tutte ridurre la sezione efficace portante, creare zone di concentrazione tensionale e fornire punti di innesco per fessurazioni da fatica. La progettazione avanzata dei sistemi di alimentazione e di risalita — convalidata mediante simulazione — costituisce lo strumento principale per minimizzare la porosità da ritiro nelle fusioni a sezione spessa.
I protocolli di prova non distruttiva (NDT) sono essenziali per garantire che le fusioni per trasmissioni meccaniche spedite ai clienti soddisfino i requisiti interni di integrità. Le prove radiografiche (RT) rappresentano lo standard di riferimento per rilevare difetti volumetrici, come ritiri e porosità da gas, mentre le prove ad ultrasuoni (UT) sono preferite per individuare difetti planari e delaminazioni in sezioni più spesse. L’ispezione con particelle magnetiche (MPI) viene applicata regolarmente alle fusioni ferromagnetiche per rilevare fessure superficiali e sub-superficiali dopo la lavorazione meccanica.
I criteri di accettazione per le prove NDT sono generalmente definiti da norme internazionali quali EN 1369, EN 1371 o ASTM E446 e devono essere specificati chiaramente nei disegni dei clienti e negli ordini d’acquisto. Le fonderie che producono fusioni per trasmissioni meccaniche destinate ad applicazioni critiche mantengono rigorosi programmi di qualifica NDT e sistemi di tracciabilità che consentono di risalire a qualsiasi anomalia qualitativa fino alla specifica carica di fusione, al lotto di stampo e al lotto di trattamento termico.
Principi di ingegneria del design che massimizzano le prestazioni in termini di carico e usura
Caratteristiche geometriche del design che migliorano la distribuzione del carico
La geometria delle fusioni per trasmissioni meccaniche è altrettanto importante quanto le loro proprietà dei materiali. Nervature, rilievi e transizioni di spessore delle pareti devono essere progettate per trasferire i carichi in modo efficiente, evitando concentrazioni di tensione. L’analisi agli elementi finiti (FEA) è ormai una prassi standard nella progettazione di alloggiamenti complessi per trasmissioni, consentendo agli ingegneri di identificare le zone ad alta sollecitazione e ottimizzare la geometria prima di procedere con l’investimento per gli utensili.
I raccordi e i raggi di curvatura nelle transizioni tra sezioni sono caratteristiche fondamentali nei getti per trasmissioni meccaniche. Gli spigoli vivi agiscono come concentratori geometrici di tensione, amplificando i valori locali di tensione e riducendo drasticamente la durata a fatica. L’esperienza industriale e gli studi con analisi agli elementi finiti (FEA) dimostrano costantemente che raggi interni generosi nei giunti tra nervature e pareti possono ridurre le concentrazioni di tensione massima del 30–50%, con un diretto miglioramento della durata operativa del componente sotto carico ciclico.
Gli angoli di sformo, il posizionamento della linea di divisione e la progettazione dei nuclei devono essere considerati fin dalle prime fasi della progettazione del getto, per garantire che la geometria finale corrisponda esattamente al percorso di carico previsto. I getti per trasmissioni meccaniche che vengono riprogettati in una fase avanzata del processo per adeguarsi ai vincoli degli attrezzi spesso presentano compromessi geometrici che riducono le prestazioni strutturali: un risultato costoso che può essere evitato grazie a corrette pratiche di progettazione per la fusione.
Trattamenti superficiali e tecnologie di rivestimento per un’ottimizzazione della durata d’usura
Anche le fusioni meccaniche per trasmissioni, progettate e prodotte con la massima cura, possono trarre vantaggio da trattamenti superficiali per prolungarne la durata d’uso in ambienti tribologici aggressivi. I processi di tempra superficiale — tra cui la cementazione, la nitrurazione e la tempra ad induzione — creano uno strato superficiale duro e resistente all’usura, sovrapposto a un nucleo tenace e duttile. Questa combinazione è ideale per componenti come i portatrasmissione e le camme, che subiscono sollecitazioni di contatto concentrate sulla superficie, ma richiedono una buona tenacità agli urti nel materiale di volume.
I rivestimenti ottenuti mediante proiezione termica, come quelli in carburo di tungsteno o carburo di cromo depositati con tecnica HVOF (high-velocity oxygen fuel), possono essere applicati ai perni di supporto dei cuscinetti e alle superfici di tenuta delle fusioni meccaniche per trasmissioni, fornendo un’elevatissima resistenza all’usura là dove le proprietà del metallo base da sole risultano insufficienti. Tali rivestimenti sono particolarmente utili nelle operazioni di ripristino, in cui superfici usuratesu fusioni altrimenti integre possono essere riportate alle dimensioni e alle prestazioni originali.
La pallinatura è un altro trattamento superficiale ampiamente utilizzato per le fusioni destinate alle trasmissioni meccaniche soggette a carichi di fatica. Inducendo uno strato di tensione residua compressiva sulla superficie, la pallinatura ritarda l’inizio della formazione di crepe da fatica sotto carichi ciclici di flessione e torsione. In combinazione con un’adeguata scelta di lega e con il controllo della microstruttura, i trattamenti superficiali consentono alle fusioni per trasmissioni meccaniche di raggiungere obiettivi prestazionali che non sarebbero realizzabili esclusivamente mediante la progettazione del materiale.
Assicurazione della qualità e affidabilità a lungo termine delle fusioni per trasmissioni
Sistemi di controllo del processo nelle fonderie ad alte prestazioni
La coerenza nella produzione è ciò che distingue le fusioni per trasmissioni meccaniche affidabili da quelle che superano l’ispezione iniziale ma si guastano prematuramente in servizio. Le principali fonderie implementano sistemi di controllo statistico di processo (SPC) che monitorano in tempo reale le variabili critiche del processo — tra cui la composizione chimica della lega, la temperatura di colata, la durezza dello stampo e il tempo di raffreddamento. Le deviazioni dai limiti di controllo attivano immediatamente azioni correttive prima che prodotti non conformi raggiungano le operazioni a valle.
Il controllo della composizione chimica della lega fusa è particolarmente critico per le fusioni per trasmissioni meccaniche. L’analisi spettrometrica di ogni colata garantisce che i livelli di equivalente carbonio, silicio, manganese ed elementi di lega rientrino nelle strette finestre necessarie per ottenere la microstruttura desiderata dopo solidificazione e trattamento termico. Anche piccole deviazioni nel contenuto di magnesio nella produzione di ghisa sferoidale possono spostare la nodularità da accettabile a insufficiente, con conseguenze dirette sull’allungamento e sulla tenacità all’urto.
L’ispezione dimensionale mediante macchine di misura a coordinate (CMM) verifica che i diametri critici dei fori, le posizioni dei sedili per cuscinetti e la planarità delle facce di fissaggio delle fusioni per trasmissioni meccaniche rispettino le tolleranze indicate nei disegni. I rapporti di ispezione del primo pezzo (FAIR) sono generalmente richiesti dai clienti OEM automobilistici e industriali prima dell’approvazione della produzione, fornendo una documentazione comprovante che il processo di fusione è in grado di produrre costantemente componenti conformi alle specifiche.
Considerazioni sul ciclo di vita e pianificazione della manutenzione per componenti fusi per trasmissioni
Il costo totale di proprietà per le fusioni destinate alle trasmissioni meccaniche va ben oltre il prezzo iniziale di acquisto. Gli ingegneri e i responsabili della manutenzione devono considerare la durata prevista delle fusioni in condizioni specifiche di carico e ambiente, la disponibilità dei pezzi di ricambio e le conseguenze di eventuali fermi non programmati qualora una fusione si rompa durante il funzionamento. Specificare fusioni dotate di opportuni fattori di sicurezza e di certificazioni materiali verificate costituisce la base di una pianificazione responsabile della manutenzione.
Le tecnologie di monitoraggio dello stato, tra cui l’analisi delle vibrazioni, il monitoraggio dei detriti nell’olio e l’ispezione termografica, possono rilevare i primi segni di usura e fatica nelle fusioni destinate alle trasmissioni meccaniche ancor prima che si verifichi un guasto. Integrando questi approcci di monitoraggio nei programmi di manutenzione pianificata, gli operatori degli impianti possono prolungare la vita utile degli insiemi di trasmissione ed evitare le costose conseguenze di un improvviso guasto meccanico.
Quando le fusioni per trasmissioni meccaniche raggiungono la fine della loro vita utile, la saldatura di riparazione e il ripristino dimensionale mediante lavorazione meccanica e spruzzatura termica possono spesso prolungare la vita dei componenti a una frazione del costo di sostituzione. Le fonderie e i fornitori di servizi di lavorazione meccanica con competenze specifiche nei componenti per trasmissioni possono valutare i pezzi usurati, definire l’ambito della riparazione e riconsegnare i componenti in servizio con qualità convalidata: un’opzione particolarmente vantaggiosa nei settori industriali in cui i tempi di consegna per nuove fusioni si misurano in settimane o mesi.
FAQ
Quali materiali sono più comunemente utilizzati nelle fusioni per trasmissioni meccaniche destinate ad applicazioni ad alto carico?
La ghisa sferoidale, l'acciaio fuso legato e la ghisa sferoidale austemperata (ADI) sono i materiali più comunemente specificati per le fusioni di trasmissione meccanica in applicazioni ad alto carico. Le ghise sferoidali offrono un eccellente equilibrio tra resistenza, duttilità ed economicità, mentre gli acciai fusi vengono scelti quando sono richieste massima resistenza a trazione e saldabilità. L'ADI viene sempre più utilizzata quando la resistenza all'usura superficiale superiore abbinata a un'elevata tenacità del nucleo costituisce il principale fattore progettuale.
In che modo la porosità influisce sulle prestazioni delle fusioni di trasmissione meccanica?
La porosità riduce la sezione efficace portante dei getti per trasmissioni meccaniche e agisce come sito di concentrazione tensionale che accelera l’innesco delle fessure da fatica. Anche piccole porosità da ritiro o da gas nelle zone ad alta sollecitazione possono ridurre drasticamente la vita a fatica di un componente. Questo è il motivo per cui protocolli rigorosi di controllo non distruttivo — inclusi i test radiografici e ultrasonici — costituiscono porte obbligatorie di qualità per i getti per trasmissioni destinati ad ambienti operativi gravosi.
I trattamenti superficiali possono migliorare la resistenza all’usura dei getti per trasmissioni meccaniche?
Sì, i trattamenti superficiali migliorano in modo significativo la resistenza all'usura dei getti per trasmissioni meccaniche senza compromettere la tenacità del materiale base. La nitrurazione, la tempra superficiale ad induzione, i rivestimenti termospray HVOF e la pallinatura sono tutte tecniche consolidate che prolungano la durata utile all'usura, ritardano l'inizio delle fessure da fatica e ripristinano le superfici usurati alle dimensioni originali. Il trattamento più idoneo dipende dal meccanismo specifico di usura — abrasivo, adesivo o legato alla fatica — e dal materiale base del getto.
Come devono specificare gli ingegneri i getti per trasmissioni meccaniche per garantire coerenza dimensionale nella produzione?
Gli ingegneri devono specificare le fusioni per trasmissioni meccaniche con tolleranze dimensionali chiaramente definite, grado del materiale e requisiti di trattamento termico, criteri di accettazione per i controlli non distruttivi (NDT) riferiti a norme riconosciute, e requisiti per le relazioni di ispezione del primo articolo. Collaborare con fonderie che operano sistemi certificati di gestione della qualità e utilizzano ispezioni dimensionali basate su macchine a coordinate misuranti (CMM) contribuisce a garantire che le fusioni prodotte soddisfino in modo costante i requisiti del disegno tecnico durante l’intero programma di fornitura.
Indice dei Contenuti
- Il ruolo delle fusioni per trasmissioni meccaniche nei sistemi di trasmissione di potenza
- Selezione dei materiali e ingegneria microstrutturale per la resistenza all’usura
- Selezione del processo di fusione e il suo impatto sull’integrità strutturale
- Principi di ingegneria del design che massimizzano le prestazioni in termini di carico e usura
- Assicurazione della qualità e affidabilità a lungo termine delle fusioni per trasmissioni
-
FAQ
- Quali materiali sono più comunemente utilizzati nelle fusioni per trasmissioni meccaniche destinate ad applicazioni ad alto carico?
- In che modo la porosità influisce sulle prestazioni delle fusioni di trasmissione meccanica?
- I trattamenti superficiali possono migliorare la resistenza all’usura dei getti per trasmissioni meccaniche?
- Come devono specificare gli ingegneri i getti per trasmissioni meccaniche per garantire coerenza dimensionale nella produzione?