
 EN
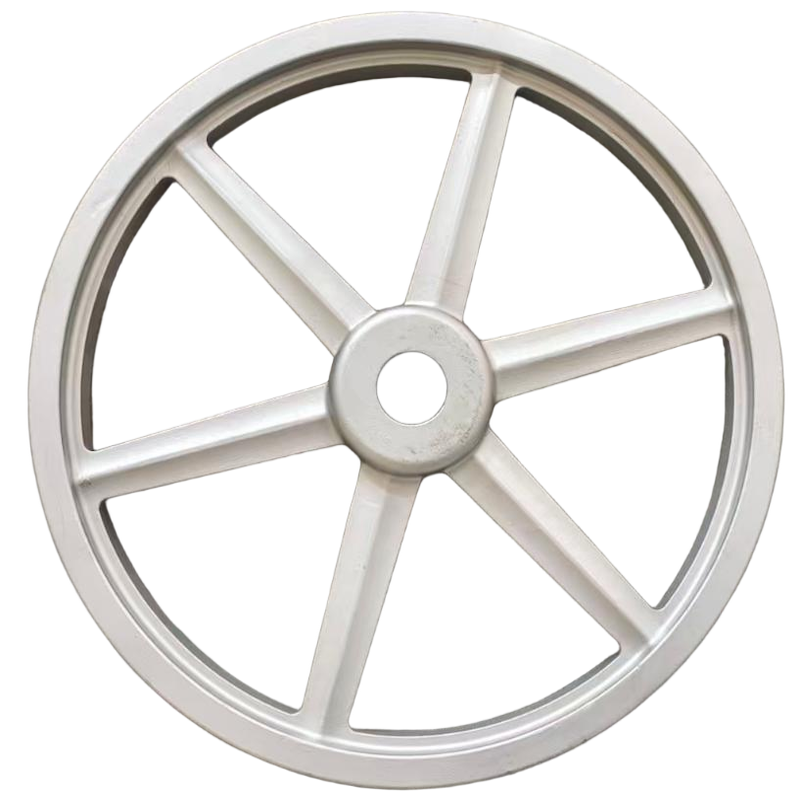
Prasīgās rūpnieciskās vides apstākļos komponentiem ir jāveic daudz vairāk nekā vienkārši iederēties mašīnā — tiem ir jāiztur nežēlīgas spēki, berze, karstums un cikliskās slodzes, nesabojājoties. mehāniskās pārneses liešanas izstrādājumi ir izstrādāti tieši šim mērķim, nodrošinot strukturālo pamatu, kas ļauj enerģijas pārneses sistēmām darboties uzticami visgrūtākajos apstākļos. No smagām pārnesumkārbām līdz augsta ātruma piedziņas vārpstām un dzinšaftu komplektiem liešanas komponenti veido slodzes un nodiluma kritisku lietojumu pamatu daudzos nozarēs.
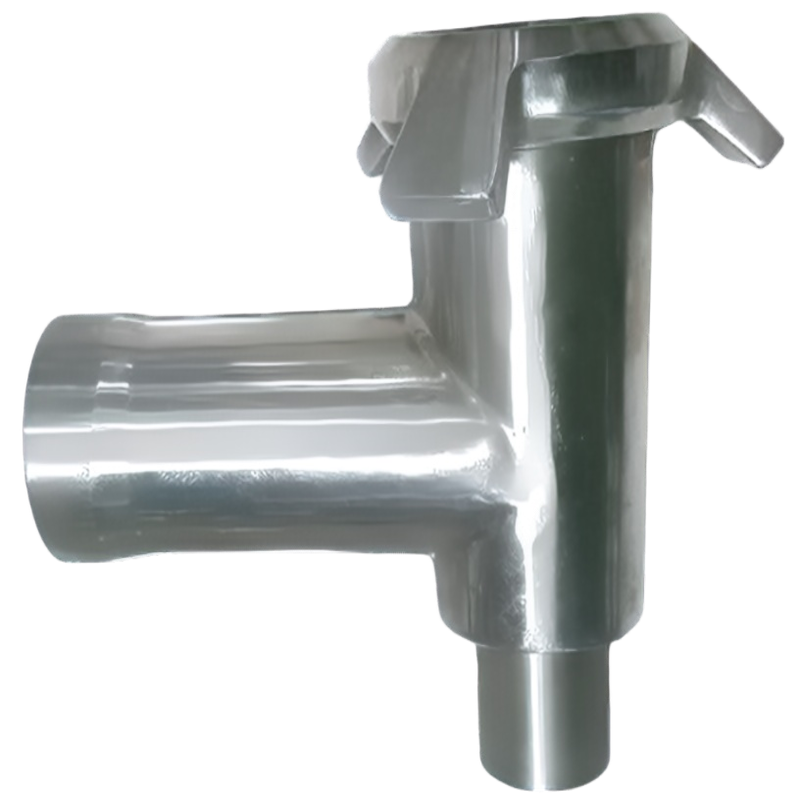
Lai saprastu, kā mehāniskās pārnesumkārbas liešanas detaļas atbalsta lielas slodzes un nodilumizturīgas lietojumprogrammas, ir jāapskata materiālu izvēle, liešanas procesa inženierija, mikrostruktūras dizains un komponentu ģeometrijas saistība ar ekspluatācijas laikā redzamo veiktspēju. Šajā rakstā tiek izpētīti tehniskie un praktiskie mehānismi, kas padara šīs liešanas detaļas īpaši piemērotas pasaulē stingrākajām enerģijas pārneses vides prasībām, palīdzot inženieriem un iepirkumu speciālistiem pieņemt labāk pamatotus dizaina un iegādes lēmumus.
Mehāniskās pārnesumkārbas liešanas detaļas loma enerģijas pārneses sistēmās
Kas padara pārnesumkomponentus strukturāli prasīgus
Jaudas pārneses sistēmas ir pakļautas sarežģītai mehānisko slodžu kombinācijai — tostarp stiepšanas, spiedes, vērpes un lieces spriegumiem —, kas darbības laikā ātri mainās. Šīs dinamiskās slodzes nozīmē, ka mehānisko pārneses lietņiem jāparāda ne tikai augsta statiskā izturība, bet arī lieliska izturība pret izturības zudumu miljoniem ekspluatācijas ciklu laikā. Vienīgs mikrostruktūras vai ģeometrijas vājais punkts var izraisīt plaisu izplatīšanos, kas noved pie katastrofālas sabrukšanas.
Pāri nogurumam pārnesuma komponenti regulāri piedzīvo slīdošu un ripojošu kontaktu ar savienotajām virsmām, kas rada nodilumu kā galveno atteices veidu. Piemēram, reduktora iekšējā triboloģiskā vide prasa, lai liešanas korpusi un zobratu nesēji pretojas abrazīvajam un adhezīvajam nodilumam bez izmēru degradācijas. Mekhānisko pārnesumu liešanas daļas, kas šajos apstākļos nevar uzturēt precizitāti, izraisīs troksni, vibrācijas un, galu galā, agrīnu sistēmas atteici.
Termiskās slodzes vēl vairāk sarežģī situāciju. Berzes radītā siltuma kombinācija ar termiskajiem cikliem ieslēgšanas un izslēgšanas laikā rada izplešanās un sarukšanas spriegumus liešanā. Materiāliem un procesa parametriem jābūt izvēlētiem, ņemot vērā termisko stabilitāti, lai mekhānisko pārnesumu liešanas daļas saglabātu savas mekhāniskās īpašības plašā darba temperatūru diapazonā.
Augstas slodzes liešanas pārnesuma daļu galvenās lietojuma kategorijas
Mehānisko pārnesumu lietnes izmanto dažādās lielas slodzes lietojumprogrammās. Automobiļu un smagās transporta tehnikas jomā tās ietver dzinēja kurbelturba galveno atbalsta vākus, diferenciāļa korpusus, ātrumkārba korpusus un spēka pārveidotāja vākus — visi šie komponenti nodrošina ļoti lielu jaudas pārnesi kompaktos izmēros. Rūpnieciskajā mašīnbūvē lieti komponenti veido planētu ātrumkārbu, tārpa reduktoru un paralēlo vārpstu piedziņu korpusus, kas darbina transportierus, dzirnavas un preses.
Būvniecības aprīkojums un raktuvju mašīnas ir vieni no visgrūtākajiem ekspluatācijas apstākļiem mehānisko pārnesumu lietnēm. Ceļa piedziņas korpusi, pagrieziena piedziņas komplekti un gala piedziņas nesējiem jāiztur trieciena slodzes, abrazīva piesārņojuma ietekme un nepārtraukta vibrācija, neizkropļojoties. Šo segmentu lietnēm paredzēta sienas biezums, ribu ģeometrija un sakausējuma sastāvs tiek speciāli izstrādāti, lai absorbētu triecienus, vienlaikus minimizējot svaru.
Vēja enerģijas un jūras dzinējsistēmas arī lielā mērā ir atkarīgas no mehāniskās pārneses liešanas izstrādājumiem. Gondolas ātrumkārba korpusi un jūras ātrumkārbu korpuss ir jāizgatavo tā, lai tie varētu uzticami darboties desmitiem gadu vides apstākļos, kur apkope ir grūti pieejama un bojājumu sekas ir smagas. Šīs lietojumprogrammas vēl vairāk uzsvēr, kāpēc materiāla integritāte, izmēru precizitāte un procesa kontrole ir neaizvietojami prasības liešanas ražošanā.
Materiālu izvēle un mikrostruktūras inženierija nodrošināšanai pret nodilumu
Bieži izmantotās sakausējumu grupas transmisijas liešanas izstrādājumiem
Mehāniskās transmisijas liešanas izstrādājumu veiktspēja sākas ar materiālu izvēli. Pelēkais čuguns joprojām plaši tiek izmantots ātrumkārbu un bultskrūvju korpusiem, jo tam piemīt lieliska vibrāciju slāpēšanas spēja, laba apstrādājamība un pietiekama spiedes izturība daudzām vidēji slodzītām lietojumprogrammām. Pelēkā čuguna grafīta plākšņu struktūra absorbē vibrāciju enerģiju, kas ir noderīgi, lai samazinātu trokšņa izplatīšanos caur ātrumkārbu korpusiem.
Plastīgais čuguns, ko sauc arī par lodeveida vai sferoīdo grafīta čugunu, ir būtisks uzlabojums izturībā pret stiepšanu, izstiepšanos un triecieniem. Pateicoties magnija apstrādei, grafīta struktūra tiek pārveidota no plāksnītēm uz lodeveida veidojumiem, tādējādi plastīgais čuguns iegūst mehāniskās īpašības, kas tuvojas zemaklāja tēraudam. Mekhānisko pārnesumu liešanas detaļas, kas izgatavotas no kvalitātēm GGG-50 līdz GGG-70, regulāri tiek izmantotas augsti slodzītās nesējplātnēs, korpusos un dzinēja vārpstu komponentos, kur kritiska ir ciklu ilgmūžība.
Sakausētās tērauda lietas un austemperētais elastīgais čuguns (ADI) vēl vairāk paaugstina veiktspēju. ADI apvieno augstu izturību, labu triecumizturību un lielisku nodilumizturību vienā materiāla sistēmā, tāpēc tas ir pievilcīgs zobrata un kambara vilcējelementu ražošanai, kur galvenais uzmanības objekts ir virsmas nodilums. Tērauda lites ir priekšroka visstiprāk slodzītajiem strukturālajiem komponentiem, nodrošinot stiepšanas izturību, kas pārsniedz 700 MPa, kā arī labu elastību un metināmību remonta pielietojumiem.
Mikrostruktūras kontrole un tās ietekme uz nodilumizturību
Mehānisko pārnesumu lietņu gadījumā pareizas mikrostruktūras sasniegšana ir tikpat svarīga kā atbilstošā sakausējuma izvēle. Karbīdu, perlīta un grafīta fāžu izvietojums, izmērs un morfoloģija tieši ietekmē cietību, izturību pret triecienu un nodilumizturību. Lietne ar nevienmērīgu mikrostruktūru — ko izraisa nekontrolēti dzesēšanas ātrumi vai nepietiekama inkulācijas prakse — parādīs mainīgu cietību visā tās šķērsgriezumā, kas ekspluatācijas laikā izraisa nenovienmērīgu nodilumu.
Kontrolēta sacietēšana, ko nodrošina optimizēta veidne un dzesēšanas ātruma regulēšana, palīdz nodrošināt, ka mehānisko pārnesumu lietnes visā to sieniņu biezumā sasniedz vienmērīgu mikrostruktūru. Rūpnīcas, kas ražo augstas veiktspējas pārnesumu detaļas, iegulda ievērojamus līdzekļus datorizētā sacietēšanas simulācijā, lai prognozētu karstās vietas veidošanos, sarukuma porainību un otrkārtējo dendrītu rokastabiņu attālumu — visus šos faktorus ietekmē lietnes galīgās mehāniskās īpašības.
Pēcliešanas siltumapstrāde turpina mikrostruktūras uzlabošanu. Tērauda liešanai paredzētās normalizēšanas, ātrās dzesēšanas un atkausēšanas secības vai ADI komponentiem paredzētās austemperēšanas cikli pārvērš kā-izlietas mikrostruktūru par tādu, kas ir optimizēta konkrētajam slodzes un nodiluma režīmam lietojumprogrammā. Šīs termiskās apstrādes nav ne obligāti pabeigšanas soļi — tās ir būtiska mehānisko pārnesumu liešanu konstrukcijas daļa, kas paredzēta augstas slodzes ekspluatācijai.
Liešanas procesa izvēle un tā ietekme uz strukturālo integritāti
Smilšu liešana pret investīciju liešanu pārnesumu daļām
Lietošanā izvēlētā liešanas metode tieši ietekmē mehānisko pārnesumu litējumu strukturālo izturību un virsmas kvalitāti. Smilšu liešana — gan zaļajā smilšu, gan ķīmiski saistītajā variantā — ir visplašāk izmantotā metode vidējiem un lieliem pārnesumu korpusiem. Tās elastība sarežģītu iekšējo ģeometriju piemērošanā — izmantojot kodolus — padara to ideālu ātrumkārbu korpusiem ar integrētām eļļas caurulēm, gultņu dobumiem un montāžas virsmām.
Iegulšanas liešana vai zudusīs vaiksa liešana nodrošina augstāku izmēru precizitāti un virsmas gludumu mazākiem un sarežģītākiem pārnesumkomponentiem. Iegulšanas liešanā ražotiem komponentiem nepieciešams mazāks apstrādes pieļaujums, kas ir priekšrocība, kad izmēru precizitāte ir kritiska un materiāla noņemšana ietekmētu optimāli slodzītās lējuma zonas. Komponentiem, piemēram, planētu nesējiem, vārstu korpusiem un maziem zobrata korpusiem, iegulšanas liešana nodrošina stingrākās pieļaujamās novirzes mehānisko pārnesumu lējumu kategorijā.
Apvalka liešana un aukstā kastes procesi aizņem vidēju pozīciju, nodrošinot labāku virsmas gludumu un izmēru atkārtojamību nekā zaļā smilšu liešana, vienlaikus paliekot ekonomiski izdevīgi vidējiem ražošanas apjomiem. Šos procesus arvien biežāk norāda mehānisko pārnesumu lējumiem automašīnu un lauksaimniecības tehnikas nozarēs, kur augstie ražošanas apjomi prasa procesa konsekventību un stingras izmēru robežas.
Porozitātes kontrole un bezbojājošā izmēģināšana slodzes izturīgajos liešanas izstrādājumos
Porozitāte ir svarīgākā kvalitātes problēma mehāniskajām pārnesumliešanas daļām augstas slodzes lietojumos. Gāzes porozitāte, sarukuma porozitāte un mikroporozitāte visi samazina efektīvo slodzes izturīgo šķērsgriezumu, rada sprieguma koncentrācijas vietas un nodrošina vietu, kur var sākties izturības plaisas. Uzlabotu ielejas un izpildījuma sistēmu projektēšana — kas apstiprināta ar simulāciju — ir galvenais līdzeklis, lai minimizētu sarukuma porozitāti biezslāņa liešanas izstrādājumos.
Nesagraudošās izmēģinājumu (NDT) procedūras ir būtiskas, lai nodrošinātu, ka mehānisko pārnesumu lietņi, ko piegādā klientiem, atbilst iekšējiem veselības prasībām. Rentgena izmēģinājumi (RT) ir zelta standarts tilpuma defektu, piemēram, sarukuma un gāzes porainības, noteikšanai, kamēr ultraskaņas izmēģinājumi (UT) ir vairāk piemēroti plakano defektu un slāņošanās noteikšanai biezākos šķērsgriezumos. Magnētisko daļiņu pārbaude (MPI) parasti tiek izmantota feromagnētiskajiem lietņiem, lai pēc apstrādes noteiktu virsmas un tuvu virsmai esošas plaisas.
NDT pieņemšanas kritēriji parasti tiek definēti starptautiskos standartos, piemēram, EN 1369, EN 1371 vai ASTM E446, un tiem jābūt skaidri norādītiem klientu rasējumos un pirkuma pasūtījumos. Lietnīcas, kas ražo mehānisko pārnesumu lietņus kritiskām lietojumprogrammām, uztur stingrus NDT kvalifikācijas programmu un izsekojamības sistēmu, kas ļauj jebkuru kvalitātes novirzi izsekot līdz konkrētajai kausējuma partijai, veidgabalu partijai un termiskās apstrādes partijai.
Projektēšanas inženierijas principi, kas maksimāli uzlabo slodzes un nodiluma veiktspēju
Ģeometriskās projektēšanas iezīmes, kas uzlabo slodzes izvietojumu
Mehānisko pārnesumu lietņu ģeometrija ir tikpat svarīga kā to materiālu īpašības. Rievas, balstiekārtas un sienas biezuma pārejas jāprojektē tā, lai slodzes pārnestu efektīvi, neveidojot sprieguma koncentrācijas. Galīgo elementu analīze (FEA) šobrīd ir standarta prakse sarežģītu pārnesumu korpusu projektēšanā, ļaujot inženieriem identificēt augstsprieguma zonas un optimizēt ģeometriju pirms rīku izgatavošanas izmaksu veikšanas.
Filamenti un līkuma rādiusi šķērsgriezumu pārejās ir kritiskas iezīmes mehānisko pārnesumu liešanas detaļās. Asas stūres darbojas kā ģeometriski sprieguma pastiprinātāji, kas pastiprina vietējos spriegumus un dramatiski samazina izturību cikliskai slodzei. No industriālās pieredzes un FEA pētījumiem vienmēr redzams, ka lieli iekšējie līkuma rādiusi uz ribu un sieniņu savienojumiem var samazināt maksimālos sprieguma koncentrācijas līmeņus par 30–50 procentiem, tieši palielinot komponenta kalpošanas laiku cikliskas slodzes apstākļos.
Izvilkuma leņķi, šķelšanās līnijas novietojumu un kodolu konstrukciju jāapsver jau agrīnā liešanas detaļu projektēšanas posmā, lai nodrošinātu, ka beigu ģeometrija precīzi atbilst paredzētajai slodzes ceļa konstrukcijai. Mehānisko pārnesumu liešanas detaļas, kuras vēlu posmā pārprojektē, lai atbilstu rīku ierobežojumiem, bieži vien nonāk pie ģeometriskām kompromisa risinājumiem, kas samazina strukturālo veiktspēju — dārgs rezultāts, ko pareiza liešanai piemērota projektēšana palīdz novērst.
Virsmas apstrāde un pārklājumu tehnoloģijas, lai uzlabotu nodiluma izturību
Pat pat visvairāk rūpīgi izstrādāti un ražoti mehāniskās pārnesumkārbas liešanas izstrādājumi var iegūt priekšrocības no virsmas apstrādes, lai pagarinātu nodiluma ilgumu agresīvās triboloģiskās vides apstākļos. Cementēšanas procesi — tostarp oglekļošana, azotēšana un indukcijas cietināšana — veido cietu, nodilumizturīgu virsmas kārtu uz elastīga, izturīga kodola. Šī kombinācija ir ideāla komponentiem, piemēram, zobratu nesējiem un kameras lopiem, kuriem virsmā rodas koncentrēti kontaktspriegumi, vienlaikus saglabājot trieciena izturību masīvajā materiālā.
Termiskās pulverveida pārklājumu segas, piemēram, augsta ātruma skābekļa degvielas (HVOF) volframa karbīda vai hroma karbīda nogulsnējumi, var uzklāt mehāniskās pārnesumkārbas liešanas izstrādājumu bultskrūvju un blīvēšanas virsmām, lai nodrošinātu ārkārtīgu nodilumizturību tajos gadījumos, kad pamatmetāla īpašības vienas pašas nav pietiekamas. Šie pārklājumi ir īpaši vērtīgi atjaunošanas situācijās, kad nodilušās virsmas uz citādi veseliem liešanas izstrādājumiem var atjaunot sākotnējos izmērus un ekspluatācijas raksturlielumus.
Šota pukšķināšana ir vēl viena plaši izmantotā virsmas apstrāde mehāniskajām pārnesumkārbu liešanas detaļām, kas pakļautas izturības slodzēm. Inducējot virsmā spiedes paliekošo spriegumu slāni, šota pukšķināšana novēlo riepu plaisu veidošanos ciklisku lieces un bīdes slodžu ietekmē. Kopā ar piemērotu sakausējuma izvēli un mikrostruktūras kontroli virsmas apstrādes ļauj mehāniskajām pārnesumkārbu liešanas detaļām sasniegt veiktspējas mērķus, ko būtu neiespējami sasniegt tikai ar materiāla dizainu.
Kvalitātes nodrošināšana un pārnesumkārbu liešanas detaļu ilgtermiņa uzticamība
Augstas veiktspējas liešanas rūpnīcās procesu kontroles sistēmas
Ražošanas vienveidība ir tas, kas atdala uzticamus mehāniskās pārnesumkārbas liešanas izstrādājumus no tiem, kas iztur sākotnējo pārbaudi, bet ekspluatācijā ātri nolietojas. Vadošās lietničas ievieš statistiskās procesa kontroles (SPC) sistēmas, kas reāllaikā uzrauga kritiskos procesa mainīgos lielumus — tostarp metāla ķīmisko sastāvu, lietošanas temperatūru, veidņu cietību un dzesēšanas laiku. Novirzes no kontroles robežām nekavējoties izraisa korektīvas darbības, pirms neatbilstošs produkts nonāk turpmākajās operācijās.
Kausējuma ķīmiskā sastāva kontrole ir īpaši būtiska mehāniskās pārnesumkārbas liešanas izstrādājumiem. Katras kausējuma spektrometriskā analīze nodrošina, ka oglekļa ekvivalents, silīcijs, manganis un sakausējuma elementu līmeņi atbilst šaurajām robežām, kas nepieciešamas mērķa mikrostruktūras iegūšanai pēc sacietēšanas un termiskās apstrādes. Pat nelielas magnija saturā novirzes duktilā dzelzs ražošanā var pārvietot mezglainību no pieļaujamās līdz nepietiekamai, tieši ietekmējot izstiepšanos un trieciena izturību.
Dimensiju pārbaude, izmantojot koordinātu mērīšanas mašīnas (CMM), apstiprina, ka mehānisko transmisiju liešanu kritiskie caurumu diametri, bultiņu sēdekļu atrašanās vietas un montāžas virsmas plaknums atbilst zīmējumu pieļaujamajām novirzēm. Pirmā izstrādājuma pārbaudes ziņojumi (FAIR) parasti ir nepieciešami automašīnu un rūpnieciskajiem OEM klientiem pirms ražošanas apstiprināšanas, nodrošinot dokumentētu pierādījumu, ka liešanas process spēj konsekventi ražot detaļas iekšējās specifikācijas robežās.
Dzīves cikla apsvērumi un apkopes plānošana liešanai paredzētajām transmisijas komponentēm
Kopējās īpašumtiesību izmaksas mehāniskajām pārnesumkārbu liešanām ir daudz lielākas par sākotnējo iegādes cenu. Inženieri un tehniskās apkopes plānotājiem jāņem vērā liešanu paredzamais kalpošanas laiks konkrētās slodzes un vides apstākļos, aizvietojamo detaļu pieejamība un neplānotas ekspluatācijas pārtraukšanas sekas, ja kāda liešana ekspluatācijas laikā sabrūk. Atbilstošu drošības koeficientu un apstiprinātu materiālu sertifikātu norādīšana liešanām ir atbildīgas tehniskās apkopes plānošanas pamats.
Stāvokļa uzraudzības tehnoloģijas, tostarp vibrāciju analīze, eļļas piesārņojuma uzraudzība un termogrāfiskās pārbaudes, var noteikt agrīnās nodiluma un izturības pazīmes mehāniskajās pārnesumkārbu liešanās pirms notiek sabrukums. Integrējot šīs uzraudzības metodes plānotajā tehniskās apkopes grafikā, rūpnīcu ekspluatācijas personālam ir iespēja pagarināt pārnesumu komplektu noderīgo kalpošanas laiku un izvairīties no dārgām negaidītas mehāniskās sabrukuma sekām.
Kad mehānisko pārnesumu lietņu ekspluatācijas laiks beidzas, remonts, izmantojot metināšanu, un izmēru atjaunošana ar apstrādi un termisko pulverveida pulverizāciju bieži ļauj pagarināt komponenta kalpošanas laiku par daļu no jauna komponenta iegādes izmaksām. Lietuve un apstrādes pakalpojumu sniedzēji, kuriem ir pieredze ar pārnesumu komponentiem, var novērtēt nodilušās detaļas, noteikt remonta apjomu un atgriezt komponentus ekspluatācijā, garantējot verificētu kvalitāti — šis ir vērtīgs risinājums nozarēs, kur jaunu lietņu piegādes laiks ir nedēļas vai pat mēneši.
BKJ
Kādas materiālu šķirnes visbiežāk tiek izmantotas mehānisko pārnesumu lietņos augstas slodzes pielietojumiem?
Duklais dzelzs, sakausētais lietais tērauds un austemperētais duklais dzelzs (ADI) ir visbiežāk norādītās materiālu šķirnes mehānisko pārnesumu lietojumiem augstas slodzes apstākļos. Duklā dzelzs šķirnes piedāvā lielisku līdzsvaru starp izturību, izstiepjamību un izmaksu efektivitāti, kamēr lietos tēraudus izvēlas tad, kad nepieciešama maksimālā stiepes izturība un metināmība. ADI aizvien vairāk tiek izmantots tur, kur galvenais projektēšanas kritērijs ir augsta virsmas nodilumizturība kombinācijā ar augstu kodola izturību.
Kā porainība ietekmē mehānisko pārnesumu lietojumu darbību?
Porozitāte samazina mehānisko pārnesumu liešanas izstrādājumu efektīvo slodzes izturības šķērsgriezumu un veido sprieguma koncentrācijas vietu, kas paātrina izturības pret ciklisku slodzi plaisu veidošanos. Pat nelielas sarukuma vai gāzes poras augsti slodzītās zonās var dramatiski samazināt komponenta izturību pret ciklisku slodzi. Tāpēc stingri nepieciešami neatkarīgi defektu noteikšanas protokoli — tostarp rentgenogrāfiskā un ultraskaņas pārbaude — kā obligāti kvalitātes kontrolpunkti pārnesumu liešanas izstrādājumiem, kas paredzēti smagiem ekspluatācijas apstākļiem.
Vai virsmas apstrādes var uzlabot mehānisko pārnesumu liešanas izstrādājumu nodilumizturību?
Jā, virsmas apstrādes ievērojami uzlabo mehānisko pārnesumu lietņu nodilumizturību, nekompromitējot to masveida izturību. Azotēšana, indukcijas cietināšana, HVOF termiskās pulvera pārklājumu tehnoloģijas un smailīšana ir pierādītas metodes, kas pagarināt nodiluma kalpošanas laiku, novēlot noguruma plaisu veidošanos un atjauno nodilušās virsmas līdz sākotnējajiem izmēriem. Piemērotā apstrāde ir atkarīga no konkrētā nodiluma mehānisma — vai tas ir abrazīvs, adhezīvs vai noguruma izraisīts — kā arī no lietņa pamatmateriāla.
Kā inženieriem vajadzētu norādīt mehāniskos pārnesumu lietņus, lai nodrošinātu izmēru vienveidību ražošanā?
Inženieriem jānorāda mehāniskās pārnesumkārbas liešanas izstrādājumi ar skaidri definētām izmēru pieļaujamajām novirzēm, materiāla kvalitātes pakāpi un termiskās apstrādes prasībām, NDT pieņemšanas kritērijiem, kas atsaucoties uz atzītajiem standartiem, un prasībām pirmā izstrādājuma pārbaudes ziņojumiem. Sadarbība ar lietavām, kas darbojas sertificētā kvalitātes vadības sistēmā un izmanto koordinātu mērīšanas mašīnas (CMM) balstītu izmēru pārbaudi, palīdz nodrošināt, ka ražošanā iegūtie liešanas izstrādājumi visu piegāžu programmas laikā vienmēr atbilst zīmējumu prasībām.
Saturs
- Mehāniskās pārnesumkārbas liešanas detaļas loma enerģijas pārneses sistēmās
- Materiālu izvēle un mikrostruktūras inženierija nodrošināšanai pret nodilumu
- Liešanas procesa izvēle un tā ietekme uz strukturālo integritāti
- Projektēšanas inženierijas principi, kas maksimāli uzlabo slodzes un nodiluma veiktspēju
- Kvalitātes nodrošināšana un pārnesumkārbu liešanas detaļu ilgtermiņa uzticamība
-
BKJ
- Kādas materiālu šķirnes visbiežāk tiek izmantotas mehānisko pārnesumu lietņos augstas slodzes pielietojumiem?
- Kā porainība ietekmē mehānisko pārnesumu lietojumu darbību?
- Vai virsmas apstrādes var uzlabot mehānisko pārnesumu liešanas izstrādājumu nodilumizturību?
- Kā inženieriem vajadzētu norādīt mehāniskos pārnesumu lietņus, lai nodrošinātu izmēru vienveidību ražošanā?