
 EN
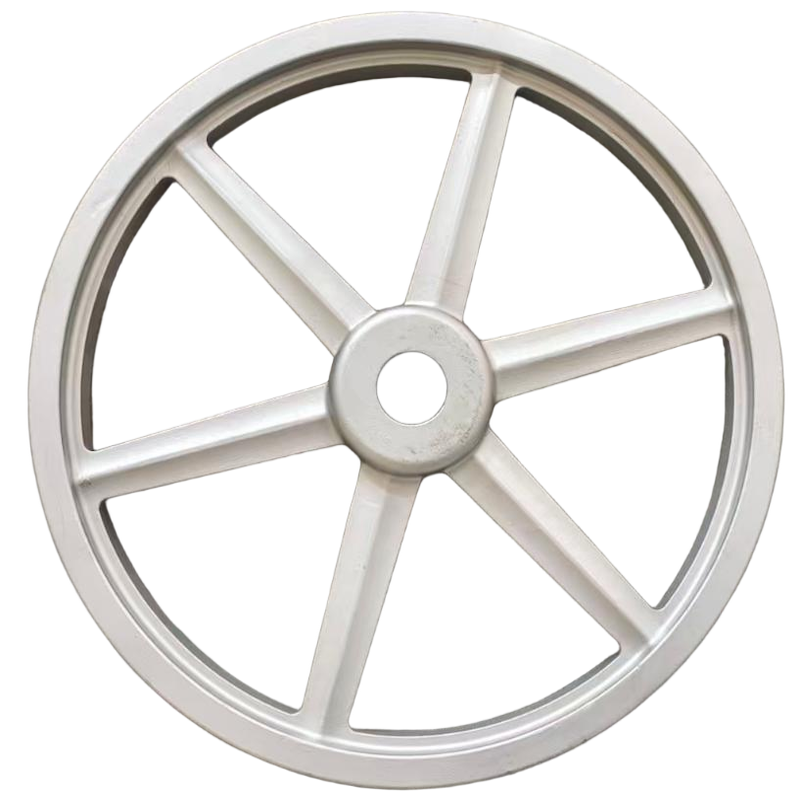
ในสภาพแวดล้อมอุตสาหกรรมที่ท้าทายสูง ชิ้นส่วนต่าง ๆ จำเป็นต้องทำมากกว่าเพียงแค่พอดีกับเครื่องจักร — แต่ต้องสามารถทนต่อแรงที่รุนแรงอย่างต่อเนื่อง แรงเสียดทาน ความร้อน และความเค้นแบบเป็นรอบ ๆ ได้โดยไม่ล้มเหลว ชิ้นส่วนหล่อสำหรับระบบส่งกำลังเชิงกล ถูกออกแบบมาอย่างแม่นยำเพื่อวัตถุประสงค์นี้ โดยให้โครงสร้างหลักที่ทำให้ระบบส่งกำลังทำงานได้อย่างน่าเชื่อถือภายใต้สภาวะที่รุนแรงที่สุด ไม่ว่าจะเป็นกล่องเกียร์แบบหนัก พวงมาลัยขับเคลื่อนความเร็วสูง หรือชุดเพลาข้อเหวี่ยง ชิ้นส่วนที่ผลิตด้วยกระบวนการหล่อล้วนเป็นรากฐานสำคัญของแอปพลิเคชันที่ต้องรับน้ำหนักสูงและทนต่อการสึกหรอในอุตสาหกรรมต่าง ๆ มากมาย
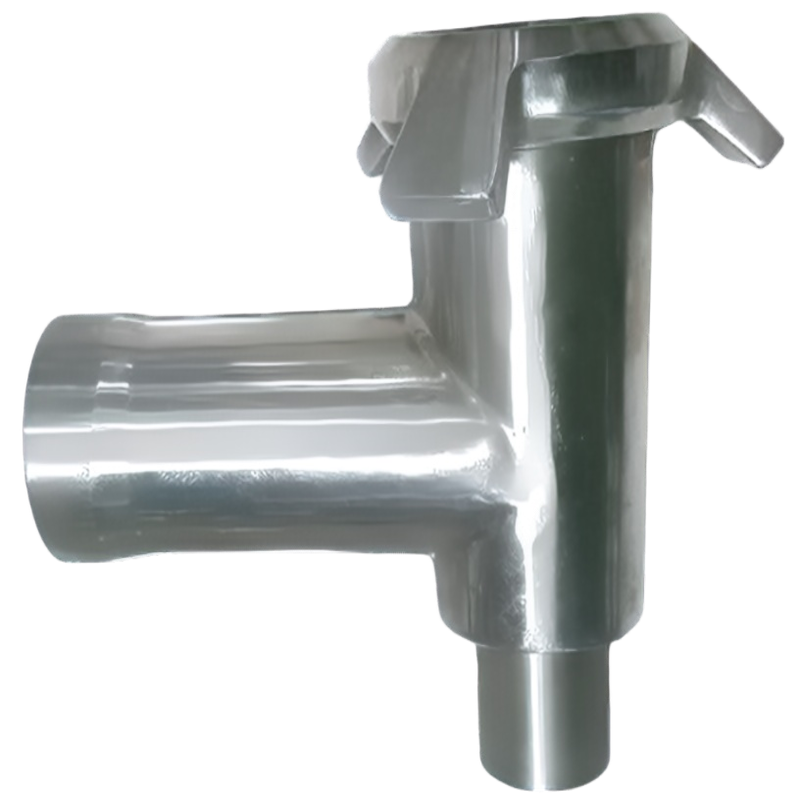
การเข้าใจว่าชิ้นส่วนหล่อสำหรับระบบส่งกำลังเชิงกลสนับสนุนการใช้งานที่รับแรงสูงและทนต่อการสึกหรอได้อย่างไร จำเป็นต้องพิจารณาอย่างใกล้ชิดในด้านการเลือกวัสดุ วิศวกรรมกระบวนการหล่อ การออกแบบโครงสร้างจุลภาค และความสัมพันธ์ระหว่างรูปร่างของชิ้นส่วนกับประสิทธิภาพในการใช้งานจริง บทความนี้สำรวจกลไกเชิงเทคนิคและเชิงปฏิบัติที่ทำให้ชิ้นส่วนหล่อดังกล่าวเหมาะสมเป็นพิเศษสำหรับสภาพแวดล้อมการส่งกำลังที่ท้าทายที่สุดในโลก ซึ่งจะช่วยให้วิศวกรและผู้เชี่ยวชาญด้านการจัดซื้อสามารถตัดสินใจเกี่ยวกับการออกแบบและการจัดหาได้อย่างมีข้อมูลมากยิ่งขึ้น
บทบาทของชิ้นส่วนหล่อสำหรับระบบส่งกำลังเชิงกลในระบบส่งกำลัง
อะไรที่ทำให้ชิ้นส่วนระบบส่งกำลังมีความต้องการเชิงโครงสร้างสูง
ระบบส่งกำลังต้องรับแรงเชิงกลที่ซับซ้อนหลายแบบ ได้แก่ แรงดึง แรงอัด แรงบิด และแรงโค้ง ซึ่งเปลี่ยนแปลงอย่างรวดเร็วระหว่างการใช้งาน เงื่อนไขการรับโหลดแบบไดนามิกเหล่านี้หมายความว่า ชิ้นส่วนหล่อสำหรับระบบส่งกำลังเชิงกลจำเป็นต้องมีทั้งความแข็งแรงแบบสถิตสูงและคุณสมบัติต้านทานการเหนื่อยล้าได้ดีเยี่ยมตลอดวงจรการใช้งานนับล้านรอบ จุดอ่อนเพียงจุดเดียวในโครงสร้างจุลภาคหรือรูปทรงเรขาคณิตอาจก่อให้เกิดการขยายตัวของรอยแตกจนนำไปสู่ความล้มเหลวอย่างรุนแรง
นอกเหนือจากความล้าแล้ว ชิ้นส่วนการส่งกำลังยังประสบกับการสัมผัสแบบเลื่อนและกลิ้งอย่างสม่ำเสมอกับพื้นผิวที่คู่กัน ซึ่งทำให้เกิดการสึกหรอเป็นรูปแบบหลักของการเสียหาย ตัวอย่างเช่น สภาพแวดล้อมทางไทรโบโลยีภายในกล่องเกียร์ ต้องการให้โครงถังหล่อและตัวรองรับเกียร์สามารถต้านทานการสึกหรอแบบขัดสีและการสึกหรอแบบยึดเกาะได้โดยไม่สูญเสียความแม่นยำของมิติ ชิ้นส่วนหล่อสำหรับระบบส่งกำลังเชิงกลที่ไม่สามารถรักษาระดับความคลาดเคลื่อนไว้ภายใต้สภาวะเหล่านี้ได้ จะก่อให้เกิดเสียงรบกวน การสั่นสะเทือน และในที่สุดนำไปสู่ความล้มเหลวของระบบที่เร็วกว่ากำหนด
ภาระความร้อนยังเพิ่มความซับซ้อนให้กับสถานการณ์อีกด้วย ความร้อนที่เกิดจากแรงเสียดทาน รวมกับวงจรความร้อนจากการสตาร์ตและหยุดเครื่อง ทำให้เกิดความเค้นจากการขยายตัวและหดตัวภายในชิ้นงานหล่อ จึงจำเป็นต้องเลือกวัสดุและพารามิเตอร์กระบวนการโดยคำนึงถึงความเสถียรทางความร้อน เพื่อให้มั่นใจว่าชิ้นส่วนหล่อสำหรับระบบส่งกำลังเชิงกลจะรักษาคุณสมบัติเชิงกลไว้ได้ตลอดช่วงอุณหภูมิในการใช้งานที่กว้าง
หมวดหมู่การใช้งานหลักสำหรับชิ้นส่วนการส่งกำลังแบบหล่อที่รับภาระสูง
ชิ้นส่วนหล่อสำหรับระบบส่งกำลังแบบกลไกใช้งานได้หลากหลายในแอปพลิเคชันที่รับภาระสูง ทั้งในยานยนต์และยานพาหนะขนส่งหนัก รวมถึงฝาครอบแบริ่งหลักของเพลาข้อเหวี่ยง โครงเกียร์ดิฟเฟอเรนเชียล โครงกล่องเกียร์ และฝาครอบคอนเวอร์เตอร์แรงบิด — ซึ่งทั้งหมดนี้ทำหน้าที่จัดการการส่งผ่านกำลังขนาดใหญ่มากภายในพื้นที่จำกัด ในเครื่องจักรอุตสาหกรรม ชิ้นส่วนที่ผลิตด้วยวิธีการหล่อก็ใช้เป็นโครงของเกียร์แบบดาวเคราะห์ เครื่องลดความเร็วแบบเกลียว และระบบขับเคลื่อนแบบเพลากลางคู่ ซึ่งให้กำลังแก่สายพานลำเลียง เครื่องบด และเครื่องกด
อุปกรณ์ก่อสร้างและเครื่องจักรทำเหมืองเป็นหนึ่งในสภาพแวดล้อมการใช้งานที่รุนแรงที่สุดสำหรับชิ้นส่วนหล่อระบบส่งกำลังแบบกลไก โครงขับเคลื่อนแบบติดตาม ชุดขับเคลื่อนแบบหมุน และโครงรองรับขับเคลื่อนสุดท้าย จำเป็นต้องทนต่อแรงกระแทก สารกัดกร่อน และการสั่นสะเทือนอย่างต่อเนื่องโดยไม่เกิดการบิดเบี้ยว ความหนาของผนัง รูปร่างของโครงเสริม และองค์ประกอบโลหะผสมของชิ้นส่วนหล่อในกลุ่มเหล่านี้ได้รับการออกแบบมาอย่างเฉพาะเจาะจงเพื่อดูดซับแรงกระแทกในขณะที่ลดน้ำหนักให้น้อยที่สุด
ระบบพลังงานลมและระบบขับเคลื่อนเรือก็พึ่งพาชิ้นส่วนหล่อสำหรับการถ่ายทอดกำลังเชิงกลอย่างมากเช่นกัน ตัวเรือนเกียร์หอควบคุม (nacelle gearbox housings) และตัวเรือนเกียร์เรือ (marine gearbox cases) ต้องให้บริการที่เชื่อถือได้เป็นเวลาหลายสิบปีในสภาพแวดล้อมที่การเข้าซ่อมบำรุงทำได้ยากและผลที่ตามมาจากการล้มเหลวมีความรุนแรงมาก แอปพลิเคชันเหล่านี้ย้ำเตือนว่า ความสมบูรณ์ของวัสดุ ความแม่นยำของมิติ และการควบคุมกระบวนการเป็นข้อกำหนดที่ไม่อาจต่อรองได้ในการผลิตชิ้นส่วนหล่อ
การเลือกวัสดุและการออกแบบโครงสร้างจุลภาคเพื่อความต้านทานการสึกหรอ
กลุ่มโลหะผสมที่ใช้กันทั่วไปในชิ้นส่วนหล่อสำหรับระบบถ่ายทอดกำลัง
ประสิทธิภาพของชิ้นส่วนหล่อสำหรับระบบถ่ายทอดกำลังเชิงกลเริ่มต้นจากการเลือกวัสดุ โลหะหล่อเหล็กเทา (grey cast iron) ยังคงถูกใช้อย่างแพร่หลายสำหรับตัวเรือนเกียร์และตัวเรือนแบริ่ง เนื่องจากมีความสามารถในการดูดซับการสั่นสะเทือนได้ดีเยี่ยม ตัดแต่งง่าย และมีความแข็งแรงในการรับแรงอัดเพียงพอสำหรับการใช้งานที่มีภาระปานกลางหลายประเภท โครงสร้างของกราไฟต์แบบแผ่นบาง (graphite flake structure) ในเหล็กเทาสามารถดูดซับพลังงานจากการสั่นสะเทือน ซึ่งมีประโยชน์อย่างยิ่งในการลดการถ่ายทอดเสียงผ่านตัวเรือนเกียร์
เหล็กหล่อแบบดัดโค้งได้ หรือที่รู้จักกันในชื่อเหล็กหล่อกราไฟต์แบบลูกกลม ถือเป็นการพัฒนาอย่างสำคัญในด้านความแข็งแรงดึง ความยืดหยุ่น และความต้านทานการกระแทก โดยการเปลี่ยนรูปร่างของกราไฟต์จากแบบแผ่นเป็นแบบลูกกลมผ่านการเติมแมกนีเซียม ทำให้เหล็กหล่อแบบดัดโค้งได้มีสมบัติเชิงกลใกล้เคียงกับเหล็กกล้าคาร์บอนต่ำ ชิ้นส่วนหล่อสำหรับระบบส่งกำลังเชิงกลที่ผลิตจากเกรดต่าง ๆ เช่น GGG-50 ถึง GGG-70 มักใช้ในแผ่นรองรับที่รับแรงสูง โครงหุ้ม และชิ้นส่วนเพลาข้อเหวี่ยง ซึ่งความทนทานต่อการเหนื่อยล้าถือเป็นปัจจัยสำคัญ
เหล็กหล่อผสมและเหล็กหล่อแบบดัดแปลง (ADI) ช่วยยกระดับสมรรถนะให้สูงยิ่งขึ้น ADI ผสานคุณสมบัติที่โดดเด่นทั้งความแข็งแรงสูง ความเหนียวดี และความต้านทานการสึกหรอเยี่ยมยอดไว้ในวัสดุชนิดเดียวกัน จึงเหมาะอย่างยิ่งสำหรับชิ้นส่วนเฟืองและลูกกลิ้งตามแนวแคม ซึ่งมักประสบปัญหาการสึกหรอที่ผิวเป็นหลัก ส่วนชิ้นส่วนโครงสร้างที่รับโหลดหนักที่สุดนั้นนิยมใช้เหล็กหล่อ เพราะให้ความแข็งแรงดึงเกิน 700 เมกะพาสคาล พร้อมทั้งมีความเหนียวดีและสามารถเชื่อมซ่อมแซมได้อย่างมีประสิทธิภาพ
การควบคุมโครงสร้างจุลภาคและผลกระทบต่อสมรรถนะการต้านทานการสึกหรอ
สำหรับชิ้นส่วนหล่อที่ใช้ในระบบส่งกำลังแบบกลไก การได้โครงสร้างจุลภาคที่เหมาะสมมีความสำคัญไม่ยิ่งหย่อนไปกว่าการเลือกโลหะผสมที่ถูกต้อง ทั้งการกระจายตัว ขนาด และรูปร่างของเฟสคาร์ไบด์ เพอร์ไลต์ และกราไฟต์ ล้วนมีผลโดยตรงต่อความแข็ง ความเหนียว และความต้านทานการสึกหรอ ชิ้นส่วนหล่อที่มีโครงสร้างจุลภาคไม่สม่ำเสมอ — ซึ่งเกิดจากอัตราการเย็นตัวที่ควบคุมไม่ได้ หรือการใส่สารปรับโครงสร้างไม่เหมาะสม — จะแสดงค่าความแข็งที่แปรผันไปตามพื้นที่ตัดขวาง ส่งผลให้เกิดรูปแบบการสึกหรอที่ไม่สม่ำเสมอขณะใช้งาน
การควบคุมการแข็งตัวอย่างมีประสิทธิภาพผ่านการออกแบบแม่พิมพ์ที่เหมาะสมและการจัดการอัตราการเย็นตัว ช่วยให้มั่นใจได้ว่าชิ้นส่วนหล่อสำหรับระบบส่งกำลังจะมีโครงสร้างจุลภาคที่สม่ำเสมอกันทั่วทั้งผนัง โรงงานหล่อที่ผลิตชิ้นส่วนระบบส่งกำลังระดับสูงลงทุนอย่างมากในการจำลองการแข็งตัวด้วยคอมพิวเตอร์ เพื่อทำนายตำแหน่งที่เกิดความร้อนสะสม โพรงหดตัว และระยะห่างระหว่างแขนกิ่งทุติยภูมิของโครงผลึก — ซึ่งทั้งหมดนี้ล้วนมีผลต่อคุณสมบัติเชิงกลขั้นสุดท้ายของชิ้นส่วนหล่อ
การรักษาความร้อนหลังการหล่อช่วยปรับปรุงโครงสร้างจุลภาคให้ดีขึ้นอีกขั้น กระบวนการปรับโครงสร้าง (normalizing), การทำให้เย็นอย่างรวดเร็ว (quenching) และการอบคืนตัว (tempering) สำหรับชิ้นส่วนโลหะที่ผลิตด้วยวิธีการหล่อ หรือวงจรการอบแบบออสเทมเปอร์ (austempering) สำหรับชิ้นส่วน ADI จะเปลี่ยนโครงสร้างจุลภาคที่ได้จากการหล่อโดยตรงให้กลายเป็นโครงสร้างที่เหมาะสมที่สุดสำหรับสภาวะแรงและการสึกหรอเฉพาะที่ใช้งานจริง กระบวนการบำบัดความร้อนเหล่านี้ไม่ใช่ขั้นตอนสุดท้ายที่เลือกทำตามใจชอบ แต่เป็นส่วนสำคัญที่ผสานเข้ากับการออกแบบชิ้นส่วนโลหะหล่อสำหรับระบบส่งกำลังกลไกที่ต้องรับภาระหนัก
การเลือกวิธีการหล่อและผลกระทบต่อความสมบูรณ์ของโครงสร้าง
การหล่อด้วยทราย เทียบกับการหล่อด้วยแม่พิมพ์เชิงลงทุน สำหรับชิ้นส่วนระบบส่งกำลัง
การเลือกกระบวนการหล่อส่งผลโดยตรงต่อความแข็งแรงเชิงโครงสร้างและคุณภาพพื้นผิวของชิ้นส่วนหล่อสำหรับระบบส่งกำลังกลไก กระบวนการหล่อด้วยทราย (sand casting) ทั้งแบบทรายเปียก (green sand) และแบบที่ใช้สารยึดเกาะทางเคมี เป็นกระบวนการที่ใช้กันอย่างแพร่หลายที่สุดสำหรับปลอกเกียร์ขนาดกลางและขนาดใหญ่ ความยืดหยุ่นของกระบวนการนี้ในการรองรับรูปทรงภายในที่ซับซ้อน — โดยใช้หัวใจหล่อ (cores) — ทำให้เหมาะอย่างยิ่งสำหรับปลอกเกียร์ที่มีช่องเดินน้ำมัน รูสำหรับแบริ่ง และพื้นผิวสำหรับยึดติด
การหล่อแบบการลงทุน หรือที่เรียกว่าการหล่อแบบขี้ผึ้งหายไป ให้ความแม่นยำด้านมิติและคุณภาพพื้นผิวที่เหนือกว่าสำหรับชิ้นส่วนเกียร์ขนาดเล็กที่มีความซับซ้อนมากขึ้น ชิ้นส่วนที่ผลิตด้วยวิธีการหล่อแบบการลงทุนมีค่าเผื่อการกลึงน้อยลง ซึ่งเป็นข้อได้เปรียบเมื่อความแม่นยำด้านมิติสำคัญยิ่ง และการตัดแต่งวัสดุอาจส่งผลกระทบต่อบริเวณที่รับแรงเครียดอย่างเหมาะสมที่สุดของชิ้นงานหล่อ สำหรับชิ้นส่วนเช่น โครงถ่ายทอดกำลังแบบดาวเคราะห์ ตัวเรือนวาล์ว และตัวเรือนเฟืองขนาดเล็ก การหล่อแบบการลงทุนสามารถให้ค่าความคลาดเคลื่อนเชิงมิติที่แคบที่สุดในกลุ่มชิ้นส่วนหล่อสำหรับระบบส่งกำลังเชิงกล
กระบวนการหล่อแบบเปลือก (shell molding) และกระบวนการ cold-box อยู่ในระดับกลาง โดยให้คุณภาพพื้นผิวและความสม่ำเสมอเชิงมิติที่ดีกว่าการหล่อแบบทรายเปียก (green sand casting) ขณะเดียวกันก็ยังคงมีความคุ้มค่าทางเศรษฐกิจสำหรับปริมาณการผลิตระดับปานกลาง กระบวนการเหล่านี้กำลังถูกกำหนดใช้เพิ่มขึ้นสำหรับชิ้นส่วนหล่อระบบส่งกำลังเชิงกลในภาคยานยนต์และอุปกรณ์การเกษตร เนื่องจากปริมาณการผลิตสูงต้องการความสม่ำเสมอของกระบวนการและขอบเขตมิติที่แคบ
การควบคุมความพรุนและการตรวจสอบแบบไม่ทำลายในชิ้นส่วนโลหะหล่อที่รับน้ำหนัก
ความพรุนเป็นปัญหาด้านคุณภาพที่สำคัญที่สุดสำหรับชิ้นส่วนโลหะหล่อที่ใช้ในระบบส่งกำลังเชิงกลสำหรับงานที่มีภาระสูง ความพรุนจากก๊าซ ความพรุนจากการหดตัว และความพรุนจุลภาค ล้วนแต่ลดพื้นที่หน้าตัดที่สามารถรับน้ำหนักได้จริง สร้างจุดที่ความเครียดสะสม และเป็นจุดเริ่มต้นของการแตกร้าวจากแรงกระทำซ้ำ การออกแบบระบบช่องเทและช่องรับโลหะหลอมเหลวขั้นสูง — ซึ่งได้รับการยืนยันผลผ่านการจำลองแบบ — เป็นวิธีหลักในการลดความพรุนจากการหดตัวในชิ้นส่วนโลหะหล่อที่มีความหนา
ขั้นตอนการตรวจสอบแบบไม่ทำลาย (NDT) มีความสำคัญยิ่งต่อการรับรองว่าชิ้นส่วนโลหะหล่อสำหรับระบบส่งกำลังเชิงกลที่จัดส่งให้ลูกค้าเป็นไปตามข้อกำหนดภายในด้านความสมบูรณ์ของวัสดุ การตรวจสอบด้วยรังสี (RT) ถือเป็นมาตรฐานอันดับหนึ่งในการตรวจจับข้อบกพร่องเชิงปริมาตร เช่น การหดตัวและรูพรุนจากก๊าซ ส่วนการตรวจสอบด้วยคลื่นอัลตราโซนิก (UT) นิยมใช้มากกว่าสำหรับการตรวจจับข้อบกพร่องเชิงระนาบและการแยกชั้นในส่วนที่มีความหนา การตรวจสอบด้วยอนุภาคแม่เหล็ก (MPI) ใช้เป็นประจำกับชิ้นส่วนโลหะหล่อที่มีคุณสมบัติเป็นแม่เหล็ก เพื่อตรวจหารอยแตกบนผิวและใต้ผิวใกล้ผิวหลังกระบวนการกลึง
เกณฑ์การยอมรับผลการตรวจสอบแบบไม่ทำลาย (NDT) มักกำหนดไว้ตามมาตรฐานสากล เช่น EN 1369, EN 1371 หรือ ASTM E446 และจำเป็นต้องระบุอย่างชัดเจนในแบบแปลนของลูกค้าและใบสั่งซื้อ โรงงานหล่อที่ผลิตชิ้นส่วนโลหะหล่อสำหรับระบบส่งกำลังเชิงกลในแอปพลิเคชันที่มีความสำคัญสูง จะดำเนินโปรแกรมการรับรองความสามารถด้าน NDT อย่างเข้มงวด รวมทั้งระบบการติดตามย้อนกลับที่สามารถระบุแหล่งที่มาของข้อบกพร่องด้านคุณภาพแต่ละกรณีได้จนถึงชุดการหล่อเฉพาะ ชุดแม่พิมพ์เฉพาะ และชุดการอบร้อนเฉพาะ
หลักการวิศวกรรมการออกแบบที่เพิ่มประสิทธิภาพในการรับน้ำหนักและการสึกหรอสูงสุด
ลักษณะเชิงเรขาคณิตของการออกแบบที่ช่วยกระจายแรงได้ดีขึ้น
รูปทรงเรขาคณิตของชิ้นส่วนโลหะหล่อสำหรับระบบส่งกำลังมีความสำคัญไม่แพ้คุณสมบัติของวัสดุที่ใช้ โครงเสริม (ribs), ฐานยึด (bosses), และการเปลี่ยนแปลงความหนาของผนัง จำเป็นต้องออกแบบให้สามารถถ่ายโอนแรงได้อย่างมีประสิทธิภาพ โดยไม่ก่อให้เกิดจุดที่มีความเค้นสูง การวิเคราะห์ด้วยองค์ประกอบจำกัด (FEA) จึงกลายเป็นแนวทางปฏิบัติมาตรฐานในการออกแบบฝาครอบระบบส่งกำลังที่ซับซ้อน ซึ่งช่วยให้วิศวกรระบุตำแหน่งที่มีความเค้นสูงและปรับแต่งรูปทรงเรขาคณิตให้เหมาะสมก่อนลงทุนทำแม่พิมพ์
การเว้าโค้งและรัศมีที่จุดต่อระหว่างส่วนต่าง ๆ เป็นลักษณะสำคัญมากในชิ้นส่วนโลหะหล่อสำหรับระบบส่งกำลังเชิงกล มุมแหลมทำหน้าที่เป็นจุดเพิ่มความเค้นเชิงเรขาคณิต ซึ่งจะทวีค่าความเค้นเฉพาะที่บริเวณนั้นให้สูงขึ้น และลดอายุการใช้งานภายใต้ภาวะความล้าลงอย่างมาก ประสบการณ์ในอุตสาหกรรมและการศึกษาด้วยโปรแกรมวิเคราะห์องค์ประกอบจำกัด (FEA) ยืนยันอย่างต่อเนื่องว่า การออกแบบรัศมีภายในที่กว้างพอสมควรบริเวณรอยต่อระหว่างโครงเสริมกับผนังสามารถลดความเข้มข้นของความเค้นสูงสุดได้ถึงร้อยละ 30 ถึง 50 โดยตรง ส่งผลให้อายุการใช้งานของชิ้นส่วนยาวนานขึ้นภายใต้สภาวะโหลดแบบเป็นจังหวะ
มุมเอียงสำหรับการถอดชิ้นงาน (draft angles) การวางแนวเส้นแบ่งแบบพิมพ์ (parting line placement) และการออกแบบหัวใจหล่อ (core design) จำเป็นต้องพิจารณาตั้งแต่ระยะเริ่มต้นของการออกแบบชิ้นส่วนโลหะหล่อ เพื่อให้รูปทรงสุดท้ายสอดคล้องกับการออกแบบเส้นทางการรับแรงตามที่ตั้งใจไว้ ชิ้นส่วนโลหะหล่อสำหรับระบบส่งกำลังเชิงกลที่ได้รับการปรับปรุงใหม่ในระยะปลายของกระบวนการเพื่อให้สอดคล้องกับข้อจำกัดด้านแม่พิมพ์ มักส่งผลให้เกิดการประนีประนอมด้านเรขาคณิต ซึ่งลดประสิทธิภาพเชิงโครงสร้าง — ผลลัพธ์ที่สิ้นเปลืองซึ่งสามารถหลีกเลี่ยงได้ด้วยแนวทางการออกแบบให้เหมาะสมกับกระบวนการหล่อ (design-for-casting)
เทคโนโลยีการบำบัดผิวและการเคลือบเพื่อยืดอายุการใช้งานภายใต้ภาวะสึกหรอ
แม้แต่ชิ้นส่วนหล่อสำหรับระบบส่งกำลังเชิงกลที่ออกแบบและผลิตอย่างประณีตที่สุด ก็ยังได้รับประโยชน์จากการบำบัดผิวเพื่อยืดอายุการใช้งานภายใต้สภาวะการเสียดสีที่รุนแรง กระบวนการปรับความแข็งผิวแบบให้ความร้อน — รวมถึงการเติมคาร์บอน การเติมไนโตรเจน และการเหนี่ยวนำความร้อน — สร้างชั้นผิวที่แข็งและทนต่อการสึกหรอ ทับซ้อนอยู่บนแกนกลางที่มีความเหนียวและยืดหยุ่นสูง องค์ประกอบแบบนี้เหมาะอย่างยิ่งสำหรับชิ้นส่วน เช่น โครงเก็บเฟือง และส่วนโค้งของลูกเบี้ยว ซึ่งต้องรับแรงกดที่เข้มข้นบริเวณผิวหน้า ขณะเดียวกันก็ต้องมีความทนทานต่อแรงกระแทกในมวลวัสดุโดยรวม
การเคลือบผิวด้วยเทคนิคพ่นความร้อน เช่น คาร์ไบด์ทังสเตนหรือคาร์ไบด์โครเมียมที่พ่นด้วยระบบออกซิเจน-เชื้อเพลิงความเร็วสูง (HVOF) สามารถนำไปใช้กับพื้นผิวของปลอกแบริ่งและพื้นผิวปิดผนึกของชิ้นส่วนหล่อสำหรับระบบส่งกำลังเชิงกล เพื่อเพิ่มความต้านทานการสึกหรอสูงสุด ในกรณีที่สมบัติของโลหะฐานไม่เพียงพอต่อการใช้งาน สารเคลือบเหล่านี้มีคุณค่าอย่างยิ่งในการซ่อมแซมชิ้นส่วน โดยพื้นผิวที่สึกหรอของชิ้นส่วนหล่อที่ยังคงมีสภาพดีโดยรวมสามารถฟื้นฟูให้กลับมาเป็นขนาดและสมรรถนะตามเดิมได้
การทรายเป่า (Shot peening) เป็นวิธีการบำบัดผิวอีกวิธีหนึ่งที่ใช้กันอย่างแพร่หลายสำหรับชิ้นส่วนโลหะหล่อสำหรับระบบส่งกำลังเชิงกล ซึ่งต้องรับภาระจากแรงเหนื่อยล้า โดยการสร้างชั้นความเค้นคงค้างแบบกดที่ผิว ทำให้การเริ่มต้นของรอยแตกจากแรงเหนื่อยล้าช้าลงภายใต้แรงดัดและแรงบิดแบบวนซ้ำ ร่วมกับการเลือกโลหะผสมที่เหมาะสมและการควบคุมโครงสร้างจุลภาค วิธีการบำบัดผิวช่วยให้ชิ้นส่วนโลหะหล่อสำหรับระบบส่งกำลังเชิงกลสามารถบรรลุเป้าหมายด้านสมรรถนะที่ไม่อาจทำได้ด้วยการออกแบบวัสดุเพียงอย่างเดียว
การประกันคุณภาพและความน่าเชื่อถือในระยะยาวของชิ้นส่วนโลหะหล่อสำหรับระบบส่งกำลัง
ระบบควบคุมกระบวนการในการหล่อโลหะประสิทธิภาพสูง
ความสม่ำเสมอในการผลิตคือสิ่งที่แยกชิ้นส่วนหล่อสำหรับระบบส่งกำลังเชิงกลที่เชื่อถือได้ออกจากชิ้นส่วนที่ผ่านการตรวจสอบเบื้องต้นได้แต่กลับเสียหายก่อนกำหนดขณะใช้งานจริง โรงหล่อชั้นนำใช้ระบบควบคุมกระบวนการด้วยสถิติ (SPC) ซึ่งติดตามตัวแปรสำคัญของกระบวนการแบบเรียลไทม์ — รวมถึงองค์ประกอบทางเคมีของโลหะ อุณหภูมิขณะเทหล่อ ความแข็งของแม่พิมพ์ และระยะเวลาการเย็นตัว ทันทีที่ตรวจพบค่าที่เบี่ยงเบนจากขอบเขตควบคุม จะมีการดำเนินการแก้ไขทันที ก่อนที่ผลิตภัณฑ์ที่ไม่เป็นไปตามข้อกำหนดจะถูกส่งต่อไปยังขั้นตอนการผลิตขั้นต่อไป
การควบคุมองค์ประกอบทางเคมีของวัสดุหลอมละลายมีความสำคัญอย่างยิ่งต่อชิ้นส่วนหล่อสำหรับระบบส่งกำลังเชิงกล การวิเคราะห์ด้วยสเปกโตรมิเตอร์ในแต่ละครั้งที่หลอมจะรับรองว่าระดับคาร์บอนเทียบเท่า ซิลิคอน แมงกานีส และธาตุผสมต่าง ๆ จะอยู่ภายในช่วงแคบที่จำเป็นเพื่อให้ได้โครงสร้างจุลภาคตามเป้าหมายหลังการแข็งตัวและการอบความร้อน แม้แต่ความเบี่ยงเบนเล็กน้อยของปริมาณแมกนีเซียมในการผลิตเหล็กหล่อแบบลูกปัดก็อาจทำให้ระดับการเกิดลูกปัดเปลี่ยนจากยอมรับได้ไปเป็นไม่เพียงพอ ส่งผลโดยตรงต่อค่าการยืดตัวและความเหนียวต่อแรงกระแทก
การตรวจสอบมิติด้วยเครื่องวัดพิกัด (CMM) ใช้ยืนยันว่าเส้นผ่านศูนย์กลางรูหลัก ตำแหน่งที่นั่งแบริ่ง และความเรียบของพื้นผิวติดตั้งของชิ้นส่วนโลหะหล่อสำหรับระบบส่งกำลังเชิงกลเป็นไปตามค่าความคลาดเคลื่อนที่ระบุไว้ในแบบแปลน รายงานการตรวจสอบชิ้นตัวอย่างแรก (FAIR) มักจำเป็นต้องจัดทำเพื่อให้ลูกค้าผู้ผลิตรถยนต์และอุตสาหกรรม (OEM) อนุมัติก่อนเริ่มการผลิตจริง โดยแสดงหลักฐานที่บันทึกไว้ว่ากระบวนการหล่อสามารถผลิตชิ้นส่วนที่สอดคล้องกับข้อกำหนดได้อย่างสม่ำเสมอ
พิจารณาปัจจัยด้านอายุการใช้งานและการวางแผนบำรุงรักษาสำหรับชิ้นส่วนโลหะหล่อของระบบส่งกำลัง
ต้นทุนรวมในการเป็นเจ้าของชิ้นส่วนหล่อสำหรับระบบส่งกำลังแบบกลไกนั้นสูงกว่าราคาซื้อเริ่มต้นอย่างมาก วิศวกรและผู้วางแผนการบำรุงรักษาจำเป็นต้องพิจารณาอายุการใช้งานที่คาดการณ์ได้ของชิ้นส่วนหล่อภายใต้สภาวะโหลดและสิ่งแวดล้อมเฉพาะ ความพร้อมใช้งานของชิ้นส่วนทดแทน และผลกระทบจากการหยุดทำงานโดยไม่ได้วางแผนไว้ หากชิ้นส่วนหล่อเกิดความล้มเหลวขณะใช้งาน การระบุข้อกำหนดสำหรับชิ้นส่วนหล่อที่มีปัจจัยความปลอดภัยที่เหมาะสมและมีใบรับรองวัสดุที่ยืนยันแล้ว คือพื้นฐานสำคัญของการวางแผนการบำรุงรักษาอย่างรับผิดชอบ
เทคโนโลยีการตรวจสอบสภาพ เช่น การวิเคราะห์การสั่นสะเทือน การตรวจสอบเศษโลหะในน้ำมัน และการตรวจสอบด้วยภาพความร้อน สามารถตรวจจับสัญญาณแรกเริ่มของความสึกหรอและความเหนื่อยล้าในชิ้นส่วนหล่อสำหรับระบบส่งกำลังแบบกลไกก่อนที่จะเกิดความล้มเหลวได้ ด้วยการผสานวิธีการตรวจสอบเหล่านี้เข้ากับตารางการบำรุงรักษาที่วางแผนไว้ ผู้ปฏิบัติงานโรงงานสามารถยืดอายุการใช้งานที่มีประโยชน์ของชุดระบบส่งกำลัง และหลีกเลี่ยงค่าใช้จ่ายสูงที่เกิดจากความล้มเหลวเชิงกลแบบฉับพลัน
เมื่อชิ้นส่วนหล่อสำหรับระบบส่งกำลังแบบกลไกถึงจุดสิ้นสุดของอายุการใช้งานแล้ว การเชื่อมซ่อมแซมและการฟื้นฟูมิติผ่านการกลึงและพ่นความร้อนมักสามารถยืดอายุการใช้งานของชิ้นส่วนได้ในราคาเพียงเศษเสี้ยวของต้นทุนการเปลี่ยนชิ้นส่วนใหม่ โรงหล่อและผู้ให้บริการงานกลึงที่มีความเชี่ยวชาญด้านชิ้นส่วนระบบส่งกำลังสามารถประเมินสภาพชิ้นส่วนที่สึกหรอ กำหนดขอบเขตของการซ่อมแซม และส่งคืนชิ้นส่วนให้พร้อมใช้งานอีกครั้งโดยมีคุณภาพที่ผ่านการรับรองแล้ว — ซึ่งเป็นทางเลือกที่มีคุณค่าอย่างยิ่งในอุตสาหกรรมที่ระยะเวลาการจัดหาชิ้นส่วนหล่อใหม่มักใช้เวลานานหลายสัปดาห์หรือหลายเดือน
คำถามที่พบบ่อย
วัสดุใดที่นิยมใช้มากที่สุดสำหรับชิ้นส่วนหล่อระบบส่งกำลังแบบกลไกในแอปพลิเคชันที่รับโหลดสูง
เหล็กหล่อแบบดัคไทล์ โลหะผสมเหล็กกล้าหล่อ และเหล็กหล่อแบบดัคไทล์ที่ผ่านการรักษาด้วยความร้อนแบบออกซิเดชัน (ADI) เป็นวัสดุที่ระบุใช้งานบ่อยที่สุดสำหรับชิ้นส่วนหล่อระบบส่งกำลังเชิงกลในแอปพลิเคชันที่รับภาระสูง วัสดุเหล็กหล่อแบบดัคไทล์ให้สมดุลที่ยอดเยี่ยมระหว่างความแข็งแรง ความเหนียว และต้นทุนที่คุ้มค่า ในขณะที่เหล็กกล้าหล่อจะถูกเลือกใช้เมื่อต้องการความแข็งแรงดึงสูงสุดและความสามารถในการเชื่อมได้ดีที่สุด ส่วน ADI กำลังได้รับความนิยมเพิ่มขึ้นในกรณีที่การออกแบบเน้นความต้านทานการสึกหรอของพื้นผิวที่เหนือกว่าควบคู่ไปกับความเหนียวของแกนกลางที่สูง
รูพรุนส่งผลต่อประสิทธิภาพของชิ้นส่วนหล่อระบบส่งกำลังเชิงกลอย่างไร
ความพรุนทำให้พื้นที่หน้าตัดที่รับแรงจริงของชิ้นส่วนหล่อสำหรับระบบส่งกำลังเชิงกลลดลง และยังเป็นจุดที่เกิดความเข้มข้นของแรงดันซึ่งเร่งการเริ่มต้นรอยแตกจากภาวะความล้า แม้แต่รูหดตัวหรือรูจากก๊าซขนาดเล็กในบริเวณที่รับแรงสูงมาก ก็สามารถลดอายุการใช้งานภายใต้ภาวะความล้าของชิ้นส่วนได้อย่างมาก ส่งผลให้ขั้นตอนการตรวจสอบคุณภาพแบบไม่ทำลาย (NDT) อย่างเข้มงวด — รวมถึงการตรวจด้วยรังสีเอกซ์และการตรวจด้วยคลื่นอัลตราโซนิก — เป็นข้อกำหนดที่บังคับสำหรับชิ้นส่วนหล่อระบบส่งกำลังที่ออกแบบมาเพื่อใช้งานในสภาพแวดล้อมที่มีความต้องการสูง
การเคลือบผิวสามารถเพิ่มความต้านทานการสึกหรอของชิ้นส่วนหล่อสำหรับระบบส่งกำลังเชิงกลได้หรือไม่
ใช่ กระบวนการบำบัดผิวช่วยเพิ่มความต้านทานการสึกหรอของชิ้นส่วนโลหะหล่อสำหรับระบบส่งกำลังกลไกอย่างมีนัยสำคัญ โดยไม่ลดทอนความเหนียวของวัสดุโดยรวม วิธีการที่ได้รับการพิสูจน์แล้ว ได้แก่ การไนไตรไดซ์ (nitriding) การทำให้ผิวแข็งด้วยคลื่นแม่เหล็กไฟฟ้า (induction hardening) การพ่นเคลือบด้วยความร้อนแบบ HVOF (HVOF thermal spray coatings) และการทุบผิวด้วยเม็ดโลหะ (shot peening) ซึ่งล้วนช่วยยืดอายุการใช้งานจากการสึกหรอ ชะลอการเริ่มต้นของรอยแตกจากแรงกระทำซ้ำ (fatigue crack initiation) และฟื้นฟูผิวที่สึกหรอให้กลับคืนสู่ขนาดเดิม การเลือกวิธีการบำบัดที่เหมาะสมขึ้นอยู่กับกลไกการสึกหรอเฉพาะที่เกิดขึ้น ไม่ว่าจะเป็นการสึกหรอแบบกัดกร่อน (abrasive) การสึกหรอแบบยึดติด (adhesive) หรือการสึกหรอจากแรงกระทำซ้ำ (fatigue-driven) รวมถึงวัสดุพื้นฐานที่ใช้ในการหล่อ
วิศวกรควรระบุข้อกำหนดสำหรับชิ้นส่วนโลหะหล่อสำหรับระบบส่งกำลังกลไกอย่างไร เพื่อให้มั่นใจว่าจะได้ขนาดที่สม่ำเสมอในระหว่างการผลิต
วิศวกรควรระบุชิ้นส่วนโลหะหล่อสำหรับระบบส่งกำลังแบบกลไก ด้วยค่าความคลาดเคลื่อนเชิงมิติที่กำหนดอย่างชัดเจน ชนิดของวัสดุและข้อกำหนดด้านการรักษาความร้อน เกณฑ์การยอมรับผลการตรวจสอบแบบไม่ทำลาย (NDT) ซึ่งอ้างอิงตามมาตรฐานที่เป็นที่ยอมรับทั่วไป และข้อกำหนดเกี่ยวกับรายงานการตรวจสอบตัวอย่างชิ้นแรก การร่วมมือกับโรงหล่อที่ดำเนินระบบบริหารคุณภาพที่ได้รับการรับรอง และใช้เครื่องวัดมิติด้วยระบบ CMM จะช่วยให้มั่นใจได้ว่าชิ้นส่วนโลหะหล่อที่ผลิตออกมานั้นจะสอดคล้องกับแบบแปลนอย่างสม่ำเสมอตลอดระยะเวลาของโครงการจัดหา
สารบัญ
- บทบาทของชิ้นส่วนหล่อสำหรับระบบส่งกำลังเชิงกลในระบบส่งกำลัง
- การเลือกวัสดุและการออกแบบโครงสร้างจุลภาคเพื่อความต้านทานการสึกหรอ
- การเลือกวิธีการหล่อและผลกระทบต่อความสมบูรณ์ของโครงสร้าง
- หลักการวิศวกรรมการออกแบบที่เพิ่มประสิทธิภาพในการรับน้ำหนักและการสึกหรอสูงสุด
- การประกันคุณภาพและความน่าเชื่อถือในระยะยาวของชิ้นส่วนโลหะหล่อสำหรับระบบส่งกำลัง
-
คำถามที่พบบ่อย
- วัสดุใดที่นิยมใช้มากที่สุดสำหรับชิ้นส่วนหล่อระบบส่งกำลังแบบกลไกในแอปพลิเคชันที่รับโหลดสูง
- รูพรุนส่งผลต่อประสิทธิภาพของชิ้นส่วนหล่อระบบส่งกำลังเชิงกลอย่างไร
- การเคลือบผิวสามารถเพิ่มความต้านทานการสึกหรอของชิ้นส่วนหล่อสำหรับระบบส่งกำลังเชิงกลได้หรือไม่
- วิศวกรควรระบุข้อกำหนดสำหรับชิ้นส่วนโลหะหล่อสำหรับระบบส่งกำลังกลไกอย่างไร เพื่อให้มั่นใจว่าจะได้ขนาดที่สม่ำเสมอในระหว่างการผลิต