
 EN
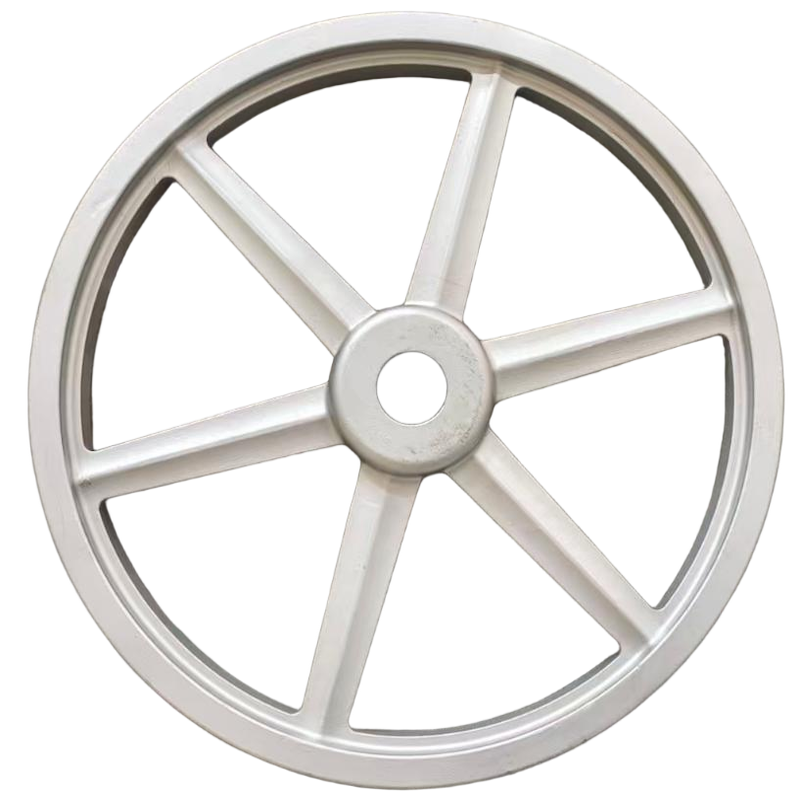
Talep edici endüstriyel ortamlarda bile parçalar, bir makineye sadece uyum sağlamakla kalmaz — aynı zamanda arızalanmadan, sürekli kuvvetlere, sürtünmeye, ısıya ve çevrimli gerilimlere dayanmak zorundadır. mekanik şanzıman dökümleri tam olarak bu amaçla tasarlanmıştır ve güç iletim sistemlerinin en zorlu koşullarda bile güvenilir şekilde çalışmasını sağlayan yapısal iskeleti sağlar. Ağır işleyen vites kutularından yüksek hızlı şaftlara ve krank mili montajlarına kadar, döküm parçalar, sayısız sektörde yük taşıyan ve aşınmaya karşı kritik uygulamaların temelini oluşturur.
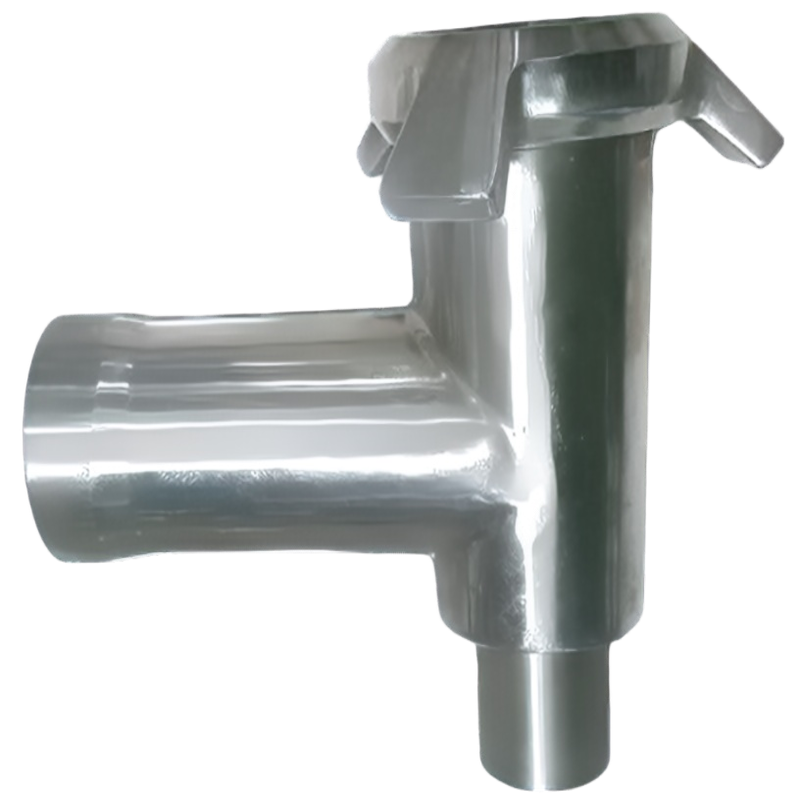
Mekanik iletim dökümlerinin yüksek yük ve aşınmaya dayanıklı uygulamalara nasıl destek sağladığını anlayabilmek için malzeme seçimi, döküm süreç mühendisliği, mikroyapı tasarımı ve bileşen geometrisi ile kullanım sırasında performans arasındaki ilişkiyi yakından incelemek gerekir. Bu makale, bu dökümleri dünyanın en zorlu güç iletim ortamlarına özel kılan teknik ve pratik mekanizmaları ele alır; böylece mühendisler ve tedarik uzmanları daha bilinçli tasarım ve tedarik kararları alabilir.
Güç İletim Sistemlerinde Mekanik İletim Dökümlerinin Rolü
İletim Bileşenlerini Yapısal Olarak Zorlayan Özellikler Nelerdir
Güç iletim sistemleri, işletme sırasında hızlı bir şekilde değişen — çekme, basma, burulma ve eğilme gerilmeleri dahil olmak üzere — karmaşık bir mekanik yük kombinasyonuna maruz kalır. Bu dinamik yükleme koşulları, mekanik iletim dökümlerinin yalnızca yüksek statik dayanıma değil, aynı zamanda milyonlarca işletme döngüsü boyunca mükemmel yorulma direncine de sahip olması gerektiğini gösterir. Mikroyapıda veya geometride tek bir zayıf nokta, felaketle sonuçlanan çatlak yayılmasını başlatabilir.
Yorgunluğun ötesinde, aktarma bileşenleri düzenli olarak karşı yüzeylerle kayma ve yuvarlanma teması yaşarlar; bu da aşınmayı birincil arıza modu olarak ortaya çıkarır. Örneğin bir vites kutusunun içindeki tribolojik ortam, döküm gövde ve dişli taşıyıcıların boyutsal bozulma olmadan aşındırıcı ve yapışkan aşınmaya dayanmasını gerektirir. Bu koşullar altında toleranslarını koruyamayan mekanik aktarma dökümleri, gürültü, titreşim ve nihayetinde erken sistem arızasına neden olur.
Termal yükler durumu daha da karmaşık hale getirir. Sürtünmeden kaynaklanan ısı ile çalışma başlangıcı ve duruşundan kaynaklanan termal döngüler, döküm parçanın içinde genleşme ve büzülme gerilmeleri oluşturur. Malzemeler ve üretim parametreleri, termal kararlılık göz önünde bulundurularak seçilmelidir; böylece mekanik aktarma dökümleri geniş bir işletme sıcaklığı aralığında mekanik özelliklerini korur.
Yüksek Yük Altında Kullanılan Döküm Aktarma Parçaları İçin Temel Uygulama Kategorileri
Mekanik iletim dökümleri, yüksek yük altındaki çok çeşitli uygulamalarda kullanılır. Otomotiv ve ağır taşıma sektöründe krank mili ana yatak kapakları, diferansiyel muhafazaları, vites kutusu kasaları ve tork dönüştürücü kapakları gibi parçalar yer alır; hepsi de küçük boyutlarda büyük güç aktarımını yönetir. Endüstriyel makinalarda döküm parçalar, konveyörleri, değirmenleri ve presleri çalıştıran planet dişli kutularının, vida redüktörlerinin ve paralel mil tahriklerinin muhafazalarını oluşturur.
İnşaat ekipmanları ve madencilik makineleri, mekanik iletim dökümleri için en zorlu çalışma ortamlarından bazılarını temsil eder. Palet tahrik muhafazaları, dönüş tahrik montajları ve son tahrik taşıyıcıları, çarpma yüklerini, aşındırıcı kirliliği ve sürekli titreşimi bozulmadan karşılamalıdır. Bu segmentlerdeki dökümlerin duvar kalınlığı, rib geometrisi ve alaşım bileşimi, ağırlığı en aza indirirken darbeyi emecek şekilde özel olarak tasarlanmıştır.
Rüzgâr enerjisi ve deniz tahrik sistemleri de mekanik iletim dökümlerine büyük ölçüde bağımlıdır. Nacelle dişli kutusu muhafazaları ve deniz dişli kutusu kasaları, bakım erişiminin sınırlı olduğu ve arıza sonuçlarının ciddi olduğu ortamlarda on yıllarca güvenilir hizmet vermelidir. Bu uygulamalar, döküm üretiminde malzeme bütünlüğünün, boyutsal doğruluğun ve süreç kontrolünün vazgeçilmez gereksinimler olduğunu bir kez daha vurgular.
Aşınmaya Dayanıklılık İçin Malzeme Seçimi ve Mikroyapı Mühendisliği
İletim Dökümlerinde Sıkça Kullanılan Alaşım Aileleri
Mekanik iletim dökümlerinin performansı, malzeme seçimiyle başlar. Gri dökme demir, mükemmel sönümleme kapasitesi, iyi işlenebilirliği ve birçok orta yük uygulaması için yeterli basınç dayanımı nedeniyle dişli kutusu muhafazaları ve yatak muhafazaları için yaygın olarak kullanılmaktadır. Gri demirdeki grafit pulcuk yapısı titreşim enerjisini emer; bu da dişli kutusu kasaları aracılığıyla gürültü iletimini azaltmak açısından değerlidir.
Dövme demir, aynı zamanda küresel veya nodüler grafitli demir olarak da bilinir ve çekme mukavemeti, uzama oranı ve darbe direnci açısından önemli bir ilerleme sunar. Magnezyum tedavisiyle grafit yapısını pulcuklardan küreciklere dönüştürerek dövme demir, düşük karbonlu çeliklerin mekanik özelliklerine yaklaşan özellikler kazanır. GGG-50 ile GGG-70 gibi sınıflardan üretilen mekanik aktarma dökümleri, yorulma ömrü kritik öneme sahip olan yüksek gerilim altındaki taşıyıcı plakalarda, muhafazalarda ve krank mili bileşenlerinde yaygın olarak kullanılır.
Alaşımlı dökme çelikler ve austemper edilmiş sünek demir (ADI), performansı daha da ileriye taşıyor. ADI, yüksek mukavemet, iyi tokluk ve üstün aşınma direncini tek bir malzeme sisteminde birleştirir; bu nedenle yüzey aşınması ana endişe kaynağı olan dişli ve kam takipçisi bileşenleri için cazip bir seçenektir. En ağır yüklü yapısal bileşenlerde dökme çelik tercih edilir; bu malzeme, onarımlar için iyi süneklik ve kaynaklanabilirlik sunarken 700 MPa’den fazla çekme mukavemeti sağlar.
Mikroyapı Kontrolü ve Aşınma Performansı Üzerindeki Etkisi
Mekanik aktarma sistemi dökümleri için doğru mikroyapıyı elde etmek, doğru alaşımı seçmek kadar önemlidir. Karbürlerin, perlitin ve grafit fazlarının dağılımı, boyutu ve morfolojisi, sertliği, tokluğu ve aşınmaya dayanıklılığı doğrudan etkiler. Kontrolsüz soğuma hızlarından veya yetersiz inkübasyon uygulamalarından kaynaklanan tutarsız bir mikroyapıya sahip bir döküm, kesitinde değişken sertlik gösterir ve bu da kullanım sırasında düzensiz aşınma desenlerine neden olur.
Optimize edilmiş kalıp tasarımı ve soğuma hızı yönetimi aracılığıyla kontrol edilen katılaşma, mekanik aktarma sistemi dökümlerinin duvarları boyunca homojen bir mikroyapı elde etmesini sağlar. Yüksek performanslı aktarma parçaları üreten dökümhaneler, sıcak nokta oluşumunu, çekme porozitesini ve ikincil dendrit kolu aralığını öngörmek üzere bilgisayar destekli katılaşma simülasyonuna önemli yatırımlar yapar; bunların hepsi dökümün nihai mekanik özelliklerini etkiler.
Döküm sonrası ısı işlemi, mikroyapıyı daha da iyileştirir. Çelik dökümler için normalizasyon, su verme ve temperleme işlemleri ya da ADI bileşenler için austemperleme döngüleri, döküm sonrası elde edilen mikroyapıyı uygulamanın özel yük ve aşınma koşullarına göre optimize edilmiş bir yapıya dönüştürür. Bu termal işlemler isteğe bağlı bitirme adımları değildir; yüksek yük altında çalışan mekanik aktarma dökümlerinin tasarımının ayrılmaz bir parçasıdır.
Döküm Sürecinin Seçimi ve Yapısal Bütünlük Üzerindeki Etkisi
Aktarma Parçaları İçin Kum Dökümü ile Yatık Dökümün Karşılaştırılması
Döküm yönteminin seçimi, mekanik aktarma dökümlerinin yapısal bütünlüğü ve yüzey kalitesi üzerinde doğrudan etkiye sahiptir. Kum dökümü, hem nemli kum hem de kimyasal olarak bağlanmış kum çeşitleriyle orta ve büyük boyutlu aktarma kutusu muhafazaları için en yaygın kullanılan yöntemdir. İçinde karmaşık iç geometrileri — çekirdekler aracılığıyla — barındırabilme esnekliği, entegre yağ kanalları, yatak delikleri ve montaj yüzeyleri içeren vites kutusu kasaları için ideal hale getirir.
Yatırım dökümü ya da kaybolan mum dökümü, daha küçük ve daha karmaşık şanzıman bileşenleri için üstün boyutsal doğruluk ve yüzey kalitesi sağlar. Yatırım dökümüyle üretilen parçaların daha az işlenebilirlik payına ihtiyacı vardır; bu durum, boyutsal hassasiyet kritik olduğunda ve malzeme kaldırımı, dökümün optimal olarak gerilim altındaki bölgeleriyle kesiştiğinde avantaj sağlar. Gezegen taşıyıcılar, valf gövdeleri ve küçük dişli muhafazaları gibi bileşenler için yatırım dökümü, mekanik şanzıman dökümleri kategorisinde en dar toleransları sunar.
Kabuk kalıp dökümü ve soğuk kutu süreçleri, yeşil kum dökümünden daha iyi yüzey kalitesi ve boyutsal tekrarlanabilirlik sağlarken orta üretim hacimlerinde ekonomik olarak uygulanabilir bir orta yol oluşturur. Bu süreçler, yüksek üretim hacimlerinin süreç tutarlılığını ve dar boyutsal sınırları gerektirdiği otomotiv ve tarım ekipmanı sektörlerinde mekanik şanzıman dökümleri için giderek daha sık belirtilmektedir.
Yük Taşıyan Dökümlerde Gözeneklilik Kontrolü ve Yıkıma Neden Olmayan Testler
Gaz gözenekliliği, büzülme gözenekliliği ve mikro-gözeneklilik, yüksek yük uygulamalarında mekanik iletim dökümleri için en kritik kalite endişesi olup etkili yük taşıma kesitini azaltabilir, gerilme yoğunlaşması noktaları oluşturabilir ve yorulma çatlamalarının başlangıç noktaları sağlayabilir. İleri düzey besleyici ve kanal sistemi tasarımı — simülasyonla doğrulanmış olarak — ağır kesitli dökümlerde büzülme gözenekliliğini en aza indirmek için birincil araçtır.
Mekanik iletim dökümlerinin müşterilere gönderilmeden önce içsel sağlamlık gereksinimlerini karşıladığından emin olmak için tahribatsız muayene (NDT) protokolleri hayati öneme sahiptir. Radyografik muayene (RT), büzülme ve gaz porozitesi gibi hacimsel kusurları tespit etmek için altın standarttır; ultrasonik muayene (UT) ise daha kalın kesitlerde düzlemsel kusurları ve delaminasyonları tespit etmek için tercih edilir. Manyetik parçacık muayenesi (MPI), ferromanyetik dökümlerde işlemenin ardından yüzey ve yüzeye yakın çatlakları tespit etmek amacıyla rutin olarak uygulanır.
NDT kabul kriterleri genellikle EN 1369, EN 1371 veya ASTM E446 gibi uluslararası standartlarla tanımlanır ve müşteri çizimleri ile satın alma siparişlerinde açıkça belirtilmelidir. Kritik uygulamalar için mekanik iletim dökümleri üreten dökümhaneler, herhangi bir kalite anormalliğinin özel ergitme partisi, kalıp partisi ve ısı işlem partisine kadar izlenebilmesini sağlayan katı NDT yeterlilik programları ve izlenebilirlik sistemleri yürütür.
Yük ve Aşınma Performansını Maksimize Eden Tasarım Mühendisliği İlkeleri
Yük Dağıtımı İçin Geometrik Tasarım Özellikleri
Mekanik iletim dökümlerinin geometrisi, malzeme özelliklerinden aynı derecede önemlidir. Yükleri verimli bir şekilde aktarmak ve gerilme yoğunlukları yaratmamak için riblar, kasnaklar ve duvar kalınlığı geçişleri dikkatle tasarlanmalıdır. Karmaşık iletim muhafazalarının tasarımı sürecinde artık sonlu eleman analizi (FEA) standart uygulama haline gelmiştir; bu sayede mühendisler, kalıp yatırımlarına karar vermeden önce yüksek gerilme bölgelerini belirleyebilir ve geometriyi optimize edebilir.
Kesit geçişlerindeki filetler ve yuvarlatmalar, mekanik iletim dökümlerinde kritik özelliklerdir. Keskin köşeler, yerel gerilme değerlerini artıran ve yorulma ömrünü büyük ölçüde azaltan geometrik gerilme yükselticileri olarak davranır. Sektör deneyimi ve sonlu elemanlar analizi (FEA) çalışmaları, kabartıların duvar birleşim noktalarında geniş iç yuvarlatmaların tepe gerilme yoğunluklarını %30 ila %50 oranında azaltabileceğini tutarlı şekilde göstermektedir; bu da çevrimli yükleme altında bile bileşenin hizmet ömrünün uzamasına doğrudan katkı sağlar.
Döküm tasarım sürecinin erken aşamalarında, çekme açıları, kalıp bölünme çizgisi yerleşimi ve çekirdek tasarımı gibi unsurların tamamı, nihai geometrinin amaçlanan yük yolu tasarımına tam olarak uygun olmasını sağlamak için değerlendirilmelidir. Kalıp sınırlamalarına uyum sağlamak amacıyla süreç ilerledikçe yeniden tasarlanan mekanik iletim dökümleri genellikle yapısal performansı düşüren geometrik uzlaşmalara yol açar; bu da doğru döküme uygun tasarım uygulamalarıyla önlenebilecek maliyetli bir sonuçtur.
Aşınma ömrünü artırma amacıyla yüzey işlemi ve kaplama teknolojileri
En dikkatli şekilde tasarlanmış ve üretilmiş mekanik şanzıman dökümleri bile, agresif tribolojik ortamlarda aşınma ömrünü uzatmak için yüzey işleminden fayda görebilir. Yüzey sertleştirme süreçleri — karbürleme, nitrürleme ve indüksiyonla sertleştirme dahil olmak üzere — sünek ve tok bir çekirdek üzerine sert, aşınmaya dayanıklı bir yüzey tabakası oluşturur. Bu kombinasyon, yüzeylerinde yoğun temas gerilmelerine maruz kalan ancak hacimsel malzemesinde darbe tokluğuna ihtiyaç duyan parçalar için idealdir; örneğin dişli taşıyıcıları ve kam burunları.
Mekanik şanzıman dökümlerinin yataklama mafsalları ve conta yüzeylerine, temel metal özelliklerinin yetersiz kaldığı durumlarda aşırı aşınmaya dayanıklılık sağlamak amacıyla termal püskürtme kaplamaları — yüksek hızlı oksijen yakıt (HVOF) ile tungsten karbür veya krom karbür çözeltileri gibi — uygulanabilir. Bu kaplamalar, genel olarak sağlam olan ancak yüzeyleri aşınmış dökümlerin orijinal boyutlarına ve performansına yeniden kavuşturulduğu onarım senaryolarında özellikle değerlidir.
Şok peening, yorulma yüküne maruz mekanik iletim dökümleri için yaygın olarak kullanılan bir başka yüzey işlemidir. Yüzeyde sıkıştırıcı kalıntı gerilimi oluşturarak şok peening, çevrimli eğilme ve burulma yükleri altında yorulma çatlağı oluşumunu geciktirir. Uygun alaşım seçimi ve mikroyapı kontrolüyle birlikte uygulandığında yüzey işlemleri, mekanik iletim dökümlerinin yalnızca malzeme tasarımıyla ulaşılamayacak performans hedeflerine ulaşmasını sağlar.
İletim Dökümlerinin Kalite Güvencesi ve Uzun Vadeli Güvenilirliği
Yüksek Performanslı Döküm Dökümhanelerinde Süreç Kontrol Sistemleri
Üretimde tutarlılık, güvenilir mekanik şanzıman dökümlerini, başlangıçta muayeneden geçen ancak hizmete girdikten kısa süre sonra erken başarısız olan dökümlerden ayırır. Öncü dökümhaneler, metal kimyası, döküm sıcaklığı, kalıp sertliği ve soğuma süresi gibi kritik süreç değişkenlerini gerçek zamanlı olarak izleyen istatistiksel süreç kontrolü (SPC) sistemleri uygular. Kontrol sınırları dışındaki sapmalar, uygun olmayan ürünün aşağı akış operasyonlarına ulaşmasından önce anında düzeltici önlemlerin alınmasını tetikler.
Mekanik şanzıman dökümleri için ergitme kimyası kontrolü özellikle kritiktir. Her ergitmenin spektrometrik analizi, karbon eşdeğeri, silisyum, manganez ve alaşım elementi seviyelerinin, katılaşma ve ısıl işlem sonrası hedef mikroyapının elde edilmesi için gereken dar aralıklar içinde kalmasını sağlar. Dövülebilir demir üretiminde magnezyum içeriğindeki bile küçük sapmalar, küresellik oranını kabul edilebilir düzeyden yetersizliğe kaydırmakta; bu da uzama ve darbe tokluğuna doğrudan etki etmektedir.
Koordinat ölçüm makineleri (CMM) kullanılarak yapılan boyutsal muayene, mekanik şanzıman dökümlerinin kritik delik çaplarının, yatak yuvalarının konumlarının ve montaj yüzeylerinin düzgünlüğünün çizim toleranslarını karşıladığını doğrular. İlk parça muayene raporları (FAIR), üretim onayı öncesinde otomotiv ve endüstriyel OEM müşterileri tarafından genellikle talep edilir ve döküm sürecinin belirtildiği gibi parçaları tutarlı bir şekilde üretebileceğine dair belgelendirilmiş kanıt sağlar.
Döküm Şanzıman Bileşenleri İçin Yaşam Döngüsü Düşünceleri ve Bakım Planlaması
Mekanik aktarma sistemi dökümlerinin sahip olduğu toplam maliyet, başlangıç satın alma fiyatını çok aşar. Mühendisler ve bakım planlayıcıları, dökümlerin belirli yük ve çevresel koşullar altında beklenen kullanım ömrünü, yedek parça temin edilebilirliğini ve bir dökümün hizmet sırasında arızalanması durumunda plansız duruşun yol açacağı sonuçları göz önünde bulundurmak zorundadır. Uygun güvenlik katsayılarına sahip dökümleri ve doğrulanmış malzeme sertifikalarına sahip dökümleri belirtmek, sorumlu bakım planlamasının temelini oluşturur.
Titreşim analizi, yağ artığı izleme ve termografik muayene gibi durum izleme teknolojileri, mekanik aktarma sistemi dökümlerindeki aşınma ve yorulmanın erken belirtilerini arıza oluşmadan önce tespit edebilir. Bu izleme yaklaşımlarını planlı bakım programlarına entegre ederek fabrika operatörleri, aktarma sistemlerinin faydalı ömrünü uzatabilir ve ani mekanik arızanın maliyetli sonuçlarından kaçınabilir.
Mekanik aktarım dökümleri hizmet ömürlerinin sonuna ulaştığında, tamir kaynakları ve tornalama ile termal püskürtme yoluyla boyutsal onarım, genellikle parça ömrünü yenileme maliyetinin yalnızca bir kesriyle uzatabilir. Aktarım bileşenleri konusunda uzmanlaşmış dökümhaneler ve tornalama hizmeti sağlayıcıları, aşınmış parçaları değerlendirebilir, tamir kapsamını belirleyebilir ve doğrulanmış kaliteyle bileşenleri tekrar hizmete sokabilir — bu, yeni dökümler için tedarik sürelerinin haftalar veya aylar içinde ölçüldüğü sektörlerde değerli bir seçenektir.
SSS
Yüksek yük uygulamaları için mekanik aktarım dökümlerinde en yaygın olarak hangi malzemeler kullanılır?
Dövülebilir dökme demir, alaşımlı dökme çelik ve austemperlenmiş dövülebilir dökme demir (ADI), yüksek yük uygulamalarında mekanik iletim dökümleri için en yaygın olarak belirtilen malzemelerdir. Dövülebilir dökme demir sınıfları, dayanım, süneklik ve maliyet etkinliği açısından mükemmel bir denge sunar; buna karşılık, maksimum çekme dayanımı ve kaynaklanabilirlik gerektiği durumlarda dökme çelik tercih edilir. ADI, üstün yüzey aşınma direnci ile yüksek çekirdek tokluğunu bir araya getiren özelliklerin tasarımın ana itici gücü olduğu durumlarda giderek daha fazla kullanılmaktadır.
Gözeneklilik, mekanik iletim dökümlerinin performansını nasıl etkiler?
Gözeneklilik, mekanik iletim dökümlerinin etkili yük taşıyan kesit alanını azaltır ve yorulma çatlağı oluşumunu hızlandıran bir gerilme yoğunlaşım bölgesi olarak işlev görür. Yüksek gerilim altında kalan bölgelerdeki küçük çekme veya gaz gözenekleri bile bir parçanın yorulma ömrünü büyük ölçüde azaltabilir. Bu nedenle, zorlu kullanım ortamları için tasarlanan iletim dökümleri için radyografik ve ultrasonik test de dahil olmak üzere titiz NDT protokolleri zorunlu kalite geçitleridir.
Yüzey işlemleri, mekanik iletim dökümlerinin aşınmaya dayanıklılığını artırabilir mi?
Evet, yüzey işlemlerinin mekanik iletim dökümlerinin aşınmaya dayanıklılığını, hacimsel tokluğunu zedelemeksizin önemli ölçüde artırması kanıtlanmıştır. Nitrürleme, endüksiyonla sertleştirme, HVOF termal püskürtme kaplamaları ve kumlama, hepsi aşınma ömrünü uzatan, yorulma çatlağı oluşumunu geciktiren ve aşınmış yüzeyleri orijinal boyutlarına geri getiren kanıtlanmış tekniklerdir. Uygun işlem, aşınma mekanizmasına — aşındırıcı, yapışkan ya da yorulma kaynaklı olmasına — ve dökümün temel malzemesine bağlıdır.
Mühendisler, üretimde boyutsal tutarlılığı sağlamak için mekanik iletim dökümlerini nasıl belirtmelidir?
Mühendisler, mekanik iletim dökümlerini, net şekilde tanımlanmış boyutsal toleranslarla, malzeme sınıfı ve ısıl işlem gereksinimleriyle, tanınmış standartlara atıfta bulunan tahribatsız muayene kabul kriterleriyle ve ilk parça inceleme raporları için gereksinimlerle belirtmelidir. Sertifikalı kalite yönetim sistemleriyle çalışan ve CMM tabanlı boyutsal muayene kullanan dökümhanelerle ortaklık kurmak, üretim dökümlerinin tedarik programı boyunca çizim gereksinimlerini tutarlı bir şekilde karşılamasını sağlar.
İçindekiler Tablosu
- Güç İletim Sistemlerinde Mekanik İletim Dökümlerinin Rolü
- Aşınmaya Dayanıklılık İçin Malzeme Seçimi ve Mikroyapı Mühendisliği
- Döküm Sürecinin Seçimi ve Yapısal Bütünlük Üzerindeki Etkisi
- Yük ve Aşınma Performansını Maksimize Eden Tasarım Mühendisliği İlkeleri
- İletim Dökümlerinin Kalite Güvencesi ve Uzun Vadeli Güvenilirliği
-
SSS
- Yüksek yük uygulamaları için mekanik aktarım dökümlerinde en yaygın olarak hangi malzemeler kullanılır?
- Gözeneklilik, mekanik iletim dökümlerinin performansını nasıl etkiler?
- Yüzey işlemleri, mekanik iletim dökümlerinin aşınmaya dayanıklılığını artırabilir mi?
- Mühendisler, üretimde boyutsal tutarlılığı sağlamak için mekanik iletim dökümlerini nasıl belirtmelidir?