
 EN
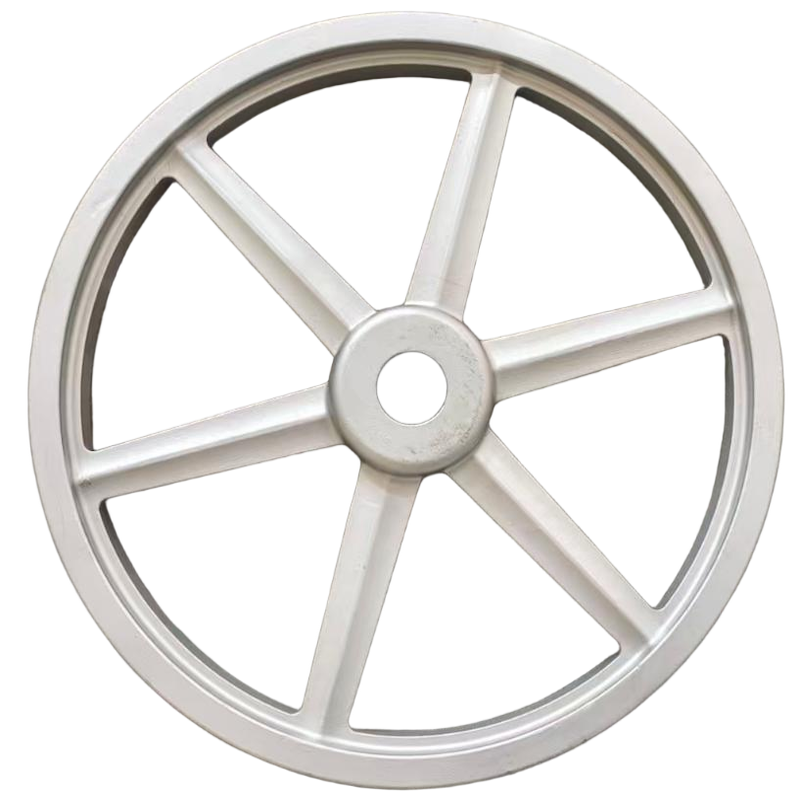
Vaativissa teollisuusympäristöissä komponenttien tulee tehdä paljon enemmän kuin vain sopia koneeseen – niiden on kestettävä jatkuvia voimia, kitkaa, lämpöä ja syklisiä jännityksiä ilman vikoja. mekaanisten vaihteiden valukappaleet on suunniteltu tarkasti tähän tarkoitukseen ja muodostavat rakenteellisen perustan, joka varmistaa voimansiirtojärjestelmien luotettavan toiminnan vaativimmassakin käyttöolosuhteissa. Raskasrasoisista vaihteistoista korkean nopeuden akseliputkiin ja kampiakselikoottuihin valukappaleet muodostavat perustan kuormitusta kestäville ja kulumisesta rasitetuille sovelluksille lukuisissa eri aloissa.
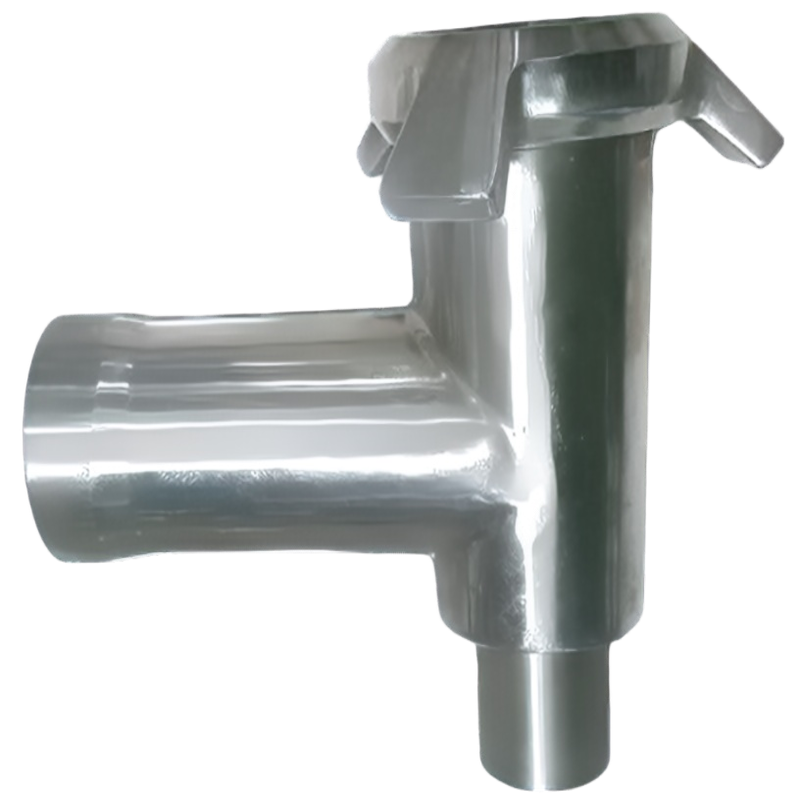
Mekaanisten voimansiirtovalukappaleiden roolin ymmärtäminen korkeakuormaisten ja kulumisvastustavien sovellusten tukemisessa edellyttää tarkkaa tarkastelua materiaalivalinnoista, valuprosessien suunnittelusta, mikrorakenteen suunnittelusta sekä komponenttigeometrian ja käytön aikaisen suorituskyvyn välisestä suhteesta. Tässä artikkelissa tutkitaan teknisiä ja käytännöllisiä mekanismeja, jotka tekevät näistä valukappaleista ainutlaatuisia maailman vaativimmissa voimansiirtoympäristöissä, mikä auttaa insinöörejä ja hankintapäteviä tekemään paremmin perusteltuja suunnittelun ja hankinnan päätöksiä.
Mekaanisten voimansiirtovalukappaleiden rooli voimansiirtojärjestelmissä
Mikä tekee vaihteen komponenteista rakenteellisesti vaativia
Voiman siirtojärjestelmät altistuvat monimutkaiselle mekaanisten kuormien yhdistelmälle – mukaan lukien vetö-, puristus-, vääntö- ja taivutusjännitykset – jotka vaihtelevat nopeasti käytön aikana. Nämä dynaamiset kuormitustilanteet tarkoittavat, että mekaanisten voiman siirtojen valugysejä on vaadittava paitsi korkeaa staattista lujuutta myös erinomaista väsymisvastusta miljoonien käyttökierrosten ajan. Yksikin mikrorakenteen tai geometrian heikko kohta voi aloittaa halkeaman etenemisen, joka johtaa katastrofaaliseen vikaantumiseen.
Kuluminen on yksi tärkeimmistä vikaantumismuodoista, johon vaihteiston komponentit joutuvat säännöllisesti liukumisen ja vierimisen aiheuttamien kosketuspintojen vuoksi. Esimerkiksi vaihdelaatikon sisällä vallitseva tribologinen ympäristö edellyttää, että valutuotetut kotelo- ja vaihdekannattimet kestävät sekä abraasiivista että adhesiivista kulumista ilman mittojen heikkenemistä. Mekaanisia vaihteistovalukappaleita, jotka eivät pysty säilyttämään tarkkuuttaan näissä olosuhteissa, aiheuttavat melua, värinää ja lopulta ennenaikaista järjestelmän vikaantumista.
Lämpökuormat lisäävät tilanteen monimutkaisuutta. Kitkasta syntyvä lämpö yhdistettynä käynnistys- ja pysäytysprosessien aiheuttamiin lämpötilan vaihteluihin synnyttää laajenemis- ja kutistumisjännityksiä valukappaleessa. Materiaalit ja prosessiparametrit on valittava lämpövakauden kannalta, jotta mekaaniset vaihteistovalukappaleet säilyttävät mekaaniset ominaisuutensa laajalla käyttölämpötila-alueella.
Korkeakuormaisten vaihteistovalukomponenttien keskeiset käyttöalueet
Mekaanisten vaihteistojen valukappaleet esiintyvät laajassa valikoimassa korkean kuorman sovelluksia. Auto- ja raskasliikennetekniikassa ne sisältävät esimerkiksi kampiakselin päälaakerikannat, differentiaalikuoret, vaihdelaatikkojen kotelot ja vääntömuuntimen kannet – kaikki nämä hallitsevat valtavia tehoja tiukassa tilassa. Teollisuuskoneissa valukappaleet muodostavat planeettavaihteiden, mutterivaihteiden ja rinnakkaisakselisten vaihteiden kotelot, jotka toimittavat voimaa kuljetusnauhoille, hienonnimille ja puristimiin.
Rakennuskoneet ja kaivosteollisuuden koneet edustavat joitakin mekaanisten vaihteistojen valukappaleiden vaativimpia käyttöympäristöjä. Ketjuvaihteen kotelot, kiertymävaihteen kokoonpanot ja loppuvaihteen kantimet joutuvat kestämään iskukuormia, kovia epäpuhtauksia ja jatkuvaa värähtelyä ilman muodonmuutoksia. Näissä sovelluksissa valukappaleiden seinämänpaksuus, ripien geometria ja seoksen koostumus on suunniteltu erityisesti siten, että ne absorboivat iskut samalla kun niiden painoa minimoidaan.
Tuulienergian ja merikuljetusten voimansiirtojärjestelmät perustuvat myös voimakkaasti mekaanisiin voimansiirton valurautaosien käyttöön. Tuuliturbiinin nacelle-vaihteiston koteloja ja merikäytössä käytettyjä vaihteistokoteloita vaaditaan toimimaan luotettavasti kymmeniä vuosia ympäristöissä, joissa huoltotyöt ovat vaikeita ja vikaantuminen aiheuttaa vakavia seurauksia. Nämä sovellukset korostavat, miksi materiaalin eheys, tarkka mitoitus ja prosessin hallinta ovat valutuotannon ei-negotoitavia vaatimuksia.
Materiaalin valinta ja mikrorakenteellinen suunnittelu kulumisvastuutta varten
Yleisesti käytetyt seosperheet voimansiirton valurautaosissa
Mekaanisten voimansiirton valurautaosien suorituskyky alkaa materiaalin valinnasta. Harmaa valurauta on edelleen laajalti käytössä vaihteiston ja laakerikoteloissa sen erinomaisen vaimennuskyvyn, hyvän koneistettavuuden ja riittävän puristuslujuuden vuoksi monissa keskitasoisissa kuormituksissa. Grafiitin lehtimäinen rakenne harmaassa valuraudassa absorboi värähtelyenergiaa, mikä on hyödyllistä vaihteiston koteloissa äänen etenemisen vähentämisessä.
Muovimaton valurauta, jota kutsutaan myös pallomaisen grafiitin valuraudaksi tai pallografiittivaluraudaksi, edustaa merkittävää parannusta vetolujuudessa, venymässä ja iskunkestävyydessä. Grafiitin muodon muuttaminen magnesiumkäsittelyn avulla levymäisestä pallomaisemmaksi mahdollistaa muovimattoman valuraudan saavuttavan mekaanisia ominaisuuksia, jotka ovat lähellä hiilipitoisuudeltaan alhaista terästä. Mekaanisiin vaihteisiin käytettäviä valukappaleita, kuten luokkia GGG-50–GGG-70, käytetään tavallisesti erityisen suurta rasitusta kestävissä kantolevyissä, koteloissa ja kampiakseleissa, joissa väsymiselämä on ratkaisevan tärkeä.
Seostettuja valurautamateriaaleja ja austemperoitua muovia (ADI) käytetään suorituskyvyn parantamiseen entisestään. ADI yhdistää korkean lujuuden, hyvän sitkeyden ja erinomaisen kulumisvastuksen yhdeksi materiaalijärjestelmäksi, mikä tekee siitä houkuttelevan vaihtoehdon hammaspyörille ja kammanseuraimille, joissa pinnan kulumisesta on tullut ensisijainen huolenaihe. Teräsvalukappaleita suositaan kaikkein rasitteisimmassa käytössä olevissa rakenteellisissa komponenteissa, sillä ne tarjoavat vetolujuuden, joka ylittää 700 MPa:n, sekä hyvän sitkeyden ja hitsattavuuden korjaussovelluksia varten.
Mikrorakenteen säätö ja sen vaikutus kulumisvastukseen
Mekaanisten vaihteiden valugyldöiden mikrorakenteen saavuttaminen on yhtä tärkeää kuin oikean seoksen valinta. Karbidien, perliitin ja grafiitin jakautuminen, koko ja muoto vaikuttavat suoraan kovuuteen, sitkeyteen ja kulumisvastukseen. Epätasainen mikrorakenne — joka johtuu hallitsemattomista jäähdytysnopeuksista tai huonosta inoculaatiokäytännöstä — aiheuttaa kovuuden vaihtelua leikkauksen poikki, mikä johtaa epätasaisiin kulumismalleihin käytössä.
Hallittu jähmettyminen optimoidun muottisuunnittelun ja jäähdytysnopeuden hallinnan avulla auttaa varmistamaan, että mekaanisten vaihteiden valugyldöt saavuttavat tasaisen mikrorakenteen koko seinämänsä läpi. Korkean suorituskyvyn vaihteenosia tuottavat valimoissa panostetaan merkittävästi tietokoneavusteiseen jähmettymissimulointiin, jolla ennustetaan kuumien kohtien muodostumista, kutistusporoisuutta ja toissijaisten dendriittikäsivarsien välimatkaa — kaikkia näitä tekijöitä vaikutetaan valugyldön lopullisiin mekaanisiin ominaisuuksiin.
Jälkivaluslämmönkäsittely tarkentaa mikrorakennetta entisestään. Teräksisten valukappaleiden normalointi, karkaisu ja sitä seuraava pehmentäminen tai ADI-komponenttien austemperointikäskyt muuttavat valamalla saadun mikrorakenteen sopeutettavaksi tietyn kuormitus- ja kulutustilanteen vaatimuksiin. Nämä lämpökäsittelyt eivät ole vaihtoehtoisia viimeistelyvaiheita – ne ovat olennainen osa mekaanisten vaihteiston valukappaleiden suunnittelua, kun niitä käytetään korkeakuormaisten sovellusten yhteydessä.
Valuprosessin valinta ja sen vaikutus rakenteelliseen eheys
Hiekkavalu vs. tarkkavalu vaihteiston osille
Valuprosessin valinnalla on suora vaikutus mekaanisten vaihteistovalukappaleiden rakenteelliseen eheyyteen ja pinnan laatuun. Hiekkavalu, sekä kostean että kemiallisesti sidotun hiekan muodossa, on yleisin prosessi keski- ja suurikokoisille vaihteistokoteloille. Sen joustavuus monimutkaisten sisäisten geometrioiden toteuttamisessa ytimien avulla tekee siitä ideaalin vaihteistokoteloille, joissa on integroituja öljykanavia, laakeripintoja ja kiinnityspintoja.
Sijoituskokkauksella eli kadonneen vahakokkauksella saavutetaan erinomainen mittatarkkuus ja pinnanlaatu pienemmillä ja monimutkaisemmilla vaihteiston komponenteilla. Sijoituskokkauksella valmistettujen osien koneistusvarat ovat pienempiä, mikä on edullista silloin, kun mittatarkkuus on ratkaisevan tärkeää ja materiaalin poisto leikkaisi kokkauksen optimaalisesti jännityksellä kuormitettuja alueita. Komponenteille kuten planeettakannattimille, venttiilikunnolle ja pienille vaihdekuoreille sijoituskokkaus tarjoaa tiukimmat toleranssit mekaanisten vaihteiston valukappaleiden luokassa.
Kuorikokkaus ja kylmälaatikkoprosessit sijaitsevat keskitasolla: ne tarjoavat paremman pinnanlaadun ja mittatoistuvuuden kuin viherhiekankokkaus, mutta ne säilyvät taloudellisesti kannattavina keskitasoisilla tuotantomääriä. Nämä prosessit määritellään yhä useammin mekaanisten vaihteiston valukappaleille auto- ja maatalouskonealalla, jossa suuret tuotantomäärät vaativat prosessin tasaisuutta ja tiukkia mittavaatimuksia.
Huokoisuuden hallinta ja tuotteen rakennevirheiden ei-tuhottava tarkastus kantavissa valukappaleissa
Huokoisuus on mekaanisten vaihteistojen kantavien valukappaleiden tärkein laatuongelma korkeassa kuormituksessa. Kaasuhuokoisuus, kutistumishuokoisuus ja mikrohuokoisuus voivat kaikki vähentää tehollista kantavaa poikkipintaa, luoda jännityskeskittymiä ja toimia väsymisrikkoontumisen aloituspaikkoina. Edistyneen kylmäkäytävän ja kylmäkäytäväjärjestelmän suunnittelu – joka on vahvistettu simulointien avulla – on ensisijainen keino vähentää kutistumishuokoisuutta paksusektioisissa valukappaleissa.
Epätuhoavaa testausta (NDT) koskevat protokollat ovat olennaisia, jotta mekaanisiin vaihteisiin tarkoitetut valugoset vastaavat sisäisiä kelpoisuusvaatimuksia ennen asiakkaille toimitettaessa. Säteilytusten (RT) on osoitettu olevan kultainen standardi tilavuudellisten vikojen, kuten kutistumisen ja kaasuporosen, havaitsemisessa, kun taas ultraäänitestausta (UT) suositellaan tasomaisien vikojen ja delaminaatioiden havaitsemiseen paksuissa osissa. Magnetoivaa hiukkastestausta (MPI) käytetään säännöllisesti ferromagneettisille valugoksille pinnan ja pintatason halkeamien havaitsemiseen koneistuksen jälkeen.
NDT:n hyväksyntäkriteerit määritellään yleensä kansainvälisillä standardeilla, kuten EN 1369, EN 1371 tai ASTM E446, ja niiden on oltava selkeästi määriteltyjä asiakkaiden piirustuksissa ja ostotilauksissa. Mekaanisiin vaihteisiin tarkoitettujen valugosten valmistajat kriittisiin sovelluksiin pitävät tiukkoja NDT-kelpoisuusohjelmia ja jäljitettävyysjärjestelmiä, joiden avulla mikä tahansa laatuongelma voidaan jäljittää tarkalleen tietyyn sulatuserään, muottierään ja lämpökäsittelyerään.
Suunnittelun periaatteet, jotka maksimoivat kuorman ja kulumisen kestävyyden
Geometriset suunnittelumääreet, jotka parantavat kuorman jakautumista
Mekaanisten vaihteiden valugylden geometria on yhtä tärkeää kuin niiden materiaaliominaisuudet. Rinnat, tuennat ja seinämän paksuuden siirtymät on suunniteltava siten, että ne siirtävät kuormia tehokkaasti ilman jännityskeskittymiä. Äärellisten elementtien analyysi (FEA) on nykyään standardikäytäntö monimutkaisten vaihteholkkien suunnittelussa, mikä mahdollistaa insinöörien korkeajännitysalueiden tunnistamisen ja geometrian optimoinnin ennen työkaluinvestointia.
Leikkauspisteiden siirtymäalueiden kalvot ja säteet ovat kriittisiä ominaisuuksia mekaanisten vaihteistokastujen valmistuksessa. Terävät kulmat toimivat geometrisina jännityksen kohottajina, jotka vahvistavat paikallisesti jännitysarvoja ja vähentävät huomattavasti väsymisikää. Teollisuuden kokemus ja FEA-tutkimukset osoittavat jatkuvasti, että suuret sisäiset säteet ristikko-seinä-liitoksissa voivat vähentää huippujännityskeskittymiä 30–50 prosenttia, mikä suoraan parantaa komponentin käyttöikää syklisten kuormitusten alaisena.
Kallistuskulmat, jakolinjan sijoittaminen ja ytimen suunnittelu on otettava huomioon varhaisessa vaiheessa kastujen suunnitteluprosessissa, jotta valmiin geometrian voidaan varmistaa vastaavan tarkoitettua kuormituspolkua. Mekaanisia vaihteistokastuja, joita uudelleensuunnitellaan myöhäisessä vaiheessa työkalujen rajoitusten vuoksi, päätyy usein geometrisiin kompromisseihin, jotka heikentävät rakenteellista suorituskykyä – kallis lopputulos, jonka asianmukainen valamisen kannalta suunnittelun käytäntö auttaa estämään.
Pinnankäsittely- ja pinnoitusteknologiat kulumiskestävyyden parantamiseksi
Jopa huolellisimmin suunnitellut ja valmistetut mekaanisten vaihteistojen valukappaleet voivat hyötyä pinnankäsittelystä, jolla pidennetään kulumiskestoa vaativissa kolmiulotteisissa (tribologisissa) ympäristöissä. Kotelointimenetelmät – kuten hiilittäminen, typpiöinti ja induktiolämmitys – luovat kovaa, kulumisvastuista pintakerrosta pehmeän, sitkan ytimen päälle. Tämä yhdistelmä on ihanteellinen komponenteille, kuten vaihteiston kantokappaleille ja kammiin kärjille, jotka kokevat pinnallaan keskitettyjä kosketuspaineita, mutta joilla tulee olla iskunkestävyys niiden massassa.
Lämpösumutuspinnoitteita, kuten korkean nopeuden happipolttoaineella (HVOF) hienonnettuja volframikarbidi- tai kromikarbidi-pinnoitteita, voidaan levittää mekaanisten vaihteistojen valukappaleiden laakeripinnoille ja tiivistepinnoille tarjoamaan erinomaista kulumisvastusta siellä, missä perusmetallin ominaisuudet eivät riitä. Nämä pinnoitteet ovat erityisen arvokkaita uudelleenkäyttötilanteissa, joissa muuten kunnollisten valukappaleiden kuluneet pinnat voidaan palauttaa alkuperäisille mitoille ja suorituskyvylle.
Iskupenkkaus on toinen laajasti käytetty pinnankäsittelymenetelmä mekaanisia vaihteistoja valmistettaessa, kun kyseessä ovat väsymyskuormitukseen altistuvat valukappaleet. Iskupenkkaus aiheuttaa pinnalle puristavaa jäännösjännitystä, mikä viivästyttää väsymisrakojen syntymistä syklisen taivutus- ja vääntökuorman vaikutuksesta. Yhdessä sopivan seoksen valinnan ja mikrorakenteen säädön kanssa pinnankäsittelyt mahdollistavat mekaanisten vaihteistovalukappaleiden saavuttavan suorituskykytavoitteita, jotka olisivat mahdottomia saavuttaa pelkästään materiaalisuunnittelun avulla.
Laatutakuu ja vaihteistovalukappaleiden pitkäaikainen luotettavuus
Prosessinohjausjärjestelmät korkean suorituskyvyn valimoissa
Tuotannon yhdenmukaisuus erottaa luotettavat mekaanisten vaihteistojen valukappaleet niistä, jotka läpäisevät alustavan tarkastuksen, mutta hajoavat liian aikaisin käytössä. Johtavat valimoalan yritykset käyttävät tilastollisia prosessienhallintajärjestelmiä (SPC), jotka seuraavat kriittisiä prosessimuuttujia – kuten metallin kemiallista koostumusta, valumislämpötilaa, muottikovuutta ja jäähtymisaikaa – reaaliajassa. Poikkeamat ohjausrajasta aiheuttavat välittömästi korjaavia toimenpiteitä ennen kuin virheellinen tuote pääsee eteenpäin tuotantoprosessissa.
Sulamisen kemiallinen koostumus on erityisen tärkeä mekaanisten vaihteistojen valukappaleille. Jokaisen sulatuksen spektrometrinen analyysi varmistaa, että hiiliekvivalentti, pii, mangaani ja seostusaineiden pitoisuudet ovat tiukkojen rajojen sisällä, jotta saavutetaan tavoiteltu mikrorakenne jähmettymisen ja lämpökäsittelyn jälkeen. Jopa pienet magnesiumin pitoisuuden poikkeamat taipuvan raudan valunnassa voivat siirtää solmukkuuden hyväksyttävästä puutteelliseen tasolle, mikä vaikuttaa suoraan venymään ja iskunkestävyyteen.
Mittojen tarkastus koordinaattimittakoneella (CMM) varmistaa, että mekaanisten vaihteistovalugossa kriittiset reiän halkaisijat, laakerin istukkapaikkojen sijainnit ja kiinnityspinnan tasaisuus täyttävät piirustusten toleranssit. Ensimmäisen tuotteen tarkastusraportit (FAIR) vaaditaan yleensä autoteollisuuden ja teollisuuden alkuperäisvalmistajien (OEM) toimesta ennen tuotannon hyväksyntää, jotta saadaan dokumentoitu todiste siitä, että valuprosessi pystyy jatkuvasti tuottamaan vaatimusten mukaisia osia.
Käyttöiän huomioon ottaminen ja huoltosuunnittelu valutuille vaihteiston komponenteille
Kokonaishyötyomaksun laskeminen mekaanisten vaihteistojen valugyösistä ulottuu paljon pidemmälle kuin pelkkä alustava ostohinta. Insinöörit ja huoltosuunnittelijat joutuvat ottamaan huomioon valugyösten odotetun käyttöiän tietyissä kuormitus- ja ympäristöolosuhteissa, varaosien saatavuuden sekä mahdollisen ennenaikaisen pysähtymisen seuraukset, jos valugyös hajoaa käytössä. Vastaavien turvatekijöiden ja vahvistettujen materiaalitodistusten mukaisten valugyösten määrittely on vastuullisen huoltosuunnittelun perusta.
Kuntovalvontateknologiat, kuten värähtelyanalyysi, öljyn epäpuhtauksien seuranta ja lämpökuvantaminen, voivat havaita varhaiset kuluma- ja väsymismerkit mekaanisissa vaihteiston valugyöksissä ennen vaurion syntymistä. Kun nämä valvontamenetelmät integroidaan suunniteltuihin huoltotyöhön, tehtaan käyttäjät voivat pidentää vaihteistoasemien hyödyllistä käyttöikää ja välttää äkillisen mekaanisen vaurion aiheuttamat kalliit seuraukset.
Kun mekaanisten vaihteistojen valukappaleet saavuttavat käyttöikänsä lopun, korjaus hitsaaminen ja mittojen palauttaminen koneistuksella ja lämpösuihkutuksella voivat usein pidentää komponenttien käyttöikää vain murto-osan uusien komponenttien hinnasta. Valimoissa ja koneistuspalvelujen tarjoajissa, joilla on erityisasiantuntemusta vaihteistokomponenteista, voidaan arvioida kuluneita osia, määrittää korjausalue ja palauttaa komponentit käyttöön vahvistetulla laadulla – tämä on arvokas vaihtoehto teollisuuden aloilla, joissa uusien valukappaleiden toimitusaika on viikoja tai jopa kuukausia.
UKK
Mitkä materiaalit ovat yleisimmin käytettyjä mekaanisten vaihteistojen valukappaleissa korkean kuorman sovelluksissa?
Kuuluvat rauta, seostettu valurauta ja austemperoitu kuuluvat rauta (ADI) ovat yleisimmin määritellyt materiaalit mekaanisten vaihteiden valukappaleisiin korkean kuormituksen sovelluksissa. Kuuluvien rautaluokkien tarjoama tasapaino lujuuden, muovautuvuuden ja kustannustehokkuuden välillä on erinomainen, kun taas valurautaa valitaan, kun vaaditaan suurinta vetolujuutta ja hitsattavuutta. ADI:ta käytetään yhä enemmän, kun pinnan kulumisvastus ja ytimen korkea sitkeys ovat ensisijaisia suunnitteluperusteita.
Miten huokosuus vaikuttaa mekaanisten vaihteiden valukappaleiden suorituskykyyn?
Huokoisuus pienentää mekaanisten vaihteistovalukappaleiden tehollista kuormitettavaa poikkipintaa ja toimii jännityskeskittymäalueena, joka kiihdyttää väsymisrakojen syntymistä. Jopa pienet kutistumis- tai kaasupohjaiset ilmakuplat korkeasti kuormitettuissa alueissa voivat merkittävästi vähentää komponentin väsymisikää. Siksi tiukat epätuhoavaa testausta (NDT) koskevat menettelyt – mukaan lukien säteily- ja ultraäänitutkimukset – ovat pakollisia laadunvalvontavaiheita vaihteistovalukappaleille, jotka on tarkoitettu vaativiin käyttöolosuhteisiin.
Voivatko pinnankäsittelyt parantaa mekaanisten vaihteistovalukappaleiden kulumiskestävyyttä?
Kyllä, pinnankäsittelyt parantavat merkittävästi mekaanisten vaihto- ja voimansiirtovalukappaleiden kulumisvastusta ilman, että niiden yleinen sitkeys kärsii. Nitrointi, induktiolämmitetty kovettaminen, HVOF-lämpösumutuspinnoitteet ja sora-iskut ovat kaikki todistettuja menetelmiä, jotka pidentävät kulumisikää, viivästyttävät väsymisrakojen syntymistä ja palauttavat kuluneet pinnat alkuperäisille mitoilleen. Soviva käsittely riippuu tarkasta kuluma-mekanismista – olipa se abrasio-, adhesio- vai väsymisperäinen – sekä valukappaleen perusmateriaalista.
Miten insinöörit tulisi määrittää mekaaniset vaihto- ja voimansiirtovalukappaleet varmistaakseen mitallisen tarkkuuden tuotannossa?
Insinöörien tulee määritellä mekaanisten vaihteiden valukappaleet selkeillä mitatoleransseilla, materiaaliluokalla ja lämpökäsittelyvaatimuksilla, NDT-hyväksyntäkriteereillä, jotka viittaavat tunnettuun standardiin, sekä vaatimuksilla ensimmäisen tuotteen tarkastusraporteille. Valugieppien kanssa yhteistyössä toimiminen, jotka käyttävät sertifioituja laatumhallintajärjestelmiä ja CMM-perusteista mitattavaa tarkastusta, auttaa varmistamaan, että tuotantovalukappaleet täyttävät piirustusvaatimukset johdonmukaisesti koko toimitusohjelman ajan.
Sisällysluettelo
- Mekaanisten voimansiirtovalukappaleiden rooli voimansiirtojärjestelmissä
- Materiaalin valinta ja mikrorakenteellinen suunnittelu kulumisvastuutta varten
- Valuprosessin valinta ja sen vaikutus rakenteelliseen eheys
- Suunnittelun periaatteet, jotka maksimoivat kuorman ja kulumisen kestävyyden
- Laatutakuu ja vaihteistovalukappaleiden pitkäaikainen luotettavuus
-
UKK
- Mitkä materiaalit ovat yleisimmin käytettyjä mekaanisten vaihteistojen valukappaleissa korkean kuorman sovelluksissa?
- Miten huokosuus vaikuttaa mekaanisten vaihteiden valukappaleiden suorituskykyyn?
- Voivatko pinnankäsittelyt parantaa mekaanisten vaihteistovalukappaleiden kulumiskestävyyttä?
- Miten insinöörit tulisi määrittää mekaaniset vaihto- ja voimansiirtovalukappaleet varmistaakseen mitallisen tarkkuuden tuotannossa?