
 EN
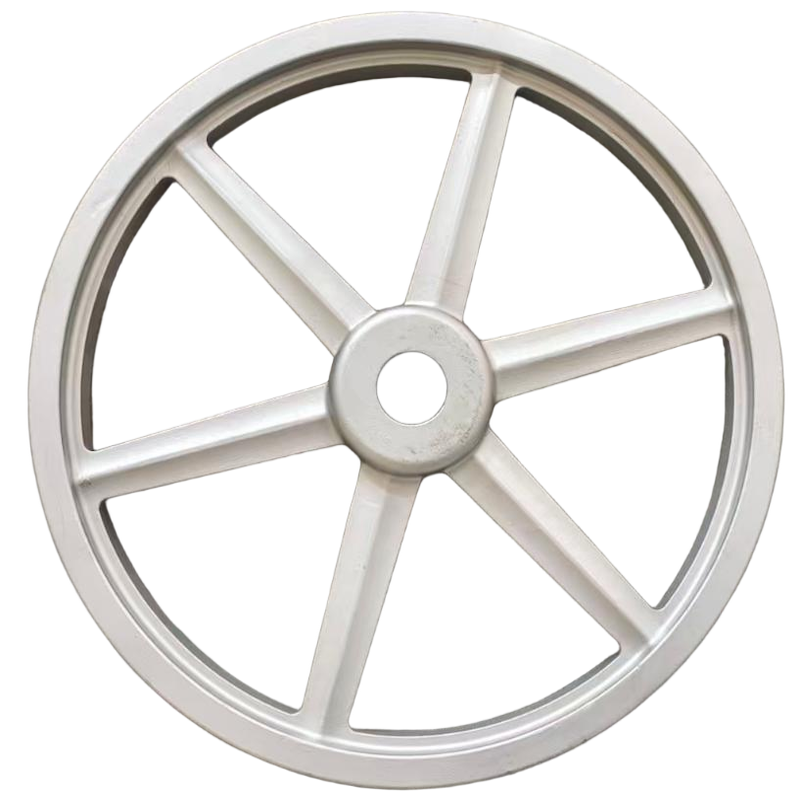
Reikalaujančiose pramonės aplinkose komponentai turi atlikti daug daugiau nei tiesiog tiktis į įrenginį – jie turi ištverti nepertraukiamas jėgas, trintį, karštį ir ciklinius įtempimus, nepažeisdami savo funkcionalumo. mechaninės pavaros liejimo detalės yra suprojektuotos būtent šiai paskirtiai, užtikrindamos konstrukcinę atramą, kuri leidžia galios perdavimo sistemoms veikti patikimai labiausiai žiauriomis sąlygomis. Nuo sunkiųjų pavarų dėžių iki didelio greičio velenų ir velenų sujungimų – liejamosios detalės sudaro pagrindą apkrovų nešančioms ir dėvėjimui ypač jautrioms programoms beveik visose pramonės šakose.
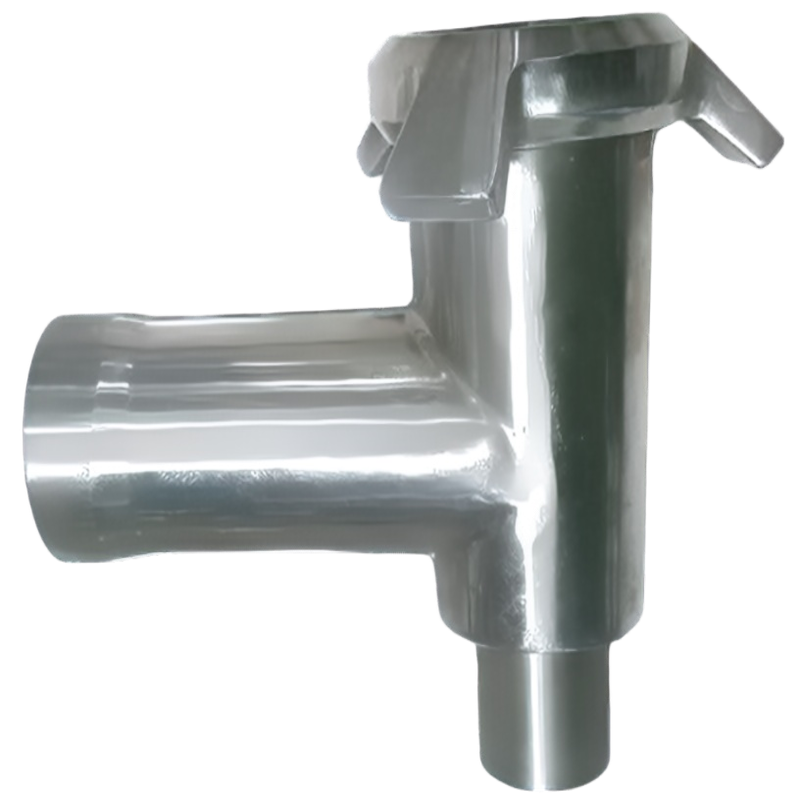
Mechaninių perdavimo liejinių panaudojimo aukštos apkrovos ir dėvėjimosi atsparioms taikymams supratimui reikia išsamiai ištirti medžiagų parinkimą, liejimo proceso inžineriją, mikrostruktūros projektavimą bei komponentų geometrijos ir eksploatuojant pasireiškiančių savybių sąsają. Šiame straipsnyje nagrinėjami techniniai ir praktiniai mechanizmai, kurie šiuos liejinius daro ypatingai tinkamais pasaulio reikalavimų keliamiausioms galios perdavimo aplinkoms, padedant inžinieriams ir pirkimų specialistams priimti geriau pagrįstus projektavimo ir tiekimo sprendimus.
Mechaninių perdavimo liejinių vaidmuo galios perdavimo sistemose
Kas daro perdavimo komponentus konstrukciškai reikalaujamus
Galiai perdavimo sistemos veikiamos sudėtingos mechaninės apkrovos kombinacijos – įskaitant tempiamąją, spaudžiamąją, sukimo ir lenkimo įtempimus – kurie veikia kintamai ir greitai veikimo metu. Šios dinaminės apkrovos sąlygos reiškia, kad mechaninės perdavimo liejinių detalės turi ne tik didelę statinę stiprybę, bet ir puikią nuovargio atsparumą milijonams veikimo ciklų. Vienas netobulas mikrostruktūros ar geometrijos taškas gali inicijuoti įtrūkio plitimą, kuri veda prie katastrofiško sugadinimo.
Už nuovargio ribų perdavimo komponentai reguliariai patiria slydimo ir riedėjimo sąlytį su priešingomis paviršiaus dalimis, todėl dėvėjimasis tampa pagrindine versiją nulemiančia priežastimi. Pavyzdžiui, pavarų dėžės vidinė tribologinė aplinka reikalauja, kad liejamos korpusų ir pavarų laikiklių dalys atspariai ištvertų abrazyvinį ir adhezinį dėvėjimąsi be matmenų pasikeitimo. Mechaninės perdavimo liejamosios dalys, kurios negali išlaikyti tikslumo šiomis sąlygomis, sukels triukšmą, vibraciją ir galiausiai ankstyvą sistemos gedimą.
Šiluminės apkrovos dar labiau sudėtingina situaciją. Trinties sukelta šiluma kartu su šilumos ciklais, kylant iš paleidimo ir sustabdymo, sukuria plėtimosi ir susitraukimo įtempimus liejamojoje dalyje. Medžiagos ir gamybos parametrai turi būti parenkami atsižvelgiant į šiluminę stabilumą, kad mechaninės perdavimo liejamosios dalys išlaikytų savo mechanines savybes plačiame veikimo temperatūrų diapazone.
Didelės apkrovos liejamų perdavimo dalių pagrindinės taikymo kategorijos
Mechaninės perdavimo liejamosios detalės naudojamos įvairiose didelės apkrovos taikymo srityse. Automobilių ir sunkiųjų transporto priemonių srityje tai yra variklio veleno pagrindinių guolių dangtys, diferencialo korpusai, pavarų dėžių korpusai ir sukimo momentą perduodančių skirstytuvų dangčiai – visos šios detalės perduoda milžinišką galią kompaktiškose konstrukcijose. Pramonės įrangoje liejamosios detalės sudaro planetinių pavarų dėžių, slankiklinių reduktorių ir lygiagrečiųjų ašių pavaldų korpusus, kurie varo konvejerius, malūnus ir presus.
Statybos įranga ir kasybos mašinos yra vienos iš labiausiai agresyviausių aplinkų mechaninėms perdavimo liejamosioms detalėms. Slenkančiųjų bėgių pavara, posūkių pavara ir galutinės pavardos nešikliai turi atlaikyti smūgio apkrovas, abrazyvų užterštumą ir nuolatinį virpesį be išsivertimo. Šiose srityse naudojamų liejimų sienelių storis, ribų geometrija ir lydinio sudėtis specialiai suprojektuoti taip, kad būtų sugerti smūgiai, o svoris būtų kuo mažesnis.
Vėjo energijos ir jūrų varomųjų sistemų įrenginiai taip pat labai priklauso nuo mechaninių perdavimo liejinių. Vėjo jėgainių nacelės pavarų dėžių korpusai ir jūrų pavarų dėžių korpusai turi veikti patikimai dešimtmečius aplinkose, kuriose prieiga prie techninės priežiūros yra ribota, o gedimo padėtis gali būti labai rimta. Šios aplikacijos dar kartą patvirtina, kodėl medžiagos vientisumas, matmenų tikslumas ir procesų kontrolė yra neatsiejami reikalavimai liejimo gamyboje.
Medžiagų pasirinkimas ir mikrostruktūrinis inžinerijos sprendimas dėl dilumo atsparumo
Dažniausiai naudojamos lydinių šeimos mechaniniuose perdavimo liejiniuose
Mechaninių perdavimo liejinių našumas prasideda nuo medžiagų pasirinkimo. Plokščioji lietaus geležis vis dar plačiai naudojama pavarų dėžių ir guolių korpusuose dėl puikių slopinimo savybių, gerų apdirbimo savybių ir pakankamo suspaudimo stiprio daugelyje vidutinės apkrovos aplikacijų. Plokščiosios geležies grafito plokštelės struktūra sugeria vibracinę energiją, kuri yra naudinga mažinant triukšmo perdavimą per pavarų dėžių korpusus.
Lankstusis geležis, taip pat vadinamas sferoidiniu arba rutuliškuoju grafitu, yra reikšmingas patobulinimas atsižvelgiant į tempimo stiprumą, ištįsimumą ir smūgio atsparumą. Paverčiant grafitą iš plokščių į rutuliškus elementus naudojant magnio apdorojimą, lankstusis geležis pasiekia mechanines savybes, artimas mažo anglies kiekio plienui. Mechaninės perdavimo liejinių detalės, pagamintos iš GGG-50–GGG-70 rūšių, dažnai naudojamos labai apkrautose nešančiosiose plokštėse, korpusuose ir variklio velenų komponentuose, kur ypač svarbus nuovargio gyvavimo laikas.
Lydiniai liejimo plienai ir austemperuoti kovos geležies lydiniai (ADI) dar labiau padidina našumą. ADI sujungia didelę stiprybę, gerą lankstumą ir puikią nusidėvėjimo atsparumą vienoje medžiagos sistemoje, todėl jis ypač patrauklus pavarų ir krumpliaračių stumdomųjų elementų gamybai, kai paviršiaus nusidėvėjimas yra pagrindinė problema. Plieno liejiniai naudojami labiausiai apkrautose konstrukcinėse detalėse, kur jie užtikrina tempiamąją stiprybę, viršijančią 700 MPa, kartu su geru lankstumu ir suvirinamumu remonto tikslais.
Mikrostruktūros valdymas ir jo įtaka nusidėvėjimo charakteristikoms
Mechaninių perdavimo liejinių atveju teisingos mikrostruktūros pasiekimas yra taip pat svarbus kaip tinkamos lydinio parinkimas. Karbido, perlito ir grafito fazių pasiskirstymas, dydis ir morfologija tiesiogiai veikia kietumą, stiprumą ir nusidėvėjimo atsparumą. Liejinys su nevienodą mikrostruktūrą — kurią sukelia nekontroliuojami aušinimo greičiai arba netinkama inkubavimo praktika — parodys kietumo svyravimus visame jo skerspjūvyje, todėl eksploatacijos metu įvyks netolygus nusidėvėjimas.
Kontroliuojama kristalizacija, optimizuojant formos projektavimą ir valdant aušinimo greitį, padeda užtikrinti, kad mechaniniai perdavimo liejiniai visuose savo sienų plotuose pasiektų vienodą mikrostruktūrą. Liejyklos, gaminančios aukštos našumo perdavimo detales, žymiai investuoja į kompiuteriu paremtą kristalizacijos modeliavimą, kad būtų galima numatyti karštųjų taškų susidarymą, susitraukimo poras ir antrinių šakotųjų kristalų šakų tarpą — visi šie veiksniai įtakoja galutines liejinio mechanines savybes.
Po liejimo šiluminis apdorojimas dar labiau patobulina mikrostruktūrą. Plieno liejiniams taikomos normalizavimo, užšaldymo ir kietinimo procedūros arba ADI detalių austemperavimo ciklai pakeičia pradinę liejimo mikrostruktūrą į tokią, kuri yra optimizuota konkrečiam apkrovos ir dilimo režimui. Šie šiluminiai apdorojimai nėra neprivalomi baigiamieji etapai – jie yra būtina mechaninių perdavimo liejinių, skirtų didelėms apkrovoms, projektavimo dalis.
Liejimo proceso parinkimas ir jo poveikis konstrukciniam vientisumui
Smėlio liejimas prieš investicinį liejimą transmisijos detalėms
Lietavimo proceso pasirinkimas tiesiogiai veikia mechaninės pavaros liejinių konstrukcinį stiprumą ir paviršiaus kokybę. Smėlio liejimas – tiek žaliojoje, tiek chemiškai sujungtoje smėlio rūšyse – yra plačiausiai naudojamas procesas vidutinio ir didelio dydžio pavarų dėžių korpusams gaminti. Jo lankstumas, leidžiantis sukurti sudėtingas vidines geometrijas (naudojant šerdies formas), daro šį procesą idealų pavarų dėžėms su integruotais alyvos kanalais, guolių skylių ir montavimo paviršiais.
Investicinis liejimas arba prarasto vaško liejimas užtikrina aukštesnį matmenų tikslumą ir paviršiaus kokybę mažesniems, sudėtingesniems perdavimo mechanizmų komponentams. Iš investicinio liejimo gauti detalės reikalauja mažesnio apdirbimo priedo, kas yra privalumas, kai kritiškai svarbus matmenų tikslumas ir medžiagos pašalinimas kirstų optimaliai įtemptas liejimo vietas. Šis procesas ypač tinka planetiniams nešikliams, voztuvų korpusams ir mažiems pavarų dėžių korpusams – šiuose atvejuose investicinis liejimas užtikrina siauriausius leistinus nuokrypius mechaninių perdavimo mechanizmų liejimuose.
Apvalkalų liejimas ir šaltojo dėžės procesai užima vidurinę padėtį: jie užtikrina geresnį paviršiaus kokybės lygį ir matmenų pakartojamumą nei žalias smėlis, tačiau išlieka ekonomiškai naudingi vidutinėms gamybos apimtims. Šie procesai vis dažniau nurodomi mechaninių perdavimo mechanizmų liejimams automobilių ir žemės ūkio įrangos sektoriuose, kur didelės gamybos apimtys reikalauja proceso nuoseklumo ir siaurų matmenų ribų.
Porų valdymas ir beardomieji bandymai apkrovos nešančiuose liejiniuose
Porų kiekis yra svarbiausias kokybės klausimas mechaninėms perdavimo liejinėms aukštos apkrovos taikymo srityse. Dujų porų, susitraukimo porų ir mikroporų buvimas gali sumažinti veikiamą apkrovos nešančiąją skerspjūvio plotą, sukurti įtempimų koncentracijos vietas ir būti nuovargio plyšių atsiradimo pradžios taškais. Pažangus kanalų ir išpilų sistemų projektavimas – patvirtintas modeliavimu – yra pagrindinis įrankis, mažinantis susitraukimo porų kiekį storose liejinėse.
Neardomintinės bandymų metodikos (NDT) yra būtinos, kad būtų užtikrinta, jog mechaninių perdavimo liejinių gaminiams, siunčiamiems klientams, atitiktų vidines vientisumo reikalavimus. Rentgeno tyrimai (RT) yra aukso standartas tūrinių defektų, tokių kaip susitraukimo ir dujų poringumo, aptikimui, tuo tarpu ultragarso tyrimai (UT) yra pageidaujami plokščiųjų defektų ir sluoksniavimų aptikimui storesniuose pjūviuose. Magnetinės dalelių inspekcija (MPI) įprastai taikoma feromagnetiniams liejiniams po apdirbimo paviršiaus ir arti paviršiaus esančių įtrūkimų aptikimui.
NDT priėmimo kriterijai paprastai nustatomi pagal tarptautinius standartus, pvz., EN 1369, EN 1371 arba ASTM E446, ir turi būti aiškiai nurodyti klientų brėžiniuose ir pirkimo užsakymuose. Liejyklos, gaminančios mechaninių perdavimo liejinių gaminius kritinėms aplikacijoms, palaiko griežtus NDT kvalifikavimo programas ir sekamosios sistemos, kurios leidžia bet kokį kokybės nuokrypį priskirti konkrečiai lydymo partijai, formos partijai ir šiluminio apdorojimo partijai.
Projektavimo inžinerijos principai, kurie maksimaliai padidina apkrovos ir dėvėjimosi našumą
Geometrinės konstrukcijos savybės, kurios gerina apkrovos pasiskirstymą
Mechaninio perdavimo liejinių geometrija yra tokia pat svarbi kaip ir jų medžiagų savybės. Rėmeliai, iškilimai ir sienelių storio perėjos turi būti suprojektuoti taip, kad efektyviai perduotų apkrovas be įtempimo koncentracijų kūrimo. Baigtinių elementų analizė (FEA) dabar yra standartinė sudėtingų perdavimo korpusų projektavimo praktika, leidžianti inžinieriams nustatyti aukšto įtempimo zonas ir optimizuoti geometriją dar prieš pradedant įrankių gamybą.
Pjūvio profilio perėjimų suapvalinimai ir kreivumo spinduliai yra kritiškai svarbūs mechaninių perdavimo liejinių elementai. Aštrūs kampai veikia kaip geometriniai įtempimo koncentratoriai, kurie padidina vietinius įtempimus ir žymiai sumažina nuovargio gyvavimo trukmę. Pramonės patirtis ir baigtinių elementų analizės (FEA) tyrimai nuolat parodo, kad dideli vidiniai kreivumo spinduliai tarp pertvarų ir sienų jungtyse gali sumažinti maksimalius įtempimo koncentracijos taškus 30–50 procentų, kas tiesiogiai lemia ilgesnį komponento tarnavimo laiką ciklinės apkrovos sąlygomis.
Ištraukimo kampai, formos dalijimosi linijos vieta ir šerdies projektavimas turi būti apsvarstyti jau ankstyvojoje liejimo konstravimo stadijoje, kad galutinė geometrija tiksliai atitiktų numatytą apkrovos kelių projektą. Mechaninių perdavimo liejiniai, kurie vėliau perprojektuojami dėl įrankių apribojimų, dažnai turi geometrinius kompromisus, kurie sumažina konstrukcinį našumą – tai brangus rezultatas, kurio galima išvengti taikant tinkamas liejimui skirtos konstravimo praktikas.
Paviršiaus apdorojimo ir dengimo technologijos pagerintam dilimo gyvavimui
Netgi tiksliausiai suprojektuoti ir pagaminti mechaninės pavaros liejimo detalės gali pasinaudoti paviršiaus apdorojimu, kad padidintų savo nusidėvėjimo trukmę agresyviose tribologinėse aplinkose. Paviršiaus įkietinimo procesai – įskaitant anglies praplovimą, azoto praplovimą ir indukcinį įkietinimą – sukuria kietą, nusidėvėjimui atsparų paviršiaus sluoksnį virš stipraus, lankstaus šerdies. Šis derinys yra idealus tokioms detalėms kaip pavarų nešikliai ir kumštukų iškilumos, kurios paviršiuje patiria susikaupusius kontaktinius įtempimus, tačiau jų masėje reikalauja smūgio atsparumo.
Termiškai purškiamos dangos, pvz., didelės greičio deguonies degimo (HVOF) volframkarbido ar chromo karbido nuosėdos, gali būti taikomos mechaninės pavaros liejimo detalių guolių velenų ir sandarinamųjų paviršių apsaugai, užtikrinant ypatingą nusidėvėjimui atsparumą ten, kur vien tik bazinės medžiagos savybės nepakanka. Šios dangos ypač naudingos remonto situacijose, kai nusidėvėję paviršiai vis dar tinkamose liejimo detalėse gali būti atstatyti į pradines matmenis ir veikimą.
Šautinė šlifuotė yra dar vienas plačiai naudojamas paviršiaus apdorojimo būdas mechaninių perdavimo liejinių, kuriems taikomos nuovargio apkrovos. Sukurdama paviršiuje suspaudimo likutinį įtempimą, šautinė šlifuotė vėlina nuovargio įtrūkimų atsiradimą ciklinės lenkimo ir sukimo apkrovos sąlygomis. Kartu su tinkama lydinio parinktimi ir mikrostruktūros kontrolėmis paviršiaus apdorojimai leidžia mechaniniams perdavimo liejiniams pasiekti našumo tikslus, kurių nepavyktų pasiekti tik medžiagų projektavimu.
Kokybės užtikrinimas ir ilgalaikė perdavimo liejinių patikimumas
Proceso valdymo sistemos aukštos našumo liejyklose
Gamintoju nuoseklumas yra tai, kas skiria patikimus mechaninių perdavimo pavarų liejimo gaminius nuo tų, kurie išlaiko pradines patikras, bet tarnavimo metu greitai sugenda. Pirmaujančios liejyklos įdiegia statistinio procesų valdymo (SPC) sistemas, kurios tikrina esminius procesų kintamuosius – įskaitant lydinio cheminę sudėtį, pylimo temperatūrą, formos kietumą ir aušinimo trukmę – realiuoju laiku. Nuokrypiai nuo kontrolės ribų akimirksniu inicijuoja taisomąsias priemones dar prieš tai, kai neatitinkantis produktas pasiekia tolesnius gamybos etapus.
Lydinio cheminės sudėties kontrolė ypač svarbi mechaninių perdavimo pavarų liejimo gaminiams. Kiekvienos lydymo partijos spektrinė analizė užtikrina, kad anglies ekvivalentas, silicis, manganas ir lydinio elementai atitiktų siaurus reikalavimus, būtinus norint pasiekti tikslinę mikrostruktūrą po kietėjimo ir šiluminio apdorojimo. Net nedideliai magnio kiekio nuokrypiai ketaus su sferulinėmis grafitinėmis dalelėmis gamyboje gali pakeisti mazgeliškumo laipsnį nuo priimtino iki nepakankamo, o tai tiesiogiai veikia tempimo pailgėjimą ir smūginį stiprumą.
Matmenų tikrinimas naudojant koordinačių matavimo mašinas (CMM) patvirtina, kad mechaninių perdavimo liejinių svarbiausių skylių skersmenys, guolių vietos ir montavimo paviršiaus plokštumas atitinka brėžinyje nustatytas leistinas nuokrypas. Pirmojo gaminio tikrinimo ataskaitos (FAIR) paprastai reikalaujamos automobilių ir pramonės OEM klientų prieš pradedant gamybą, kad būtų pateikta dokumentuota įrodymų medžiaga, patvirtinanti, jog liejimo procesas nuolat gali gaminti detalių, atitinkančių technines specifikacijas.
Gamybos ciklo apsvarstymai ir priežiūros planavimas liejiniams perdavimo komponentams
Bendrasis savininkystės kaštų mechaninių perdavimo liejinių atveju žymiai viršija pradinę pirkimo kainą. Inžinieriai ir techninės priežiūros planuotojai turi įvertinti liejinių numatytą tarnavimo trukmę konkrečiomis apkrovos ir aplinkos sąlygomis, keičiamų detalių prieinamumą bei netikėtos sustabdymo pasekmes, jei liejinys sugenda eksploatacijos metu. Atitinkamų saugos koeficientų ir patvirtintų medžiagų sertifikatų nurodymas yra atsakingos techninės priežiūros planavimo pagrindas.
Būsenos stebėjimo technologijos, įskaitant vibracijos analizę, alyvos dalelių stebėjimą ir termografinę apžiūrą, gali aptikti ankstyvus mechaninių perdavimo liejinių ausčios ir nuovargio požymius dar prieš susidorojimą. Integruodami šiuos stebėjimo būdus į suplanuotų techninės priežiūros grafikų, gamyklos operatoriai gali pratęsti perdavimo agregatų naudingą tarnavimo trukmę ir išvengti brangių staigaus mechaninio sugadinimo pasekmių.
Kai mechaninės perdavos liejimo detalės pasiekia tarnavimo laiką pabaigą, jų remontas suvirinant ir matmenų atkūrimas apdirbant bei naudojant šiluminį purškimą dažnai leidžia pratęsti komponentų tarnavimo laiką tik daline naujų detalių pakeitimo kaina. Liejyklos ir apdirbimo paslaugų teikėjai, turintys patirties perdavos komponentuose, gali įvertinti nusidėvėjusias dalis, nustatyti remonto apimtį ir grąžinti komponentus į eksploataciją patvirtintos kokybės sąlygomis – tai vertinga galimybė pramonės šakose, kur naujų liejimų pristatymo laikas skaičiuojamas savaitėmis ar mėnesiais.
DUK
Kokie medžiagų tipai dažniausiai naudojami mechaninėse perdavos liejimuose aukštos apkrovos taikymuose?
Lankstusis geležies lydinys, lydintasis plienas ir austemperuotas lankstusis geležies lydinys (ADI) yra dažniausiai nurodomos medžiagos mechaninėms perdavimo liejiniams aukštos apkrovos taikymuose. Lankstaus geležies lydinio rūšys suteikia puikų stiprumo, lankstumo ir kainos naudingumo balansą, o lydintysis plienas pasirenkamas tada, kai reikalingas maksimalus tempiamasis stiprumas ir suvirinamumas. ADI vis dažniau naudojamas ten, kur pirminis projektavimo veiksnys yra aukšta paviršiaus dilimo atsparumas kartu su dideliu šerdies lankstumu.
Kaip poringumas veikia mechaninių perdavimo liejinių našumą?
Porų susidarymas sumažina mechaninės perdavos liejinių veikiamąją apkrovos nešančią skerspjūvio plotą ir sukuria įtempimų koncentracijos vietą, kuri pagreitina nuovargio įtrūkio susidarymą. Net nedideli susitraukimo ar dujų poros stipriai apkrautose vietose gali žymiai sumažinti detalės nuovargio gyvavimo trukmę. Todėl griežti neardomosios kontrolės (NDT) protokolai – įskaitant rentgeno ir ultragarso tyrimus – yra privalomi kokybės kontrolės etapai mechaninės perdavos liejiniams, kurie skirti ekstremalioms eksploatacijos sąlygoms.
Ar paviršiaus apdorojimai gali pagerinti mechaninės perdavos liejinių dilimo atsparumą?
Taip, paviršiaus apdorojimai žymiai padidina mechaninių perdavimo liejinių atsparumą dilimui, neprarandant bendrosios kietumo. Azotinimas, indukcinis kietinimas, HVOF šiluminio purškinimo dengiamieji sluoksniai ir smūginis šlifuojimas yra įrodytos technikos, kurios padeda pratęsti dilimo tarnavimo laiką, vėlinti nuovargio įtrūkių susidarymą ir atkurti išdilusius paviršius iki pradinių matmenų. Tinkamas apdorojimas priklauso nuo konkretaus dilimo mechanizmo – ar tai abrazyvinis, adhezinis ar nuovargio sąlygotas – bei nuo liejinio pagrindinės medžiagos.
Kaip inžinieriai turėtų nurodyti mechaninių perdavimo liejinių specifikacijas, kad būtų užtikrinta matmenų vientisumas gamybos metu?
Inžinieriai turėtų nurodyti mechaninės perdavos liejinius su aiškiai apibrėžtais matmeniniais nuokrypio reikalavimais, medžiagos rūšimi ir šiluminio apdorojimo reikalavimais, neardomosios kontrolės priimtinumo kriterijais, remiamaisis pripažintais standartais, bei reikalavimais dėl pirmojo gaminio patikrinimo ataskaitų. Bendradarbiaujant su liejyklose, kurios veikia sertifikuotomis kokybės valdymo sistemomis ir naudoja koordinačių matavimo mašinas (CMM) matmeniniam tikrinimui, užtikrinama, kad gamybos liejiniai visą tiekimo programą nuolat atitiktų brėžinių reikalavimus.
Turinys
- Mechaninių perdavimo liejinių vaidmuo galios perdavimo sistemose
- Medžiagų pasirinkimas ir mikrostruktūrinis inžinerijos sprendimas dėl dilumo atsparumo
- Liejimo proceso parinkimas ir jo poveikis konstrukciniam vientisumui
- Projektavimo inžinerijos principai, kurie maksimaliai padidina apkrovos ir dėvėjimosi našumą
- Kokybės užtikrinimas ir ilgalaikė perdavimo liejinių patikimumas
-
DUK
- Kokie medžiagų tipai dažniausiai naudojami mechaninėse perdavos liejimuose aukštos apkrovos taikymuose?
- Kaip poringumas veikia mechaninių perdavimo liejinių našumą?
- Ar paviršiaus apdorojimai gali pagerinti mechaninės perdavos liejinių dilimo atsparumą?
- Kaip inžinieriai turėtų nurodyti mechaninių perdavimo liejinių specifikacijas, kad būtų užtikrinta matmenų vientisumas gamybos metu?