
 EN
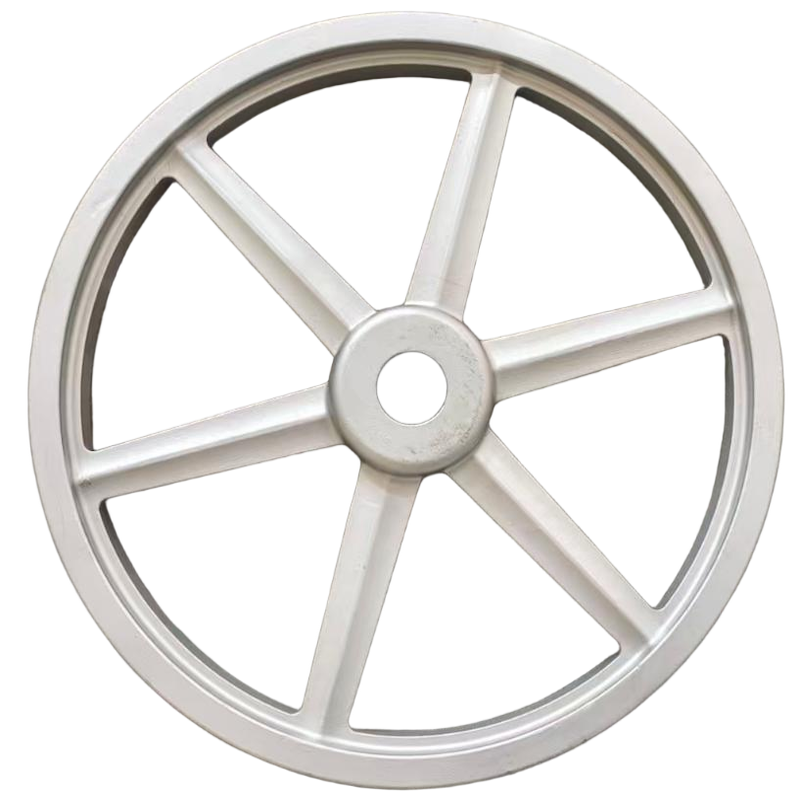
В требовательных промышленных условиях компоненты должны выполнять гораздо больше, чем просто соответствовать размерам машины — они должны выдерживать непрерывные силовые воздействия, трение, тепло и циклические нагрузки без потери работоспособности. литые детали механических трансмиссий они разработаны специально для этой цели и обеспечивают конструктивную основу, благодаря которой системы передачи мощности продолжают надёжно функционировать в самых тяжёлых условиях. От тяжёлых коробок передач до высокоскоростных карданных валов и коленчатых валов литые компоненты составляют фундамент для применений, критичных по нагрузке и износу, во множестве отраслей.
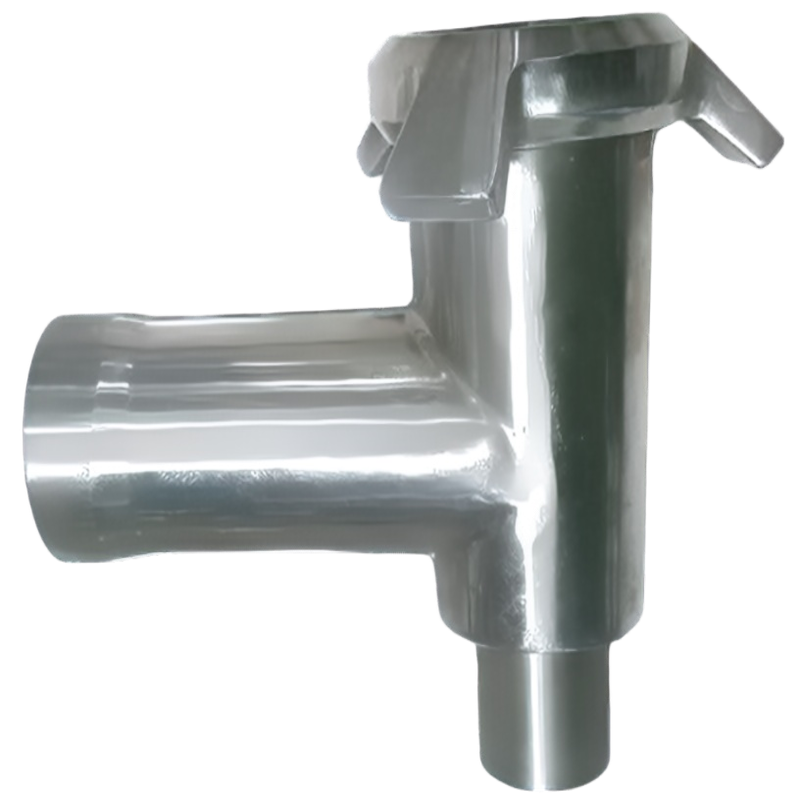
Понимание того, как литые детали механических трансмиссий обеспечивают работу в условиях высоких нагрузок и повышенного износа, требует тщательного аналиza выбора материалов, инженерных решений в области литейного производства, проектирования микроструктуры, а также взаимосвязи между геометрией компонентов и их эксплуатационными характеристиками. В данной статье рассматриваются технические и практические механизмы, благодаря которым такие литые детали особенно подходят для самых сложных условий эксплуатации в системах передачи мощности, что помогает инженерам и специалистам по закупкам принимать более обоснованные решения при проектировании и выборе поставщиков.
Роль литых деталей механических трансмиссий в системах передачи мощности
Что делает компоненты трансмиссии структурно сложными
Системы передачи мощности подвергаются сложному сочетанию механических нагрузок — включая растягивающие, сжимающие, крутящие и изгибающие напряжения, — которые быстро чередуются в процессе эксплуатации. Такие динамические условия нагружения означают, что литые детали механических трансмиссий должны обладать не только высокой статической прочностью, но и превосходной усталостной стойкостью в течение миллионов циклов работы. Единственная слабая точка в микроструктуре или геометрии может инициировать распространение трещины, приводящее к катастрофическому отказу.
Помимо усталости, компоненты трансмиссии регулярно подвергаются скольжению и качению по сопрягаемым поверхностям, что делает износ основным видом отказа. Трибологическая среда внутри коробки передач, например, требует, чтобы литые корпуса и держатели шестерён противостояли абразивному и адгезионному износу без потери размерной стабильности. Литые детали механической трансмиссии, неспособные сохранять допуски в таких условиях, вызывают шум, вибрацию и в конечном счёте преждевременный отказ системы.
Тепловые нагрузки дополнительно усложняют ситуацию. Тепло, генерируемое трением, в сочетании с термическими циклами при пуске и остановке, вызывает напряжения расширения и сжатия внутри отливки. Материалы и технологические параметры должны выбираться с учётом термостабильности, обеспечивая, чтобы литые детали механической трансмиссии сохраняли свои механические свойства в широком диапазоне рабочих температур.
Ключевые категории применения литых деталей трансмиссии для высоконагруженных условий
Литые детали механических трансмиссий применяются в широком спектре высоконагруженных областей. В автомобильной промышленности и тяжёлом транспорте к ним относятся крышки коренных подшипников коленчатого вала, картеры дифференциалов, корпуса коробок передач и крышки гидротрансформаторов — все они обеспечивают передачу огромной мощности в компактных узлах. В промышленном оборудовании литые компоненты образуют корпуса планетарных редукторов, червячных редукторов и редукторов с параллельными валами, приводящих в действие конвейеры, мельницы и прессы.
Строительная техника и горнодобывающее оборудование создают одни из самых экстремальных условий эксплуатации для литых деталей механических трансмиссий. Корпуса гусеничных приводов, поворотные приводные узлы и несущие элементы конечных приводов должны выдерживать ударные нагрузки, абразивное загрязнение и постоянную вибрацию без деформации. Толщина стенок, конфигурация рёбер жёсткости и состав сплава таких отливок специально разработаны для поглощения ударов при одновременном минимизации массы.
Системы ветроэнергетики и морского привода также в значительной степени зависят от литых деталей механических трансмиссий. Корпуса редукторов гондол и корпуса морских редукторов должны обеспечивать десятилетия надёжной работы в условиях, где доступ для технического обслуживания ограничен, а последствия отказа чрезвычайно серьёзны. Эти применения подчёркивают, почему целостность материала, точность размеров и контроль технологического процесса являются обязательными требованиями при литье.
Выбор материалов и микроструктурная инженерия для повышения износостойкости
Семейства сплавов, обычно применяемых в литых деталях трансмиссий
Эксплуатационные характеристики литых деталей механических трансмиссий начинаются с выбора материала. Серый чугун по-прежнему широко используется для корпусов редукторов и корпусов подшипников благодаря превосходной способности гасить колебания, хорошей обрабатываемости и достаточной прочности на сжатие во многих применениях со средней нагрузкой. Пластинчатая структура графита в сером чугуне поглощает вибрационную энергию, что особенно ценно для снижения передачи шума через корпуса редукторов.
Ковкий чугун, также известный как шаровидный графитный чугун, представляет собой значительное улучшение с точки зрения предела прочности при растяжении, относительного удлинения и ударной вязкости. Благодаря превращению формы графита из пластинчатой в шаровидную посредством обработки магнием ковкий чугун приобретает механические свойства, близкие к низкоуглеродистой стали. Литые детали механических трансмиссий из марок GGG-50–GGG-70 регулярно применяются в сильно нагруженных несущих плитах, корпусах и компонентах коленчатых валов, где критически важна усталостная долговечность.
Легированные литые стали и аустемперированный ковкий чугун (ADI) еще больше повышают эксплуатационные характеристики. ADI объединяет высокую прочность, хорошую вязкость и превосходную износостойкость в одной системе материалов, что делает его привлекательным для зубчатых колёс и компонентов толкателей кулачков, где основной проблемой является поверхностный износ. Литые стальные детали предпочтительны для наиболее нагруженных конструкционных элементов и обеспечивают предел прочности при растяжении свыше 700 МПа при хорошей пластичности и свариваемости для ремонтных работ.
Контроль микроструктуры и его влияние на износостойкость
Для литых деталей механических трансмиссий достижение правильной микроструктуры столь же важно, сколь и выбор подходящего сплава. Распределение, размеры и морфология карбидных, перлитных и графитных фаз напрямую влияют на твёрдость, вязкость и износостойкость. Отливка с неоднородной микроструктурой — вызванной неконтролируемыми скоростями охлаждения или неудовлетворительной практикой инокуляции — демонстрирует переменную твёрдость по сечению, что приводит к неравномерным износовым паттернам в эксплуатации.
Контролируемая кристаллизация за счёт оптимизированного проектирования формы и управления скоростью охлаждения способствует формированию однородной микроструктуры по всей толщине стенок литых деталей механических трансмиссий. Литейные цеха, выпускающие высокопроизводительные детали трансмиссий, существенно инвестируют в компьютерное моделирование процесса кристаллизации для прогнозирования образования горячих точек, усадочной пористости и расстояния между вторичными дендритными ответвлениями — все эти параметры влияют на конечные механические свойства отливки.
Послеотливочная термообработка дополнительно улучшает микроструктуру. Нормализация, закалка и отпуск стальных отливок или аустемперирование компонентов из АЧС превращают литую микроструктуру в оптимизированную для конкретного режима нагрузки и износа в эксплуатации. Эти термические обработки — не факультативные заключительные операции, а неотъемлемая часть проектирования литых деталей механических трансмиссий, предназначенных для работы при высоких нагрузках.
Выбор литейного процесса и его влияние на структурную целостность
Литьё в песчаные формы против литья по выплавляемым моделям для деталей трансмиссии
Выбор процесса литья напрямую влияет на структурную целостность и качество поверхности литых деталей механических трансмиссий. Литьё в песчаные формы — как в зелёный песок, так и в химически связанный песок — является наиболее распространённым методом для средних и крупных картеров трансмиссий. Его гибкость в реализации сложных внутренних геометрий — за счёт использования стержней — делает его идеальным для корпусов коробок передач с интегрированными масляными каналами, посадочными отверстиями под подшипники и монтажными поверхностями.
Литьё по выплавляемым моделям (литьё по восковым моделям) обеспечивает превосходную размерную точность и качество поверхности для небольших и более сложных компонентов трансмиссии. Детали, полученные литьём по выплавляемым моделям, требуют меньшего припуска на механическую обработку, что выгодно в случаях, когда критична размерная точность, а удаление материала может затронуть участки отливки, испытывающие оптимальные напряжения. Для таких компонентов, как планетарные водила, корпуса клапанов и небольшие картеры шестерён, литьё по выплавляемым моделям обеспечивает самые жёсткие допуски в категории литых деталей механических трансмиссий.
Процессы литья в оболочковые формы и холодно-твердые формы занимают промежуточное положение: они обеспечивают лучшее качество поверхности и повторяемость размеров по сравнению с литьём в зелёные песчаные формы, оставаясь экономически целесообразными при средних объёмах производства. Эти процессы всё чаще применяются для изготовления литых деталей механических трансмиссий в автомобильной и сельскохозяйственной технике, где высокие объёмы требуют стабильности процесса и строгого соблюдения размерных допусков.
Контроль пористости и неразрушающий контроль несущих литых деталей
Пористость является наиболее критичной проблемой качества для литых деталей механических трансмиссий в условиях высоких нагрузок. Газовая пористость, усадочная пористость и микропористость могут снижать эффективное сечение, воспринимающее нагрузку, создавать зоны концентрации напряжений и служить местами зарождения усталостных трещин. Современное проектирование систем литниковых и питательных систем — подтверждённое расчётными симуляциями — является основным инструментом минимизации усадочной пористости в литых деталях с большими сечениями.
Протоколы неразрушающего контроля (НК) необходимы для обеспечения того, чтобы литые детали механических трансмиссий, поставляемые заказчикам, соответствовали внутренним требованиям к однородности. Радиографический контроль (РК) является эталонным методом выявления объёмных дефектов, таких как усадка и газовая пористость, тогда как ультразвуковой контроль (УЗК) предпочтительно применяется для обнаружения плоскостных дефектов и расслоений в более толстых сечениях. Магнитопорошковый контроль (МПК) регулярно используется для ферромагнитных отливок с целью выявления трещин на поверхности и вблизи поверхности после механической обработки.
Критерии приёмки по результатам НК обычно определяются международными стандартами, такими как EN 1369, EN 1371 или ASTM E446, и должны быть чётко указаны на чертежах заказчика и в заказах на поставку. Литейные цеха, производящие литые детали механических трансмиссий для ответственных применений, поддерживают строгие программы аттестации методов НК и системы прослеживаемости, позволяющие связать любое отклонение в качестве с конкретной плавкой, партией формовочных моделей и партией термообработки.
Принципы проектирования, максимизирующие эксплуатационные характеристики по нагрузке и износу
Геометрические особенности конструкции, повышающие равномерность распределения нагрузки
Геометрия литых деталей механических трансмиссий столь же важна, как и их физико-механические свойства. Рёбра жёсткости, бобышки и переходы между участками различной толщины стенок должны проектироваться так, чтобы обеспечивать эффективную передачу нагрузок без образования зон концентрации напряжений. Метод конечных элементов (FEA) сегодня является стандартной практикой при проектировании сложных картеров трансмиссий: он позволяет инженерам выявлять участки с высокими напряжениями и оптимизировать геометрию до начала изготовления оснастки.
Фаски и радиусы на переходах сечений являются критически важными элементами в литых деталях механических трансмиссий. Острые углы действуют как геометрические концентраторы напряжений, усиливающие локальные значения напряжений и резко снижающие усталостный ресурс. Опыт отрасли и исследования методом конечных элементов последовательно показывают, что увеличенные внутренние радиусы в местах соединения рёбер со стенками позволяют снизить пиковые концентрации напряжений на 30–50 %, что напрямую обеспечивает более длительный срок службы компонентов при циклических нагрузках.
Углы вытяжки, расположение разъёмной линии и конструкция стержней должны учитываться на ранних этапах проектирования литья, чтобы окончательная геометрия точно соответствовала заданному расчёту пути передачи нагрузки. Литые детали механических трансмиссий, которые перепроектируются на поздних этапах для соблюдения ограничений технологической оснастки, зачастую приводят к геометрическим компромиссам, снижающим конструктивную эффективность — дорогостоящий результат, предотвращаемый правильным применением принципов проектирования с учётом особенностей литья.
Технологии обработки поверхности и нанесения покрытий для повышения ресурса при износе
Даже самые тщательно спроектированные и произведённые литые детали механических трансмиссий могут выиграть от поверхностной обработки, продлевающей срок службы при износе в агрессивных трибологических условиях. Процессы цементации, нитрирования и индукционной закалки формируют твёрдый, износостойкий поверхностный слой над прочным, пластичным сердечником. Такое сочетание идеально подходит для компонентов, таких как картеры шестерён и кулачки распределительного вала, которые испытывают концентрированные контактные напряжения на поверхности, но требуют ударной вязкости в объёме материала.
Термические напылённые покрытия — например, карбид вольфрама или карбид хрома, нанесённые методом высокоскоростного окислительного горения (HVOF), — могут быть применены к шейкам подшипников и уплотнительным поверхностям литых деталей механических трансмиссий для обеспечения экстремальной износостойкости там, где свойств основного металла недостаточно. Эти покрытия особенно ценны при восстановлении: изношенные поверхности технически исправных литых деталей можно вернуть к исходным размерам и эксплуатационным характеристикам.
Дробеструйная обработка — ещё один широко применяемый метод поверхностной обработки литых деталей механических трансмиссий, подвергающихся усталостным нагрузкам. За счёт создания поверхностного слоя остаточных сжимающих напряжений дробеструйная обработка замедляет начало образования усталостных трещин при циклических изгибных и крутильных нагрузках. В сочетании с правильным выбором сплава и контролем микроструктуры поверхностные обработки позволяют литым деталям механических трансмиссий достигать требуемых эксплуатационных характеристик, недостижимых только за счёт проектирования материала.
Обеспечение качества и долгосрочной надёжности литых деталей трансмиссий
Системы контроля технологических процессов на литейных заводах высокопроизводительного литья
Последовательность в производстве — это то, что отличает надёжные литые детали механических трансмиссий от тех, которые проходят первоначальный контроль, но преждевременно выходят из строя в эксплуатации. Ведущие литейные цеха внедряют системы статистического управления процессами (SPC), которые в режиме реального времени контролируют ключевые параметры процесса — включая химический состав металла, температуру разливки, твёрдость формы и время охлаждения. Отклонения от установленных пределов контроля немедленно запускают корректирующие действия до того, как некондиционная продукция поступит на последующие операции.
Контроль химического состава расплава особенно критичен для литых деталей механических трансмиссий. Спектрометрический анализ каждой плавки гарантирует, что значения эквивалента углерода, кремния, марганца и легирующих элементов попадают в узкие допустимые диапазоны, необходимые для формирования требуемой микроструктуры после затвердевания и термообработки. Даже незначительные отклонения содержания магния при производстве ковкого чугуна могут привести к снижению сфероидальности узлов от приемлемого уровня до недостаточного, что напрямую сказывается на относительном удлинении и ударной вязкости.
Контроль размеров с помощью координатно-измерительных машин (КИМ) подтверждает соответствие критических диаметров отверстий, расположения посадочных мест подшипников и плоскостности монтажных поверхностей литых деталей механических трансмиссий допускам чертежей. Отчёты о проверке первого образца (FAIR) обычно требуются заказчиками — автопроизводителями и промышленными OEM-производителями — до утверждения запуска в производство и служат документированным подтверждением того, что литейный процесс способен стабильно обеспечивать изготовление деталей в пределах заданных спецификаций.
Аспекты жизненного цикла и планирование технического обслуживания литых компонентов трансмиссии
Полная стоимость владения литыми деталями механических трансмиссий значительно превышает первоначальную цену покупки. Инженеры и специалисты по техническому обслуживанию должны учитывать ожидаемый срок службы литых деталей при конкретных нагрузках и условиях окружающей среды, доступность запасных частей, а также последствия незапланированного простоев в случае выхода литой детали из строя в процессе эксплуатации. Указание литых деталей с соответствующими коэффициентами запаса прочности и подтверждёнными сертификатами на материалы является основой ответственного планирования технического обслуживания.
Технологии контроля состояния — включая анализ вибрации, мониторинг частиц износа в масле и термографический контроль — позволяют выявлять ранние признаки износа и усталости литых деталей механических трансмиссий до наступления отказа. Интеграция этих методов контроля в графики планового технического обслуживания позволяет эксплуатационным персоналом продлить срок полезного использования сборок трансмиссий и избежать дорогостоящих последствий внезапного механического отказа.
Когда литые детали механических трансмиссий достигают конца срока службы, ремонтная сварка и восстановление геометрических размеров путём механической обработки и термического напыления зачастую позволяют продлить срок службы компонентов по стоимости, составляющей лишь небольшую долю от стоимости замены. Литейные цеха и поставщики услуг механической обработки, обладающие опытом работы с компонентами трансмиссий, могут оценить изношенные детали, определить объём ремонта и вернуть компоненты в эксплуатацию с подтверждённым качеством — это ценный вариант для отраслей, где сроки поставки новых литых деталей исчисляются неделями или месяцами.
ЧаВО
Какие материалы наиболее часто используются в литых деталях механических трансмиссий для применения при высоких нагрузках?
Ковкий чугун, легированная литая сталь и аустемперированный ковкий чугун (ADI) являются наиболее часто указываемыми материалами для литых деталей механических передач в высоконагруженных применениях. Марки ковкого чугуна обеспечивают превосходный баланс прочности, пластичности и экономической эффективности, тогда как литые стали выбирают, когда требуются максимальная предельная прочность при растяжении и свариваемость. ADI всё чаще применяется там, где главным конструктивным требованием выступает повышенная износостойкость поверхности в сочетании с высокой ударной вязкостью сердцевины.
Как пористость влияет на эксплуатационные характеристики литых деталей механических передач?
Poroznost' snizhaet effektivnoe sechenie, vospriimchivoe k nagruzke, v litykh detalyakh mekhanicheskikh peredach, i yavlyaetsya mestom kontsentratsii napryazheniy, chto uskoryaet nachalo obrazovaniya ustalostnykh treshchin. Dazhe nebol'shie pory usadki ili gazovye pory v oblastyakh s vysokoy nagruzkoy mogut rezko sokratit' ustalostnyy resurs komponenta. Po etoy prichine strogye protokoly nerazrushayushchego kontrolya — vklyuchaya rentgenovskuyu i ultrazvukovuyu diagnostiku — yavlyayutsya obyazatel'nymi kontrol'nymi tochkami kachestva dlya litykh detaley peredach, prednaznachennykh dlya ekspluatatsii v trebovatel'nykh usloviyakh.
Mogut li poverkhnostnye obrabotki povysit' iznosostoykost' litykh detaley mekhanicheskikh peredach?
Да, поверхностные обработки значительно повышают износостойкость литых деталей механических трансмиссий, не снижая при этом вязкости основного материала. Азотирование, индукционная закалка, термическое напыление методом HVOF и дробеструйная обработка — это все проверенные методы, которые увеличивают срок службы деталей при износе, замедляют появление усталостных трещин и восстанавливают изношенные поверхности до исходных размеров. Выбор подходящей обработки зависит от конкретного механизма износа — абразивного, адгезионного или усталостного — а также от базового материала отливки.
Каким образом инженеры должны задавать технические требования к литым деталям механических трансмиссий, чтобы обеспечить стабильность геометрических размеров в производстве?
Inzhenery dolzhny ukazyvat' litye detali mekhanicheskikh peredach s chetko opredelennymi dopuskami razmernosti, markoy materiala i trebovaniyami k termicheskoy obrabotke, kriteriyami priemki nerazrushayushchego kontrolya, ssylayushchimisya na priznannyye standarty, i trebovaniyami k otchetam o proverke pervogo izdeliya. Sotrudnichestvo s liteynymi predpriyatiyami, rabotayushchimi v ramkakh sertifitsirovannykh sistem upravleniya kachestvom, i ispol'zuyushchimi koordinatno-mernyye mashiny dlya razmernogo kontrolya pomogaet obespechit', chto proizvodstvennye lit'ya posledovatel'no sootvetstvuyut trebovaniyam chertezhey na vsey protyazhennosti programmy postavok.
Содержание
- Роль литых деталей механических трансмиссий в системах передачи мощности
- Выбор материалов и микроструктурная инженерия для повышения износостойкости
- Выбор литейного процесса и его влияние на структурную целостность
- Принципы проектирования, максимизирующие эксплуатационные характеристики по нагрузке и износу
- Обеспечение качества и долгосрочной надёжности литых деталей трансмиссий
-
ЧаВО
- Какие материалы наиболее часто используются в литых деталях механических трансмиссий для применения при высоких нагрузках?
- Как пористость влияет на эксплуатационные характеристики литых деталей механических передач?
- Mogut li poverkhnostnye obrabotki povysit' iznosostoykost' litykh detaley mekhanicheskikh peredach?
- Каким образом инженеры должны задавать технические требования к литым деталям механических трансмиссий, чтобы обеспечить стабильность геометрических размеров в производстве?