
 EN
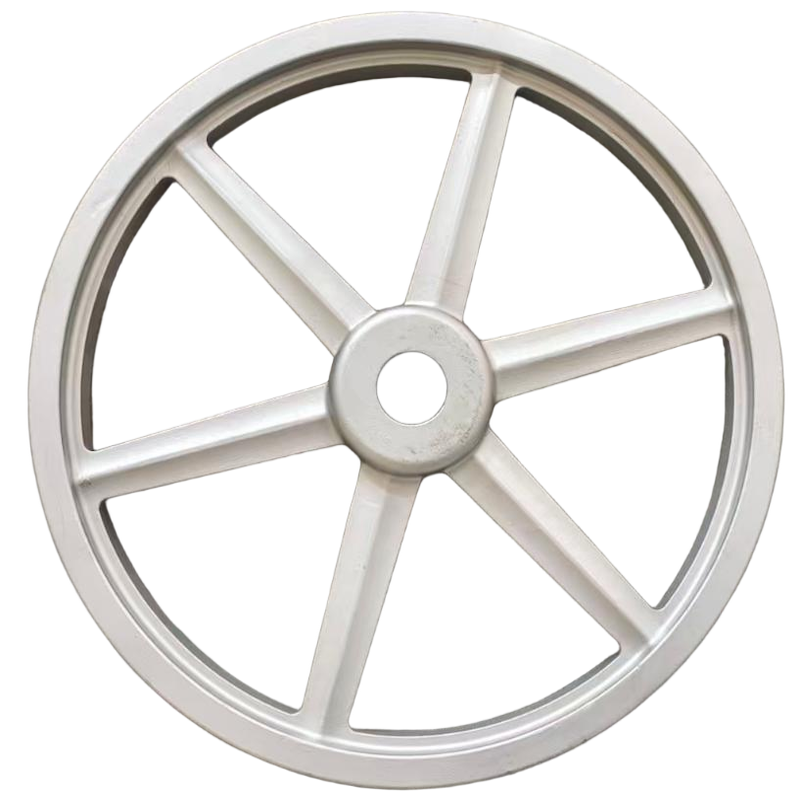
I krävande industriella miljöer måste komponenter göra långt mer än att bara passa in i en maskin – de måste klara obarmhärdiga krafter, friktion, värme och cyklisk spänning utan att brytas. mekaniska överföringsgjutningar är konstruerade exakt för detta ändamål och ger den strukturella ryggraden som säkerställer pålitlig drift av kraftöverföringssystem under de mest krävande förhållanden. Från tunga växellådor till höghastighetsdrivaxlar och vevaxelmonteringar utgör gjutkomponenter grunden för lastbärande och slitagekritiska applikationer inom otaliga branscher.
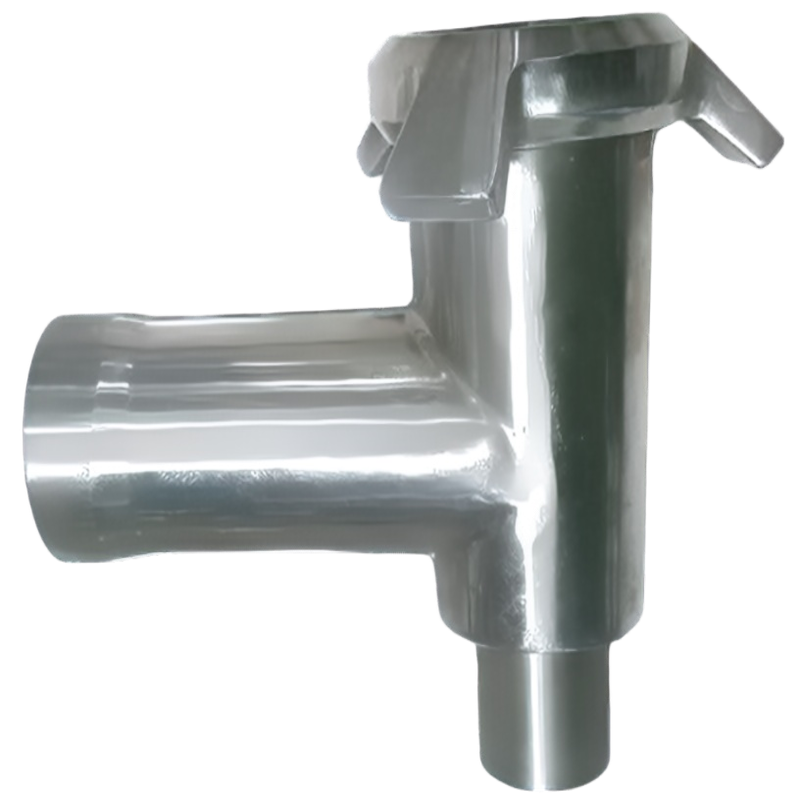
För att förstå hur mekaniska kraftöverföringsgjutningar stödjer höglast- och slitagesbeständiga applikationer krävs en närmare titt på materialval, gjutprocessingenjörskap, mikrostrukturell design samt sambandet mellan komponentgeometri och prestanda i drift. Den här artikeln utforskar de tekniska och praktiska mekanismerna som gör dessa gjutningar unika för världens mest krävande kraftöverföringsmiljöer och hjälper ingenjörer och inköpsansvariga att fatta mer informerade beslut vid konstruktion och inköp.
Rollen för mekaniska kraftöverföringsgjutningar i kraftöverföringssystem
Vad som gör överföringskomponenter strukturellt krävande
Kraftöverföringssystem utsätts för en komplex kombination av mekaniska belastningar – inklusive drag-, tryck-, vrid- och böjspänningar – som växlar snabbt under drift. Dessa dynamiska belastningsförhållanden innebär att mekaniska gjutdelar för kraftöverföring måste uppvisa inte bara hög statisk hållfasthet utan också utmärkt utmattningshållfasthet under miljontals driftcykler. En enda svag punkt i mikrostrukturen eller geometrin kan initiera sprickpropagering som leder till katastrofal fel.
Utöver trötthet utsätts överföringskomponenter regelbundet för glid- och rullkontakt mot motparter, vilket gör slitage till en primär felmodell. Den tribologiska miljön inuti en växellåda kräver till exempel att gjutna höljen och växellådor motstår abrasivt och adhesivt slitage utan dimensionell försämring. Mekaniska överföringsgjutningar som inte kan bibehålla sina toleranser under dessa förhållanden orsakar brus, vibrationer och slutligen för tidig systemfel.
Termiska belastningar komplicerar bilden ytterligare. Värmepåverkan från friktion kombinerad med termiska cykler vid start och stopp skapar utvidgnings- och kontraktionspåverkan inuti gjutningen. Material och processparametrar måste väljas med hänsyn till termisk stabilitet, så att mekaniska överföringsgjutningar behåller sina mekaniska egenskaper över ett brett drifttemperaturområde.
Viktiga applikationskategorier för högbelastade gjutna överföringsdelar
Mekaniska växellådsstöpningar förekommer i ett brett utbud av höglastade applikationer. Inom bilindustrin och tung transport omfattar de exempelvis huvudlagerlock för vevelaxlar, differentialskåp, växellådskåp och vridmomentomvandlarens lock – alla komponenter som hanterar enorma effekter i kompakta paket. Inom industriell maskinteknik utgör stöpta delar kåpen för planetväxellådor, skruvdrivningar och parallellaxlingsdrivningar som driver transportband, malmkvarnar och pressar.
Byggutrustning och gruvmaskiner utgör några av de hårdaste driftsmiljöerna för mekaniska växellådsstöpningar. Spårdrevskåp, svängdrevsanordningar och slutdrevsbärare måste klara stödlaster, abrasiv förorening och konstant vibration utan deformation. Väggtjocklek, ribbgeometri och legerings-sammansättning hos stöpningarna i dessa segment är särskilt utformade för att absorbera stötar samtidigt som vikten minimeras.
Vindenergi och marin framdrivningssystem är också kraftigt beroende av gjutna delar för mekanisk kraftöverföring. Nacellväxellådans hus och marin växellådas kåpor måste leverera årtionden av pålitlig drift i miljöer där underhållsåtkomst är begränsad och konsekvenserna av fel är allvarliga. Dessa applikationer understryker varför materialintegritet, dimensionsnoggrannhet och processkontroll är ovillkorliga krav i gjutproduktionen.
Materialval och mikrostrukturteknik för slitagebeständighet
Legeringsfamiljer som ofta används i kraftöverföringsgjutningar
Prestandan hos mekaniska kraftöverföringsgjutningar börjar med materialvalet. Gråt gjutjärn används fortfarande omfattande för växellådshus och lagerhus på grund av dess utmärkta dämpningsförmåga, god bearbetbarhet och tillräcklig tryckhållfasthet för många applikationer med måttlig belastning. Grafitfläkarnas struktur i gråjärn absorberar vibrationsenergi, vilket är värdefullt för att minska bullerspridning genom växellådshus.
Segjärn, även känt som nodulärt eller sfäroidalt grafitjärn, utgör en betydande förbättring när det gäller draghållfasthet, töjning och slagtålighet. Genom att omvandla grafitmorfologin från flak till sfärer med hjälp av magnesiumbehandling uppnår segjärn mekaniska egenskaper som närmar sig lågkolstål. Gjutdelar för mekanisk överföring i kvaliteter som GGG-50 till GGG-70 används regelbundet i starkt belastade bärplattor, höljen och vevaxelkomponenter där utmattningstiden är avgörande.
Legerade gjutstål och austempererat segjärn (ADI) förbättrar prestandan ännu mer. ADI kombinerar hög hållfasthet, god seghet och utmärkt nötningstålighet i ett enda materialsystem, vilket gör det attraktivt för kugghjul och kamföljarkomponenter där ytnötning är den främsta orsaken till slitage. Stålgjutningar föredras för de mest hårt belastade strukturella komponenterna och erbjuder draghållfastheter som överstiger 700 MPa med god seghet och svetsbarhet för reparationstillämpningar.
Mikrostrukturkontroll och dess inverkan på nötningstålighet
För gjutna delar till mekaniska växellådor är det lika viktigt att uppnå rätt mikrostruktur som att välja rätt legering. Fördelningen, storleken och formen hos karbid-, perlit- och grafitfaser påverkar direkt hårdhet, seghet och slitagebeständighet. En gjutning med en ojämn mikrostruktur – orsakad av okontrollerade kylhastigheter eller bristfällig inkulationspraxis – kommer att visa varierande hårdhet över tvärsnittet, vilket leder till ojämna slitage mönster i drift.
Kontrollerad stelningsprocess genom optimerad formdesign och hantering av kylhastigheten bidrar till att gjutna delar till mekaniska växellådor uppnår en enhetlig mikrostruktur genom hela väggarna. Gjuterier som tillverkar högpresterande växellådsdelar investerar kraftigt i datorstödd stelningsimulering för att förutsäga bildning av heta punkter, krympningsporositet och avstånd mellan sekundära dendritarmar – alla faktorer som påverkar de slutliga mekaniska egenskaperna hos gjutningen.
Eftergjutningens värmebehandling förfinar ytterligare mikrostrukturen. Normalisering, härdning och anlöpning för stålgjutningar, eller austemperingscykler för ADI-komponenter, omvandlar den gjutna mikrostrukturen till en som är optimerad för den specifika belastningen och slitageprofilen i applikationen. Dessa termiska behandlingar är inte valfria avslutande steg – de är integrerade i konstruktionen av mekaniska växellådsgjutningar avsedda för högbelastad drift.
Val av gjutprocess och dess inverkan på strukturell integritet
Sandgjutning jämfört med investeringsgjutning för växellådsdelar
Valet av gjutmetod påverkar direkt den strukturella integriteten och ytkvaliteten hos gjutna delar för mekanisk överföring. Sandgjutning, både i fuktig sand och kemiskt bunden sand, är den mest använda metoden för medelstora och stora växellådhus. Dess flexibilitet att hantera komplexa inre geometrier – genom användning av kärnor – gör den idealisk för växellådskåpor med integrerade oljeledningar, lagerbockar och monteringsytor.
Investeringssprutgjutning, eller vaxformgjutning, ger överlägsen dimensionsnoggrannhet och ytyta för mindre och mer komplexa växellådsdelar. Delar som tillverkas med investeringssprutgjutning kräver mindre bearbetningstillägg, vilket är fördelaktigt när dimensionsnoggrannhet är kritisk och materialavtag skulle påverka områden i gjutningen där spänningarna är optimalt utnyttjade. För komponenter såsom planetväxlare, ventilkroppar och små tandhjulsburar ger investeringssprutgjutning de strängaste toleranserna inom kategorin mekaniska växellådsgjutningar.
Skalformgjutning och kallboxprocesser ligger mellan två extremer: de ger bättre ytyta och bättre dimensionsupprepbarhet än grön-sandgjutning, samtidigt som de förblir ekonomiskt lönsamma vid medelstora produktionsvolymer. Dessa processer specificeras allt oftare för mekaniska växellådsgjutningar inom bil- och jordbruksutrustningssektorn, där höga volymer kräver processkonsekvens och stränga dimensionskrav.
Porositetskontroll och icke-destruktiv provning av bärande gjutdelar
Porositet är den mest kritiska kvalitetsfrågan för mekaniska överföringsgjutdelar i högbelastade applikationer. Gasporositet, krympningsporositet och mikroporositet kan alla minska den effektiva bärande tvärsnittsytan, skapa spänningskoncentrationsområden och fungera som utgångspunkter för utmattningssprickor. Avancerad design av fördelar- och fyllsystem — validerad genom simulering — är det främsta verktyget för att minimera krympningsporositet i tjockväggiga gjutdelar.
Protokoll för icke-destruktiv provning (NDT) är avgörande för att säkerställa att mekaniska växellådsstöpningar som levereras till kunder uppfyller interna krav på sammanhängande material. Röntgenprovning (RT) är guldstandarden för upptäckt av volymetriska defekter såsom krympning och gasporositet, medan ultraljudsprovning (UT) föredras för upptäckt av planära defekter och avskiljningar i tjockare sektioner. Magnetpartikelinspektion (MPI) används rutinmässigt på ferromagnetiska stöpningar för att upptäcka ytor och närliggande sprickor efter bearbetning.
Godkännandekriterier för NDT definieras vanligtvis av internationella standarder såsom EN 1369, EN 1371 eller ASTM E446 och måste anges tydligt i kundritningar och inköpsorder. Gjuterier som tillverkar mekaniska växellådsstöpningar för kritiska applikationer underhåller rigorösa NDT-kvalificeringsprogram och spårbarhetssystem som gör det möjligt att spåra eventuella kvalitetsavvikelser tillbaka till den specifika smältchargen, formpartiet och värmebehandlingsbatchen.
Designprinciper för konstruktion som maximerar last- och slitageprestanda
Geometriska designfunktioner som förbättrar lastfördelning
Geometrin hos gjutna delar för mekanisk kraftöverföring är lika viktig som deras material egenskaper. Ribbor, upphöjda ytor (bossar) och övergångar i väggtjocklek måste utformas för att överföra laster effektivt utan att skapa spänningskoncentrationer. Finita elementanalys (FEA) är idag en standardmetod vid utformningen av komplexa växellådhus, vilket gör att ingenjörer kan identifiera områden med hög spänning och optimera geometrin innan verktygsinvesteringen görs.
Filletter och radier vid sektionsövergångar är kritiska egenskaper i gjutna delar för mekanisk överföring. Skarpa hörn fungerar som geometriska spänningskoncentratorer som förstärker lokala spänningsvärden och minskar utmattningstiden kraftigt. Branscherfarenhet och FEA-studier visar konsekvent att generösa inre radier vid infästningar mellan ribbor och väggar kan minska toppspänningskoncentrationerna med 30–50 procent, vilket direkt översätts till en längre komponentlivslängd vid cyklisk belastning.
Utdragningsvinklar, delningslinjens placering och kärnkonstruktion måste alla beaktas tidigt i gjutdesignprocessen för att säkerställa att den färdiga geometrin exakt motsvarar den avsedda lastvägens design. Gjutna delar för mekanisk överföring som omformas sent i processen för att anpassas till verktygsbegränsningar får ofta geometriska kompromisser som minskar strukturell prestanda – ett kostsamt resultat som rätt tillvägagångssätt för gjutbarhetsdesign hjälper till att förhindra.
Ytbehandling och beläggningstekniker för förbättrad slitagebeständighet
Även de mest noggrant utformade och tillverkade gjutna delar för mekaniska växellådor kan dra nytta av ytbearbetning för att förlänga slitlivan i aggressiva tribologiska miljöer. Härtningsprocesser – inklusive karburering, nitridering och induktionshärtning – skapar ett hårt, slitmotståndsförmågande ytskikt över en tough, duktil kärna. Denna kombination är idealisk för komponenter som t.ex. kugghus och kamaxlar, som utsätts för koncentrerade kontaktskrov på ytan samtidigt som de kräver slagtoughhet i sitt massmaterial.
Termiskt sprutade beläggningar, såsom höghastighets syrgasbränsle (HVOF) av volframkarbid eller kromkarbid, kan appliceras på lageraxlar och tätytor på gjutna delar för mekaniska växellådor för att ge extrem slitmotstånd där grundmaterialets egenskaper ensamma är otillräckliga. Dessa beläggningar är särskilt värdefulla vid reparation, där slitna ytor på annars intakta gjutdelar kan återställas till ursprungliga mått och prestanda.
Strålkulning är en annan mycket använd ytbearbetning för mekaniska transmissionsgjutdelar som utsätts för utmattningsspänning. Genom att inducera ett lager med tryckande restspänning vid ytan fördröjer strålkulning initieringen av utmattningssprickor under cykliska böj- och vridlastningar. I kombination med lämplig legeringsval och mikrostrukturkontroll gör ytbearbetningar det möjligt för mekaniska transmissionsgjutdelar att uppnå prestandamål som inte skulle kunna uppnås genom materialdesign ensamt.
Kvalitetssäkring och långsiktig tillförlitlighet hos transmissionsgjutdelar
Processkontrollsystem i högpresterande gjuterier
Konsistens i produktionen är det som skiljer pålitliga gjutna delar för mekaniska växellådor från sådana som klarar den initiala inspektionen men misslyckas för tidigt i drift. Ledande gjuterier använder statistiska processkontrollsystem (SPC) som övervakar kritiska processvariabler – inklusive metallkemi, gjuttemperatur, formhårdhet och kylingstid – i realtid. Avvikelser från kontrollgränserna utlöser omedelbara riktiga åtgärder innan ickekonform produkt når nedströmsoperationer.
Kontroll av smältkemi är särskilt avgörande för gjutna delar till mekaniska växellådor. Spektrometrisk analys av varje smältbatch säkerställer att koläkvivalenten, kisel-, mangan- och legeringselementnivåerna ligger inom de smala fönstren som krävs för att uppnå den önskade mikrostrukturen efter stelnning och värmebehandling. Även små avvikelser i magnesiuminnehållet vid tillverkning av segjärn kan förändra nodulariteten från acceptabel till otillräcklig, med direkta konsekvenser för töjning och slagtoughness.
Dimensionell inspektion med koordinatmätmaskiner (CMM) verifierar att kritiska borrningsdiametrar, lagerplatsers lägen och monteringsytans planhet för mekaniska transmissionsgjutdelar uppfyller ritningstoleranserna. Första-artikel-inspektionsrapporter (FAIR) krävs vanligtvis av bilmärkes- och industriella OEM-kunder innan produktionsgodkännande, och ger dokumenterad bevisning för att gjutprocessen konsekvent kan leverera delar inom specifikationen.
Livscykelöverväganden och underhållsplanering för gjutna transmissionskomponenter
Den totala ägandekostnaden för gjutningar till mekaniska växellådor sträcker sig långt bortom det ursprungliga inköpspriset. Ingenjörer och underhållsplanerare måste ta hänsyn till den förväntade livslängden för gjutningarna under specifika belastnings- och miljöförhållanden, tillgängligheten av reservdelar samt konsekvenserna av oplanerad driftstopp om en gjutning går sönder under drift. Att specificera gjutningar med lämpliga säkerhetsfaktorer och bekräftade materialcertifikat är grunden för ansvarsfull underhållsplanering.
Tillståndsovervakningstekniker, inklusive vibrationsanalys, oljeavfallsövervakning och termografisk inspektion, kan upptäcka tidiga tecken på slitage och utmattning i gjutningar till mekaniska växellådor innan ett fel uppstår. Genom att integrera dessa övervakningsmetoder i planerade underhållsscheman kan anläggningsoperatorer förlänga den användbara livslängden för växellådsaggregat och undvika de kostsamma konsekvenserna av plötslig mekanisk felaktighet.
När gjutna delar för mekanisk överföring når slutet av sin livslängd kan reparation genom svetsning samt återställning av dimensioner med hjälp av bearbetning och termisk spray ofta förlänga komponentens livslängd till en bråkdel av kostnaden för utbyte. Gjuterier och leverantörer av bearbetningstjänster med expertis inom transmissionskomponenter kan bedöma slitna delar, definiera omfattningen av reparationen och återlämna komponenterna i drift med verifierad kvalitet – ett värdefullt alternativ inom branscher där ledtider för nya gjutdelar mäts i veckor eller månader.
Vanliga frågor
Vilka material används vanligast i gjutna delar för mekanisk överföring vid högbelastade applikationer?
Segjärn, legerad gjutstål och austempererat segjärn (ADI) är de vanligaste materialen som specificeras för mekaniska transmissionsgjutdelar i högbelastade applikationer. Segjärnsklasser erbjuder en utmärkt balans mellan hållfasthet, duktilitet och kostnadseffektivitet, medan gjutstål väljs när maximal draghållfasthet och svetsbarhet krävs. ADI används allt oftare där överlägsen ytslitstabilitet kombinerad med hög kärnhårdhet är den främsta konstruktionsdrivande faktorn.
Hur påverkar porositet prestandan hos mekaniska transmissionsgjutdelar?
Porositet minskar den effektiva bärförmågan för tvärsnittet hos gjutna delar för mekanisk överföring och fungerar som en spänningskoncentrationsplats som påskyndar initieringen av utmattningssprickor. Även små krymp- eller gasporer i starkt belastade områden kan drastiskt minska utmattningstiden för en komponent. Därför är strikta icke-destruktiva provningsprotokoll – inklusive radiografisk och ultraljudsprovning – obligatoriska kvalitetskontroller för gjutna delar till växellådor som avses för krävande driftmiljöer.
Kan ytbearbetningar förbättra slitagebeständigheten hos gjutna delar för mekanisk överföring?
Ja, ytbearbetningar förbättrar avsevärt slitagebeständigheten hos gjutna delar för mekanisk överföring utan att försämra sektionens slagfestighet. Nitridning, induktionshärdning, HVOF-värmsprutade beläggningar och strålkulning är alla beprövade metoder som förlänger slitagelevnaden, dröjer ut början av utmattningssprickor och återställer nötta ytor till ursprungliga mått. Den lämpligaste behandlingen beror på den specifika slitageprocessen – oavsett om den är abrasiv, adhesiv eller drivs av utmattning – samt på gjutmaterialens basmaterial.
Hur ska ingenjörer specificera gjutna delar för mekanisk överföring för att säkerställa dimensionell konsekvens i produktionen?
Ingenjörer bör specificera mekaniska transmissionsgjutdelar med tydligt definierade dimensions toleranser, materialklass och värmebehandlingskrav, NDT-acceptanskriterier som refererar till erkända standarder samt krav på rapporter för första-artikelkontroll. Att samarbeta med gjuterier som använder certifierade kvalitetsstyrningssystem och CMM-baserad dimensionskontroll bidrar till att produktionsgjutdelar konsekvent uppfyller ritningskraven under hela leveransprogrammet.
Innehållsförteckning
- Rollen för mekaniska kraftöverföringsgjutningar i kraftöverföringssystem
- Materialval och mikrostrukturteknik för slitagebeständighet
- Val av gjutprocess och dess inverkan på strukturell integritet
- Designprinciper för konstruktion som maximerar last- och slitageprestanda
- Kvalitetssäkring och långsiktig tillförlitlighet hos transmissionsgjutdelar
-
Vanliga frågor
- Vilka material används vanligast i gjutna delar för mekanisk överföring vid högbelastade applikationer?
- Hur påverkar porositet prestandan hos mekaniska transmissionsgjutdelar?
- Kan ytbearbetningar förbättra slitagebeständigheten hos gjutna delar för mekanisk överföring?
- Hur ska ingenjörer specificera gjutna delar för mekanisk överföring för att säkerställa dimensionell konsekvens i produktionen?