
 EN
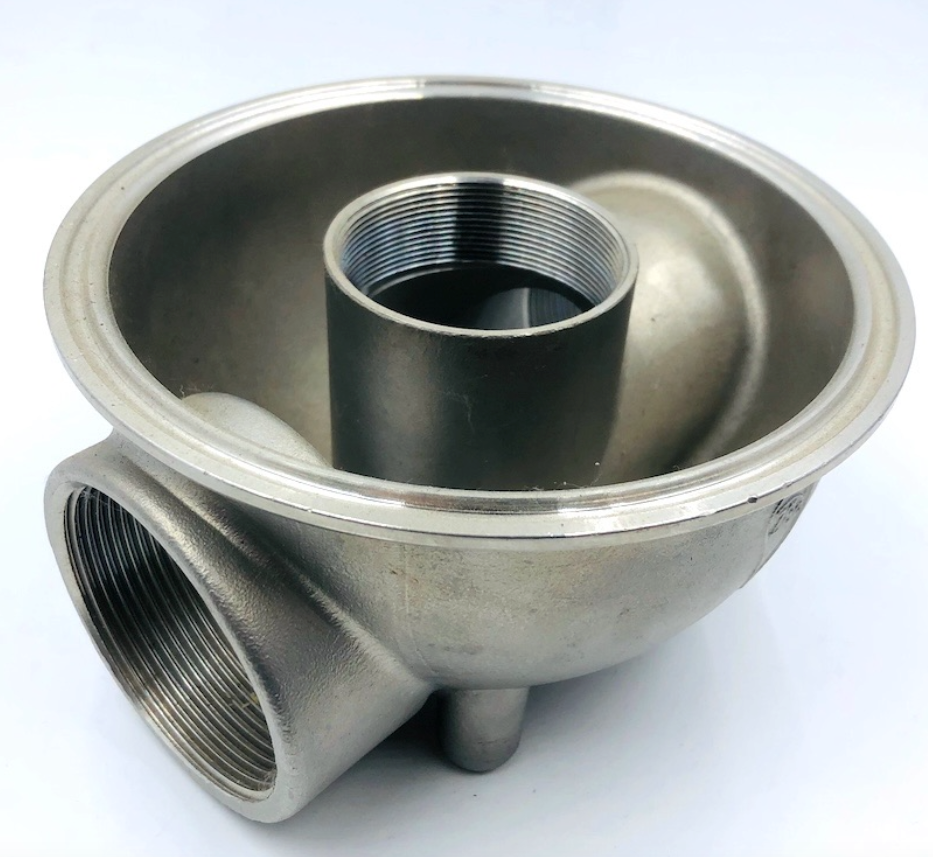
در صنایع با دقت بالا مانند هوافضا، پزشکی و سیستمهای انتقال مایعات، انتخاب بین ریختهگری و ماشینکاری اغلب یک انتخاب دوگانهی غلط است. هیچیک از این دو فرآیند به تنهایی ترکیب ایدهآلی از پیچیدگی هندسی، کیفیت سطح و کارایی هزینهای را ارائه نمیدهد.
ریختهگری از قالب ذوبشونده همراه با ماشینکاری CNC ترکیب آزادی هندسی ریختهگری شمعگمشده با تلرانسهای دقیق ( ±۰٫۰۱ میلیمتر) ماشینکاری CNC مدرن. این رویکرد ترکیبی، بهینهسازی مصرف مواد را فراهم میکند و در عین حال دقت interfaces سطحی را تضمین مینماید.
۱. گلوگاههای تولید تکفرآیندی
چرا به یک گردش کار یکپارچه تکیه کنیم؟ استفاده صرفاً از ریختهگری یا ماشینکاری محدودیتهای مهندسی شدیدی را به همراه دارد:
کاستیهای ریختهگری سرمایهگذاری صرف: اگرچه ریختهگری به راحتی اشکال ارگانیک و دیوارههای نازک را پردازش میکند، اما انقباض طبیعی فلز محدودیتهای دقت ریختهشده را به ±0.1 میلیمتر – ±0.5 میلیمتر محدود میکند. سطوح آببندی حیاتی، جایگاه یاتاقانها و سوراخهای رزوهدار به دقت بالاتری نیاز دارند.
کاستیهای ماشینکاری سیانسی صرف: ماشینکاری قطعات پیچیده از یک بیلت جامد منجر به نسبت buy-to-fly غیرقابل قبولی (هدررفت شدید مواد) و سایش ابزار بیش از حد میشود، بهویژه هنگام کار با آلیاژهای سخت مانند تیتانیوم یا سوپرآلیاژهای نیکل.
2. نحوه عملکرد گردش کار یکپارچه ریختهگری + سیانسی
با ایجاد یک ریختهگری تقریبی نهایی ویژگیهای کاربردی اولیه و نهایی را با ماشینکاری CNC چندمحوری ، سازندگان دقت در سطح میکرومتر را با هزینههای واحد بهینهشده بهدست میآورند.
مقایسه فرآیندها و همکاری بین آنها
مرحله تولید |
نقش اصلی |
مشخصات کلیدی حاصلشده |
مرحلهٔ ۱: ریختهگری با قالبگذاری |
اجزای پیچیدهٔ بدنه، مسیرهای داخلی و هندسهٔ تقریبی نهایی را شکل میدهد |
خطوط مرزی پیچیده، حداقل ضایعات مواد |
مرحله ۲: ماشینکاری CNC |
سوراخهای بحرانی، سطوح اتصال، رزوهها و سطوح آببندی را دقیق میکند |
حاشیه تoleranceها: ±0.005میلیمتر -±0.01میلیمتر سطح: را 3.2ام -را 6.3ام |
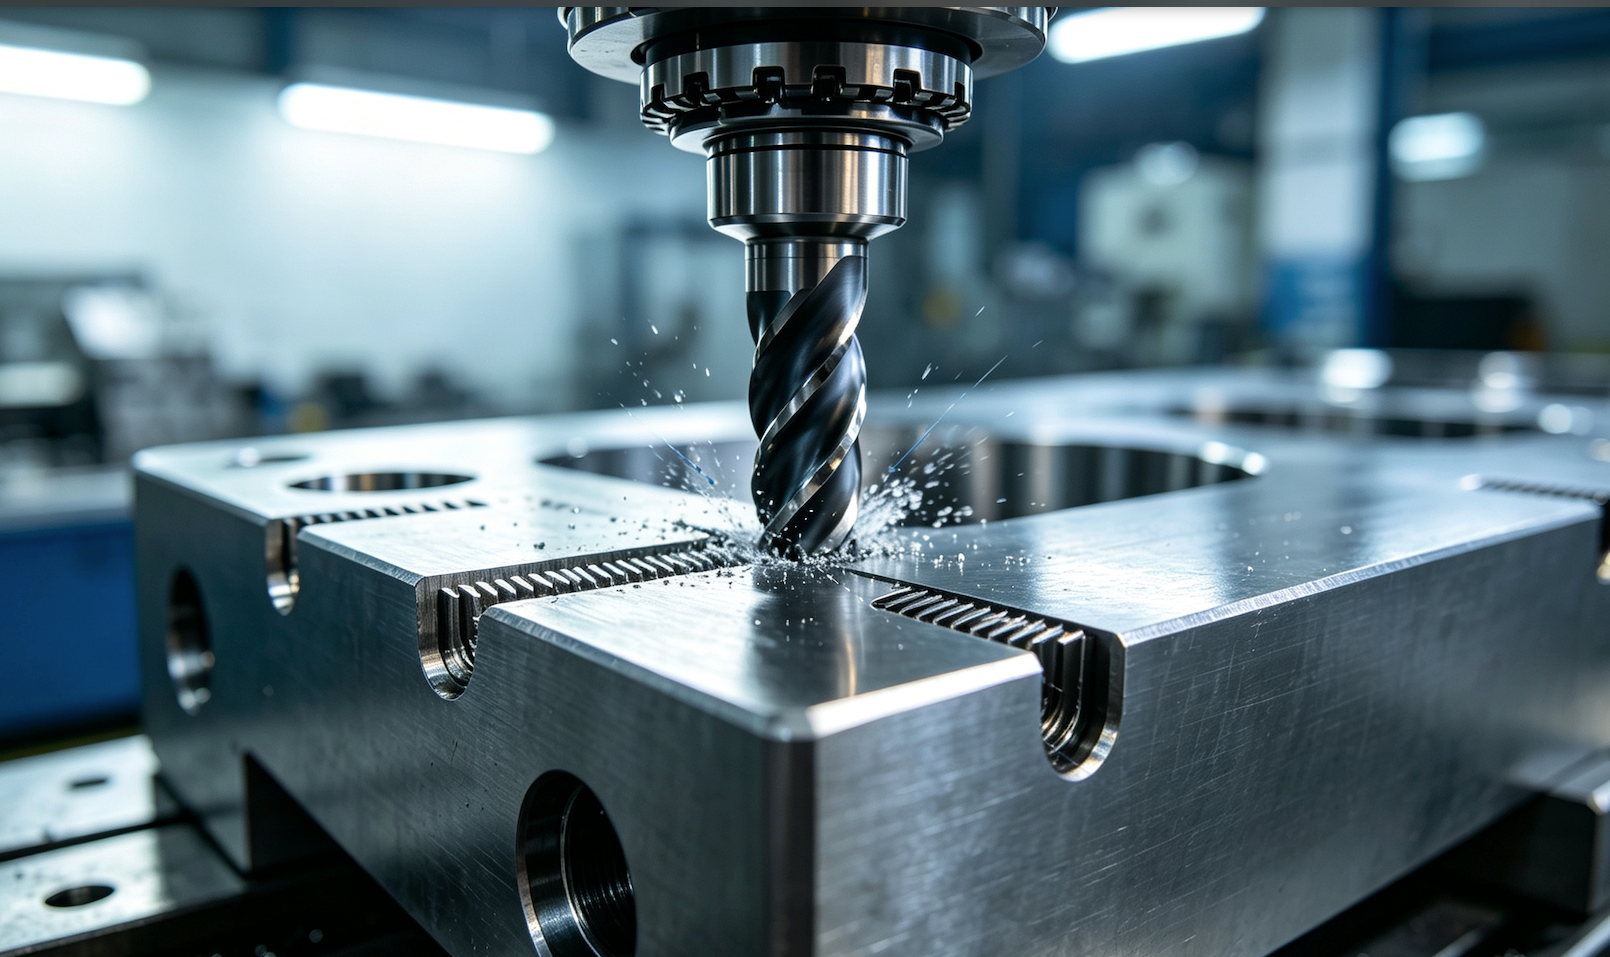
ماشینکاری سیانسی چندمحوره سطوح اتصال حیاتی و تلرانسهای بسیار دقیق را تا ±۰٫۰۱ میلیمتر روی ریختهگریهای خام بهبود میبخشد.
۳. مواد و کاربردهای معمول
قابلیتهای ترکیبی ما در زمینه ریختهگری و ماشینکاری سیانسی، پشتیبانی از طیف گستردهای از آلیاژهای با عملکرد بالا از جمله استیل ضدزنگ (۳۱۶L، ۱۷-۴PH)، استیل آلیاژی (۴۱۴۰، ۸۶۲۰)، کبالت-کروم، تیتانیوم و سوپرآلیاژهای نیکل .
حوزههای کاربردی کلیدی:
هوا-فضا و توربینها: پرههای توربین، براکتهای سازهای شاسی هواپیما و نازلهای سوخت با قابلیت عبور جریان خنککننده پیچیده.
تجهیزات پزشکی: ایمپلنتهای ارتوزی و پوشش ابزارهای جراحی که نیازمند سازگاری زیستی و سطوح اتصال با صافی آینهای هستند.
پمپها و شیرهای صنعتی: پروانههای فشار بالا، بدنههای شیر و پوستههای پمپ که نیازمند سطوح آببندی بدون نشت هستند.
پروانهها و بدنههای شیر ساختهشده از فولاد ضدزنگ با ریختهگری دقیق و ماشینکاری توسط دستگاههای CNC برای کاربردهای سختگیرانه در مدیریت سیالات.
۴. کنترل کیفیت و تضمین دقت
برای اطمینان از همترازی بینقص بین نقاط مرجع ریختهگری و مسیرهای ابزار ماشینکاری CNC، ما کنترلهای کیفیت چندمرحلهای دقیقی انجام میدهیم:
آزمونهای غیرمخرب پیش از ماشینکاری: آزمونهای ۱۰۰٪ رادیوگرافی (اشعه ایکس) و نفوذ رنگی برای اطمینان از عدم وجود هیچ منفذ یا انقباض داخلی قبل از ماشینکاری.
بررسی در حین فرآیند: سیستم سنجش روی دستگاه، موقعیت واقعی سطوح ریختهگریشده را تأیید کرده و بهطور خودکار جابجاییهای برش را تنظیم میکند.
تأیید نهایی با دستگاه اندازهگیری هماهنگی: دستگاههای اندازهگیری هماهنگی تمام ابعاد حیاتی را در برابر مدلهای CAD سهبعدی شما تأیید میکنند.

پرسشهای متداول و مشاوره مهندسی
سوال: چرا ریختهگری سرمایهگذاریشده به همراه ماشینکاری CNC ارزانتر از ماشینکاری کامل است؟
پاسخ: ریختهگری اشکال تقریبی نزدیک به ابعاد نهایی ایجاد میکند که هزینه مواد اولیه، زمان برش اولیه سنگین و سایش ابزار را بهطور چشمگیری کاهش میدهد.
سوال: روی نقشههای دو بعدی خود چه میزان تحمل طراحی قرار دهم؟
پاسخ: تحملهای دقیق ( ±۰٫۰۱ میلیمتر) را فقط روی سطوح ماشینکاری شده عملکردی مشخص کنید و تحملهای استاندارد ریختهگری ( ±۰٫۲ میلیمتر) را روی سطوح ریختهگری غیرعملکردی تعیین نمایید تا هزینهها بهینه شوند.
آیا به دنبال یک شریک تکسقفی برای ریختهگری سرمایهگذاریشده و ماشینکاری CNC هستید؟
زنجیره تأمین خود را با دریافت ریختهگری، عملیات حرارتی و ماشینکاری CNC دقیق در یک مکان سادهسازی کنید.
[ درخواست ارزیابی رایگان DFM و پیشفاکتور در عرض ۲۴ ساعت ] دکمه فراخوان عمل