
 EN
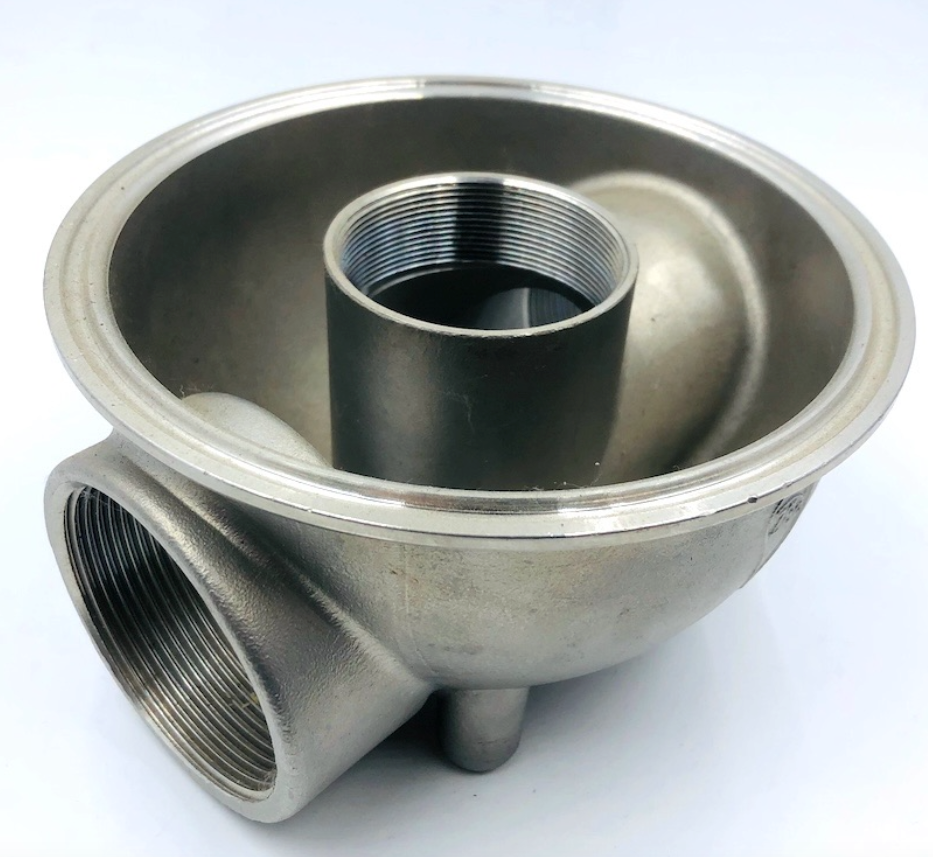
W branżach wymagających wysokiej precyzji – takich jak przemysł lotniczy i kosmiczny, medyczny oraz systemy obsługi cieczy – wybór między odlewaniem a obróbką mechaniczną jest często pozornym dylematem. Żadna z tych metod z osobna nie zapewnia optymalnego balansu pomiędzy złożonością geometryczną, jakością powierzchni oraz efektywnością kosztową.
Odlewanie precyzyjne z obróbką CNC łączy swobodę kształtowania charakterystyczną dla odlewania woskowego z precyzyjnymi tolerancjami ( ±0,01 mm) współczesnej obróbki CNC. Takie podejście hybrydowe zoptymalizowuje wykorzystanie materiału, gwarantując jednocześnie precyzyjne powierzchnie styku.
1. Wąskie gardła w jednoprocesowej produkcji
Dlaczego polegać na zintegrowanym przepływie pracy? Same odlewanie lub same frezowanie stwarzają poważne ograniczenia inżynieryjne:
Niedoskonałości samych odlewów metodą wytapiania: Choć odlewanie łatwo radzi sobie z kształtami organicznymi i cienkimi ściankami, naturalna kurczliwość metalu ogranicza dokładność odlewów do ±0,1 mm – ±0,5 mm. Kluczowe powierzchnie uszczelniające, gniazda łożysk oraz otwory gwintowane wymagają wyższej precyzji.
Niedoskonałości samych frezowań CNC: Frezowanie złożonych komponentów z pełnego pręta prowadzi do nieakceptowalnie wysokiego współczynnika buy-to-fly (skrajna strata materiału) oraz nadmiernego zużycia narzędzi, zwłaszcza przy obróbce trudnych stopów, takich jak tytan czy superstopy niklu.
2. Jak działa zintegrowany przepływ pracy: odlewanie + frezowanie CNC
Poprzez wprowadzenie odlewu bliskiego końcowej geometrii pierwszego i końcowego kształtowania cech funkcjonalnych za pomocą wieloosiowe obróbka CNC , producenci osiągają precyzję na poziomie mikrometrów przy zoptymalizowanych kosztach jednostkowych.
Porównanie procesów i synergia
Etap produkcji |
Główna rola |
Kluczowe osiągnięte specyfikacje |
Etap 1: Odlewania w formach utlenionych |
Tworzy złożone kształty obudowy, przepływy wewnętrzne oraz geometrię bliską końcowej |
Złożone kontury, minimalne zużycie materiału |
Etap 2: Obróbka CNC |
Dopasowuje kluczowe otwory, powierzchnie stykowe, gwinty oraz powierzchnie uszczelniające |
Dopuszczenia: ±0.005mm -±0.01mm Powierzchnia: RA 3.2um – Ra 6.3um |
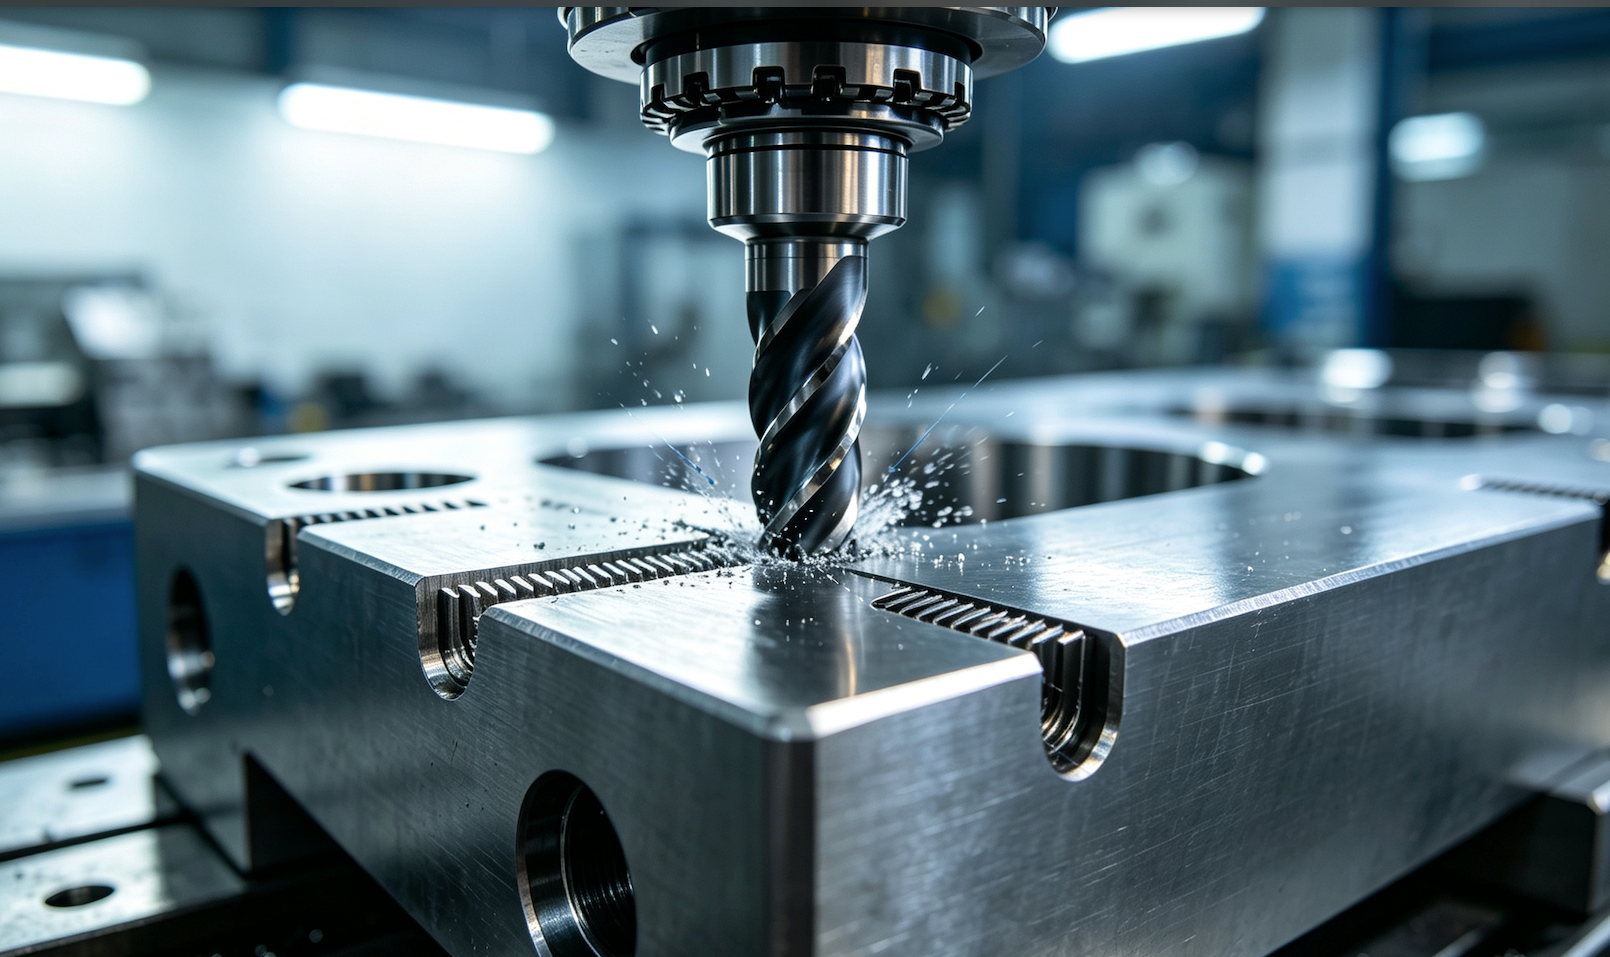
Wieloosiowe frezowanie CNC doskonalą krytyczne powierzchnie stykowe oraz ścisłe tolerancje do ±0,01 mm na surowych odlewach.
3. Materiały i typowe zastosowania
Nasze połączone możliwości odlewania i obróbki CNC obsługują szeroki zakres wysokowydajnych stopów, w tym stal nierdzewna (316L, 17-4PH), stal stopowa (4140, 8620), stop kobaltowo-chromowy, tytan oraz superstopy niklowe .
Główne obszary zastosowania:
Aerospace i turbiny: łopatki turbin, konstrukcyjne uchwyty kadłuba oraz dysze paliwowe z wyłożonymi skomplikowanymi kanałami chłodzenia.
Urządzenia medyczne: implanty ortopedyczne i obudowy narzędzi chirurgicznych wymagające biokompatybilności oraz powierzchni lustrzanych.
pompy i zawory przemysłowe: impelery wysokociśnieniowe, korpusy zaworów oraz obudowy pomp wymagające szczelnych powierzchni uszczelniających.
Precyzyjnie odlewane i frezowane frezarką CNC wirniki oraz korpusy zaworów ze stali nierdzewnej przeznaczone do wymagających zastosowań w obszarze obsługi cieczy.
4. Kontrola jakości i zapewnienie precyzji
Aby zagwarantować bezproblemowe dopasowanie między punktami odniesienia odlewu a ścieżkami narzędzi CNC, przeprowadzamy surowe, wieloetapowe kontrole jakości:
Kontrola nieniszcząca przed obróbką: 100-procentowe badania rentgenowskie (RT) oraz penetracyjne (PT) w celu wykrycia wszelkich wewnętrznych skurczów lub pustek przed rozpoczęciem obróbki.
Pomiary w trakcie procesu: System sondowania na maszynie weryfikuje rzeczywiste położenia powierzchni odlewu, aby automatycznie dostosować przesunięcia cięcia.
Ostateczna weryfikacja za pomocą CMM: Maszyny pomiarowe trójwymiarowe (CMM) walidują wszystkie kluczowe wymiary zgodnie z Państwa modelami CAD 3D.

FAQ oraz konsultacje inżynierskie
Pytanie: Dlaczego odlewanie w formach jednorazowych (investment casting) w połączeniu z obróbką CNC jest tańsze niż pełna obróbka?
A: Odlewanie tworzy kształty bliskie końcowym wymiarom, co drastycznie obniża koszty surowców, czas ciężkiego toczenia wstępnego oraz zużycie narzędzi.
P: Jaką tolerancję projektową powinienem podać na swoich rysunkach 2D?
A: Określ ścisłe tolerancje ( ±0,01 mm) wyłącznie na funkcjonalnych powierzchniach frezowanych, a standardowe tolerancje odlewania ( ±0,2 mm) na niestosowanych powierzchniach odlewów, aby zoptymalizować koszty.
Szukasz partnera oferującego kompleksowe usługi odlewania metodą wytapianego modelu i frezowania CNC?
Uprość swój łańcuch dostaw, uzyskując odlewanie, obróbkę cieplną oraz precyzyjne frezowanie CNC w jednym miejscu.
[ Zażądaj bezpłatnej oceny DFM i oferty w ciągu 24 godzin ] (Przycisk CTA)