
 EN
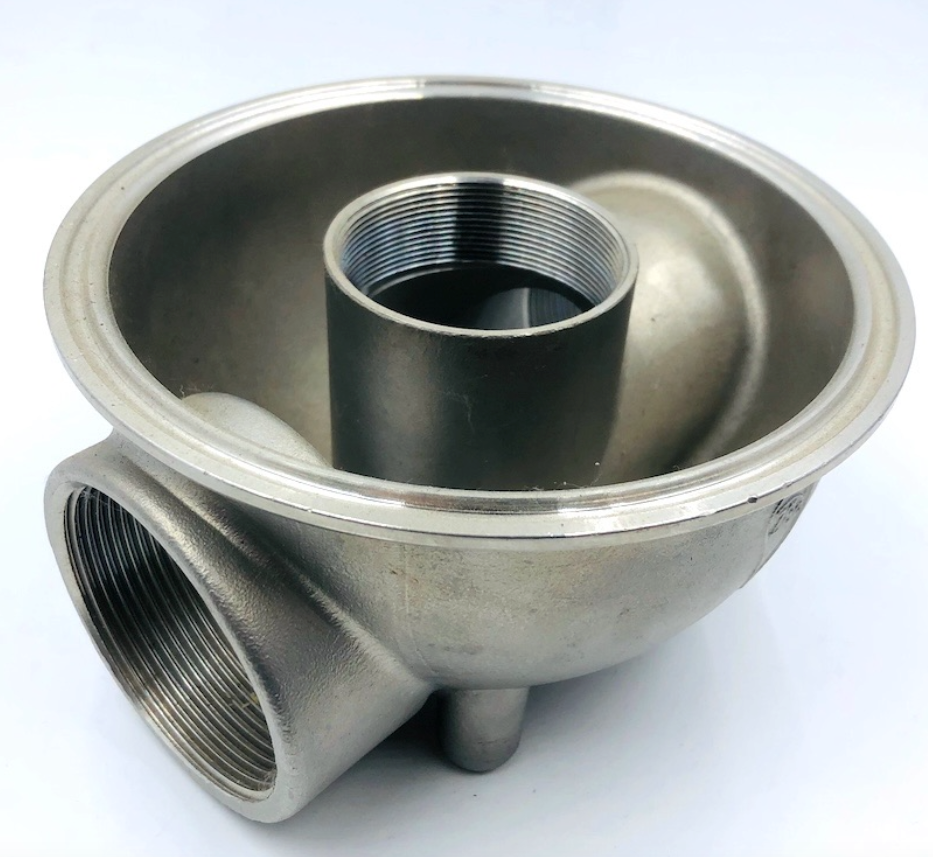
Em setores de alta precisão, como aeroespacial, médico e manipulação de líquidos, escolher entre fundição e usinagem é frequentemente uma falsa dicotomia. Nenhum desses processos isoladamente oferece o equilíbrio ideal entre complexidade geométrica, acabamento superficial e eficiência de custos.
Fundição por investimento com usinagem CNC combina a liberdade geométrica da fundição por cera perdida com as tolerâncias rigorosas ( ±0,01 mm) do acabamento CNC moderno. Essa abordagem híbrida otimiza a utilização de material ao garantir interfaces superficiais precisas.
1. Os gargalos da fabricação por processo único
Por que confiar em um fluxo de trabalho integrado? A fundição pura ou a usinagem pura isoladamente apresentam limitações de engenharia severas:
Deficiências da Fundição por Cera Perdida Pura: Embora a fundição lide facilmente com formas orgânicas e paredes finas, a contração natural do metal limita as tolerâncias no estado fundido a ±0,1 mm – ±0,5 mm. Superfícies críticas de vedação, assentos de rolamentos e furos roscados exigem precisão mais rigorosa.
Deficiências da Usinagem CNC Pura: Usinar componentes complexos a partir de lingotes sólidos resulta em uma taxa de buy-to-fly (desperdício extremo de material) inaceitavelmente alta e desgaste excessivo de ferramentas, especialmente ao trabalhar com ligas difíceis, como titânio ou superligas à base de níquel.
2. Como Funciona o Fluxo de Trabalho Integrado de Fundição + Usinagem CNC
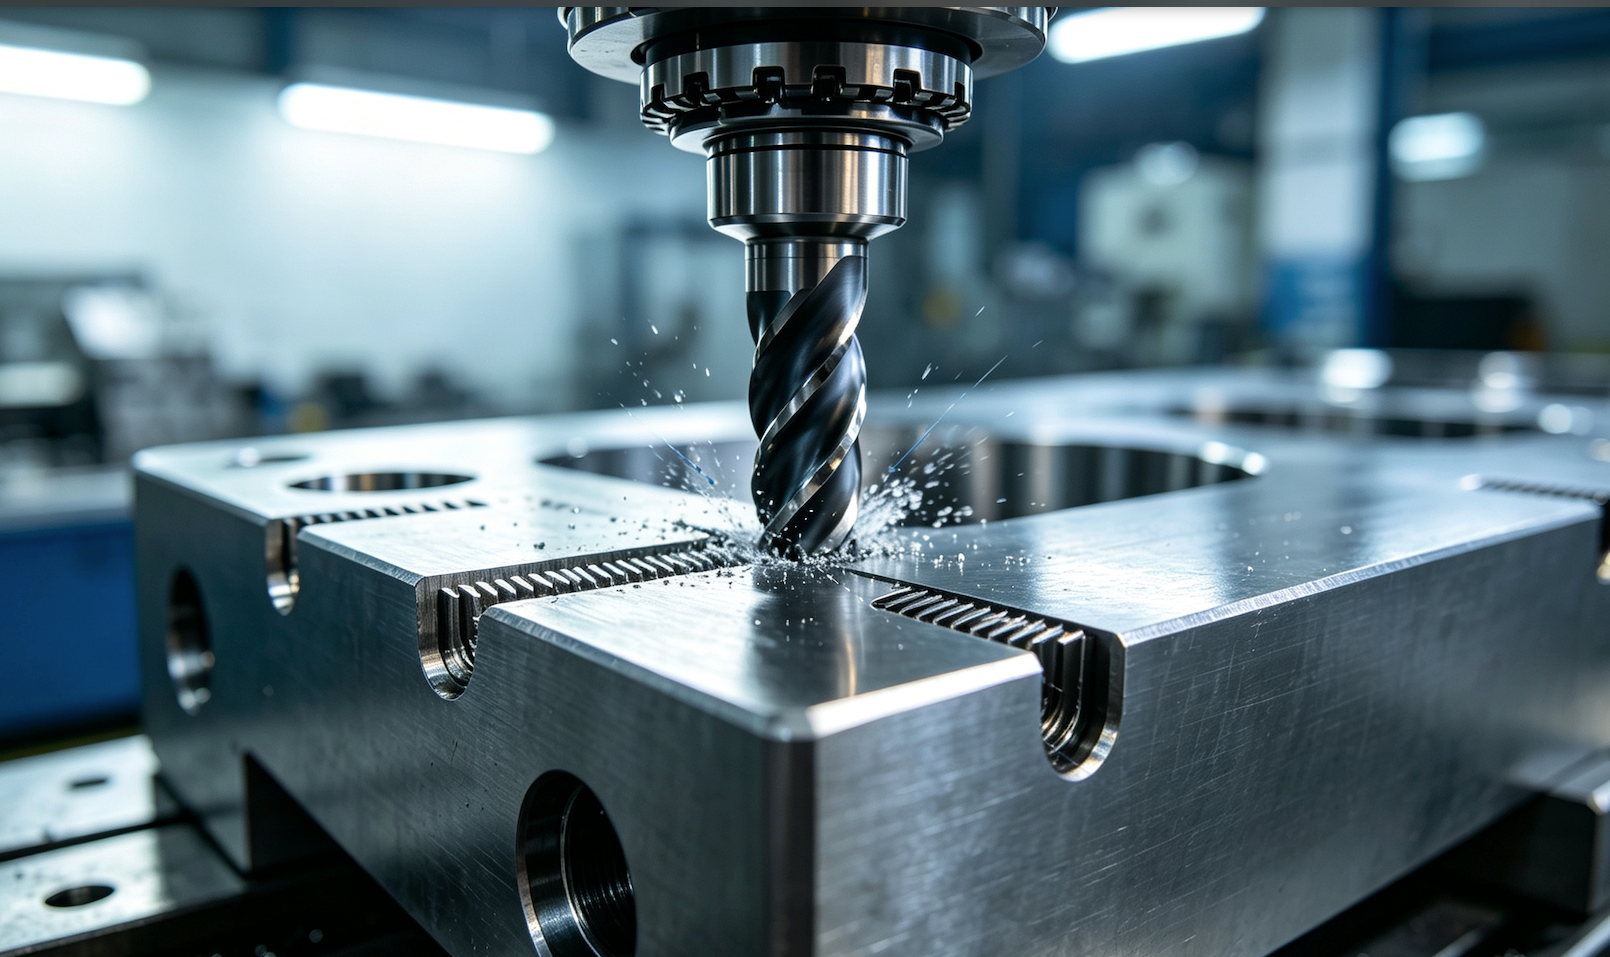
Ao estabelecer um fundição de forma quase final primeiro e finalizando as características funcionais com usinagem CNC multi-eixo , os fabricantes alcançam precisão em nível de micrômetro a custos unitários otimizados.
Comparação de Processos e Sinergia
Etapa de Fabricação |
Função Primária |
Principais Especificações Alcançadas |
Etapa 1: Fundição em Cera Perdida |
Forma corpos complexos, passagens internas e geometria quase final |
Contornos complexos, desperdício mínimo de material |
Etapa 2: Usinagem CNC |
Refina furos críticos, flanges de acoplamento, roscas e superfícies de vedação |
Tolerâncias: ±0.005mm -±0.01mm Superfície: RA 3.2um -Ra 6.3um |
Usinagem CNC de múltiplos eixos aperfeiçoa superfícies críticas de acoplamento e tolerâncias rigorosas até ±0,01 mm em fundidos brutos.
3. Materiais e Aplicações Típicas
Nossas capacidades combinadas de fundição e usinagem CNC suportam uma ampla gama de ligas de alto desempenho, incluindo Aço inoxidável (316L, 17-4PH), Aço-liga (4140, 8620), Cobalto-Cromo, Titânio e Superligas à base de Níquel .
Principais Áreas de Aplicação:
Aeroespacial e Turbinas: Pás de turbinas, suportes estruturais para fuselagem e bicos de combustível com canais de refrigeração complexos.
Dispositivos Médicos: Implantes ortopédicos e carcaças de ferramentas cirúrgicas que exigem biocompatibilidade e interfaces com acabamento espelhado.
Bombas e Válvulas Industriais: Impulsores de alta pressão, corpos de válvulas e carcaças de bombas que requerem superfícies de vedação estanques.
Impelidores e corpos de válvula em aço inoxidável fundidos com precisão e usinados por CNC para aplicações exigentes de manipulação de fluidos.
4. Controle de Qualidade e Garantia de Precisão
Para garantir um alinhamento perfeito entre os pontos de referência da peça fundida e os trajetos das ferramentas CNC, realizamos rigorosos controles de qualidade em múltiplas etapas:
END pré-usinagem: Testes radiográficos (raios X) e por penetrante líquido em 100 % para assegurar ausência total de retração interna ou vazios antes da usinagem.
Probing em processo: Sistema de sonda integrado à máquina verifica automaticamente as posições reais das superfícies fundidas para ajustar automaticamente os desvios de corte.
Verificação final por CMM: Máquinas de medição por coordenadas validam todas as dimensões críticas contra seus modelos CAD 3D.

Perguntas Frequentes e Consultoria de Engenharia
P: Por que a fundição em cera perdida + usinagem CNC é mais econômica do que a usinagem completa?
A: A fundição cria formas quase definitivas próximas das dimensões finais, reduzindo drasticamente os custos de matéria-prima, o tempo de usinagem grossa e o desgaste das ferramentas.
P: Qual tolerância de projeto devo indicar nos meus desenhos 2D?
A: Especifique tolerâncias apertadas ( ±0,01 mm) apenas em superfícies usinadas funcionais e tolerâncias padrão de fundição ( ±0,2 mm) em superfícies fundidas não funcionais para otimizar os custos.
Procura um parceiro integrado de fundição por investimento e usinagem CNC?
Simplifique sua cadeia de suprimentos obtendo fundição, tratamento térmico e usinagem CNC de precisão sob um mesmo teto.
[ Solicite uma avaliação gratuita de viabilidade para fabricação (DFM) e orçamento em até 24 horas ] (Botão de chamada para ação)