
 EN
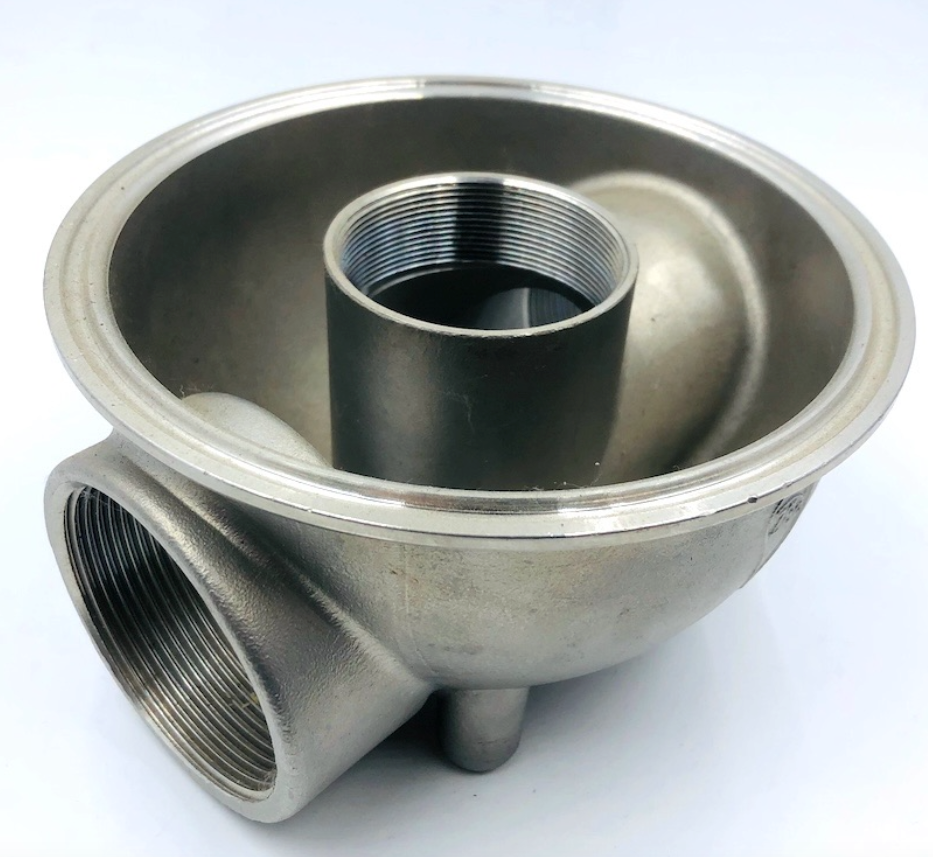
In settori ad alta precisione come l’aerospaziale, il medico e la gestione di liquidi, scegliere tra fusione e lavorazione è spesso una falsa dicotomia. Nessuno dei due processi, preso singolarmente, offre l’equilibrio ideale tra complessità geometrica, finitura superficiale ed efficienza economica.
Fusione a cera persa con lavorazione CNC unisce la libertà geometrica della fusione a cera persa con le tolleranze stringenti ( ±0,01 mm) della finitura CNC moderna. Questo approccio ibrido ottimizza l’utilizzo del materiale garantendo al contempo interfacce superficiali precise.
1. I colli di bottiglia della produzione monoprocesso
Perché affidarsi a un flusso di lavoro integrato? La fusione pura o la lavorazione meccanica pura, considerate singolarmente, presentano gravi limitazioni ingegneristiche:
Limiti della fusione a cera persa pura: Sebbene la fusione gestisca facilmente forme organiche e pareti sottili, il ritiro naturale del metallo limita le tolleranze in getto a ±0,1 mm – ±0,5 mm. Le superfici di tenuta critiche, i sedili dei cuscinetti e i fori filettati richiedono una precisione maggiore.
Limiti della lavorazione CNC pura: Lavorare meccanicamente componenti complessi partendo da un billetta massiccia comporta un rapporto buy-to-fly (spreco estremo di materiale) inaccettabilmente elevato e un’usura eccessiva degli utensili, specialmente quando si lavorano leghe resistenti come il titanio o le superleghe a base di nichel.
2. Come funziona il flusso di lavoro integrato fusione + CNC
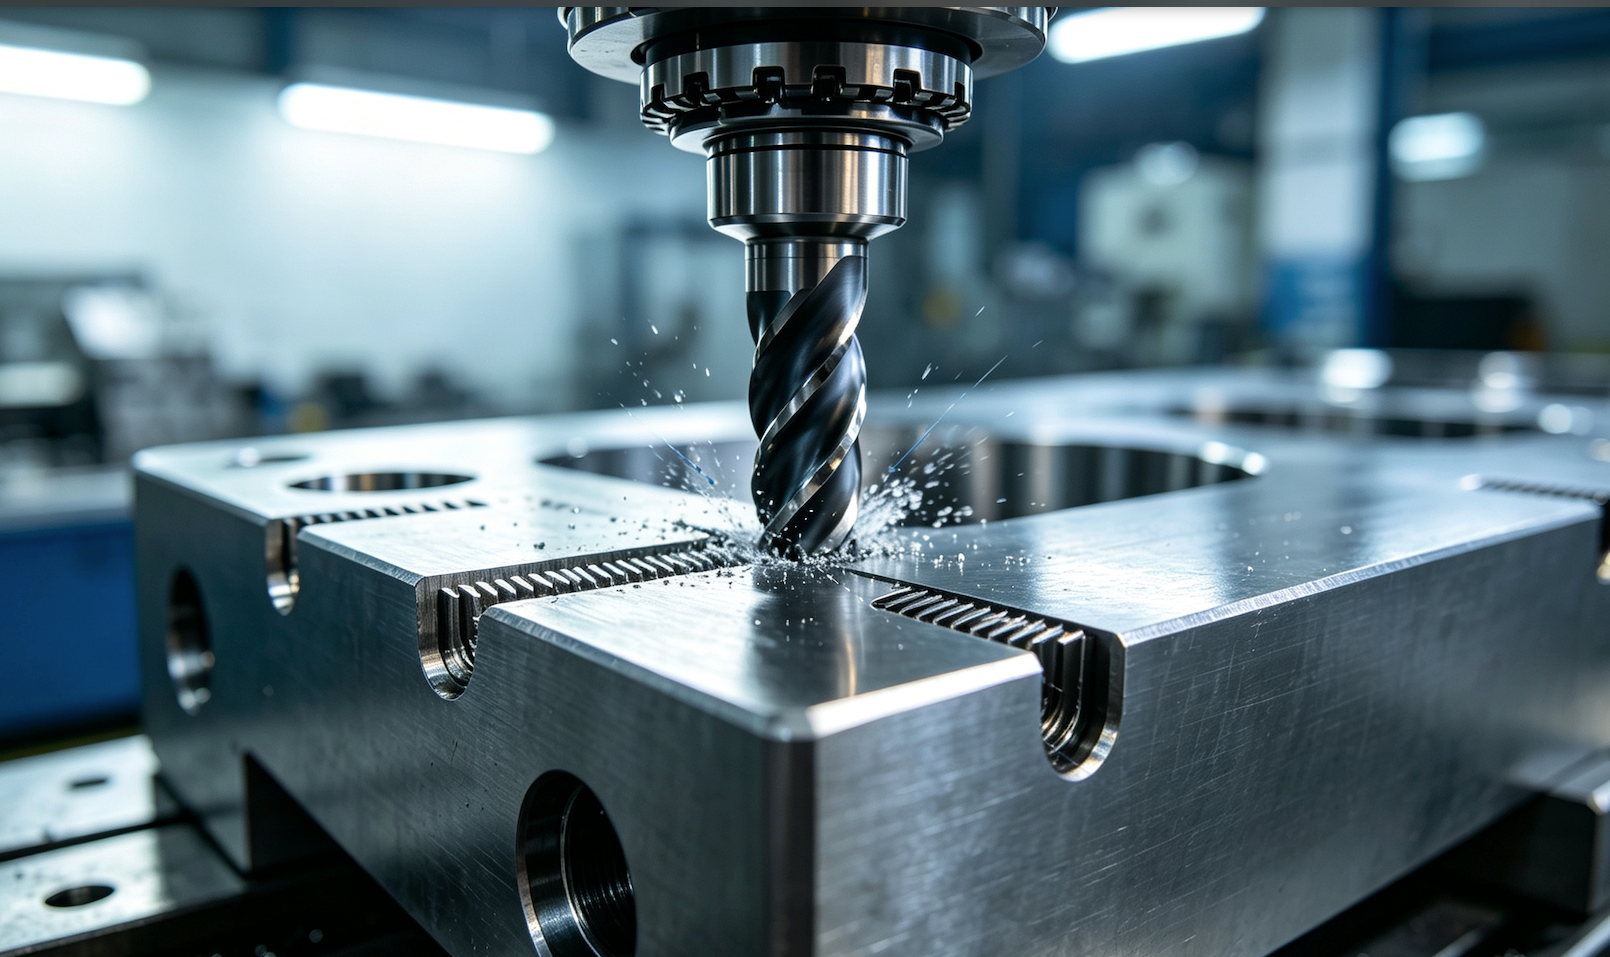
Stabilendo una fusione a forma quasi definitiva prima e completando le caratteristiche funzionali con fresa CNC multi-asse , i produttori raggiungono una precisione a livello di micrometro a costi unitari ottimizzati.
Confronto e sinergia dei processi
Fase di Produzione |
Ruolo Principale |
Specifiche chiave ottenute |
Fase 1: Fusione a cera persa |
Forma corpi complessi, passaggi interni e geometrie quasi definitive |
Contorni complessi, spreco minimo di materiale |
Fase 2: Fresatura CNC |
Raffina fori critici, flange di accoppiamento, filettature e superfici di tenuta |
Tolleranze: ±0.005mm -±0.01mm Superficie: RA 3.2um -Ra 6.3um |
La lavorazione CNC multiasse perfeziona le superfici di accoppiamento critiche e tolleranze strette fino a ±0,01 mm su getti grezzi.
3. Materiali e applicazioni tipiche
Le nostre capacità combinate di fusione e lavorazione CNC supportano un’ampia gamma di leghe ad alte prestazioni, tra cui Acciaio inossidabile (316L, 17-4PH), Acciaio legato (4140, 8620), Cobalto-Cromo, Titanio e superleghe a base di Nichel .
Principali Aree di Applicazione:
Aerospaziale e turbine: Pale di turbina, supporti strutturali per fusoliere e ugelli per carburante con canali di raffreddamento complessi.
Dispositivi Medici: Impianti ortopedici e custodie per strumenti chirurgici che richiedono biocompatibilità e superfici di interfaccia a specchio.
Pompe e valvole industriali: Giranti ad alta pressione, corpi valvola e custodie pompa che richiedono superfici di tenuta ermetica.
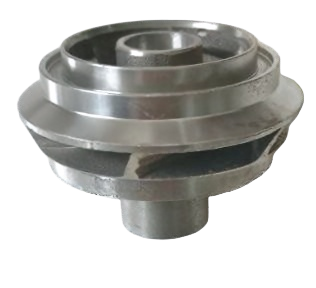
Pale e corpi valvola in acciaio inossidabile ottenuti mediante fusione di precisione e lavorazione CNC per applicazioni impegnative di movimentazione fluidi.
4. Controllo qualità e garanzia di precisione
Per garantire un allineamento perfetto tra i riferimenti di fusione e i percorsi utensile CNC, eseguiamo rigorosi controlli qualità multistadio:
Controllo non distruttivo pre-lavorazione: Ispezione radiografica (raggi X) e con liquido penetrante al 100% per garantire l’assenza totale di ritiri interni o vuoti prima della lavorazione.
Rilevamento in ciclo: Il sistema di rilevamento direttamente sulla macchina verifica le posizioni effettive delle superfici fuse per regolare automaticamente gli scostamenti di taglio.
Verifica finale con macchina a coordinate misuranti (CMM): Le macchine a coordinate misuranti convalidano tutte le dimensioni critiche confrontandole con i vostri modelli CAD 3D.

Domande frequenti e consulenza ingegneristica
D: Perché la fusione a cera persa + lavorazione CNC è più economica rispetto alla lavorazione completa?
A: La fusione produce forme quasi definitive vicine alle dimensioni finali, riducendo drasticamente i costi dei materiali grezzi, i tempi di sgrossatura pesante e l'usura degli utensili.
D: Quali tolleranze di progettazione devo indicare sui miei disegni 2D?
R: Specificare tolleranze strette ( ±0,01 mm) solo sulle superfici lavorate funzionali e tolleranze standard per fusione ( ±0,2 mm) sulle superfici fuse non funzionali per ottimizzare i costi.
Cercate un partner unico per fusione a cera persa e lavorazione CNC?
Ottimizzate la vostra catena di approvvigionamento ottenendo fusione, trattamento termico e lavorazione CNC di precisione sotto un unico tetto.
[ Richiedi una valutazione DFM gratuita e un preventivo entro 24 ore ] (Pulsante CTA)