
 EN
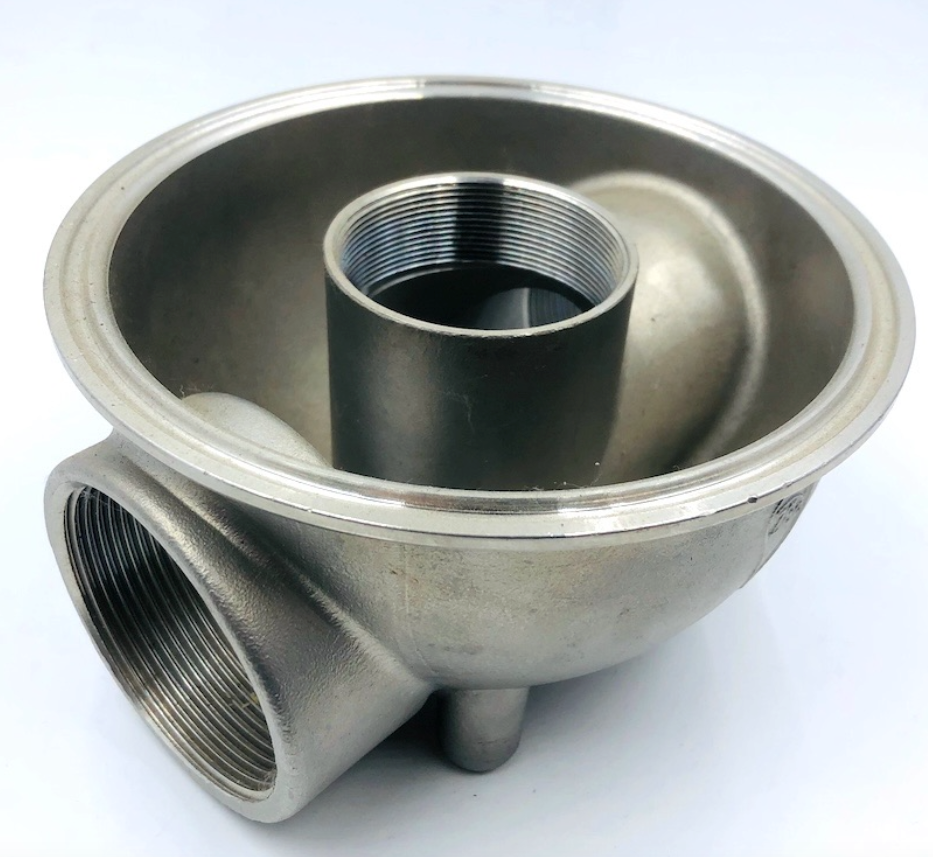
Augstas precizitātes nozarēs, piemēram, aerokosmosā, medicīnā un šķidrumu apstrādē, bieži vien nav pareizi izvēlēties starp liešanu un apstrādi — šis ir maldinošs izvēles variants. Neviens no šiem procesiem atsevišķi nepiedāvā ideālu līdzsvaru starp ģeometrisku sarežģītību, virsmas apdari un izmaksu efektivitāti.
Investīciju liešana ar CNC apstrādi apvieno ziedošās liesmas ģeometrisko brīvību ar modernās CNC apstrādes stingrajām precizitātes prasībām ( ±0,01 mm). Šis hibrīda pieeja optimizē materiālu izmantošanu, vienlaikus garantējot precīzas virsmas savienojumus.
1. Vienprocesa ražošanas šaurās vietas
Kāpēc balstīties uz integrētu darbplūsmu? Tikai liešana vai tikai apstrāde viena pati rada smagus inženierijas ierobežojumus:
Tikai investīciju liešanas trūkumi: Liekšana viegli apstrādā organiskas formas un plānas sienas, bet dabiskā metāla sarukšana ierobežo liešanas precizitāti līdz ±0,1 mm – ±0,5 mm. Kritiskām blīvēšanas virsmām, gultņu vietām un vītņotām caurumiem nepieciešama stingrāka precizitāte.
Tikai CNC apstrādes trūkumi: Sarežģītu komponentu apstrāde no cietas заготовки rada nepieļaujami augstu pircēja-līdz-lidojumam attiecību (lielu materiāla izšķiešanu) un pārmērīgu instrumentu nodilumu, īpaši strādājot ar grūti apstrādāmiem sakausējumiem, piemēram, titāna vai nikelbāzētiem super sakausējumiem.
2. Kā darbojas integrētā liešanas + CNC apstrādes darbplūsma
Izveidojot gandrīz galīgas formas liešanu pirmkārt veidojot funkcionalās īpašības un pēc tam tās pabeidzot ar daudzassu CNC apstrādi , ražotāji sasniedz mikrometru precizitāti optimizētās vienības izmaksās.
Procesa salīdzinājums un sinerģija
Ražošanas posms |
Primārā funkcija |
Sasniegtās galvenās specifikācijas |
1. posms: Ieguldījumu liešana |
Veido sarežģītu korpusu, iekšējus caurumus un gandrīz galīgu ģeometriju |
Sarežģīti kontūri, minimāls materiāla zudums |
2. posms: CNC apstrāde |
Uzlabo kritiskās caurumus, savienojuma flančus, vītņus un blīvēšanas virsmas |
Pieļaujamās novirzes: ±0.005mm -±0.01mm Uzspiedi: Ra 3.2um -Ra 6.3um |
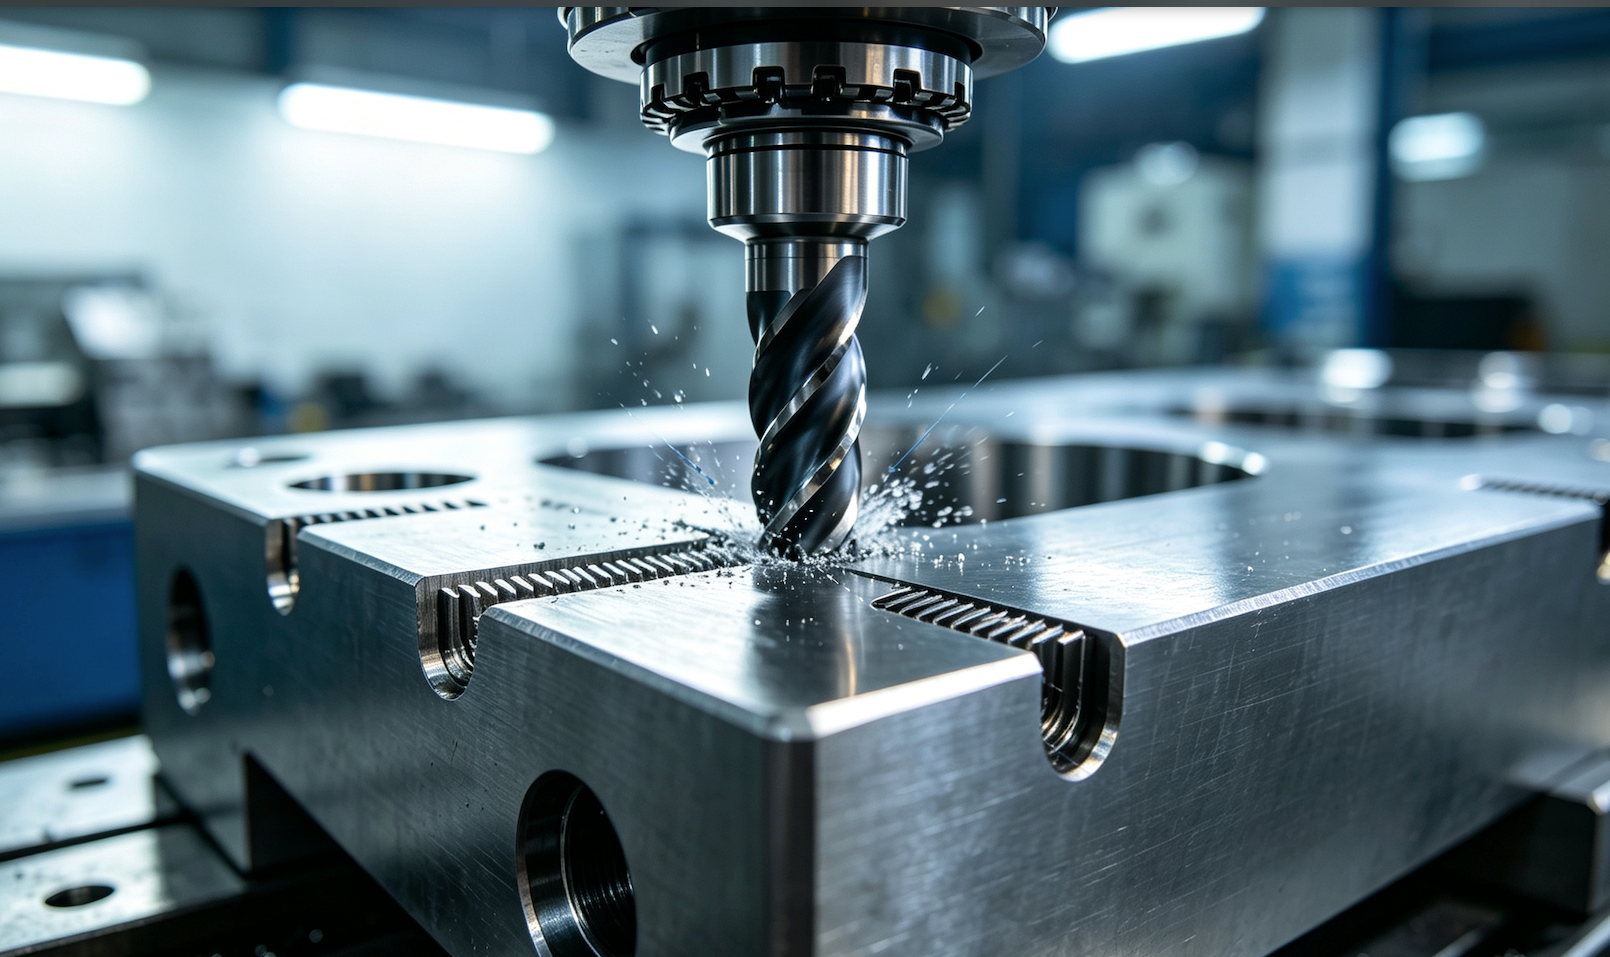
Dažu ass CNC apstrāde uzlabo kritiskās savienojuma virsmas un stingrās precizitātes robežas līdz ±0,01 mm neapstrādātās liešanas detaļās.
3. Materiāli un tipiskas lietojumprogrammas
Mūsu apvienotās liešanas un CNC apstrādes iespējas atbalsta plašu augstas veiktspējas sakausējumu klāstu, tostarp Nerūsējošais tērauds (316L, 17-4PH), sakausētais tērauds (4140, 8620), kobalta-hroma sakausējums, titāns un nikelbāzētie super sakausējumi .
Galvenās pielietošanas jomas:
Aeronautika un turbīnas: Turbīnu lāpstiņas, strukturālie gaisa kuģa korpusa kronšteini un degvielas sprauslas ar sarežģītām dzesēšanas caurulēm.
Medicīniskās ierīces: Ortopēdiskās implanti un ķirurģisko instrumentu korpusi, kam nepieciešama biokompatibilitāte un spoguļveida gludās savienojuma virsmas.
Rūpnieciskās sūknis un vārsti: Augstspiediena impeleri, vārstu korpusi un sūkņu korpusi, kuriem nepieciešamas noplūdes necaurlaidīgas noslēguma virsmas.
Precīzi liekti un ar CNC apstrādāti nerūsējošā tērauda impeleri un vārstu korpusi prasīgiem šķidrumu apstrādes pielietojumiem.
4. Kvalitātes kontrole un precizitātes nodrošināšana
Lai nodrošinātu nevainojamu sakritību starp liešanas datumiem un CNC rīku ceļiem, mēs veicam stingrus daudzposmu kvalitātes pārbaudes procesus:
Pirms apstrādes nedestruktīvās pārbaudes: 100 % rentgenstaru (rentgena) un krāsu penetrācijas pārbaudes, lai pirms apstrādes nodrošinātu nekādu iekšēju sarukumu vai tukšumus.
Procesa laikā veicamās mērīšanas: Iebūvētā skenēšanas sistēma pārbauda faktiskās liešanas virsmu pozīcijas, lai automātiski pielāgotu griešanas nobīdes.
Galīgā CMM verifikācija: Koordinātu mērīšanas mašīnas pārbauda visas kritiskās izmēru vērtības pret jūsu 3D CAD modeļiem.

BKJ un inženierzinātniskā konsultācija
J: Kāpēc investīciju liešana + CNC apstrāde ir lētāka nekā pilnīga apstrāde?
A: Liešana rada gandrīz galīgās formas, kas ir tuvu galīgajiem izmēriem, tādējādi ievērojami samazinot izejvielu izmaksas, rupjās apstrādes laiku un instrumentu nodilumu.
J: Kādu konstrukcijas precizitāti man vajadzētu norādīt savās 2D zīmējumos?
A: Norādiet stingrās precizitātes ( ±0,01 mm) tikai uz funkcionālajām apstrādātajām virsmām un standarta liešanas precizitātes ( ±0,2 mm) uz nefunkcionālajām liešanas virsmām, lai optimizētu izmaksas.
Meklāt vienota pakalpojuma sniedzēju investīciju liešanai un CNC apstrādei?
Optimizējiet savu piegādes ķēdi, saņemot liešanu, termisko apstrādi un precīzu CNC apstrādi vienā vietā.
[Pieteikties bezmaksas DFM novērtējumam un piedāvājumam 24 stundu laikā] (CTA pogas)