
 EN
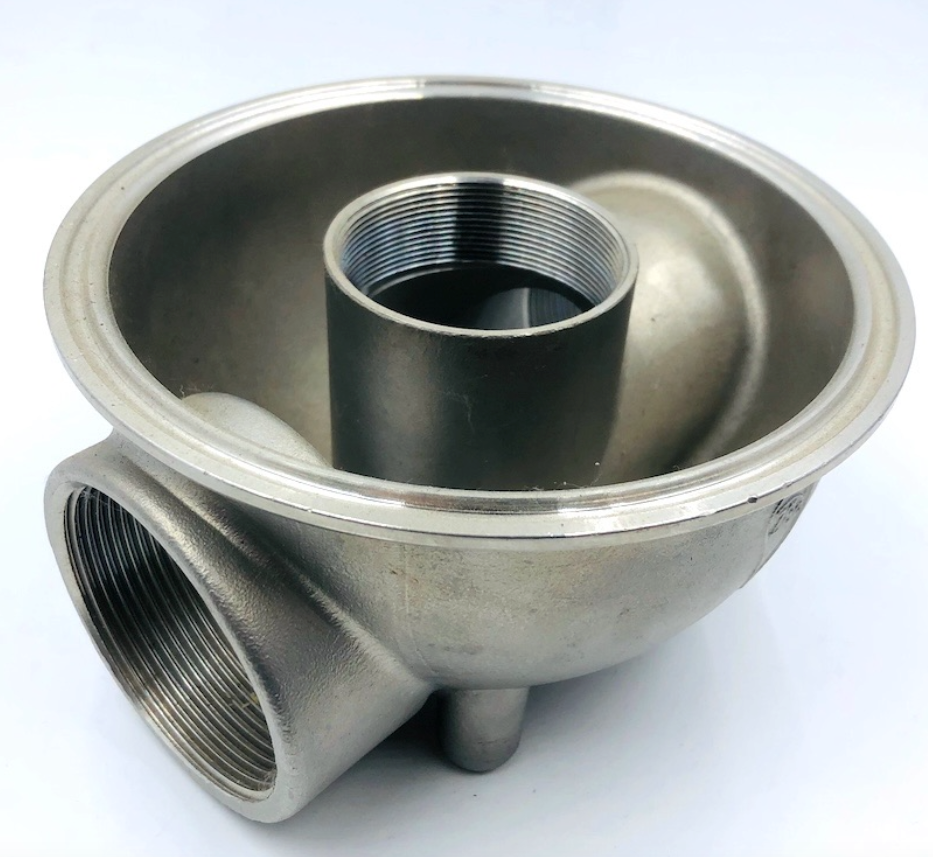
ในอุตสาหกรรมที่ต้องการความแม่นยำสูง เช่น อุตสาหกรรมการบินและอวกาศ การแพทย์ และระบบจัดการของเหลว การเลือกระหว่างการหล่อและการกัดมักเป็นทางเลือกที่ไม่จำเป็นต้องเลือกฝ่ายใดฝ่ายหนึ่งเท่านั้น เนื่องจากไม่มีกระบวนการใดกระบวนการหนึ่งที่ให้สมดุลที่เหมาะสมที่สุดระหว่างความซับซ้อนของรูปทรงเรขาคณิต คุณภาพพื้นผิว และประสิทธิภาพด้านต้นทุน
การหล่อแบบลงทุนพร้อมการกลึงด้วยเครื่องจักร CNC รวมเอาอิสระในการออกแบบรูปทรงเรขาคณิตจากกระบวนการหล่อแบบลงแม่พิมพ์ด้วยขี้ผึ้งหายไปเข้ากับความแม่นยำสูง ( ±0.01 มม.) ของการกัดขั้นสุดท้ายด้วยเครื่องจักรซีเอ็นซีสมัยใหม่ แนวทางแบบผสมผสานนี้ช่วยเพิ่มประสิทธิภาพการใช้วัสดุอย่างเต็มที่ พร้อมรับประกันความแม่นยำของพื้นผิวที่สัมผัสกัน
1. จุดติดขัดของกระบวนการผลิตแบบเดี่ยว
เหตุใดจึงต้องพึ่งพาเวิร์กโฟลว์แบบบูรณาการ? การหล่ออย่างเดียวหรือการกลึงอย่างเดียวเพียงอย่างเดียวมีข้อจำกัดด้านวิศวกรรมที่รุนแรง:
ข้อจำกัดของการหล่อด้วยวิธีอินเวสต์เมนต์แคสติงอย่างเดียว: แม้ว่าการหล่อจะสามารถจัดการรูปร่างที่เป็นธรรมชาติและผนังบางได้อย่างง่ายดาย แต่การหดตัวตามธรรมชาติของโลหะทำให้ความคลาดเคลื่อนของชิ้นงานหล่อสำเร็จรูปอยู่ที่ ±0.1 มม. – ±0.5 มม. ซึ่งพื้นผิวที่ใช้ในการซีล ตำแหน่งรองรับแบริ่ง และรูเกลียวจำเป็นต้องมีความแม่นยำสูงกว่านี้
ข้อจำกัดของการกลึงด้วยเครื่อง CNC อย่างเดียว: การกลึงชิ้นส่วนที่ซับซ้อนจากแท่งโลหะทึบส่งผลให้อัตราส่วนการใช้วัสดุ (buy-to-fly ratio) สูงเกินไป (สูญเสียวัสดุมากเกินไป) และสึกหรอของเครื่องมือมากเกินไป โดยเฉพาะเมื่อทำงานกับโลหะผสมที่แข็งแกร่ง เช่น ไทเทเนียม หรือโลหะผสมซูเปอร์อัลลอยชนิดนิกเกิล
2. วิธีการทำงานของเวิร์กโฟลว์แบบบูรณาการระหว่างการหล่อและการกลึงด้วยเครื่อง CNC
ด้วยการจัดตั้ง การหล่อแบบใกล้เคียงรูปร่างสุดท้าย ขั้นตอนแรกและตกแต่งคุณลักษณะเชิงหน้าที่ให้สมบูรณ์ด้วย การกลึง CNC หลายแกน ผู้ผลิตสามารถบรรลุความแม่นยำระดับไมโครเมตรได้ในต้นทุนต่อหน่วยที่เหมาะสมที่สุด
การเปรียบเทียบกระบวนการและประสิทธิภาพร่วมกัน
ขั้นตอนการผลิต |
บทบาทหลัก |
ข้อกำหนดหลักที่บรรลุได้ |
ขั้นตอนที่ 1: การหล่อด้วยแม่พิมพ์แบบลงทุน |
สร้างโครงสร้างชิ้นส่วนที่ซับซ้อน ช่องทางภายใน และรูปร่างใกล้เคียงรูปร่างสุดท้าย |
รูปทรงโค้งเว้าซับซ้อน ใช้วัสดุสูญเสียน้อยที่สุด |
ขั้นตอนที่ 2: การกลึงด้วยเครื่องจักรควบคุมด้วยคอมพิวเตอร์ |
ขัดแต่งรูทรงสำคัญ หน้าแปลนที่ต้องสัมผัสกัน เกลียว และพื้นผิวปิดผนึก |
ความอดทนต่อการเปลี่ยนแปลง: ±0.005มม. -±0.01มม. พื้นผิว: RA 3.2อืม -Ra 6.3อืม |
การขึ้นรูปด้วยเครื่องจักร CNC แบบหลายแกน ขัดแต่งพื้นผิวที่ต้องสัมผัสกันอย่างแม่นยำ และควบคุมความคลาดเคลื่อนให้แคบลงถึง ±0.01 มม. บนชิ้นงานหล่อเริ่มต้น
3. วัสดุและการใช้งานทั่วไป
ความสามารถในการผลิตทั้งการหล่อและการขึ้นรูปด้วยเครื่องจักร CNC ของเรา รองรับโลหะผสมประสิทธิภาพสูงหลากหลายชนิด รวมถึง เหล็กกล้าไร้สนิม (316L, 17-4PH), เหล็กกล้าผสม (4140, 8620), โคบอลต์-โครเมียม, ไทเทเนียม และโลหะผสมนิกเกิลระดับสูง .
พื้นที่การประยุกต์ใช้งานหลัก:
อวกาศและเทอร์ไบน์: แผ่นกันลมของเทอร์ไบน์ โครงยึดโครงสร้างอากาศยาน และหัวฉีดเชื้อเพลิงที่มีช่องระบายความร้อนซับซ้อน
อุปกรณ์ทางการแพทย์: อุปกรณ์เสริมกระดูกและเปลือกหุ้มเครื่องมือผ่าตัด ซึ่งต้องการคุณสมบัติเข้ากันได้กับร่างกายมนุษย์และพื้นผิวสัมผัสที่เรียบเสมือนกระจก
ปั๊มและวาล์วอุตสาหกรรม: ใบพัดแรงดันสูง ตัววาล์ว และโครงปั๊มที่ต้องการผิวผนึกที่ไม่รั่วซึม
ใบพัดและตัววาล์วที่ผลิตจากเหล็กกล้าไร้สนิมโดยวิธีหล่อความแม่นยำสูงและขึ้นรูปด้วยเครื่องจักรซีเอ็นซี สำหรับงานจัดการของไหลที่มีข้อกำหนดสูง
4. การควบคุมคุณภาพและการรับรองความแม่นยำ
เพื่อให้มั่นใจว่าจุดอ้างอิงจากการหล่อจะสอดคล้องกับเส้นทางเครื่องมือซีเอ็นซีอย่างราบรื่น เราดำเนินการตรวจสอบคุณภาพแบบหลายขั้นตอนอย่างเข้มงวด ดังนี้
การตรวจสอบก่อนขึ้นรูปด้วยวิธีไม่ทำลาย: การตรวจสอบด้วยรังสีเอกซ์ (X-ray) และการทดสอบด้วยสารเคมีแบบซึมผ่าน (Dye Penetrant) ร้อยเปอร์เซ็นต์ เพื่อให้มั่นใจว่าไม่มีการหดตัวหรือช่องว่างภายในก่อนขึ้นรูป
การวัดระหว่างกระบวนการ: ระบบวัดตำแหน่งบนเครื่องจักรตรวจสอบตำแหน่งจริงของผิวชิ้นงานที่หล่อไว้ เพื่อปรับค่าชดเชยการตัดโดยอัตโนมัติ
การตรวจสอบขั้นสุดท้ายด้วยเครื่องวัดพิกัด: เครื่องวัดพิกัด (Coordinate Measuring Machines) ตรวจสอบขนาดที่สำคัญทั้งหมดให้สอดคล้องกับโมเดล CAD สามมิติของท่าน

คำถามที่พบบ่อยและการให้คำปรึกษาด้านวิศวกรรม
คำถาม: ทำไมการหล่อแบบลงแม่พิมพ์ (investment casting) ร่วมกับการกลึงด้วยเครื่อง CNC จึงมีต้นทุนต่ำกว่าการกลึงแบบเต็มรูปแบบ?
คำตอบ: การหล่อสามารถสร้างชิ้นงานที่มีรูปร่างใกล้เคียงกับขนาดสุดท้ายมาก จึงลดต้นทุนวัตถุดิบ ลดเวลาในการกลึงหยาบอย่างมาก และลดการสึกหรอของเครื่องมือ
คำถาม: ฉันควรกำหนดค่าความคลาดเคลื่อนเชิงออกแบบ (tolerance) ไว้ที่เท่าใดในแบบแปลน 2 มิติ?
คำตอบ: ระบุค่าความคลาดเคลื่อนที่แน่นมาก ( ±0.01 มม.) เฉพาะบนพื้นผิวที่ต้องผ่านการกลึงเพื่อใช้งานจริงเท่านั้น และใช้ค่าความคลาดเคลื่อนมาตรฐานสำหรับชิ้นส่วนที่ผ่านการหล่อ ( ±0.2 มม.) บนพื้นผิวที่ไม่เกี่ยวข้องกับการใช้งาน เพื่อให้ได้ต้นทุนที่เหมาะสมที่สุด
กำลังมองหาผู้ให้บริการครบวงจรสำหรับการหล่อแบบลงแม่พิมพ์และการกลึงด้วยเครื่อง CNC หรือไม่?
ทำให้ห่วงโซ่อุปทานของคุณมีประสิทธิภาพมากขึ้น โดยรับบริการทั้งการหล่อ การอบร้อน และการกลึงด้วยเครื่อง CNC ความแม่นยำสูงจากผู้ให้บริการรายเดียว
[ ขอรับการประเมินการออกแบบเพื่อความเหมาะสมในการผลิต (DFM) และใบเสนอราคาฟรีภายใน 24 ชั่วโมง ] (ปุ่มเรียกร้องให้ลงมือทำ)