
 EN
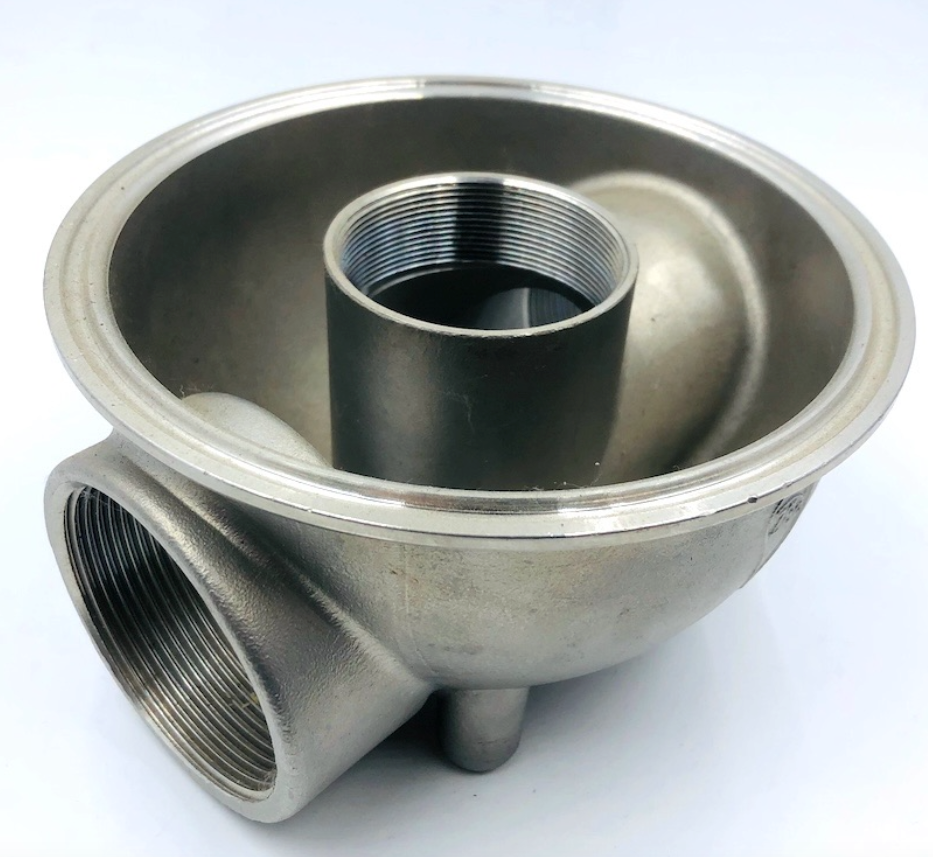
Әуе-ғарыш, медициналық және сұйықтықтармен жұмыс істейтін жоғары дәлдіктегі салаларда құю мен өңдеуді таңдау жиі шынайы емес альтернатива болып табылады. Осы процестердің ешқайсысы геометриялық күрделілік, беттің сапасы мен құн тиімділігінің идеалды тепе-теңдігін өзінше ұсынбайды.
CNC өңдеуі бар инвестициялық құю тез-құюдың геометриялық еркіндігін современный CNC өңдеудің қатаң дәлдігімен ( ±0,01 мм) үйлестіреді. Бұл гибридті тәсіл материалдың пайдаланылуын оптималды етеді және дәл беттік интерфейстерді кепілдейді.
1. Жеке процесті өндірістің тосқауылдары
Неге интеграцияланған жұмыс өнімділігіне сенуге болады? Таза шынықтыру немесе таза фрезерлеу ғана қатаң инженерлік шектеулер туғызады:
Таза инвестициялық шынықтырудың кемшіліктері: Шынықтыру органикалық пішіндер мен жұқа қабырғаларды оңай өңдей алады, бірақ табиғи металл сығылуы аса-қатты дәлдікті қажет ететін детальдар үшін шынықтырылған күйіндегі дәлдікті ±0,1 мм – ±0,5 мм деңгейіне дейін шектейді. Маңызды тығыздау беттері, жастықтар орындары және тісті тесіктер үшін нақтырақ дәлдік қажет.
Таза CNC фрезерлеудің кемшіліктері: Күрделі бөлшектерді бүтін көлемнен фрезерлеу өте жоғары сатып алуға-ұшыруға қатынасын (көптеген материалдың шығыны) және құралдың артық тозуына әкеледі, әсіресе титан немесе никель суперқорытпалары сияқты қиын қорытпалармен жұмыс істегенде.
2. Интеграцияланған шынықтыру + CNC жұмыс өнімділігі қалай жұмыс істейді
Орнату арқылы жақын-желілік құйма бірінші және соңғы функционалды сипаттамаларды үздіксіз аспап қозғалыс қабілеті , өндірушілер бірлік шығындарды оптималды деңгейде ұстап, микрометрлік дәлдікке қол жеткізеді.
Процестерді салыстыру және синергия
Өндірістік кезең |
Негізгі рөл |
Қол жеткізілген негізгі сипаттамалар |
1-саты: Инвестициялық құю |
Күрделі дене, ішкі өткелдер мен жақын-желілік геометрияны қалыптастырады |
Күрделі контурлар, минималды материалдың шығыны |
2-саты: CNC фрезерлеу |
Негізгі ойықтарды, қосылатын фланцтарды, тісті беттерді және тығыздау беттерін жетілдіреді |
Толеранс: ±0.005мм -±0.01мм Беті: Ra 3.2мкм -Ra 6.3мкм |
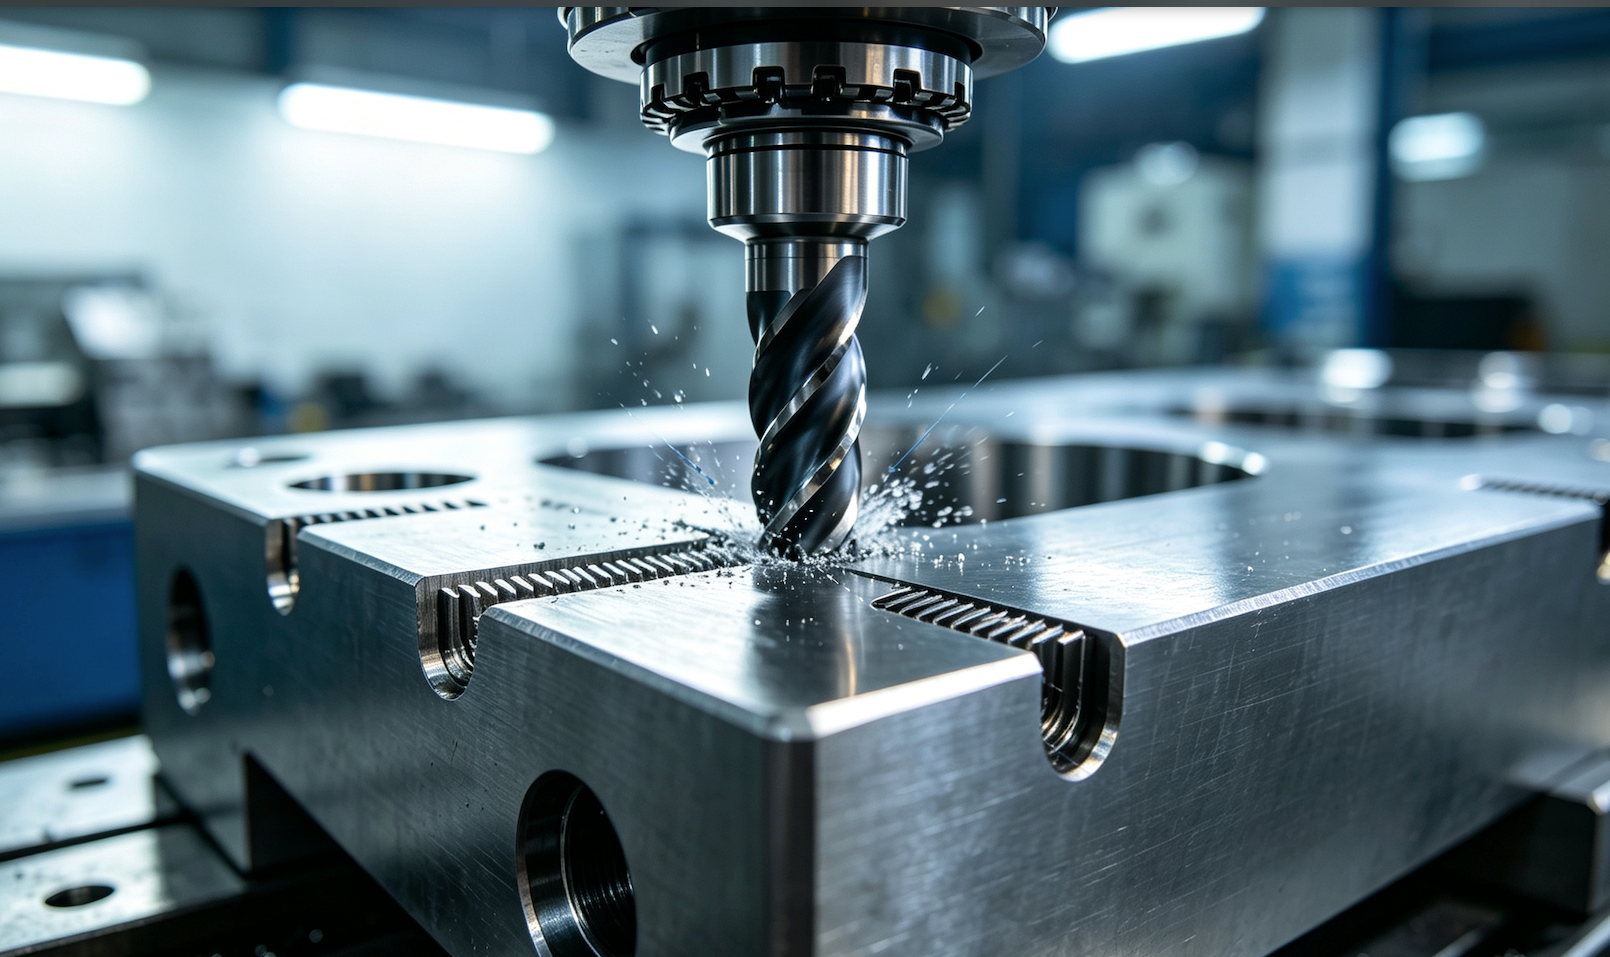
Көп осьті CNC өңдеу құрылысы қалыптау кезінде пайда болған шығыс құймалардағы негізгі қосылатын беттер мен ±0,01 мм-ге дейінгі нақты тұрақтылықтарды жетілдіреді.
3. Материалдар және типтік қолданыстар
Біздің құю және CNC өңдеу мүмкіндіктері әртүрлі жоғары өнімді қорытпаларды қолдайды, оның ішінде: Реакцияға төзімді болат (316L, 17-4PH), қорытпалы болат (4140, 8620), кобальт-хром, титан және никель суперқорытпалары .
Негізгі қолданылу аймақтары:
Әуе-кеме өнеркәсібі мен турбиналар: Күрделі суыту каналдары бар турбиналық желілер, құрылымдық ауа-рамкалық кронштейндер және отын шашыратқыштары.
Тиімді құралдар: Биологиялық үйлесімділікті және айна сияқты жылтыр бетті қосылу беттерін талап ететін ортопедиялық импланттар мен хирургиялық құралдардың корпусы.
Өнеркәсіптік сорғылар мен крандар: Жоғары қысымды импеллер, клапан корпусы және сорғы корпусы — сұйықтықтың ағуын болдырмау үшін герметикті беттер талап етеді.
Қиын сұйықтықтармен жұмыс істеуге арналған дәл шынықтырылған және CNC-мен өңделген аустениттік болат импеллері мен клапан корпусы.
4. Сапаны бақылау және дәлдікті қамтамасыз ету
Құйманың бастапқы нүктелері мен CNC өңдеу траекторияларының үздіксіз сәйкестігін қамтамасыз ету үшін біз көптеген сатылы қатаң сапа тексерулерін жүргіземіз:
Өңдеуден бұрынғы НКТ: барлық құймаларға 100% рентгенографиялық (рентген) және бояғыш пенетранттық сынақтар жүргізіледі — өңдеуден бұрын ішкі сығылу немесе қуыстардың болмауын қамтамасыз ету үшін.
Өңдеу процесінде зондтау: Станокта орнатылған зондтау жүйесі құйманың нақты беттік орнын анықтайды және кесу ығысуын автоматты түрде түзетеді.
Соңғы КММ тексеруі: Координаталық өлшеу машиналары (КММ) барлық маңызды өлшемдерді сіздің 3D CAD модельдеріңізге сәйкес растайды.

Жиі қойылатын сұрақтар мен инженерлік кеңестер
Сұрақ: Неге инвестициялық құйма + CNC өңдеу толық өңдеуге қарағанда арзанырақ?
Жауап: Құйма соңғы өлшемдерге жақын формаларды құрады, бұл шикізат шығындарын, қатты алғашқы өңдеу уақытын және құралдың тозуын қатты азайтады.
Сұрақ: 2D сызбаларыма қандай дәлдік талаптарын көрсетуім керек?
Жауап: Тек қызметтік CNC өңделетін беттерге дәл талаптарды ( ±0.01 мм) көрсетіңіз, ал қызметтік емес құйма беттері үшін стандартты құйма дәлдігін ( ±0.2 мм) көрсетіңіз — бұл шығындарды оптималдауға көмектеседі.
Инвестициялық құйма мен CNC өңдеудің біртұтас серіктесін іздейсіз бе?
Құйма, жылумен өңдеу және дәл CNC өңдеуді бір орыннан алу арқылы жеткізу тізбегіңізді жеңілдетіңіз.
[ 24 сағат ішінде тегін DFM бағалауы мен бағасын сұраңыз ] (Әрекетке шақыру түймесі)