
 EN
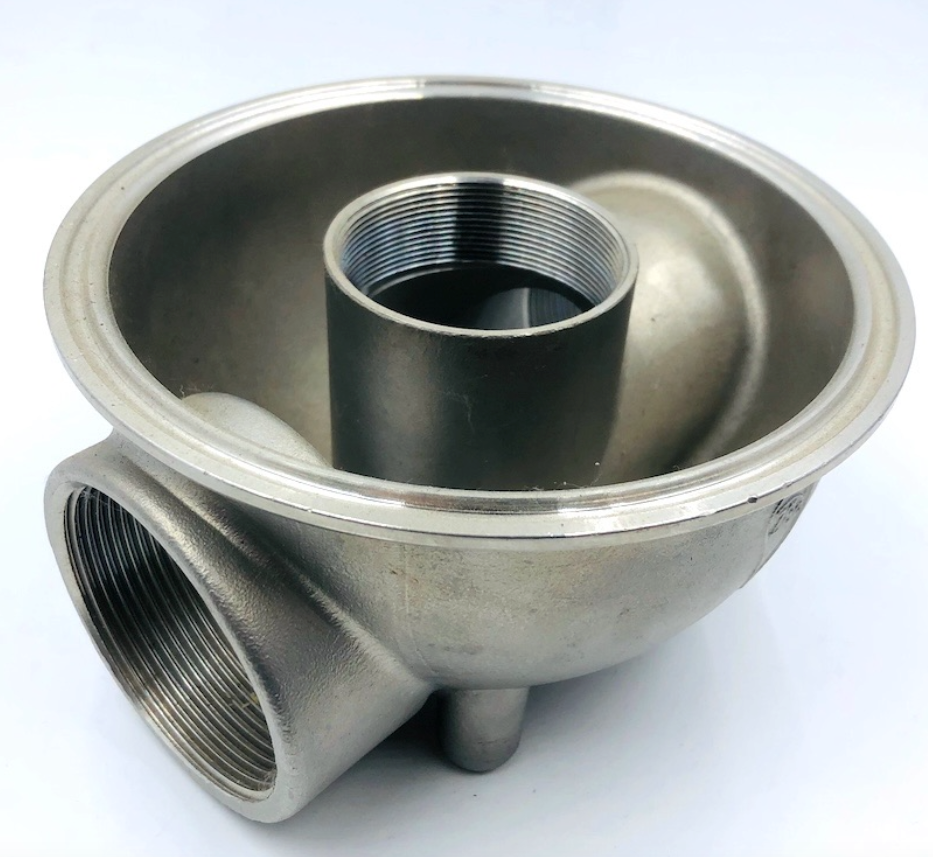
În industriile de înaltă precizie, cum ar fi cea aerospațială, medicală și cea pentru manipularea lichidelor, alegerea între turnare și prelucrare este adesea o dilemă falsă. Niciunul dintre aceste procese, luat individual, nu oferă echilibrul ideal între complexitatea geometrică, calitatea finisajului superficial și eficiența costurilor.
Turnare prin cireșire cu prelucrare CNC combine libertatea geometrică a turnării prin cireșă cu toleranțele strânse ( ±0,01 mm) ale finisării moderne CNC. Această abordare hibridă optimizează utilizarea materialelor, garantând în același timp interfețe superficiale precise.
1. Gâturile de sticlă ale producției bazate pe un singur proces
De ce să vă bazați pe un flux de lucru integrat? Turnarea pură sau prelucrarea mecanică pură, luată separat, prezintă limite ingineresc severe:
Deficiențe ale turnării prin cireșire pură: Deși turnarea gestionează ușor formele organice și pereții subțiri, contracția naturală a metalului limitează toleranțele obținute direct din turnare la ±0,1 mm – ±0,5 mm. Suprafețele critice de etanșare, locașurile pentru rulmenți și găurile filetate necesită o precizie mai mare.
Deficiențe ale prelucrării mecanice CNC pure: Prelucrarea mecanică a componentelor complexe dintr-un bloc masiv duce la un raport buy-to-fly neacceptabil de ridicat (pierdere extremă de material) și la o uzură excesivă a sculelor, în special atunci când se prelucrează aliaje rezistente, cum ar fi titanul sau superaliajele pe bază de nichel.
2. Cum funcționează fluxul de lucru integrat turnare + CNC
Prin stabilirea unei turnări aproape de formă finală funcționalități primare și finale cu frazare CNC multi-axă , producătorii obțin precizie la nivel de micrometru la costuri unitare optimizate.
Comparare și sinergie a proceselor
Stadiul de fabricație |
Rol principal |
Specificații cheie realizate |
Etapa 1: Turnare prin model fugitiv |
Formează corpul complex, treceri interne și geometrie aproape de formă finală |
Contururi complexe, pierdere minimă de material |
Etapa 2: Prelucrare CNC |
Refinează alezajele critice, flanșele de asamblare, filetele și fețele de etanșare |
Toleranțe: ±0.005mm -±0.01mm Suprafață: RA 3.2um -Ra 6.3um |
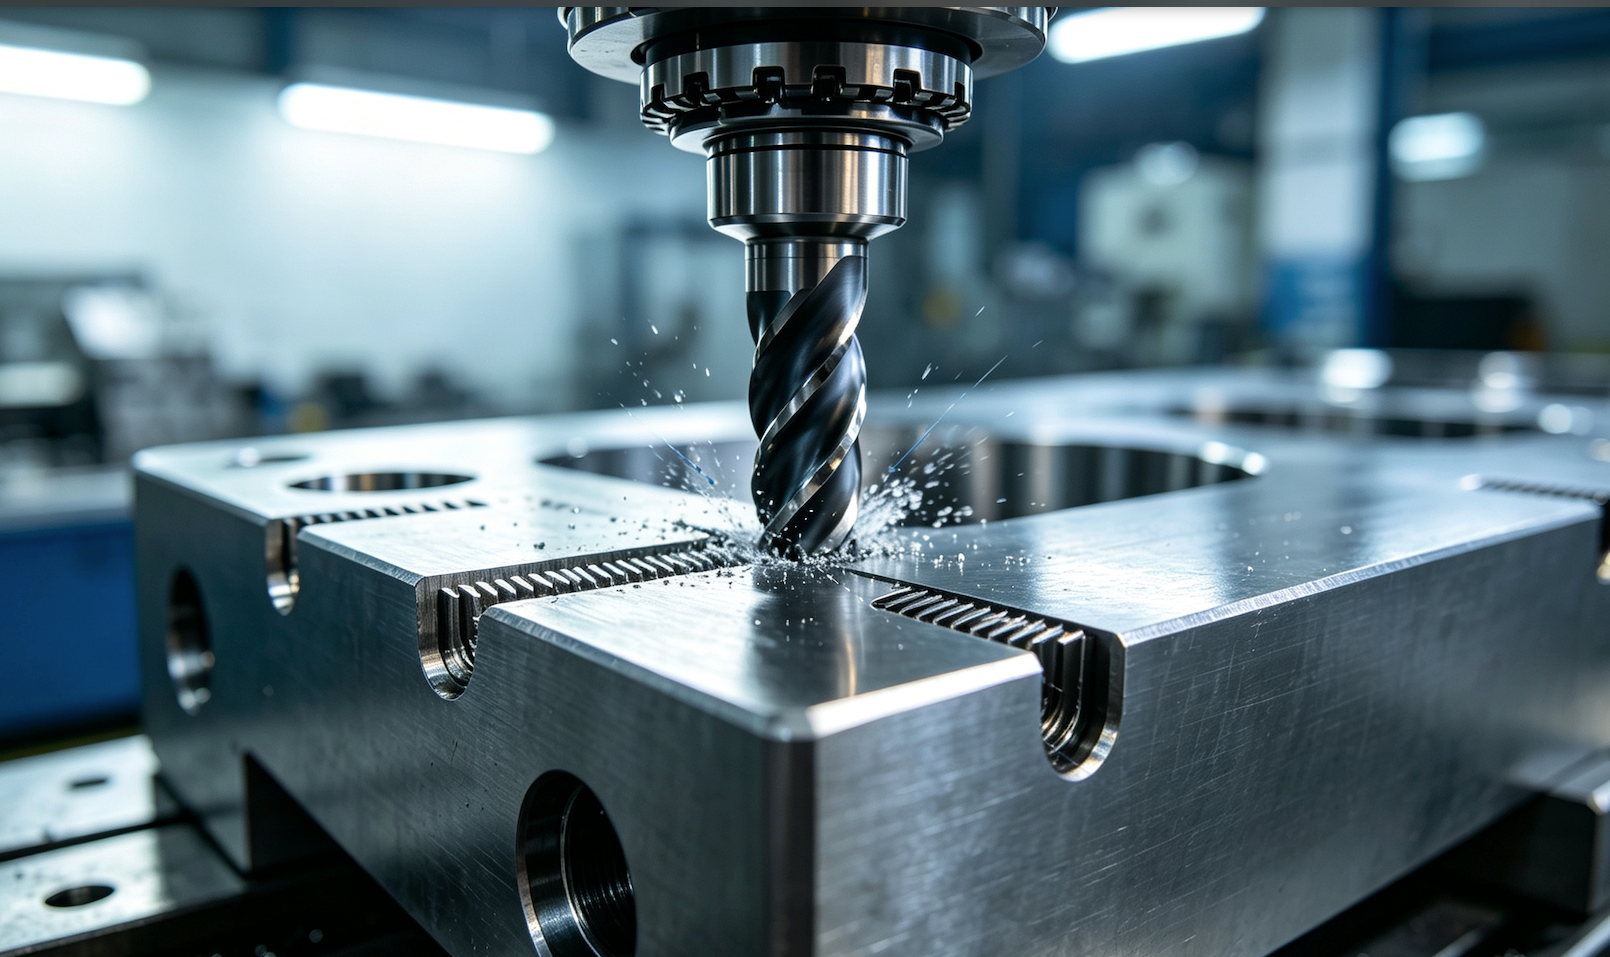
Prelucrarea CNC cu mai multe axe rafinează suprafețele critice de asamblare și toleranțele strânse până la ±0,01 mm pe piesele turnate brute.
3. Materiale și aplicații tipice
Capabilitățile noastre combinate de turnare și prelucrare CNC susțin o gamă largă de aliaje de înaltă performanță, inclusiv Oțel inoxidabil (316L, 17-4PH), oțel aliat (4140, 8620), cobalt-crom, titan și superaliaje pe bază de nichel .
Principalele domenii de aplicare:
Aeronautică și turbine: Palete de turbină, suporturi structurale pentru fuselaj și duze de combustibil cu canale complexe de răcire.
Dispozitive medicale: Implante ortopedice și carcase pentru instrumente chirurgicale care necesită biocompatibilitate și interfețe cu finisaj specular.
Pompe și supape industriale: Rotoare pentru presiuni înalte, corpuri de supapă și carcase de pompă care necesită suprafețe de etanșare impecabile.
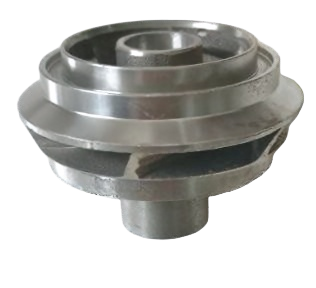
Rotoare și corpuri de supapă din oțel inoxidabil, turnate cu precizie și prelucrate prin frezare CNC, pentru aplicații exigente de manipulare a fluidelor.
4. Controlul calității și asigurarea preciziei
Pentru a garanta alinierea perfectă între reperele turnate și traiectoriile sculelor CNC, efectuăm verificări riguroase în mai multe etape:
NDT înainte de prelucrare: Testare radiografică (cu raze X) și testare cu penetrant colorat, 100%, pentru a asigura absența completă a micșorărilor interne sau a golurilor înainte de prelucrare.
Sondare în timpul procesului: Sistemul de sondare pe mașină verifică pozițiile reale ale suprafețelor turnate pentru a ajusta automat decalajele de tăiere.
Verificare finală cu CMM: Mașinile de măsurare cu coordonate validează toate dimensiunile critice în raport cu modelele dvs. CAD 3D.

Întrebări frecvente și consultanță tehnică
Î: De ce este turnarea în coji + prelucrarea CNC mai ieftină decât prelucrarea integrală?
A: Turnarea produce forme apropiate de dimensiunile finale, reducând în mod semnificativ costurile materialelor brute, timpul necesar pentru prelucrarea grosolană și uzura sculelor.
Î: Ce toleranță de proiectare trebuie să specific pe desenele mele 2D?
R: Specificați toleranțe strânse ( ±0,01 mm) doar pe suprafețele prelucrate funcționale și toleranțe standard de turnare ( ±0,2 mm) pe suprafețele turnate nefuncționale, pentru a optimiza costurile.
Căutați un partener integral pentru turnare prin investiție și prelucrare CNC?
Optimizați lanțul dvs. de aprovizionare obținând turnarea, tratamentul termic și prelucrarea CNC de precizie într-un singur loc.
[ Solicitați o evaluare gratuită DFM și o ofertă în maxim 24 de ore ] (Buton CTA)