
 EN
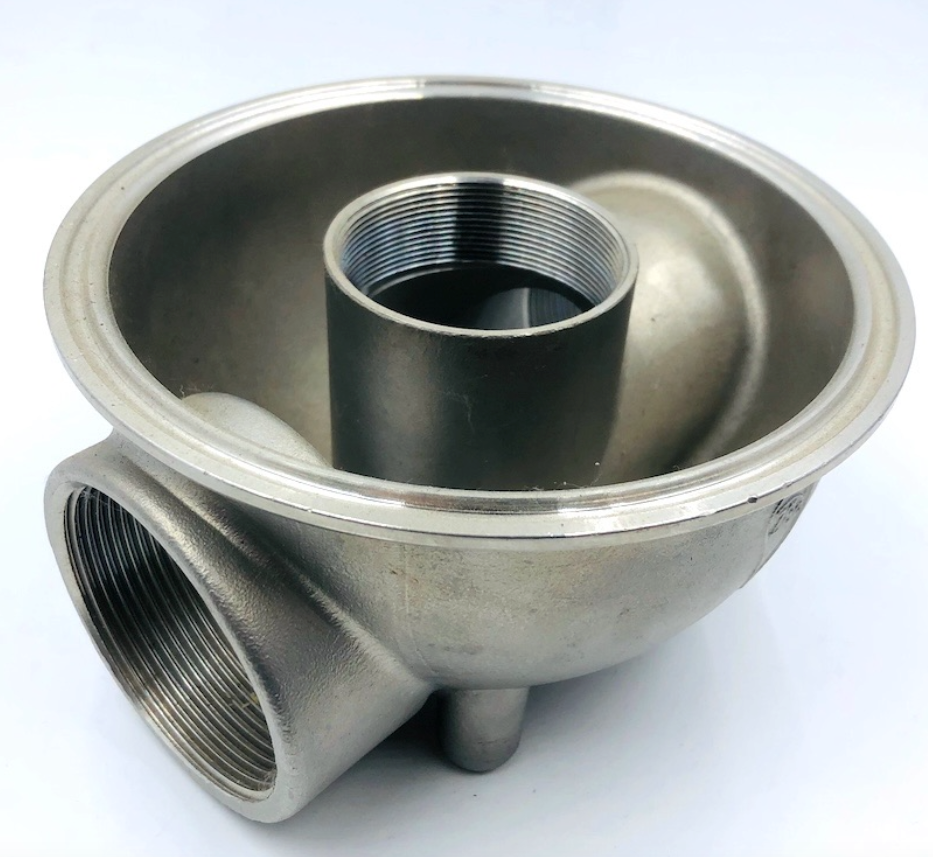
I høypresisjonsindustrier som luft- og romfart, medisin og væskehåndtering er valget mellom støping og bearbeiding ofte en falsk dikotomi. Ingen av prosessene alene gir den ideelle balansen mellan geometrisk kompleksitet, overflatekvalitet og kostnadseffektivitet.
Investeringstøping med CNC-bearbeiding kombinerer den geometriske friheten i voksstøping med de strikte toleransene ( ±0,01 mm) i moderne CNC-avslutningsbearbeiding. Denne hybride tilnærmingen optimaliserer materialutnyttelsen samtidig som den garanterer nøyaktige overflategrensesnitt.
1. Flaskehalsene i enkeltprosessproduksjon
Hvorfor stole på en integrert arbeidsflyt? Ren støping eller ren maskinering alene gir alvorlige ingeniørutfordringer:
Ulemper med ren investeringsstøping: Selv om støping lett håndterer organiske former og tynne vegger, begrenser naturlig metallkrymping de direkte støpte toleransene til ±0,1 mm – ±0,5 mm. Kritiske tetningsflater, leiesteder og gjengede hull krever strengere nøyaktighet.
Ulemper med ren CNC-maskinering: Maskinering av komplekse komponenter fra massiv stav fører til et uakseptabelt høyt buy-to-fly-forhold (ekstrem materialspill) og overdreven verktøyslitasje, spesielt ved bruk av harde legeringer som titan eller nikkelbaserte superlegeringer.
2. Hvordan den integrerte støpe- + CNC-arbeidsflyten fungerer
Ved å etablere en nesten ferdigstøpt form først og deretter fullføre funksjonelle egenskaper med fleraksels CNC-fremstilling , oppnår produsenter mikrometerpresisjon til optimerte stykkostnader.
Prosesssammenligning og samspill
Fremstillingsfase |
Hovedrolle |
Nøkkelspesifikasjoner oppnådd |
Trinn 1: Investeringsstøping |
Danner komplekse karosserier, interne kanaler og nesten ferdige geometrier |
Komplekse profiler, minimalt materialeforbruk |
Steg 2: CNC-bearbeiding |
Forbedrer kritiske boringer, monteringsflenser, gjenger og tettingsflater |
Toleranser: ±0.005mm -±0.01mm Overflate: RA 3.2um –Ra 6.3um |
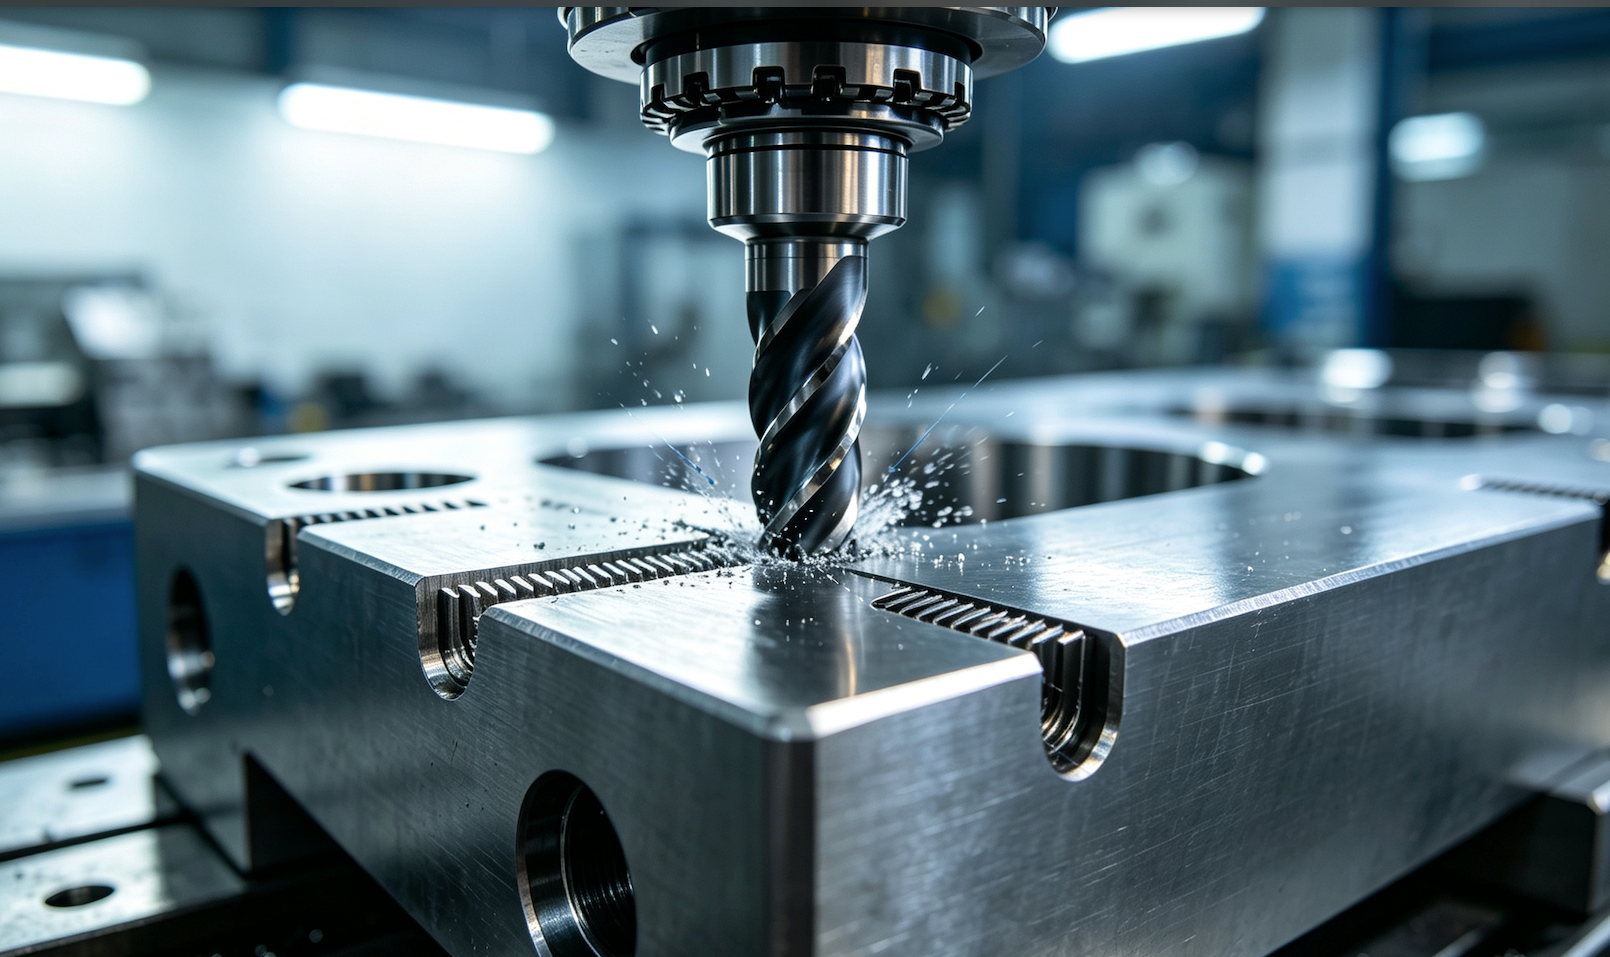
Flereaksede CNC-maskinbearbeiding forfiner kritiske monteringsflater og stramme toleranser ned til ±0,01 mm på råstøpninger.
3. Materialer og typiske anvendelser
Våre kombinerte støpe- og CNC-behandlingskapasiteter støtter et bredt spekter av høyytelseslegeringer, inkludert Rustfritt stål (316L, 17-4PH), legeringsstål (4140, 8620), kobalt-krom, titan og nikkelbaserte superlegeringer .
Nøkkelområder for anvendelse:
Luft- og romfart samt turbiner: Turbinlameller, strukturelle luftfartøyrammer og drivstoffdyser med komplekse kjølekanaler.
Medisinsk utstyr: Ortopediske implantater og kirurgiske verktøyhus som krever biokompatibilitet og speilglatte grensesnitt.
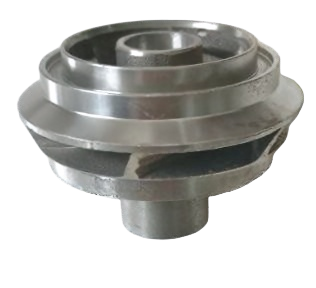
Industrielle pumper og ventiler: Høytrykksimpellere, ventilkorpus og pumpehus som krever lekkasjefrie tettingsflater.
Nøyaktig støpte og CNC-bearbeidete impellere og ventilkar av rustfritt stål for krevende væskehåndteringsapplikasjoner.
4. Kvalitetskontroll og nøyaktighetsgaranti
For å sikre sømløs justering mellom støpte referanseflater og CNC-verktøybaner utfører vi strenge, flertrinns kvalitetskontroller:
Før bearbeiding – ikke-destruktiv testing: 100 % radiografisk (røntgen) og fargetest for å sikre at det ikke finnes interne krymping eller tomrom før bearbeiding.
Under bearbeiding – probetester: En på-maskin-probetestsystem verifiserer faktiske posisjoner på støpt overflate for å justere skjæringsoffset automatisk.
Endelig CMM-verifikasjon: Koordinatmålemaskiner bekrefter alle kritiske mål mot deres 3D-CAD-modeller.

Ofte stilte spørsmål og ingeniørrådgivning
Q: Hvorfor er investeringsstøping + CNC-bearbeiding billigere enn full bearbeiding?
A: Støping lager nesten ferdige former som er nær de endelige målene, noe som kraftig reduserer råmaterialkostnadene, grovbearbeidingstiden og verktøyslitasjen.
Q: Hvilken design-toleranse skal jeg angi på mine 2D-tegninger?
A: Angi strikte toleranser ( ±0,01 mm) bare på funksjonelle maskinerte overflater, og standard støpetoleranser ( ±0,2 mm) på ikke-funksjonelle støpeoverflater for å optimere kostnadene.
Leter du etter en helhetlig leverandør av investeringsstøping og CNC-maskinbearbeiding?
Forenkle din leveranskjede ved å få støping, varmebehandling og presis CNC-maskinbearbeiding fra én og samme leverandør.
[Be om en gratis DFM-vurdering og tilbud innen 24 timer] (CTA-knapp)