
 EN
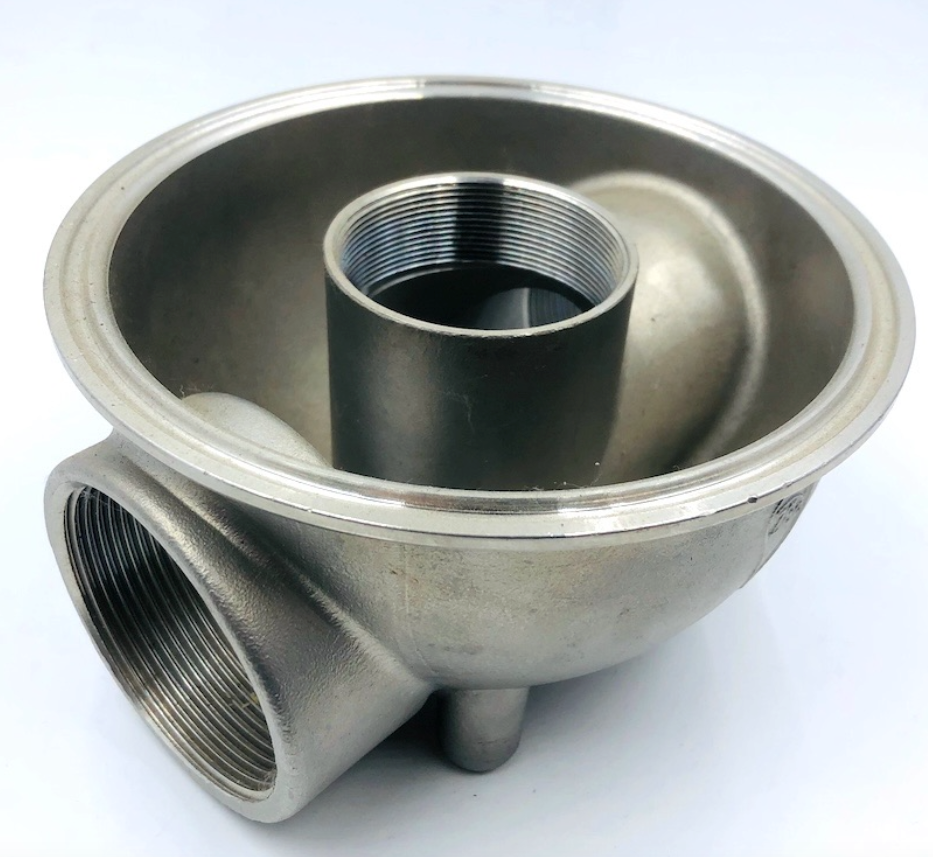
Eri tarkkuusalalla toimivissa aloissa, kuten ilmailussa, lääketieteessä ja nestekäsittelyssä, valinta valamisen ja koneistuksen välillä on usein väärä vaihtoehto. Kumpikaan prosessi erikseen ei tarjoa optimaalista tasapainoa geometrisen monimutkaisuuden, pinnanlaadun ja kustannustehokkuuden välillä.
Tarkkuusvalumuotti CNC-koneistuksella yhdistää kuumakäsittelyn vapauden keraamisessa valumuottimen valamisessa tiukkojen toleranssien kanssa ( ±0,01 mm) nykyaikaisessa CNC-koneistuksessa. Tämä hybridimenetelmä optimoi materiaalin käyttöä samalla kun se takaa tarkan pinnan liitoksen.
1. Yksiprosessisten valmistusmenetelmien pullonkaulat
Miksi luottaa integroituihin työnkulkuprosesseihin? Pelkkä valumeno tai pelkkä CNC-koneistus yksinään aiheuttaa vakavia insinööriongelmia:
Pelkän valumenetelmän heikkoudet: Vaikka valuminen käsittelee helposti orgaanisia muotoja ja ohuita seinämiä, luonnollinen metallin kutistuminen rajoittaa valujen tarkkuutta ±0,1 mm – ±0,5 mm:n tarkkuuteen. Kriittiset tiivistyspinnat, laakeritukipinnat ja kierreporat vaativat tarkempaa tarkkuutta.
Pelkän CNC-koneistuksen heikkoudet: Monimutkaisten komponenttien koneistaminen kiinteästä valukappaleesta johtaa hyväksymättömän korkeaan buy-to-fly -suhteeseen (erittäin suuri materiaalihävikki) ja liialliseen työkalujen kulumiseen, erityisesti kun käsitellään vaikeita seoksia, kuten titaania tai nikkeli-superseoksia.
2. Integroidun valu- ja CNC-koneistustyönkulun toimintaperiaate
Perustamalla lähes lopputuotteen muotoisen valun ensimmäisessä vaiheessa ja viimeistelemällä toiminnallisesti tärkeät piirteet moniakseliset CNC-moottorit , valmistajat saavuttavat mikrometrin tarkkuuden optimoiduilla yksikkökustannuksilla.
Prosessien vertailu ja synergia
Valmistusvaihe |
Ensisijainen rooli |
Saavutetut avainmäärittelyt |
Vaihe 1: Sementtivalu |
Muodostaa monimutkaisen rungon, sisäiset kulkukäytävät ja lähes lopputuotteen muotoisen geometrian |
Monimutkaiset kontuurit, vähäinen materiaalihävikki |
Vaihe 2: CNC-jalostus |
Tarkentaa kriittisiä reikiä, liitospintoja, kierreosia ja tiivistyspintoja |
Toleranssit: ±0.005mm -±0.01mm Pinta: RA 3.2um -Ra 6.3um |
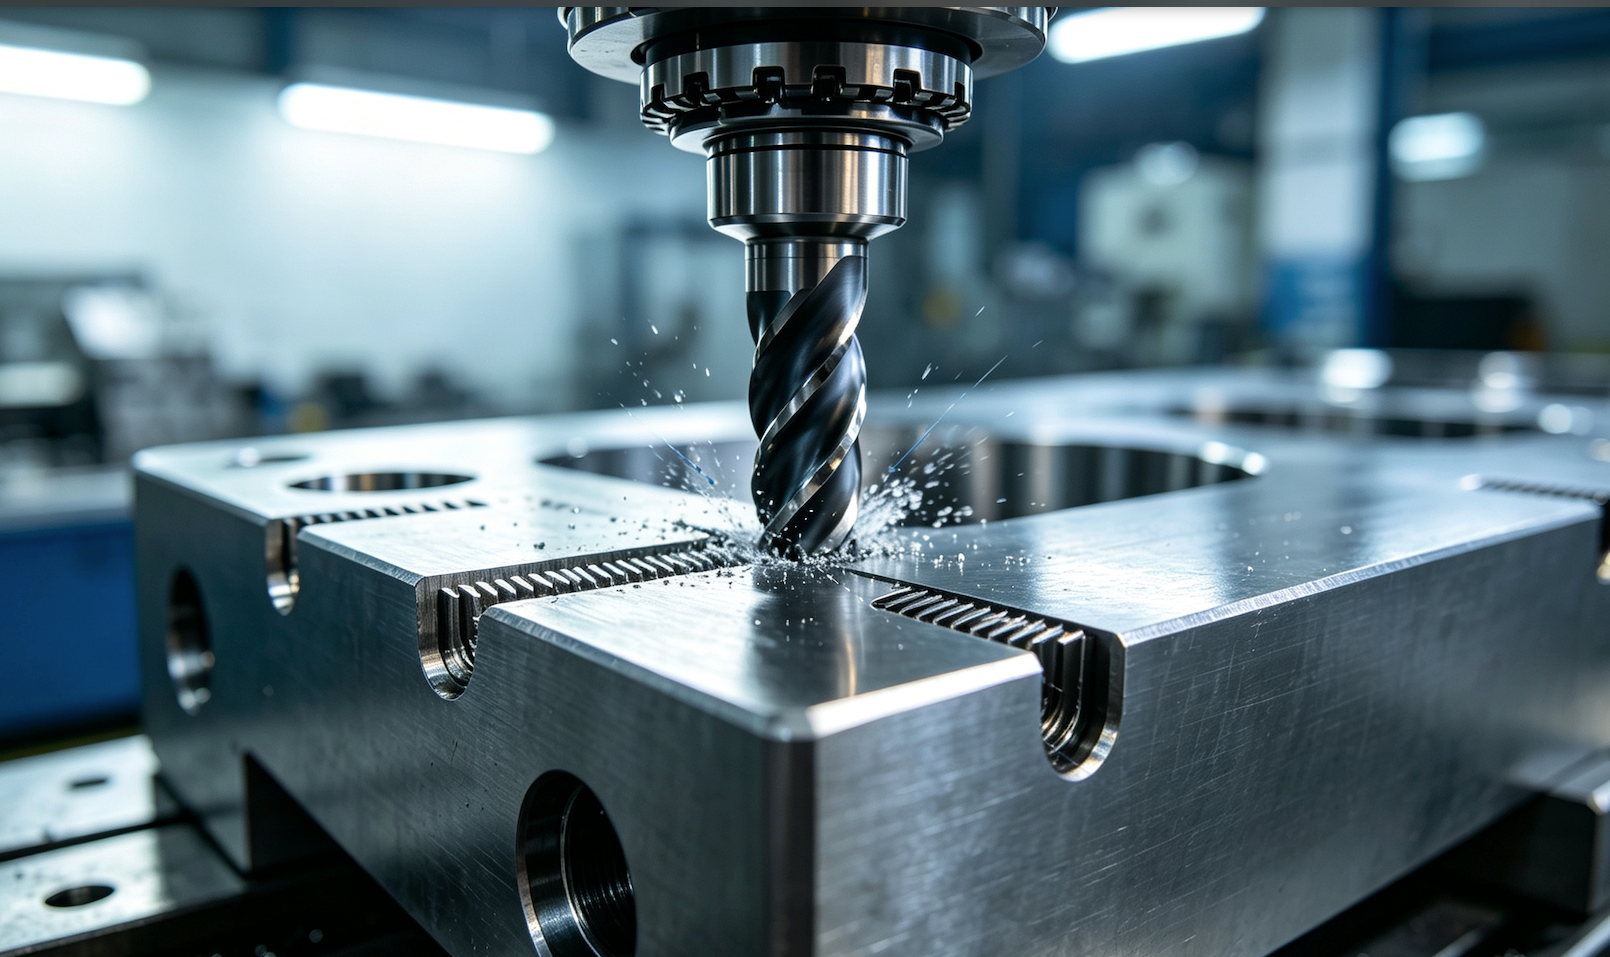
Moniakselinen CNC-koneistus tarkentaa kriittisiä liitospintoja ja tiukkoja toleransseja jopa ±0,01 mm:n tarkkuudella raakavalukkeissa.
3. Materiaalit ja tyypilliset sovellukset
Yhdistetty valu- ja CNC-koneistuskapasiteettimme tukee laajaa valikoimaa korkean suorituskyvyn seoksia, mukaan lukien ruostumaton teräs (316L, 17-4PH), seosteräs (4140, 8620), koboltti-kromi, titaani ja nikkeli-päälisliitokset .
Keskeiset käyttökohteet:
Ilmailu ja turbiinit: Turbiinisiivet, rakenteelliset ilmalaivan kiinnityslevyt ja polttoaineen suuttimet, joissa on monimutkaisia jäähdytyskanavia.
Lääketieteelliset laitteet: Ortopediset implantit ja kirurgisten työkalujen koteloit, joissa vaaditaan biokompatibilisuutta ja peilikirkkaita liitospintoja.
Teollisuuden pumput ja venttiilit: Korkeapaineiset impulssirullat, venttiilikunnat ja pumpunkoteloit, joissa vaaditaan vuotonta tiivistystä.
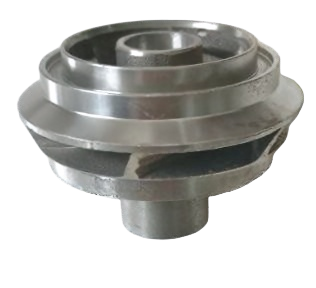
Tarkkuusvalutut ja CNC-koneistetut ruostumattomasta teräksestä valmistetut impellereitä ja venttiilikunnat vaativiin nesteiden käsittelysovelluksiin.
4. Laatutarkastus ja tarkkuuden varmistus
Varmakaamme saumattoman yhteensovituksen valutun osan mittapisteiden ja CNC-työkalureittien välillä suorittamalla tiukat monitasoiset laaduntarkastukset:
Ennen koneistusta tehtävä ei-tuhoava testaus: 100 % säteilytys (röntgentestaus) ja väritäppäystestaus varmistavat, että valutuksessa ei ole sisäisiä kutistumia tai tyhjiöitä ennen koneistusta.
Käytönaikainen tunnistus: Koneella oleva tunnistusjärjestelmä varmistaa todellisten valutuspintojen sijainnit ja säätää leikkauspoikkeamia automaattisesti.
Lopullinen CMM-tarkastus: Koordinaattimittakoneet varmentavat kaikki kriittiset mitat vastaamaan asiakkaan 3D CAD-malleja.

UKK ja tekninen neuvonta
K: Miksi tarkkuusvalu + CNC-koneistus on edullisempi kuin täysi koneistus?
A: Valumuotoilu tuottaa lähes valmiiksi muotoiltuja osia lopullisia mittoja vastaaviksi, mikä vähentää raaka-ainekustannuksia, karkean koneistuksen aikaa ja työkalujen kulumista huomattavasti.
K: Mikä suunnittelutoleranssi minun pitäisi määritellä 2D-piirroksiini?
A: Määrittele tiukat toleranssit ( ±0,01 mm) vain toiminnallisille koneistettaville pinnoille ja standardit valutoleranssit ( ±0,2 mm) ei-toiminnallisille valupinnoille kustannusten optimoimiseksi.
Etsitkö yhden tukipisteen investointivalu- ja CNC-koneistuspalvelua?
Yksinkertaista toimitusketjuasi saamalla valut, lämpökäsittelyn ja tarkan CNC-koneistuksen yhdestä paikasta.
[ Pyydä ilmainen DFM-arviointi ja tarjous 24 tunnissa ] (Toimintapainike)