
 EN
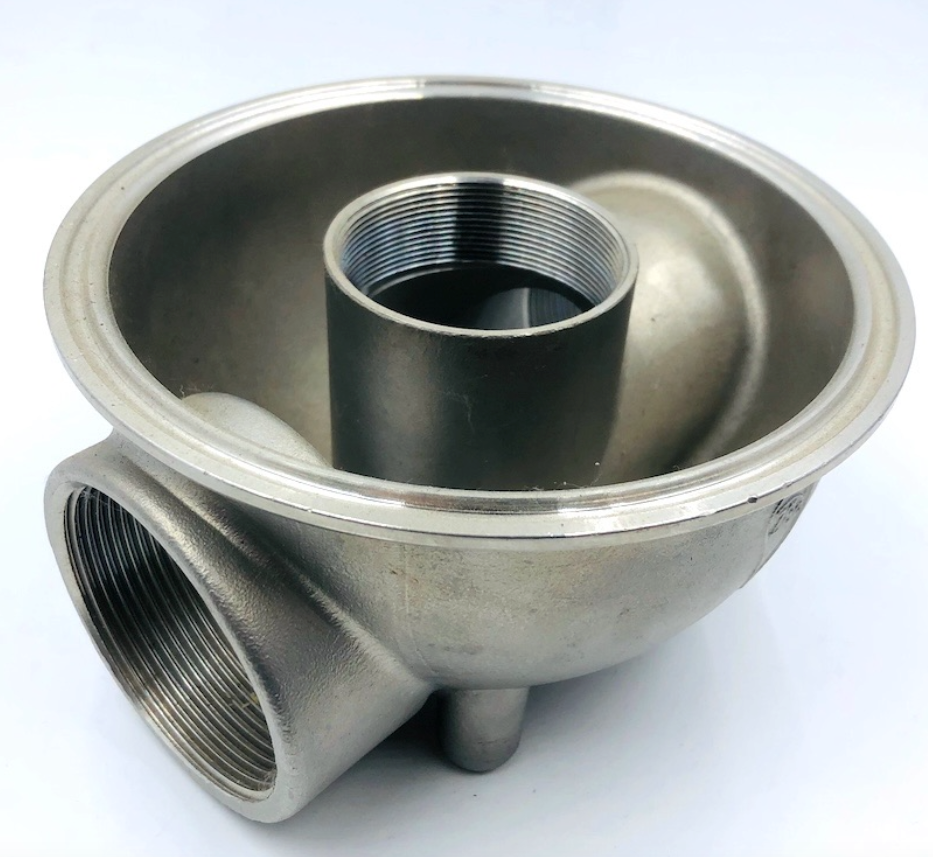
A repülőgépiparban, az orvostechnikában és a folyadékkezelésben működő nagy pontosságú iparágakban gyakran téves választás a megmunkálás és az öntés között dönteni. Egyik folyamat sem nyújtja az ideális egyensúlyt a geometriai bonyolultság, a felületminőség és a költséghatékonyság tekintetében.
Öntés CNC megmunkálással kombinálja a viaszmodell-öntés geometriai szabadságát a modern CNC utómegmunkálás ( ±0,01 mm) szigorú tűréseivel. Ez a hibrid megközelítés optimalizálja az anyagfelhasználást, miközben garantálja a pontos felületi illeszkedést.
1. Az egyfolyamatos gyártási folyamatok szűk keresztmetszetei
Miért támaszkodni egy integrált munkafolyamatra? A kizárólag öntött vagy kizárólag megmunkált alkatrészek súlyos mérnöki korlátozásokat eredményeznek:
A kizárólag befektetési öntés hiányosságai: Bár az öntés könnyedén kezeli az organikus formákat és a vékony falakat, a természetes fémösszehúzódás miatt az öntött darabok tűrése 0,1 mm – ±0,1 mm – ±0,5 mm között mozog. A kritikus tömítési felületek, csapágyhelyek és menetes furatok szigorúbb pontosságot igényelnek.
A kizárólag CNC megmunkálás hiányosságai: A bonyolult alkatrészek tömör billetből történő megmunkálása elfogadhatatlanul magas vásárlási–repülési arányt (extrém anyagpazarlást) és túlzott szerszámkopást eredményez, különösen akkor, ha kemény ötvözetekkel, például titán- vagy nikkel-alapú szuperalappal dolgoznak.
2. Hogyan működik az integrált öntés + CNC munkafolyamat
Azzal, hogy közel végleges alakú öntést hajtanak végre, és az elsődleges és befejező funkcionális jellemzőket több tengelyes CNC gépgyártás -sel készítik el, a gyártók mikrométeres pontosságot érnek el optimalizált egységköltségek mellett.
Folyamatok összehasonlítása és szinergiája
Gyártási szakasz |
Fő szerep |
Elérhető kulcsfontosságú műszaki adatok |
1. szakasz: Bevonóöntés |
Bonyolult testformát, belső átjárókat és közel végleges geometriát hoz létre |
Bonyolult kontúrok, minimális anyagveszteség |
2. szakasz: CNC megmunkálás |
Finomítja a kritikus furatokat, illeszkedő flange-okat, meneteket és tömítési felületeket |
Toleranciák: ±0.005mm -±0.01mm Felszín: RA 3.2um –Ra 6.3um |
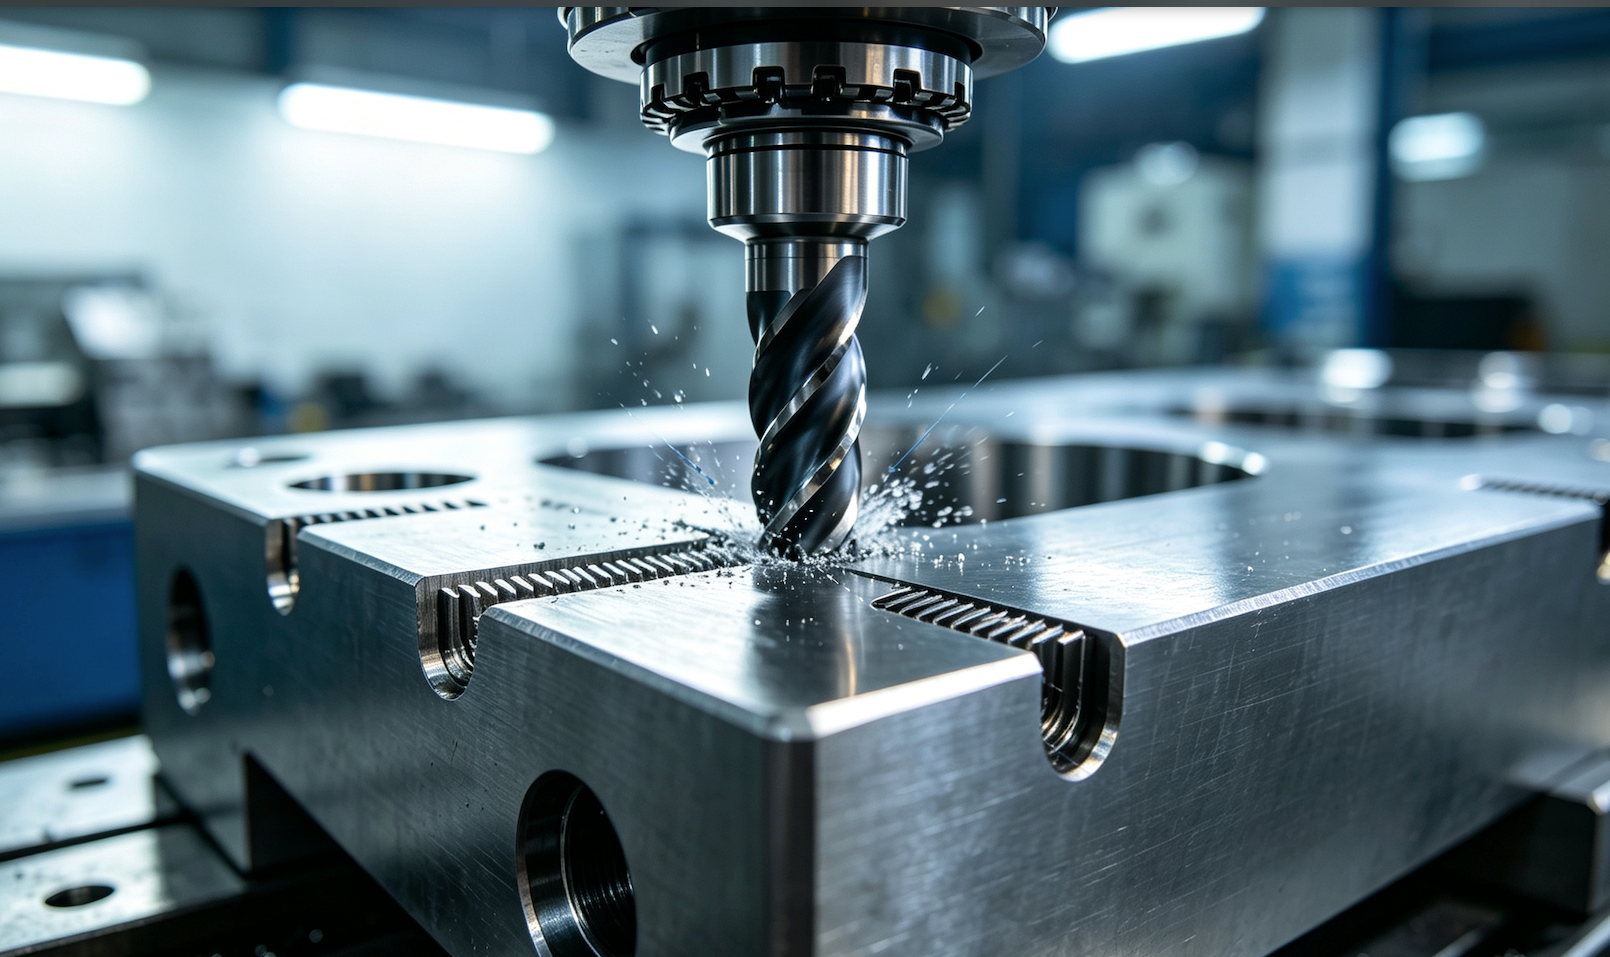
Többtengelyes CNC-megmunkálás finomítja a kritikus illeszkedő felületeket és szűk tűréseket, amelyek akár ±0,01 mm-ig is elérhetők nyers öntvényeken.
3. Anyagok és tipikus alkalmazások
Öntési és CNC-feldolgozási képességeink együttesen támogatnak széles skálájú nagy teljesítményű ötvözeteknek, köztük Rozsdamentes acél (316L, 17-4PH), ötvözött acél (4140, 8620), kobalt-króm, titán és nikkel-szuperalapok .
Főbb alkalmazási területek:
Repülőgépipar és turbinák: Turbina lapátok, szerkezeti légihajó-tartók és üzemanyag-zárók, amelyek bonyolult hűtőcsatornákkal rendelkeznek.
Orvosi eszközök: Ortopédiai implantátumok és sebészeti eszközök háza, amelyek biokompatibilitást és tükörfényes felületi illeszkedést igényelnek.
Ipari szivattyúk és szelepek: Magasnyomású impulzuskerék, szelepház és szivattyúház, amelyek tömítetlen zárófelületeket igényelnek.
Pontos öntött és CNC-megmunkált rozsdamentes acél impulzuskerék és szelepház a követelményes folyadékkezelési alkalmazásokhoz.
4. Minőségellenőrzés és pontosságbiztosítás
A megmunkálás előtti öntött alapfelületek és a CNC megmunkálási pályák zavarmentes illeszkedésének biztosítása érdekében szigorú, többfokozatú minőségellenőrzést hajtunk végre:
Megmunkálás előtti nem romboló vizsgálat: 100%-os röntgen- és festékpontos vizsgálat a belső zsugorodás vagy üregek teljes hiányának biztosítására a megmunkálás előtt.
Folyamat közbeni érzékelés: A gépen belüli érzékelőrendszer ellenőrzi az öntött felületek tényleges helyzetét, hogy automatikusan korrigálja a vágási eltolódásokat.
Végleges CMM-ellenőrzés: A koordinátamérő gépek minden kritikus méretet ellenőriznek az Ön 3D CAD-modelljei alapján.

GYIK és műszaki konzultáció
K: Miért olcsóbb az öntött alkatrész + CNC megmunkálás, mint a teljes mértékű megmunkálás?
V: Az öntés olyan közel-végleges alakzatokat hoz létre, amelyek méretei közel állnak a végleges méretekhez, így drasztikusan csökkentve az alapanyag-költségeket, a durva előmegmunkáláshoz szükséges időt és a szerszámkopást.
K: Milyen méreteltérés-tűrést kell megadnom 2D rajzaimon?
V: Csak a funkcionális, megmunkált felületeken adjon meg szigorú tűréseket ( ±0,01 mm), míg a nem funkcionális öntött felületeken alkalmazzon szabványos öntési tűréseket ( ±0,2 mm) a költségek optimalizálása érdekében.
Egyetlen forrásból kívánja beszerezni az öntött alkatrészeket és a CNC megmunkálást?
Optimalizálja ellátási láncát úgy, hogy az öntést, hőkezelést és pontos CNC megmunkálást egyetlen partneren keresztül kapja.
[ Kérjen ingyenes DFM-értékelést és árajánlatot 24 órán belül ] (CTA gomb)