
 EN
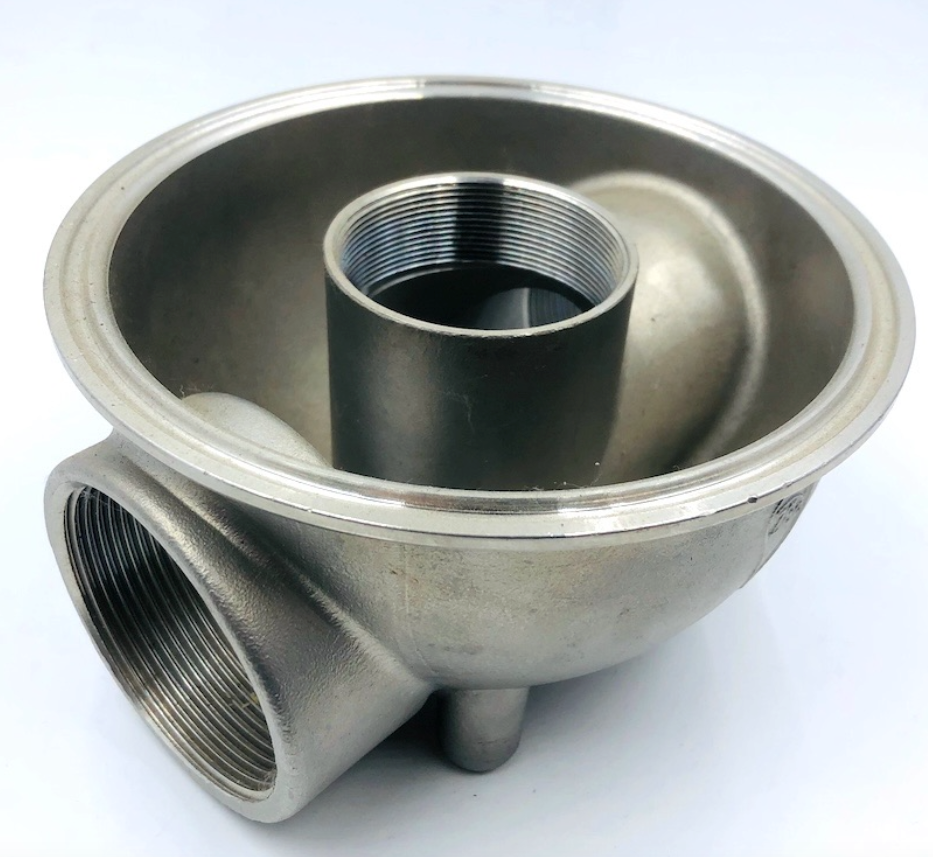
Aukšto tikslumo pramonėse, tokiuose kaip aviacijos, medicinos ir skysčių valdymo sektoriuose, pasirinkimas tarp liejimo ir apdirbimo dažnai yra neteisingas dvejopumas. Nė vienas iš šių procesų atskirai nepasiūlo idealaus geometrinės sudėtingumo, paviršiaus kokybės ir sąnaudų efektyvumo balanso.
Investicinis liejimas su CNC apdirbimu derina prarasto vaško liejimo geometrinę laisvę su šiuolaikinio CNC baigiamojo apdirbimo tikslumu ( ±0,01 mm). Šis hibridinis požiūris optimizuoja medžiagų naudojimą, tuo pat metu užtikrindamas tikslų paviršiaus sąsajas.
1. Vieno proceso gamybos susitrikdymai
Kodėl remtis integruotu darbo srautu? Tik investicinio liejimo ar tik CNC apdirbimo naudojimas atskirai kelia rimtų inžinerinių apribojimų:
Tik investicinio liejimo trūkumai: Nors liejimas lengvai tvarko organines formas ir plonas sienas, natūralus metalo susitraukimas riboja liejimo tikslumą iki ±0,1 mm – ±0,5 mm. Kritinės sandarinamosios paviršiai, guolių vietos ir įpjautos skylės reikalauja didesnio tikslumo.
Tik CNC apdirbimo trūkumai: Sudėtingų detalių apdirbimas iš vientiso lydinio bloko sukelia nepriimtinai aukštą pirkti–skristi santykį (ypač didelį medžiagos švaistymą) ir pernelyg intensyvų įrankių nusidėvėjimą, ypač dirbant su labai atspariais lydiniais, pvz., titano ar nikelio superlydiniais.
2. Kaip veikia integruotas liejimo + CNC darbo srautas
Nustatydami beveik galutinės formos liejimą pirmiausia ir baigdami funkcines savybes daugiakopis CNC apdorojimas , gamintojai pasiekia mikrometrinio tikslumo tikslumą optimizuotomis vieneto sąnaudomis.
Proceso palyginimas ir sinergija
Gaminto etapas |
Pagrindinė funkcija |
Pasiekti pagrindiniai techniniai duomenys |
1 etapas: įforminamasis liejimas |
Sukuria sudėtingą korpusą, vidinius kanalus ir beveik galutinę geometriją |
Sudėtingi kontūrai, minimalios medžiagos nuostolios |
2 etapa: CNC apdirbimas |
Tobulina kritinius skylių matmenis, sujungiamuosius flanšus, sriegius ir sandarinimo paviršius |
Tolerancijos: ±0.005mm -±0.01mm Viršūnė: Ra 3.2µm –Ra 6.3µm |
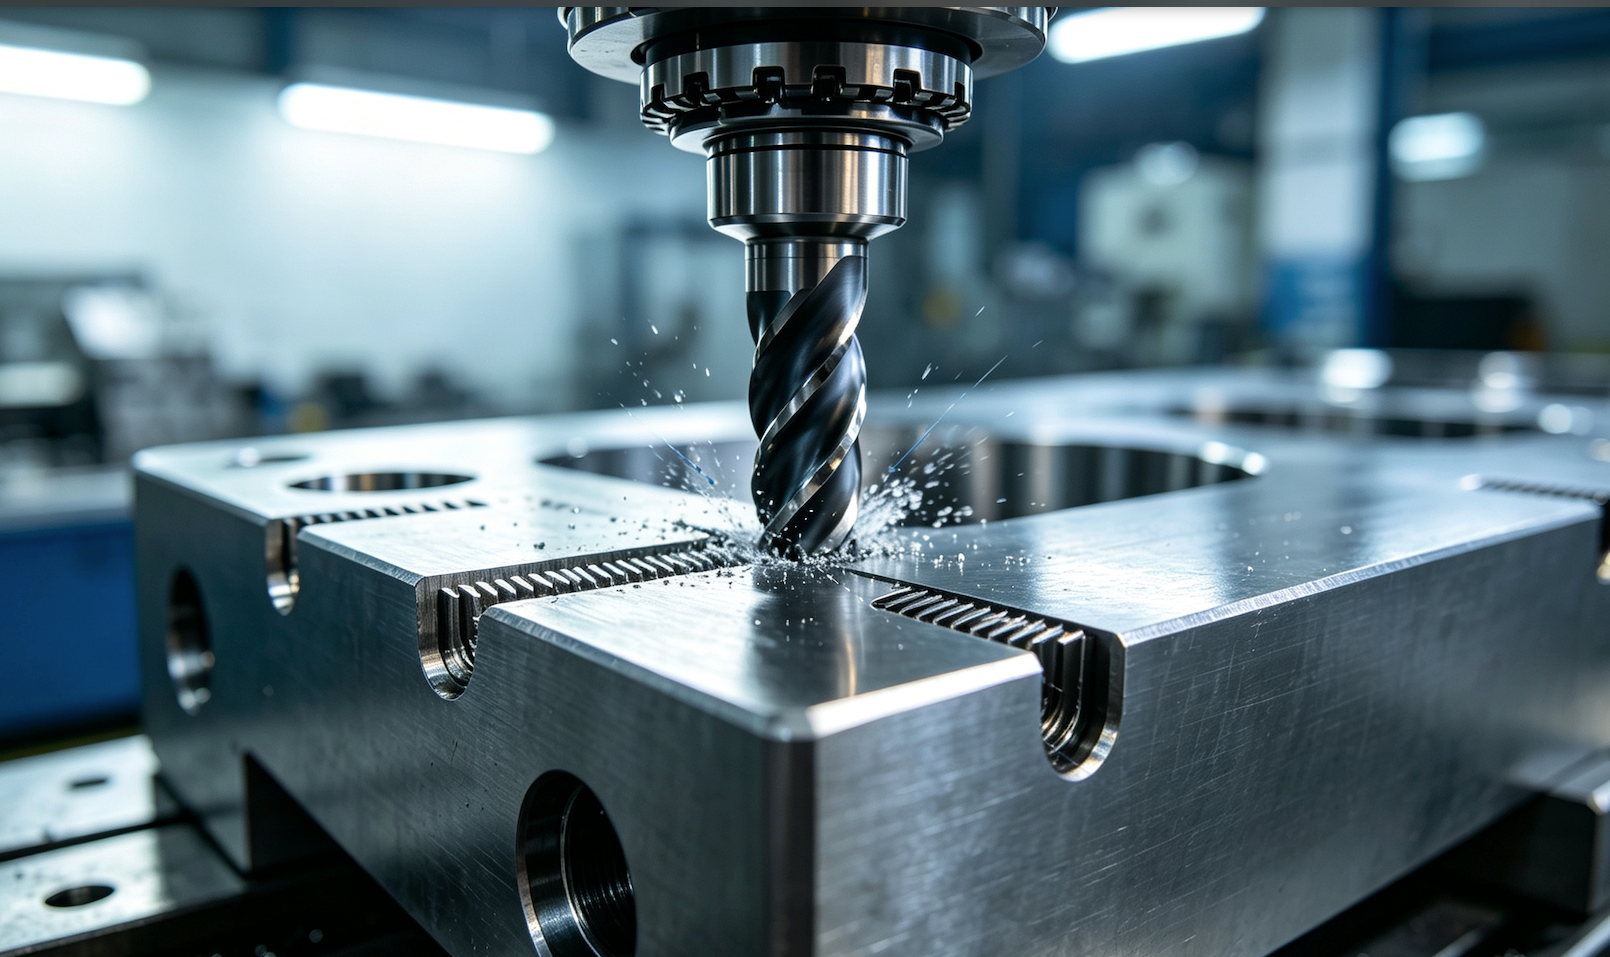
Daugiaplačių CNC apdirbimas tikslina kritines sujungimo paviršius ir tiksliai išlaiko nuokrypius iki ±0,01 mm žaliavos liejimuose.
3. Medžiagos ir tipinės taikymo sritys
Mūsų integruotos liejimo ir CNC apdirbimo galimybės palaiko įvairių aukšto našumo lydinių gamybą, įskaitant Nerūdijančiąją plieną (316L, 17-4PH), lydinį plieną (4140, 8620), kobalto-chromą, titano ir nikelinius superlydinius .
Pagrindinės taikymo sritys:
Aviacija ir varikliai: Turbinos mentelės, konstrukciniai lėktuvų korpuso tvirtinimo elementai ir kuro srautukai su sudėtingomis aušinimo kanalais.
Medicinos prietaisai: Ortopediniai implantai ir chirurginių įrankių korpusai, kurie reikalauja biologinio suderinamumo ir veidrodinio paviršiaus sąsajoms.
Pramoniniai siurbliai ir vožtuvai: Aukšto slėgio mentys, vožtuvų korpusai ir siurblių korpusai, kuriems būtini sandrūs hermetiškumo paviršiai.
Tikslūs liejimo ir CNC apdirbimo būdu pagaminti iš nerūdijančiojo plieno sparnuotieji ratukai ir vožtuvų korpusai reikalaukamiems skysčių valdymo taikymams.
4. Kokybės kontrolė ir tikslumo užtikrinimas
Norėdami užtikrinti beveik idealų atitikimą tarp liejimo paviršiaus žymų ir CNC įrankių kelių, vykdome griežtą daugiapakopę kokybės kontrolę:
Prieš apdirbimą – neardomosios kontrolės metodai: 100 % rentgeno (spindulių) ir dažų penetracinės tyrimų metodais patikrinama, kad prieš apdirbimą nebūtų jokių vidinių susitraukimo ar tuštumų.
Tikrinimas proceso metu: Įrenginyje įmontuota skenavimo sistema patikrina faktines liejimo paviršiaus pozicijas ir automatiškai koreguoja pjovimo nuokrypius.
Galutinė koordinačių matavimo mašinos (CMM) patikra: Koordinačių matavimo mašinos (CMM) patikrina visus kritinius matmenis pagal jūsų 3D CAD modelius.

DUK ir techninės konsultacijos
K: Kodėl investicinis liejimas + CNC apdirbimas yra pigesnis nei visiškas apdirbimas?
A: Liejimas sukuria beveik galutinės formos detalės, artimas galutiniam matmenims, kuris žymiai sumažina žaliavų sąnaudas, grubaus apdirbimo laiką ir įrankių nusidėvėjimą.
K: Kokius leistinus nuokrypius turėčiau nurodyti savo 2D brėžiniuose?
A: Nurodykite tikslų leistiną nuokrypį ( ±0,01 mm) tik funkcionaliose apdirbtose paviršiuose, o standartinį liejimo leistiną nuokrypį ( ±0,2 mm) – ne funkcionaliuose liejimuose, kad optimizuotumėte sąnaudas.
Ieškote vieno tiekėjo, kuris siūlo investicinį liejimą ir CNC apdirbimą?
Supaprastinkite tiekimo grandinę, gaudami liejimą, šiluminę apdorojimą ir tikslųjį CNC apdirbimą vienoje vietoje.
[Užsakykite nemokamą DFM vertinimą ir pasiūlymą per 24 valandas] (veiksmo mygtukas)