
 EN
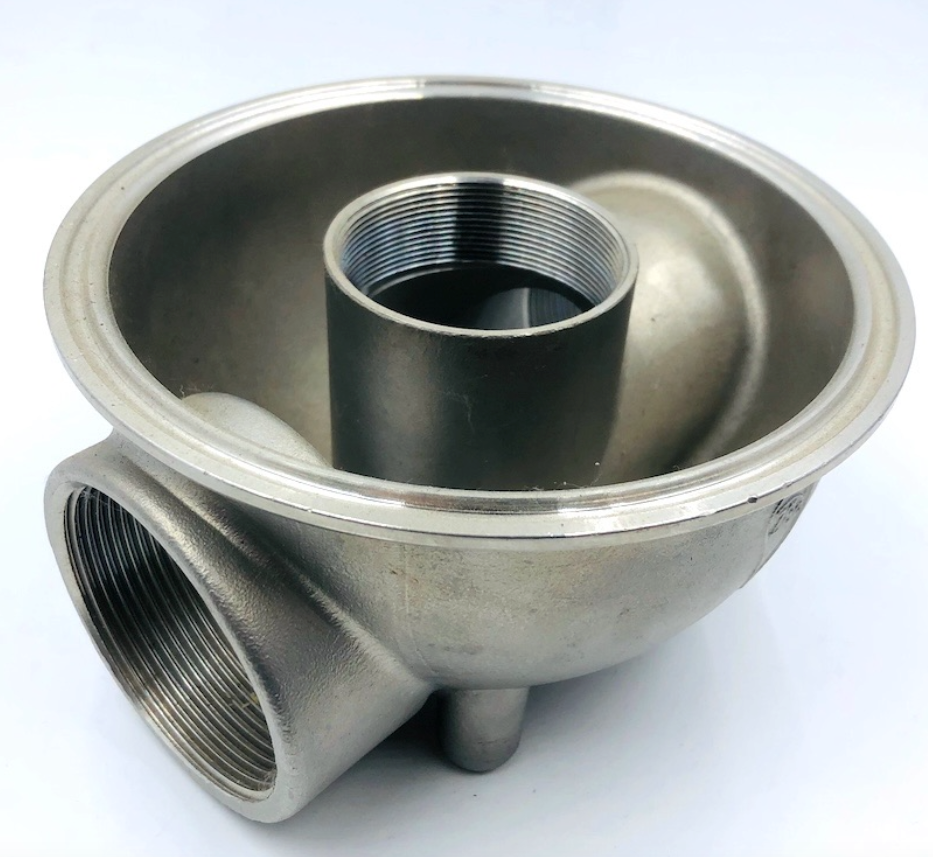
In hochpräzisen Branchen wie Luft- und Raumfahrt, Medizintechnik und Flüssigkeitshandling stellt die Wahl zwischen Gießen und Bearbeitung oft eine falsche Alternative dar. Kein einzelner Prozess allein bietet das ideale Verhältnis aus geometrischer Komplexität, Oberflächenqualität und Kostenwirksamkeit.
Feinguss mit CNC-Bearbeitung kombiniert die geometrische Freiheit des Wachsausschmelzverfahrens mit den engen Toleranzen ( ±0,01 mm) der modernen CNC-Nachbearbeitung. Dieser hybride Ansatz optimiert die Materialausnutzung und garantiert präzise Oberflächenübergänge.
1. Engpässe bei Einzelprozess-Fertigung
Warum auf einen integrierten Workflow setzen? Reines Gießen oder reine Zerspanung allein weisen gravierende technische Einschränkungen auf:
Schwächen des reinen Feingusses: Obwohl Gießen organische Formen und dünne Wandstärken problemlos bewältigt, begrenzt die natürliche Metallschrumpfung die Rohgengenauigkeit auf ±0,1 mm – ±0,5 mm. Für kritische Dichtflächen, Lagerbohrungen und Gewindebohrungen sind engere Toleranzen erforderlich.
Schwächen der reinen CNC-Zerspanung: Die Zerspanung komplexer Komponenten aus massivem Block führt zu einem unzulässig hohen Buy-to-Fly-Verhältnis (extreme Materialverschwendung) und übermäßigem Werkzeugverschleiß, insbesondere bei schwer zerspanbaren Legierungen wie Titan oder Nickel-Superlegierungen.
2. So funktioniert der integrierte Guss- + CNC-Workflow
Durch die Etablierung einer nahezu fertiggegossenen Formgebung ersten und abschließenden funktionalen Merkmale mit mehrfachachsige CNC-Fräser , erreichen Hersteller eine Präzision im Mikrometerbereich bei optimierten Stückkosten.
Verfahrensvergleich und Synergie
Fertigungsstadium |
Hauptrolle |
Erreichte Schlüsselspezifikationen |
Stufe 1: Feinguss |
Erzeugt komplexe Gehäuse, innere Durchgänge und nahezu fertige Geometrien |
Komplexe Konturen, minimierter Materialverbrauch |
Stufe 2: CNC-Bearbeitung |
Verfeinert kritische Bohrungen, Anschlussflansche, Gewinde und Dichtflächen |
Toleranzen: ±0.005mm -±0.01mm Oberfläche: RA 3.2um -Ra 6.3um |
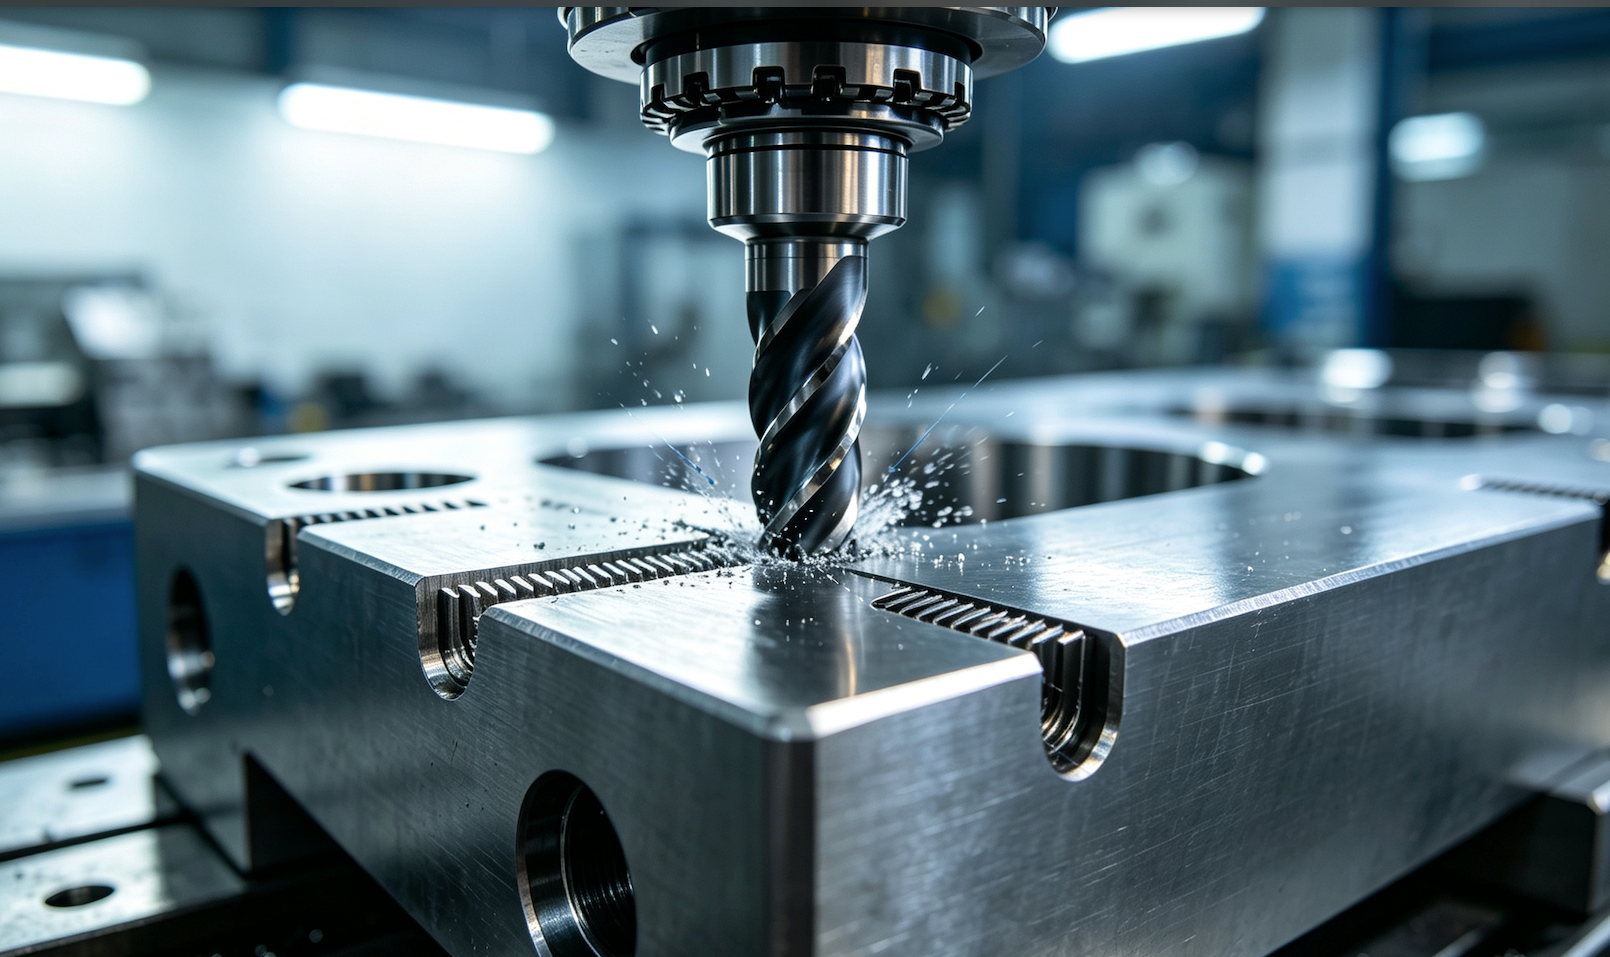
Mehrachsige CNC-Bearbeitung verfeinert kritische Anschlussflächen und enge Toleranzen bis hin zu ±0,01 mm an Rohgussteilen.
3. Werkstoffe und typische Anwendungen
Unsere kombinierten Gieß- und CNC-Bearbeitungskapazitäten unterstützen eine breite Palette hochleistungsfähiger Legierungen, darunter Edelstahl (316L, 17-4PH), legierter Stahl (4140, 8620), Cobalt-Chrom, Titan und Nickel-Superlegierungen .
Wichtige Anwendungsgebiete:
Luft- und Raumfahrt sowie Turbinen: Turbinschaufeln, strukturelle Flugzeugrahmenhalterungen und Kraftstoffdüsen mit komplexen Kühlkanälen.
Medizintechnik: Orthopädische Implantate und Gehäuse für chirurgische Instrumente mit Anforderungen an Biokompatibilität und spiegelglatte Kontaktflächen.
Industriepumpen und -ventile: Hochdruck-Laufräder, Ventilkörper und Pumpengehäuse mit Anforderungen an dichtschließende Oberflächen.
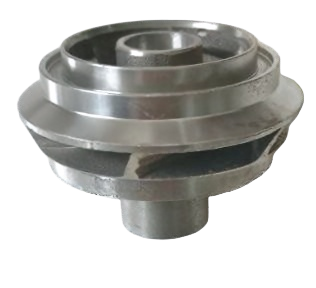
Präzisionsgegossene und CNC-bearbeitete Edelstahl-Laufräder und Ventilgehäuse für anspruchsvolle Fluidhandhabungsanwendungen.
4. Qualitätskontrolle und Präzisionsgarantie
Um eine nahtlose Ausrichtung zwischen den Guss-Bezugsflächen und den CNC-Bearbeitungspfaden sicherzustellen, führen wir strenge mehrstufige Qualitätsprüfungen durch:
Vor der Bearbeitung – Zerstörungsfreie Prüfung (NDT): 100-prozentige Röntgenprüfung und Farbeindringprüfung, um vor der Bearbeitung ein Null-Niveau an inneren Schwindungshohlräumen oder Lufteinschlüssen sicherzustellen.
In-Prozess-Tastung: Das integrierte Tastsystem überprüft direkt an der Maschine die tatsächlichen Oberflächenpositionen des Gussteils, um die Schnittoffset automatisch anzupassen.
Endgültige CMM-Verifikation: Koordinatenmessmaschinen validieren alle kritischen Abmessungen anhand Ihrer 3D-CAD-Modelle.

FAQ und technische Beratung
F: Warum ist Feinguss + CNC-Bearbeitung kostengünstiger als Vollbearbeitung?
A: Das Gießen erzeugt Nahe-Netzformen, die den Endabmessungen sehr nahekommen, wodurch die Rohstoffkosten, die Zeit für grobe Vorbearbeitung und der Werkzeugverschleiß drastisch reduziert werden.
F: Welche Gestaltungstoleranz soll ich in meine 2D-Zeichnungen eintragen?
A: Geben Sie enge Toleranzen ( ±0,01 mm) nur auf funktionalen bearbeiteten Flächen an und Standardgusstoleranzen ( ±0,2 mm) auf nicht-funktionalen Gussflächen, um die Kosten zu optimieren.
Suchen Sie einen Full-Service-Partner für Feinguss und CNC-Bearbeitung?
Vereinfachen Sie Ihre Lieferkette, indem Sie Gießerei, Wärmebehandlung und präzise CNC-Bearbeitung aus einer Hand erhalten.
[ Fordern Sie innerhalb von 24 Stunden eine kostenlose DFM-Analyse und ein Angebot an ] (CTA-Schaltfläche)