
 EN
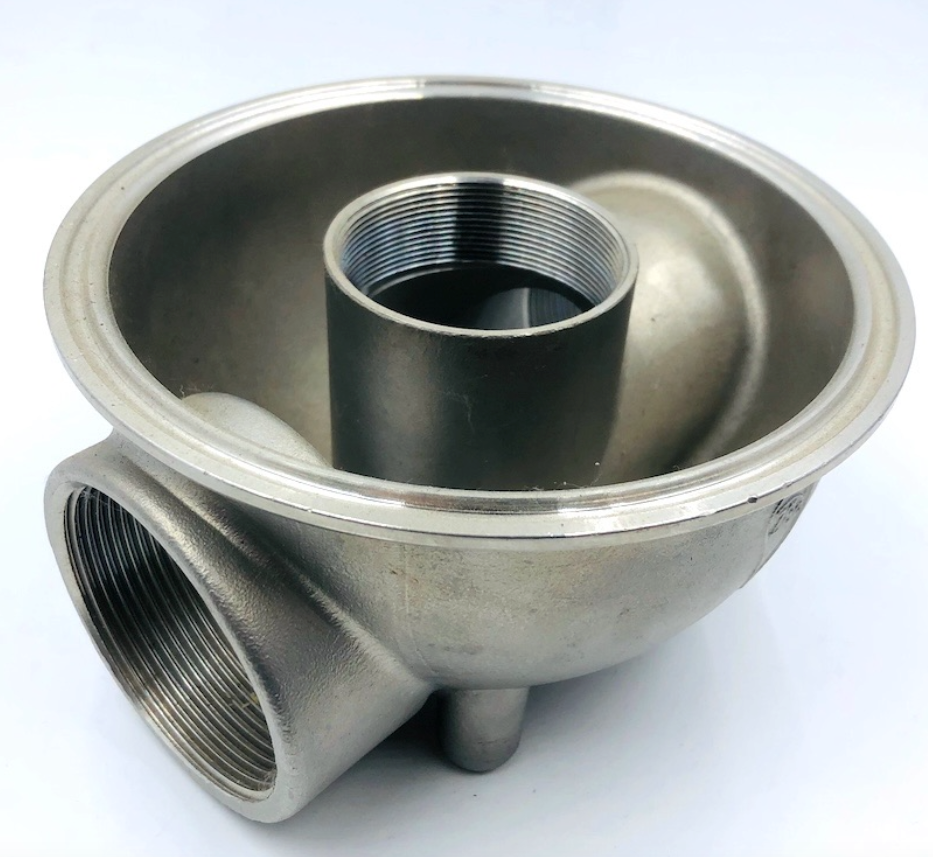
I branscher med hög precision, till exempel luft- och rymdfart, medicinteknik och vätskehantering, är valet mellan gjutning och bearbetning ofta en falsk dikotomi. Ingen av processerna ensam ger den ideala balansen mellan geometrisk komplexitet, ytyta och kostnadseffektivitet.
Investeringssprutgjutning med CNC-bearbetning kombinerar den geometriska friheten i vaxgjutning med de stränga toleranserna ( ±0,01 mm) hos modern CNC-avslutningsbearbetning. Denna hybrida metod optimerar materialutnyttjandet samtidigt som den garanterar exakta ytytor och gränsytor.
1. Begränsningarna med tillverkning i en enda process
Varför lita på en integrerad arbetsflöde? Endast gjutning eller endast fräsning ger allvarliga tekniska begränsningar:
Begränsningar med endast investeringsgjutning: Även om gjutning lätt hanterar organiska former och tunna väggar begränsar naturlig metallkrympning toleranserna för gjutstycket till ±0,1 mm – ±0,5 mm. Kritiska tätytor, lagerplatser och gängade hål kräver högre noggrannhet.
Begränsningar med endast CNC-fräsning: Att fräsa komplexa komponenter från massivt material resulterar i en oacceptabelt hög buy-to-fly-ratio (extrem materialspill) och överdriven verktypsnötning, särskilt vid bearbetning av tuffa legeringar som titan eller nickelbaseras superlegeringar.
2. Hur det integrerade gjutnings- + CNC-arbetsflödet fungerar
Genom att etablera en nästan färdigformad gjutning första och slutför funktionella egenskaper med fleraxlig CNC-fräsning , uppnår tillverkare mikrometerprecision vid optimerade styckkostnader.
Processjämförelse och samverkan
Tillverkningsstadium |
Huvudsaklig roll |
Viktiga specifikationer som uppnåtts |
Steg 1: Formgjutning |
Skapar komplex kropp, interna kanaler och nästan färdigformad geometri |
Komplexa konturer, minimalt materialspill |
Steg 2: CNC-bearbetning |
Förfinar kritiska borrningar, monteringsflänsar, gängor och tätytor |
Toleranser: ±0.005mm -±0.01mm Yta: RA 3.2um –Ra 6.3um |
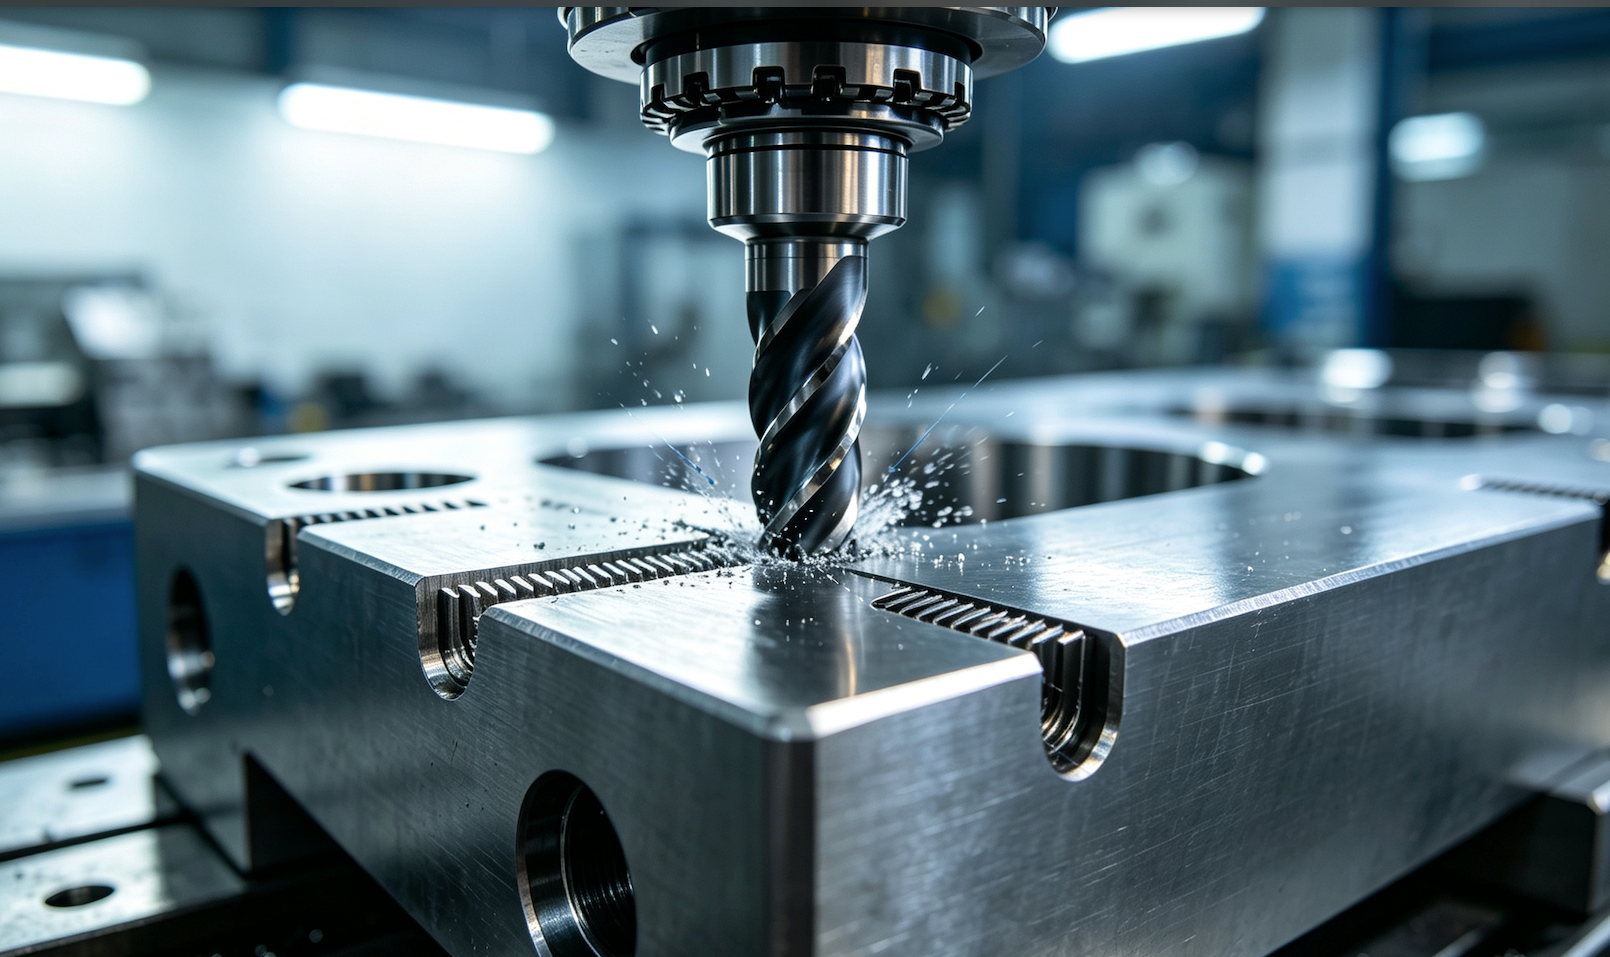
Multiaxlig CNC-bearbetning förfinar kritiska anslutningsytor och strikta toleranser ned till ±0,01 mm på rågjutningar.
3. Material och typiska tillämpningar
Våra kombinerade gjut- och CNC-bearbetningsmöjligheter stödjer ett brett utbud av högpresterande legeringar, inklusive Rostfritt stål (316L, 17-4PH), Legerat stål (4140, 8620), Kobolt-krom, Titan och Nickelhöghållfasta legeringar .
Viktiga tillämpningsområden:
Luft- och rymdfart samt turbiner: Turbinblad, strukturella luftfartygsramar och bränslemunstycken med komplexa kylkanaler.
Medicinska enheter: Ortopediska implantat och kirurgiska verktygshus som kräver biokompatibilitet och spegelblanka gränsytor.
Industriella pumpar och ventiler: Högtryckspumpar, ventilkroppar och pumpgehys som kräver läckagefria tätytor.
Precisiongjutna och CNC-fräsade impeller och ventilkroppar i rostfritt stål för krävande fluidhanteringsapplikationer.
4. Kvalitetskontroll och precisionssäkring
För att säkerställa problemfri justering mellan gjutna referensytor och CNC-verktygspaths utför vi strikta flerstegskvalitetskontroller:
Förförbehandlingens icke-destruktiva provning: 100 % radiografisk (röntgen) och färgmedelprovning för att säkerställa att det inte finns några interna krympningar eller tomrum innan bearbetning.
In-process-provtagning: Probesystem på maskinen verifierar de faktiska gjutna ytpositionerna för att automatiskt justera skärningsförskjutningar.
Slutlig CMM-verifiering: Koordinatmätmaskiner validerar alla kritiska mått mot dina 3D-CAD-modeller.

Vanliga frågor och teknisk konsultation
Fråga: Varför är investeringsgjutning + CNC-bearbetning billigare än fullständig bearbetning?
A: Gjutning skapar nästan färdiga former nära slutliga mått, vilket kraftigt minskar råmaterialkostnaderna, grovfräsningstiden och verktygsslitage.
Q: Vilken konstruktionsprecision bör jag ange på mina 2D-ritningar?
A: Ange strikta toleranser ( ±0,01 mm) endast på funktionella fräsade ytor och standardgjuttoleranser ( ±0,2 mm) på icke-funktionella gjutytor för att optimera kostnaderna.
Letar du efter en helhetslösning för investeringsgjutning och CNC-fräsning?
Effektivisera din leveranskedja genom att få gjutning, värmebehandling och precisions-CNC-fräsning under ett tak.
[ Begär en kostnadsfri DFM-bedömning och offert inom 24 timmar ] (CTA-knapp)