
 EN
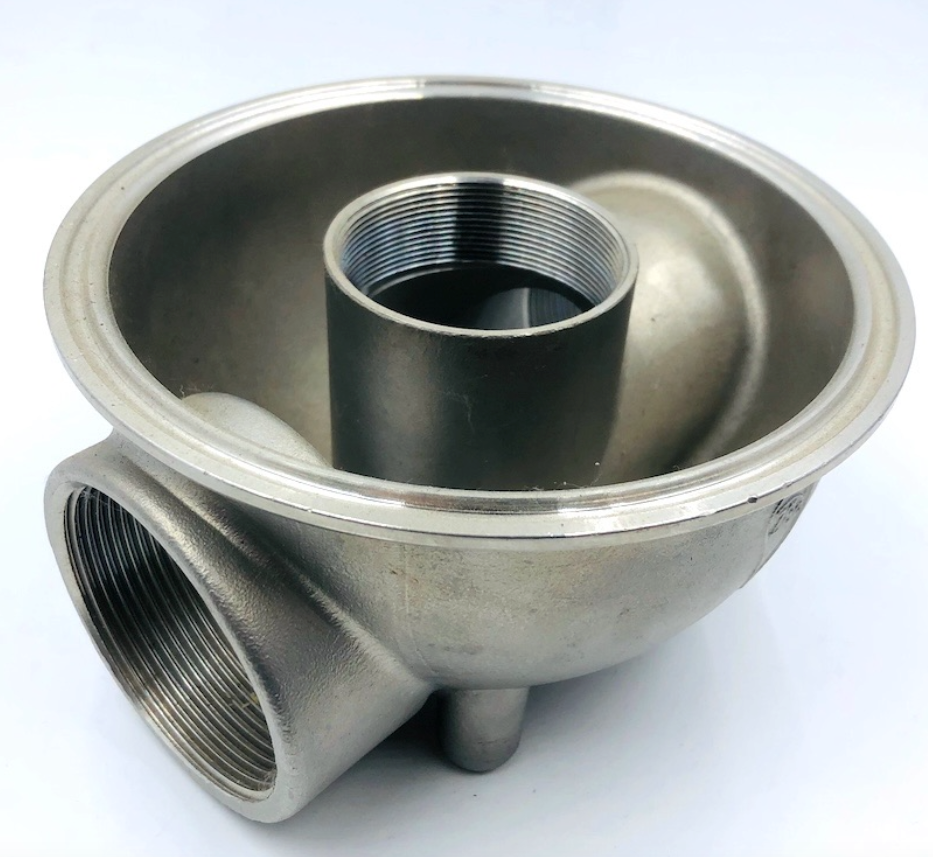
Dans les secteurs exigeant une très haute précision — comme l’aérospatiale, le médical ou la manutention de fluides — choisir entre moulage et usinage constitue souvent une fausse alternative. Aucun de ces deux procédés, pris isolément, n’offre l’équilibre idéal entre complexité géométrique, finition de surface et efficacité économique.
Moulage de précision avec usinage CNC associe la liberté géométrique du moulage à la cire perdue à la précision dimensionnelle ( ±0,01 mm) de l’usinage CNC moderne. Cette approche hybride optimise l’utilisation de la matière tout en garantissant des interfaces de surface exactes.
1. Les goulots d’étranglement de la fabrication monoprocédure
Pourquoi miser sur un flux de travail intégré ? La fonderie seule ou l’usinage CNC seul présentent des limites techniques sévères :
Limites de la fonderie par cire perdue : Bien que la fonderie permette facilement de réaliser des formes organiques et des parois minces, le retrait naturel du métal limite les tolérances en état brut à ±0,1 mm – ±0,5 mm. Les surfaces d’étanchéité critiques, les portées de roulements et les taraudages exigent une précision supérieure.
Limites de l’usinage CNC : Usiner des composants complexes à partir d’un brut plein entraîne un ratio buy-to-fly excessivement élevé (gaspillage matériel important) et une usure excessive des outils, notamment avec des alliages réfractaires comme le titane ou les superalliages à base de nickel.
2. Fonctionnement du flux de travail intégré fonderie + usinage CNC
En établissant une fonderie à près de la forme finale première et en terminant les caractéristiques fonctionnelles avec usinage CNC multi-axes , les fabricants atteignent une précision au niveau du micromètre à des coûts unitaires optimisés.
Comparaison et synergie des procédés
Phase de fabrication |
Rôle principal |
Spécifications clés obtenues |
Étape 1 : Coulée en coquille |
Forme le corps complexe, les passages internes et la géométrie à près de la forme finale |
Contours complexes, gaspillage minimal de matière |
Étape 2 : Usinage CNC |
Affine les alésages critiques, les brides d’assemblage, les filetages et les surfaces d’étanchéité |
Tolérances : ±0.005mm -±0.01mm Surface : RA 3.2um -Ra 6.3um |
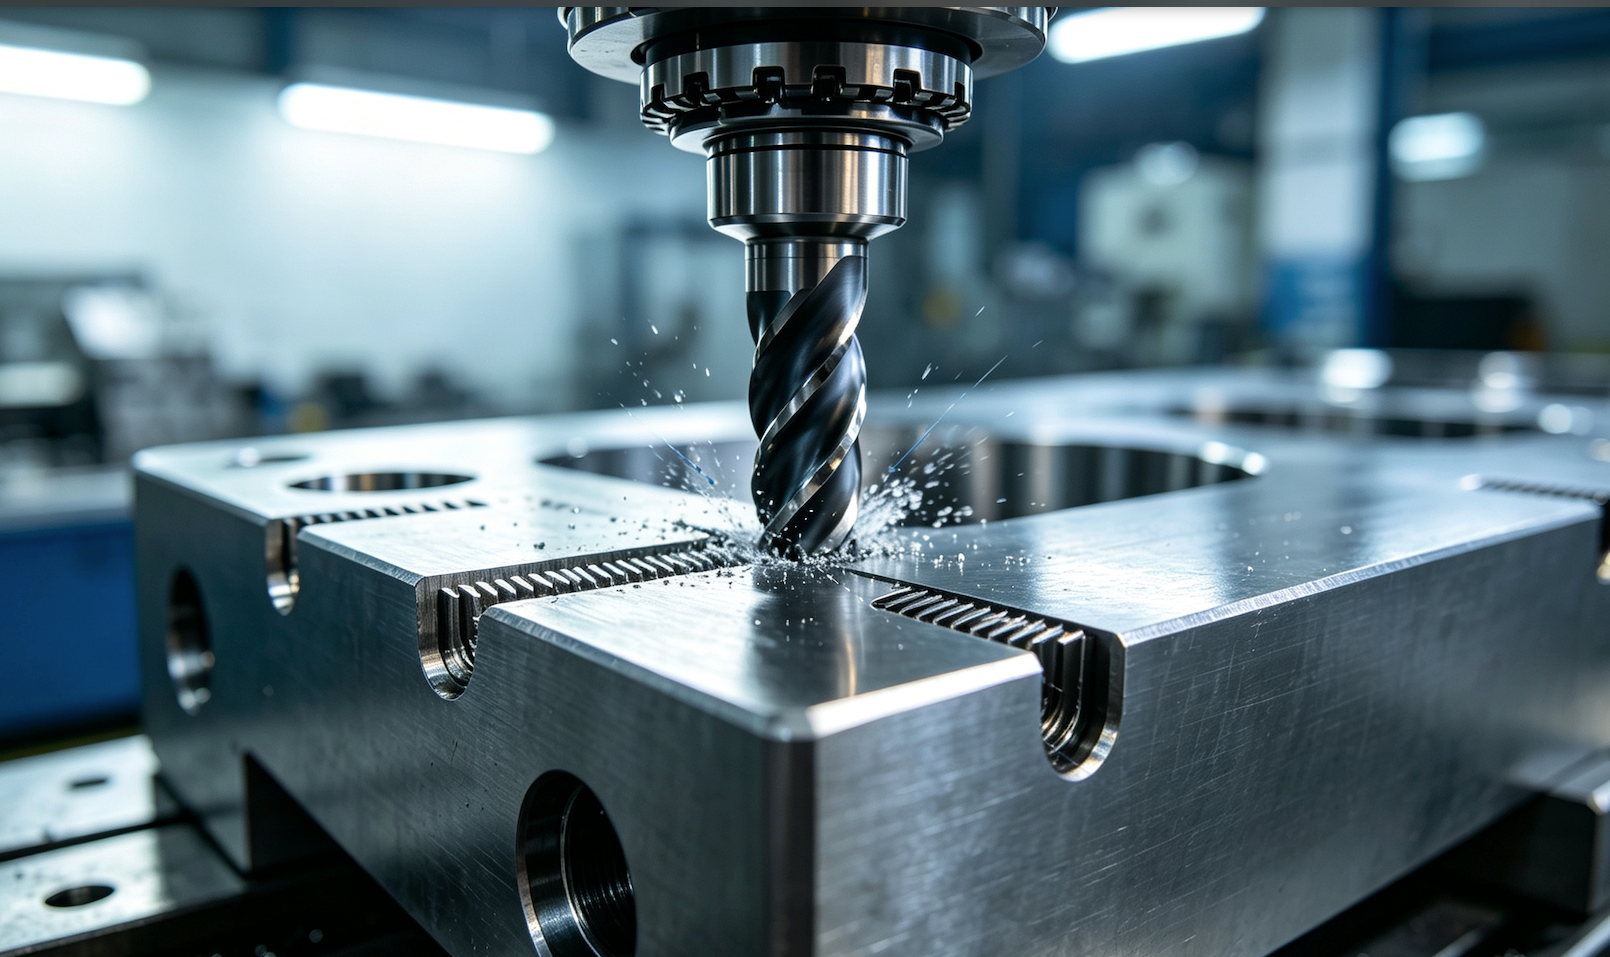
L'usinage CNC multi-axes affine les surfaces d’ajustement critiques et permet d’atteindre des tolérances serrées jusqu’à ±0,01 mm sur les pièces moulées brutes.
3. Matériaux et applications typiques
Nos capacités combinées de fonderie et d’usinage CNC prennent en charge une vaste gamme d’alliages haute performance, notamment Acier inoxydable (316L, 17-4PH), acier allié (4140, 8620), cobalt-chrome, titane et superalliages à base de nickel .
Principaux domaines d'application :
Aérospatiale et turbines : Aubes de turbine, supports structurels pour cellules d’avion et buses de carburant comportant des canaux de refroidissement complexes.
Appareils médicaux : Implants orthopédiques et boîtiers d’instruments chirurgicaux exigeant une biocompatibilité et des interfaces à finition miroir.
Pompes et vannes industrielles : Roues de pompe haute pression, corps de vannes et carter de pompes nécessitant des surfaces d’étanchéité parfaites.
Roues et corps de valve en acier inoxydable obtenus par moulage de précision et usinés à la commande numérique pour des applications exigeantes de manutention de fluides.
4. Contrôle qualité et garantie de précision
Pour assurer un alignement parfait entre les références issues du moulage et les trajectoires d’usinage CNC, nous effectuons des contrôles qualité rigoureux en plusieurs étapes :
Essais non destructifs avant usinage : Radiographie (rayons X) et essai par ressuage à 100 % afin de garantir l’absence totale de retraits internes ou de vides avant usinage.
Palpage en cours d’usinage : Un système de palpage intégré à la machine vérifie automatiquement les positions réelles des surfaces moulées afin d’ajuster les décalages d’usinage.
Vérification finale par CMM : Des machines à mesurer tridimensionnelles valident toutes les dimensions critiques par rapport à vos modèles CAO 3D.

FAQ et consultation technique
Q : Pourquoi le moulage de précision combiné à l’usinage CNC est-il moins coûteux qu’un usinage complet ?
A : La fonderie permet de créer des pièces proches de la forme finale, ce qui réduit considérablement les coûts des matières premières, le temps d’ébauche lourd et l’usure des outils.
Q : Quelle tolérance de conception dois-je indiquer sur mes dessins 2D ?
A : Spécifiez des tolérances serrées ( ±0,01 mm) uniquement sur les surfaces usinées fonctionnelles, et des tolérances standard de fonderie ( ±0,2 mm) sur les surfaces moulées non fonctionnelles afin d’optimiser les coûts.
Vous recherchez un partenaire unique pour la fonderie à cire perdue et l’usinage CNC ?
Optimisez votre chaîne logistique en regroupant fonderie, traitement thermique et usinage CNC de précision sous un même toit.
[ Demandez une évaluation DFM gratuite et un devis sous 24 heures ] (Bouton d’action)