
 EN
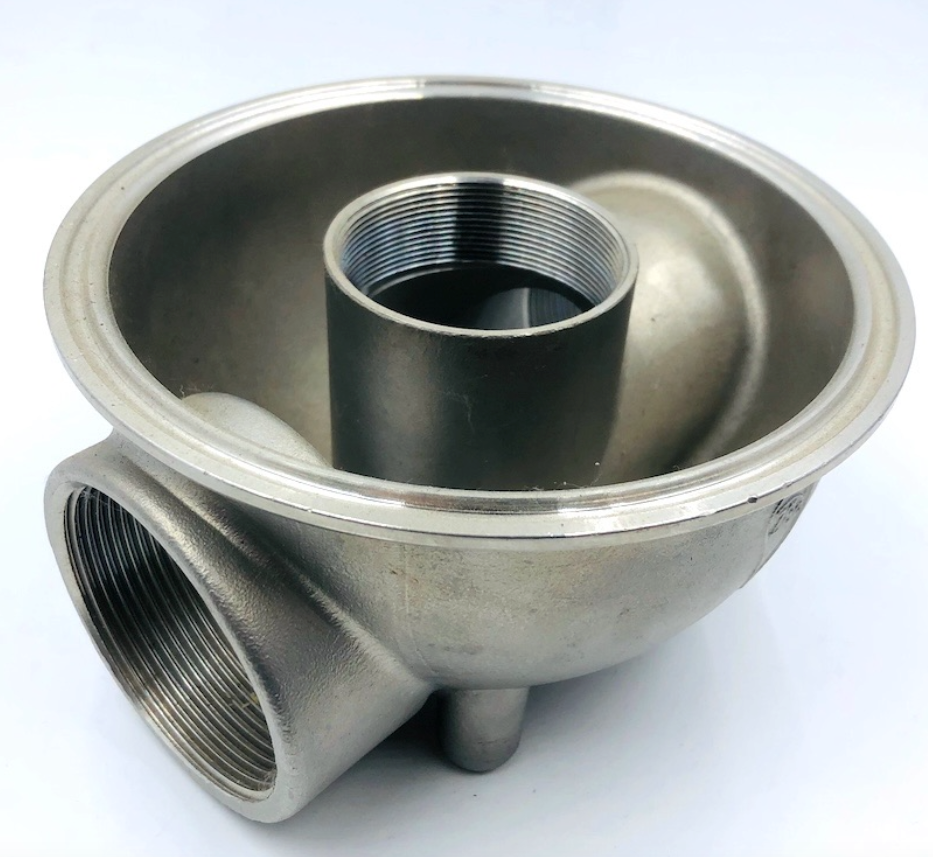
В индустриите с висока прецизност – като аерокосмическата, медицинската и системите за течности – изборът между леене и обработка често е фалшива дилема. Нито един от двата процеса сам по себе си не осигурява идеалния баланс между геометрична сложност, качество на повърхността и разходна ефективност.
Инвестиционно леене с CNC-машинна обработка комбинира геометричната свобода на леенето по восъчен модел с тесните толеранси ( ±0,01 мм) на съвременната CNC финиш обработка. Този хибриден подход оптимизира използването на материали и гарантира прецизни повърхностни интерфейси.
1. Тесните места при производството с единичен процес
Защо да разчитате на интегриран работен процес? Само леенето или само фрезоването сами по себе си водят до сериозни инженерни ограничения:
Недостатъци на чистото инвестиционно леене: Макар леенето лесно да обхваща органични форми и тънки стени, естественото свиване на метала ограничава допуските на готовото леярско изделие до ±0,1 мм – ±0,5 мм. Критичните уплътнителни повърхности, посадките за лагери и резбовите отвори изискват по-висока точност.
Недостатъци на чистото CNC фрезоване: Фрезоването на сложни компоненти от цялата заготовка води до неприемливо висок buy-to-fly ratio (екстремна загуба на материал) и прекомерно износване на режещия инструмент, особено при работа с твърди сплави като титанови или никелови суперсплави.
2. Как функционира интегрираният процес „леене + CNC“
Чрез създаване на отливане с почти окончателна форма първоначално и завършване на функционалните характеристики с многоосни CNC обработки , производителите постигат прецизност на микрометрово ниво при оптимизирани единични разходи.
Сравнение на процесите и синергия
Етап на производство |
Основна роля |
Постигнати ключови спецификации |
Етап 1: Отливане по модел |
Формира сложен корпус, вътрешни канали и геометрия с почти окончателна форма |
Сложни контури, минимални отпадъци от материала |
Етап 2: CNC обработка |
Довършва критичните отвори, фланци за съединяване, резби и уплътнителни повърхности |
Толеранси: ±0.005мм -±0.01мм Повърхност: ОА 3.2um -Ra 6.3um |
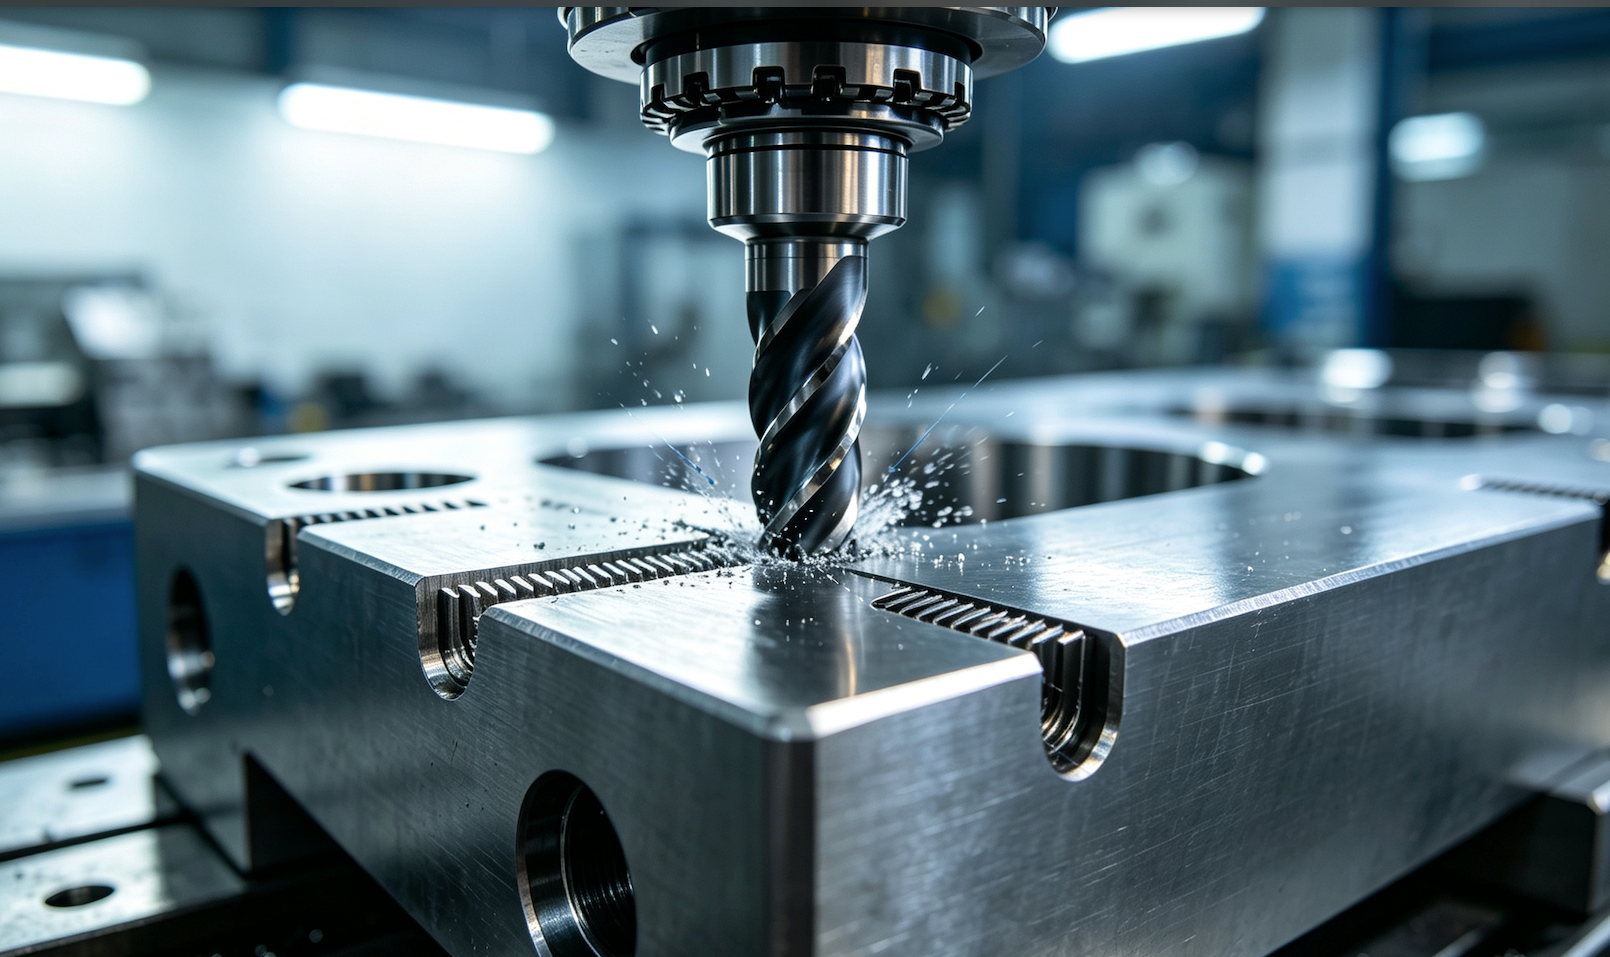
Многоосовата ЧПУ-машинна обработка усъвършенства критичните повърхности за съчетаване и строгите допуски до ±0,01 мм върху сурови отливки.
3. Материали и типични приложения
Нашите комбинирани възможности за леене и ЧПУ-обработка поддържат широк спектър от високопроизводителни сплави, включително Неръждаема стомана (316L, 17-4PH), Легирана стомана (4140, 8620), Кобалт-хром, Титан и Никелови суперсплави .
Основни области на приложение:
Авиация и турбини: Турбинни лопатки, конструктивни крепежни скоби за въздушни рамки и горивни дюзи с комплексни канални системи за охлаждане.
Медицински устройства: Ортопедични импланти и корпуси за хирургически инструменти, изискващи биосъвместимост и повърхности с огледен финиш.
Промишлени помпи и клапани: Импелери за високо налягане, корпуси на клапани и корпуси на помпи, изискващи повърхности за плътно запечатване.
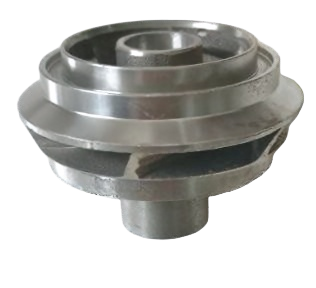
Точни лити и фрезовани от неръждаема стомана импелери и корпуси на клапани за изискващи приложения за обработка на течности.
4. Контрол на качеството и гарантиране на прецизността
За да се осигури безпроблемно подравняване между литите базови повърхности и фрезовъчните пътища, ние извършваме строг контрол на качеството в няколко етапа:
Неразрушителен контрол преди фрезоването: 100% рентгеново (рентгенови лъчи) и капилярен (с боя) контрол, за да се гарантира липсата на вътрешни свивки или празнини преди фрезоването.
Проби по време на обработка: Системата за проби на машината проверява действителните положения на литите повърхности, за да коригира автоматично оферсетите при рязане.
Финален контрол с координатно-измервателна машина (CMM): Координатно-измервателните машини потвърждават всички критични размери спрямо вашите 3D CAD модели.

Често задавани въпроси и инженерна консултация
В: Защо инвестиционното леене + фрезоване е по-евтино от пълно фрезоване?
A: Леенето създава форми, близки до окончателните размери, което значително намалява разходите за суровини, времето за грубо обработване и износването на инструментите.
Q: Каква толерансна стойност трябва да посоча в моите 2D чертежи?
A: Посочете строги толеранси ( ±0,01 mm) само върху функционалните машинирани повърхности и стандартни толеранси за леене ( ±0,2 mm) върху нефункционалните лити повърхности, за да оптимизирате разходите.
Търсите ли партньор за комплексно инвестиционно леене и CNC машинна обработка?
Оптимизирайте веригата си за доставки, като получавате леене, термична обработка и прецизна CNC машинна обработка от един и същи доставчик.
[ Заявете безплатна оценка на конструкцията за производствена осъществимост (DFM) и комерсиално предложение в рамките на 24 часа ] (бутона за призив към действие)