
 EN
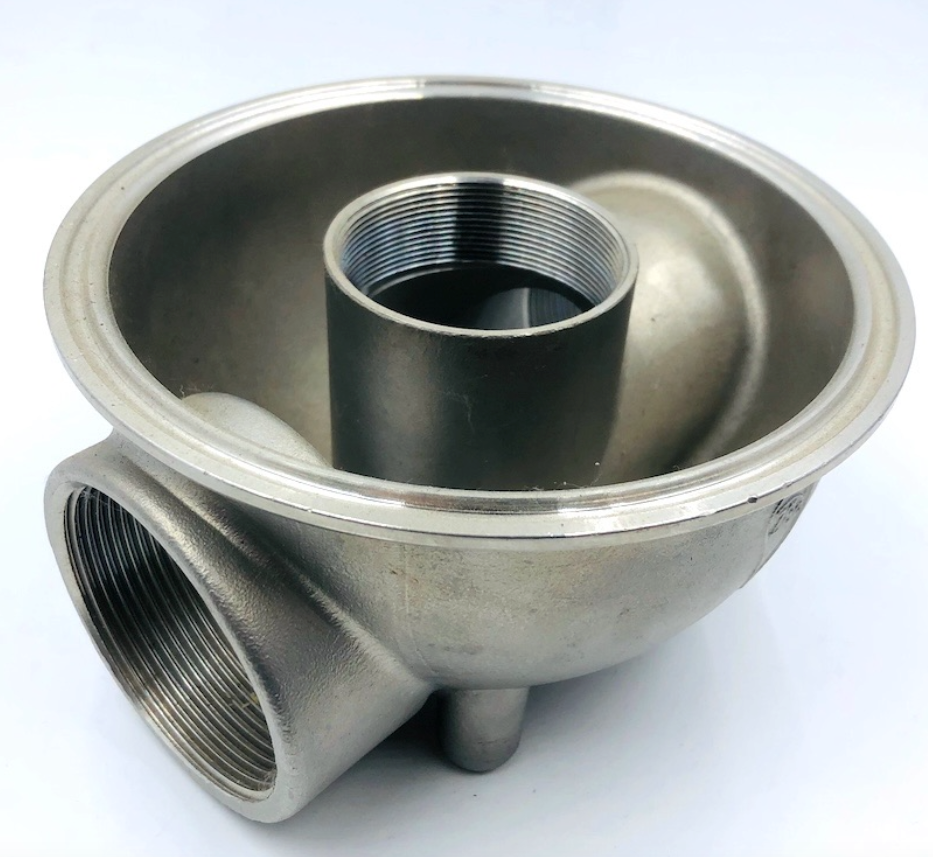
航空宇宙、医療、液体ハンドリングなど高精度が求められる分野では、鋳造と機械加工のどちらを選ぶかという選択は、しばしば誤った二者択一です。単一工程では、いずれも形状の複雑さ、表面仕上げ品質、コスト効率のバランスを理想的に満たすことはできません。
インベストメント・キャスティング(ロストワックス法)とCNC機械加工 ロストワックス鋳造が持つ自由な形状設計性と、現代のCNC仕上げが実現する厳密な公差( ±0.01mm)を組み合わせます。このハイブリッド手法により、材料使用効率を最適化しつつ、正確な面接触を保証します。
1.単一工程製造におけるボトルネック
統合ワークフローを採用する理由は何でしょうか?単一の製造プロセス(鋳造のみ、または切削加工のみ)では、設計・製造上の重大な制約が生じます:
純粋な投資鋳造の課題: 鋳造は有機的な形状や薄肉部の成形に優れていますが、金属の自然な収縮により、鋳造直後の寸法公差は通常 ±0.1 mm ~ ±0.5 mm にとどまります。重要なシール面、軸受座、ねじ穴などは、さらに厳しい公差精度が求められます。
純粋なCNC切削加工の課題: 複雑な部品をバルク材(実材)から切削で製造すると、「購入材重量対製品重量比(buy-to-fly ratio)」が極端に高くなり、 材料の大幅なロス と工具の過度な摩耗が発生します。特にチタンやニッケル系超合金などの難削材を加工する際には、この問題が顕著になります。
2.鋳造+CNC切削の統合ワークフローの仕組み
近似最終形状の鋳造を確立することで 近似最終形状の鋳造 機能面の仕上げ加工を実施し 多軸CNC加工 、メーカーは最適化された単価でマイクロメートルレベルの精度を達成します。
工程比較と相乗効果
製造工程 |
主要な役割 |
達成された主な仕様 |
ステージ1:ロストワックス鋳造 |
複雑な外観形状、内部流路、および近似最終形状を形成 |
複雑な輪郭形状、材料ロスが最小限 |
ステージ2:CNC加工 |
重要な内径、対向フランジ、ねじ部、シール面を仕上げ加工 |
許容範囲: ±0.005mm -±0.01mm 表面: RA 3.2um -Ra 6.3um |
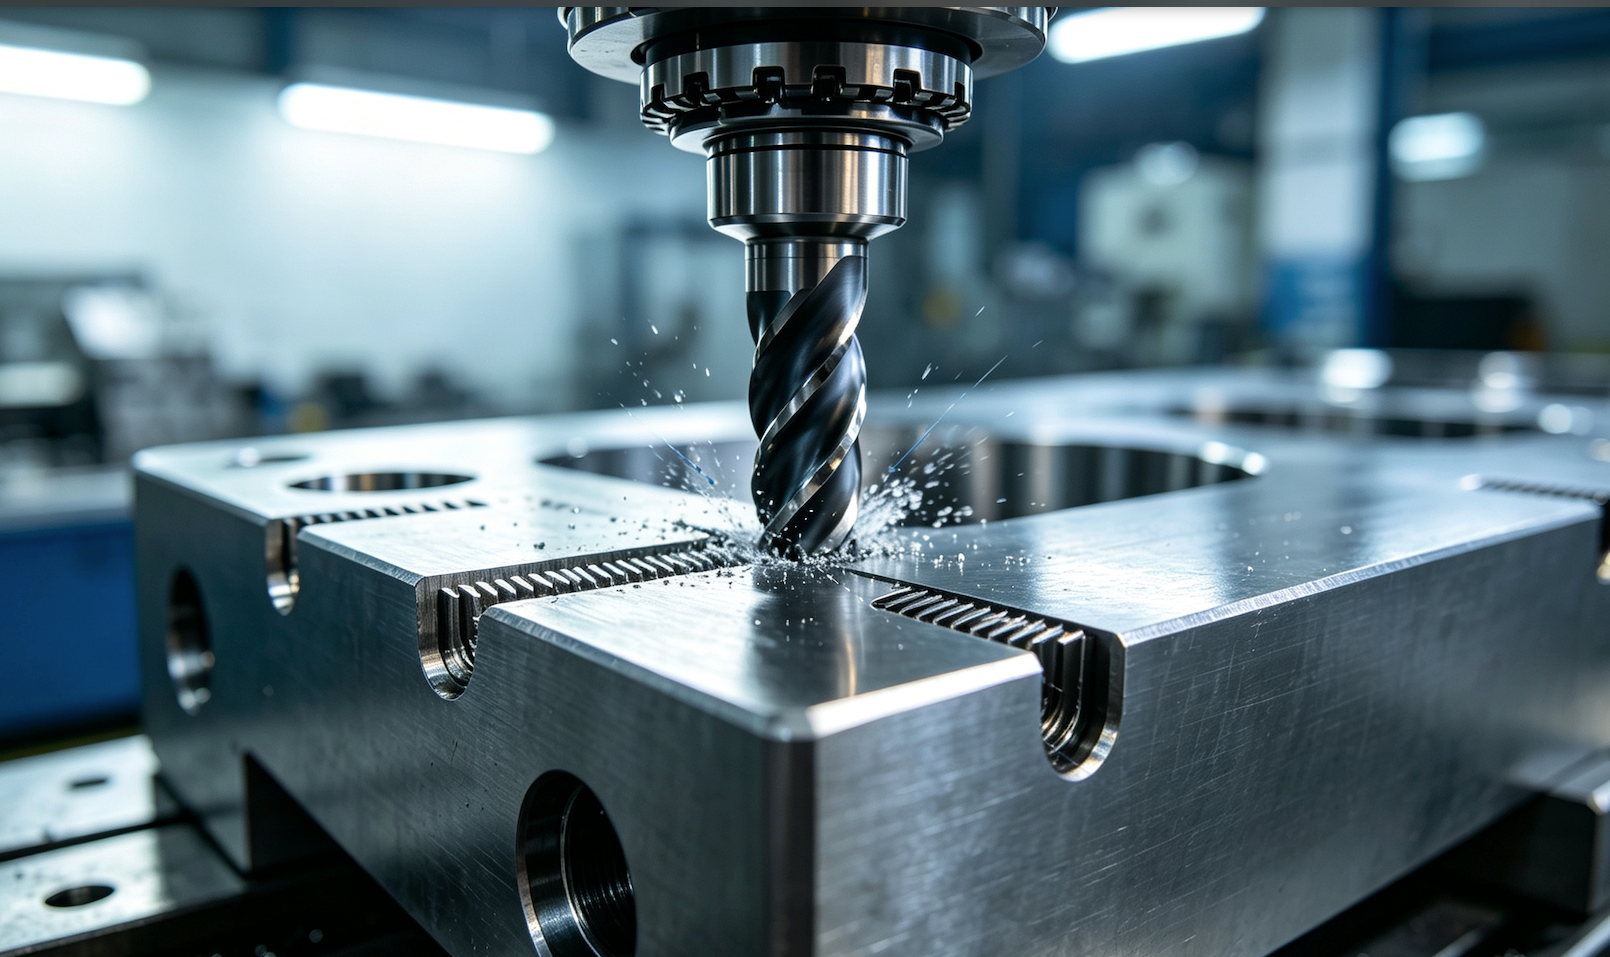
多軸CNC加工により、鋳造品の重要な接触面を高精度に仕上げ、公差を±0.01 mmまで厳密に制御します。
3.材料と主な用途
当社の鋳造およびCNC加工の統合技術は、以下のような高性能合金の幅広い加工に対応しています。 ステンレス鋼(316L、17-4PH)、合金鋼(4140、8620)、コバルト・クロム合金、チタン、ニッケル系超耐熱合金 .
主な応用分野:
航空宇宙・タービン分野: 複雑な冷却流路を備えたタービンベーン、構造用航空機フレームブラケット、燃料ノズルなど。
医療機器: 生体適合性と鏡面仕上げが求められる整形外科用インプラントおよび手術器具のハウジング。
産業用ポンプ・バルブ分野: 高圧用インペラー、バルブ本体、ポンプハウジングなど、漏れのないシール面が必須の部品。
厳しい流体取扱い用途向けに、精密鋳造およびCNC加工によるステンレス鋼製インペラーおよびバルブ本体。
4.品質管理と精度保証
鋳造品の基準面とCNC工作機械の工具パスとの整合性を確実にするため、厳格な多段階品質検査を実施しています。
加工前非破壊検査(NDT): 加工前に、内部の縮孔や空隙が一切ないことを確認するため、放射線(X線)検査および浸透探傷検査を100%実施。
加工中プロービング: 工作機械内プローブシステムにより、実際の鋳造表面位置を検出し、切削オフセットを自動的に補正します。
最終的な三次元測定機(CMM)による検証: 三次元測定機(CMM)で、すべての重要寸法をお客様の3D CADモデルと照合して検証します。

よくあるご質問と技術相談
Q:なぜ「投資鋳造+CNC加工」の方が完全な切削加工よりもコストが低くなるのですか?
A:鋳造は最終寸法に近いニアネット形状を製造するため、原材料費、荒削り加工時間、および工具摩耗を大幅に削減できます。
Q:2D図面にはどの程度の設計公差を指定すればよいですか?
A:機能面となる機械加工部には厳密な公差( ±0.01mm)を指定し、非機能面となる鋳造部には標準的な鋳造公差( ±0.2mm)を指定することで、コスト最適化を図れます。
インベストメント・キャスティングとCNC機械加工を一括で対応できるパートナーをお探しですか?
鋳造、熱処理、高精度CNC機械加工を同一拠点で提供することで、サプライチェーンを効率化できます。
[ 24時間以内に無料のDFM評価およびお見積りをご提供します ] (行動喚起ボタン)