
 EN
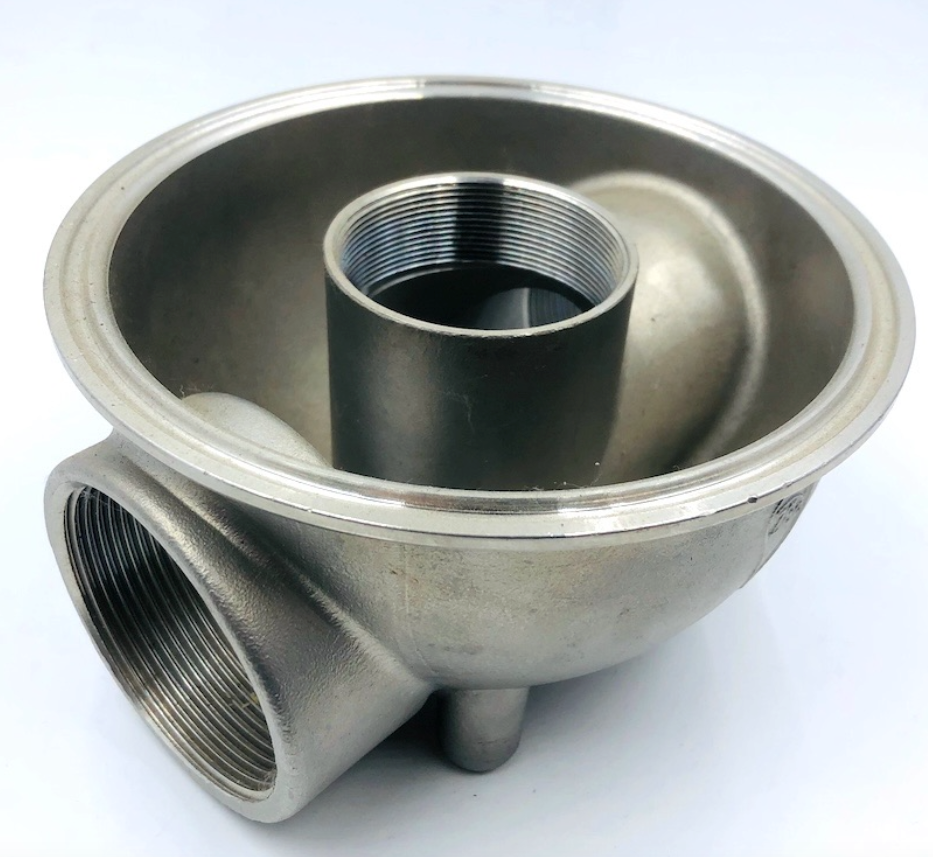
Σε βιομηχανίες υψηλής ακρίβειας όπως η αεροδιαστημική, η ιατρική και η χειρισμού υγρών, η επιλογή μεταξύ χύτευσης και μηχανικής κατεργασίας είναι συχνά μια ψευδής διχοτόμηση. Καμία από τις δύο διαδικασίες μόνη της δεν προσφέρει την ιδανική ισορροπία μεταξύ γεωμετρικής πολυπλοκότητας, επιφανειακής απόδοσης και αποδοτικότητας κόστους.
Χύτευση με επακριβή μορφοποίηση με κατεργασία CNC συνδυάζει τη γεωμετρική ελευθερία της χύτευσης με κερί με τις αυστηρές ανοχές ( ±0,01 mm) της σύγχρονης τελικής κατεργασίας CNC. Αυτή η υβριδική προσέγγιση βελτιστοποιεί τη χρήση των υλικών ενώ εγγυάται ακριβείς επιφανειακές διεπαφές.
1. Οι Στενωποί της Μονοδιαδικασιακής Παραγωγής
Γιατί να βασίζεστε σε μια ενσωματωμένη ροή εργασιών; Το αποκλειστικό χύτευμα ή η αποκλειστική κατεργασία μόνα τους παρουσιάζουν σοβαρούς μηχανικούς περιορισμούς:
Μειονεκτήματα του αποκλειστικού χυτού χύτευμα: Παρόλο που το χύτευμα αντιμετωπίζει εύκολα οργανικά σχήματα και λεπτά τοιχώματα, η φυσική συστολή του μετάλλου περιορίζει τις ανοχές του χυτού σε ±0,1 mm – ±0,5 mm. Οι κρίσιμες επιφάνειες στεγανοποίησης, οι θέσεις εδράνων και οι σπειρωτές οπές απαιτούν υψηλότερη ακρίβεια.
Μειονεκτήματα της αποκλειστικής κατεργασίας CNC: Η κατεργασία πολύπλοκων εξαρτημάτων από στερεό μπιλέτο οδηγεί σε ανεπίτρεπτα υψηλό λόγο αγοράς-προς-πτήση (υπερβολική απώλεια υλικού) και υπερβολική φθορά των εργαλείων, ειδικά κατά την εργασία με δύσκαμπτες κράματα όπως το Τιτάνιο ή τα κράματα νικελίου.
2. Πώς λειτουργεί η ενσωματωμένη ροή εργασιών χύτευσης + CNC
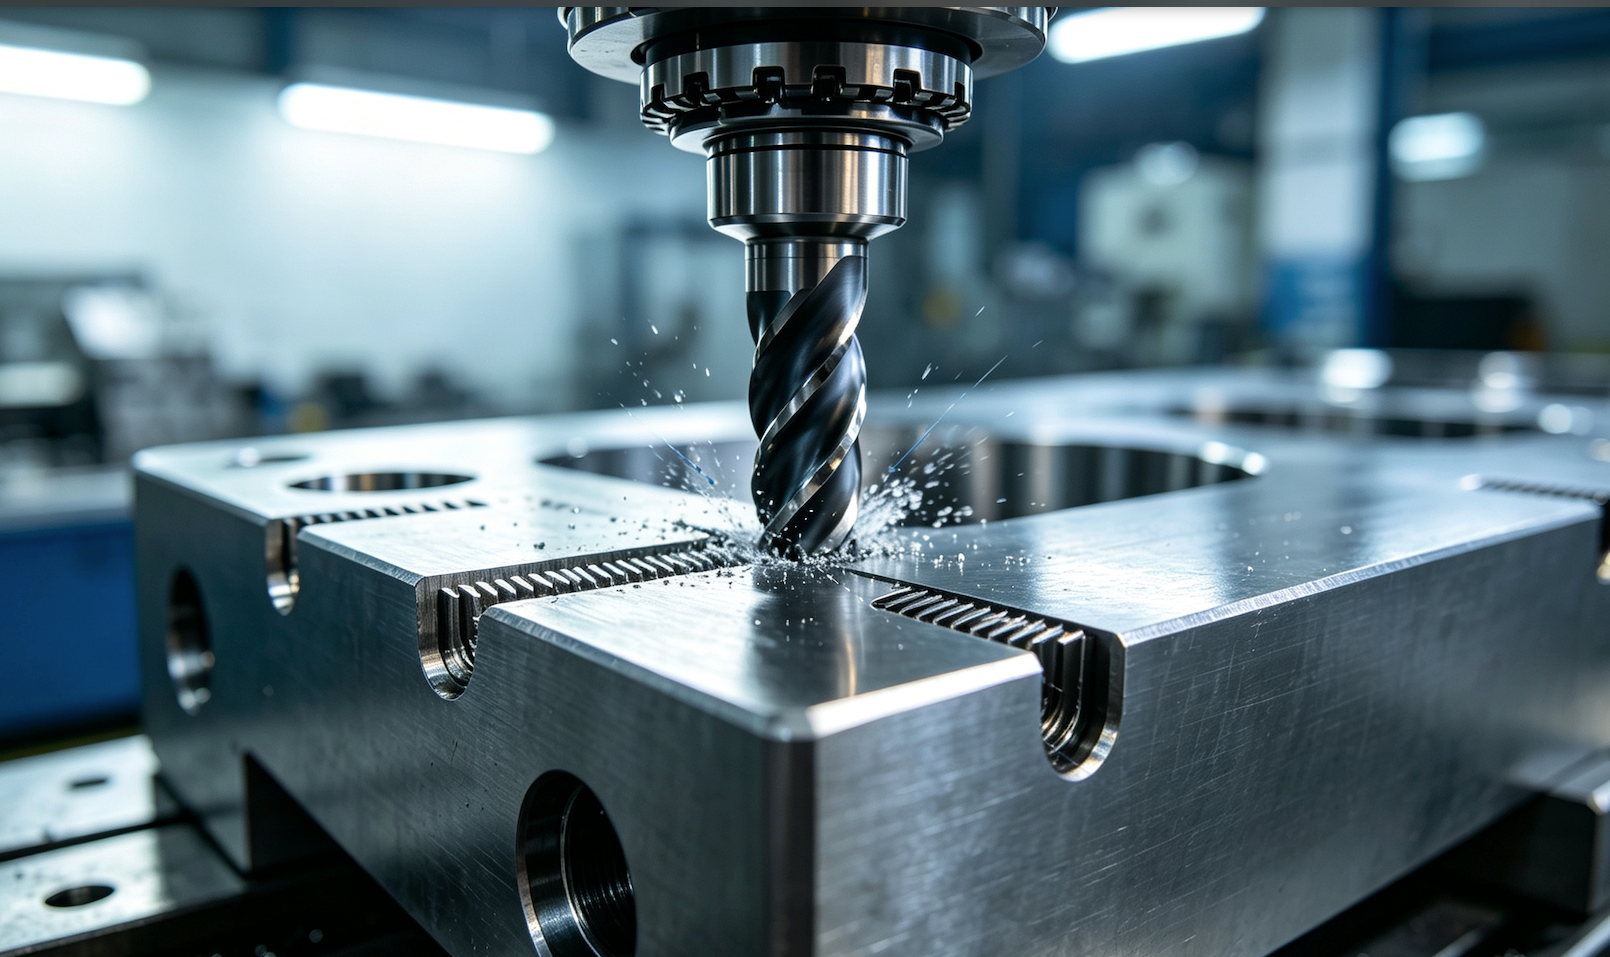
Με την εγκαθίδρυση μιας χύτευσης σχεδόν τελικού σχήματος πρώτης και τελικής λειτουργικής επεξεργασίας με πολυάξονες μηχανές CNC , οι κατασκευαστές επιτυγχάνουν ακρίβεια σε επίπεδο μικρομέτρων με βελτιστοποιημένο κόστος ανά μονάδα.
Σύγκριση Διαδικασιών & Συνεργία
Στάδιο Παραγωγής |
Κύριο Ρόλο |
Βασικές Προδιαγραφές που Επιτεύχθηκαν |
Στάδιο 1: Χύτευση με Καλούπι |
Δημιουργεί πολύπλοκό σώμα, εσωτερικούς αγωγούς και γεωμετρία σχεδόν τελικού σχήματος |
Πολύπλοκα περιγράμματα, ελάχιστη σπατάλη υλικού |
Φάση 2: Κατεργασία CNC |
Βελτιώνει κρίσιμες εσωτερικές επιφάνειες, επιφάνειες σύνδεσης, σπειρώματα και επιφάνειες σφράγισης |
Ανερχομένες: ±0.005mm -±0.01mm Επιφάνεια: Τύπος Διακόπτη 3.2um -Ra 6.3um |
Η πολυάξονας CNC μηχανουργική επεξεργασία βελτιώνει τις κρίσιμες επιφάνειες σύζευξης και τις αυστηρές ανοχές μέχρι ±0,01 mm σε ακατέργαστα χυτά.
3. Υλικά & Τυπικές Εφαρμογές
Οι συνδυασμένες δυνατότητες χύτευσης και CNC επεξεργασίας μας υποστηρίζουν μια ευρεία γκάμα υψηλών επιδόσεων κραμάτων, συμπεριλαμβανομένων Ανοξείδωτου Χάλυβα (316L, 17-4PH), Κράματος Χάλυβα (4140, 8620), Κοβαλτίου-Χρωμίου, Τιτανίου και Νικελίου Υπερκραμάτων .
Βασικές Περιοχές Εφαρμογής:
Αεροδιαστημική & Στρόβιλοι: Πτερύγια στροβίλων, δομικές προσαρτήσεις πλαισίου αεροσκάφους και ακροφύσια καυσίμου με πολύπλοκα διαύλωμα ψύξης.
Ιατρικές Συσκευές: Ορθοπεδικές εμφυτεύσεις και περιβλήματα χειρουργικών εργαλείων που απαιτούν βιοσυμβατότητα και επιφάνειες τέλειας λάμψης.
Βιομηχανικές Αντλίες & Βαλβίδες: Υψηλής πίεσης δρομείς, σώματα βαλβίδων και περιβλήματα αντλιών που απαιτούν επιφάνειες στεγανοποίησης χωρίς διαρροές.
Ακριβής χυτευτή και CNC μηχανουργημένη ανοξείδωτη χάλυβας πτερωτές και σώματα βαλβίδων για απαιτητικές εφαρμογές χειρισμού ρευστών.
4. Έλεγχος Ποιότητας & Διασφάλιση Ακρίβειας
Για να διασφαλιστεί η απρόσκοπτη στοίχιση μεταξύ των σημείων αναφοράς της χύτευσης και των διαδρομών εργαλείων CNC, εφαρμόζουμε αυστηρούς πολυσταδιακούς ελέγχους ποιότητας:
Προ-μηχανουργικός Μη Καταστρεπτικός Έλεγχος (NDT): 100% ακτινογραφικός (ακτίνες Χ) και δοκιμασία με χρωματικό εισπιεστικό υγρό για να διασφαλιστεί η απουσία εσωτερικής συρρίκνωσης ή κενών πριν από τη μηχανουργική επεξεργασία.
Ενδιάμεση εξέταση με αισθητήρα αφής: Το σύστημα εντοπισμού εντός της μηχανής επαληθεύει τις πραγματικές θέσεις των επιφανειών της χύτευσης για να προσαρμόζει αυτόματα τις μετατοπίσεις κοπής.
Τελική Επαλήθευση με CMM: Οι μηχανές συντεταγμένων μετρήσεων (CMM) επαληθεύουν όλες τις κρίσιμες διαστάσεις σε σχέση με τα 3D CAD μοντέλα σας.

Συχνές Ερωτήσεις & Μηχανική Συμβουλευτική Υποστήριξη
Ε: Γιατί η χύτευση με επένδυση συνδυασμένη με CNC μηχανουργική επεξεργασία είναι φθηνότερη από την πλήρη μηχανουργική επεξεργασία;
Α: Η χύτευση δημιουργεί σχήματα πολύ κοντά στις τελικές διαστάσεις, μειώνοντας δραστικά το κόστος πρώτων υλών, τον χρόνο επεξεργασίας σε ρούτινγκ και τη φθορά των εργαλείων.
Ε: Ποια ανοχή σχεδιασμού πρέπει να καθορίσω στα 2Δ σχέδιά μου;
Α: Καθορίστε στενές ανοχές ( ±0,01 mm) μόνο σε λειτουργικές επεξεργασμένες επιφάνειες και τυπικές ανοχές χύτευσης ( ±0,2 mm) σε μη λειτουργικές επιφάνειες χύτευσης για βελτιστοποίηση του κόστους.
Ψάχνετε για έναν ενιαίο πάροχο υπηρεσιών χύτευσης με επενδυτήριο μοντέλο και CNC κατεργασίας;
Απλοποιήστε την αλυσίδα προμηθειών σας λαμβάνοντας χύτευση, θερμική επεξεργασία και ακριβή CNC κατεργασία από έναν μόνο πάροχο.
[Ζητήστε Δωρεάν Αξιολόγηση DFM και Προσφορά εντός 24 ωρών] (Κουμπί CTA)