
 EN
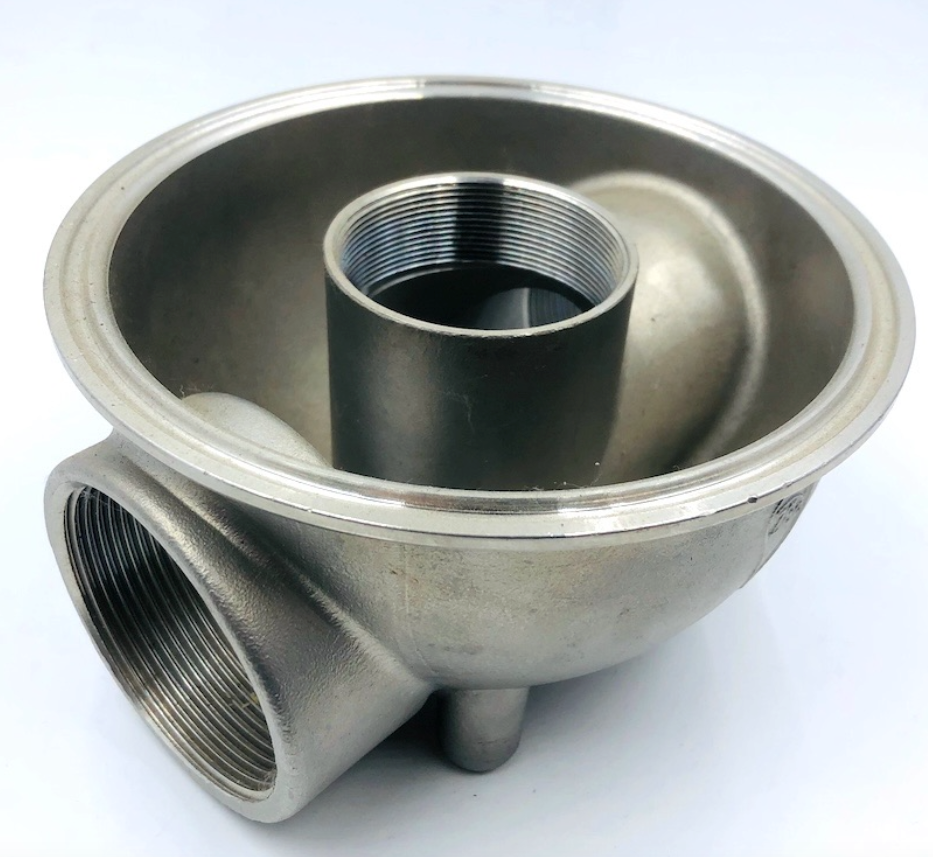
У галузях високої точності — таких як аерокосмічна, медична та системи роботи з рідинами — вибір між литтям і обробкою часто є хибною альтернативою. Жоден із цих процесів окремо не забезпечує ідеального балансу між геометричною складністю, якістю поверхні та економічною ефективністю.
Литьє за втраченою формою з обробкою на ЧПК-верстатах поєднує геометричну свободу ливарного виробництва за методом втраченого воску з жорсткими допусками ( ±0,01 мм) сучасної остаточної обробки на ЧПК. Цей гібридний підхід оптимізує використання матеріалу й одночасно гарантує точність поверхневих контактів.
1. Вузькі місця у виробництві одним процесом
Чому варто покладатися на інтегрований робочий процес? Використання лише ливарного або лише механічного оброблення створює серйозні інженерні обмеження:
Недоліки лише ливарного виробництва: Хоча лиття легко забезпечує виготовлення органічних форм і тонких стінок, природне зменшення металу під час охолодження обмежує точність литих деталей до ±0,1 мм – ±0,5 мм. Критичні ущільнювальні поверхні, посадкові місця під підшипники та різьбові отвори потребують більшої точності.
Недоліки лише фрезерування на ЧПУ: Обробка складних компонентів із суцільної заготівки призводить до неприйнятно високого співвідношення «закупити–до–літати» (надмірні втрати матеріалу) та надмірного зносу інструментів, особливо під час обробки важких сплавів, таких як титанові чи нікелеві суперсплави.
2. Як працює інтегрований процес лиття + ЧПУ
Шляхом створення лиття близької до кінцевої форми спочатку та завершення функціональних елементів за допомогою багатооскові ЦНЧ обробки , виробники досягають точності на рівні мікрометрів при оптимізованих собівартостях одиниці продукції.
Порівняння процесів та синергія
Етап виробництва |
Основна роль |
Ключові досягнуті специфікації |
Етап 1: Лиття за втраченою формою |
Формує складне тіло, внутрішні канали та геометрію, близьку до кінцевої |
Складні контури, мінімальні втрати матеріалу |
Етап 2: Обробка на CNC-верстатах |
Удосконалює критичні отвори, узгоджені фланці, різьбу та ущільнювальні поверхні |
Допуски: ±0.005мм -±0.01мм Поверхня: RA 3.2мкм -Ra 6.3мкм |
Багатовісне ЧПУ-фрезерування полірує критичні поверхні збірки та забезпечує точність до ±0,01 мм на сирих відливках.
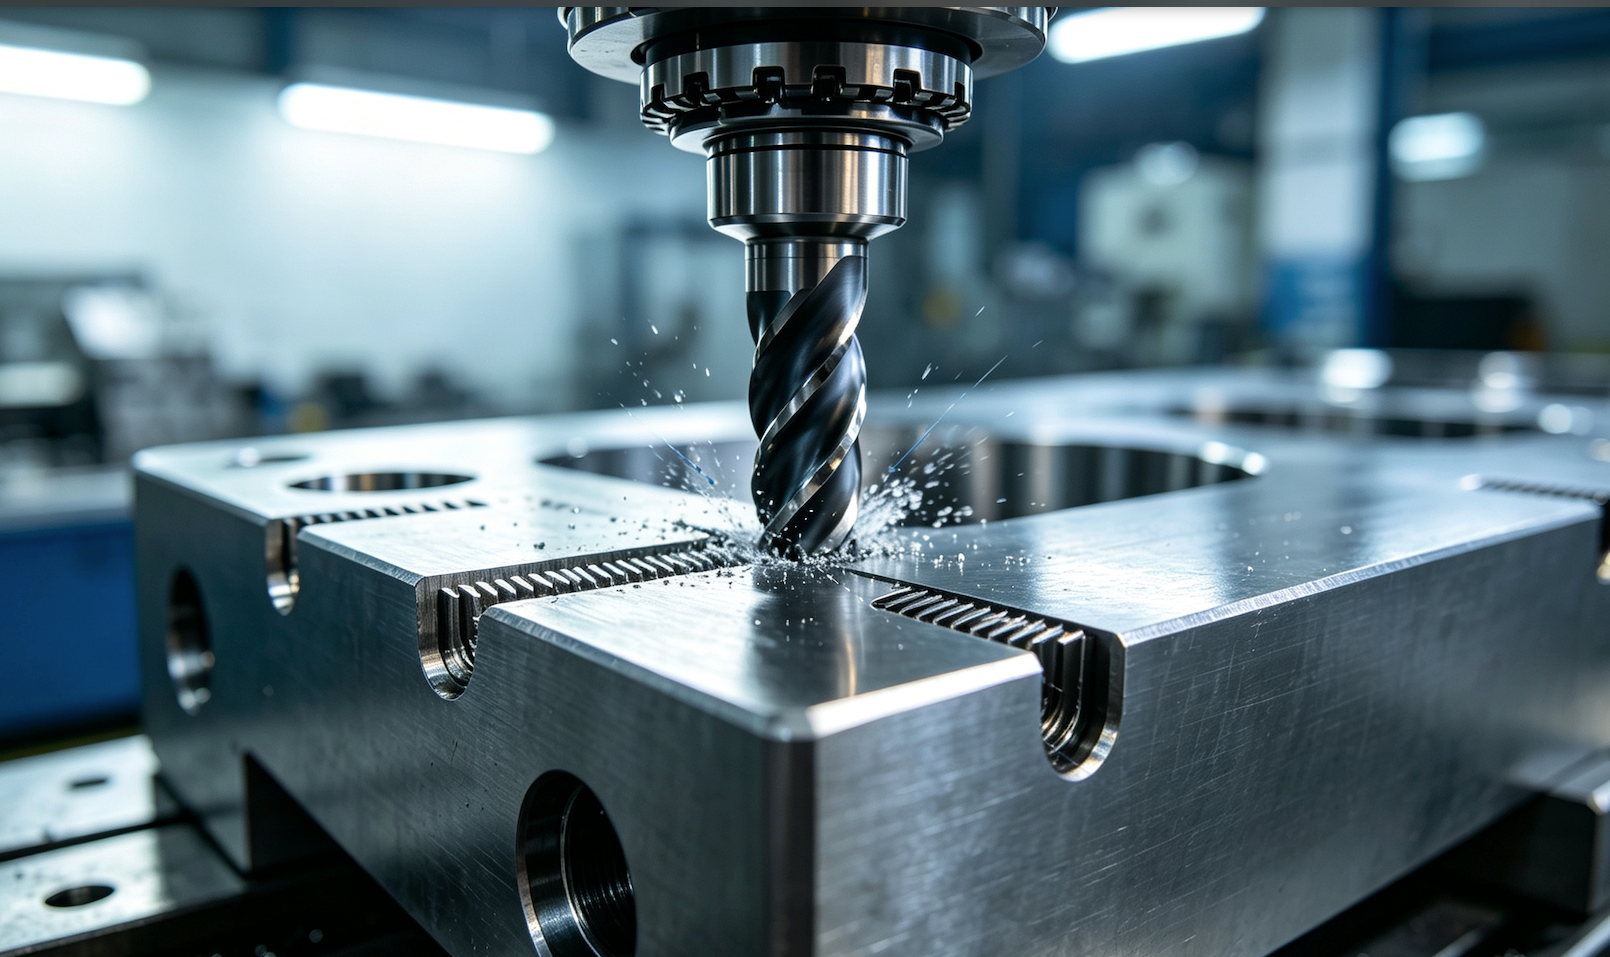
3. Матеріали та типові застосування
Наші об’єднані можливості лиття та ЧПУ-обробки підтримують широкий спектр високопродуктивних сплавів, у тому числі нержавіюча сталь (316L, 17-4PH), легована сталь (4140, 8620), кобальт-хром, титан та нікелеві суперсплави .
Основні сфери застосування:
Авіакосмічна промисловість та турбіни: турбінні лопатки, конструкційні кронштейни для фюзеляжу та паливні форсунки зі складними каналами охолодження.
Медичні пристрої: ортопедичні імплантати та корпуси хірургічного інструменту, що вимагають біосумісності та інтерфейсів з дзеркальним поліруванням.
Промислові насоси та клапани: імпелери для високого тиску, корпуси клапанів та корпуси насосів, що потребують герметичних ущільнювальних поверхонь.
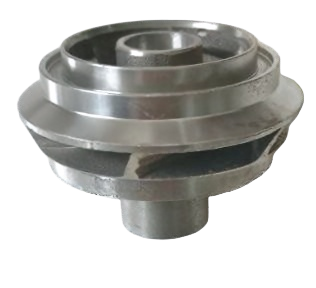
Точні литі та оброблені на ЧПК імпелери та корпуси клапанів із нержавіючої сталі для вимогливих застосувань у системах роботи з рідинами.
4. Контроль якості та забезпечення точності
Щоб забезпечити безперебійне вирівнювання між базовими поверхнями відлитих деталей та траєкторіями інструментів ЧПК, ми проводимо суворий багатоетапний контроль якості:
Неруйнівний контроль перед обробкою: 100-відсоткове радіографічне (рентгенівське) та капілярне контролювання для забезпечення відсутності будь-яких внутрішніх усадочних порожнин або пустот до початку механічної обробки.
Проміжне зондування: Система промірювання прямо на верстаті перевіряє реальні положення поверхонь відлитих деталей, щоб автоматично коригувати зміщення різальних інструментів.
Остаточна верифікація на КВМ: Координатно-вимірювальні машини перевіряють усі критичні розміри відповідно до ваших 3D CAD-моделей.

Питання та технічна консультація
П.: Чому інвестиційне лиття з подальшою обробкою на ЧПК дешевше за повну обробку?
A: Ливарне виробництво створює деталі, що майже відповідають кінцевим розмірам, що значно зменшує витрати на сировину, час грубого оброблення та знос інструментів.
П: Яку допустиму похибку проектування слід вказати на моїх двовимірних кресленнях?
A: Вказуйте жорсткі допуски ( ±0,01 мм) лише на функціональних оброблених поверхнях і стандартні ливарні допуски ( ±0,2 мм) на нефункціональних литих поверхнях, щоб оптимізувати витрати.
Шукайте партнера з комплексного ливарного виробництва та механічної обробки методом ЧПУ?
Оптимізуйте свою ланцюг поставок, отримуючи лиття, термічну обробку та точну механічну обробку методом ЧПУ в одному місці.
[ Замовте безкоштовну оцінку проекту з точки зору технологічності та комерційну пропозицію протягом 24 годин ] (Кнопка CTA)