Параметр / Процесс |
Характеристики и технические особенности |
Преимущества и ценность для заказчика |
Материал |
Углеродистая сталь марки 45# (AISI 1045 / сталь среднего содержания углерода) |
Обеспечивает превосходную прочность на растяжение, высокий срок службы при циклических нагрузках и надёжную конструкционную долговечность для выдерживания постоянных ветровых нагрузок на открытом воздухе и крутящих моментов слежения. |
Сценарий применения |
Оборудование для фотоэлектрической солнечной генерации / системы слежения / крепления для солнечных инверторов |
Специально разработано для обеспечения высокой конструкционной устойчивости и жёстких монтажных интерфейсов для крупногабаритного оборудования солнечных электростанций. |
Вес устройства |
4,443 кг (крупногабаритная тяжёлая рама) |
Оптимизированная по массе конструкция, объединяющая высокую жёсткость компонентов в каркасе сниженного веса для современной инженерии «зелёной» энергетики. |
Конструкционный профиль |
Крупногабаритная тонкостенная матрица со строгим контролем плоскостности |
Максимизирует эффективность использования пространства и снижает мёртвый вес, одновременно гарантируя безупречные, не деформированные конструкционные профили. |
Керновая технология |
Встроенный керамический сердечник для цилиндрического отверстия |
Предотвращает смещение сердечника или искажение внутреннего диаметра при литье при высоких температурах; обеспечивает формирование идеально однородных, чистых и гладких цилиндрических отверстий. |
Защита от деформации |
Эксклюзивный инструмент для коррекции формы после литья |
Специально разработанные системы охлаждения и штамповки гарантируют абсолютный плоский контакт поверхности, полностью устраняя структурное коробление. |
Точность отливки |
Степень точности по ISO 8062 (GB/T 6414) — класс CT6 |
Высокая точность получения деталей, близких к окончательной форме, упрощает немедленную интеграцию в сборочную линию и сводит к минимуму дорогостоящие настройки фрезерования крупных плоских поверхностей. |
Поскольку компоненты солнечных трекеров и креплений подвергаются значительным нагрузкам окружающей среды в течение срока службы более 25 лет, мы применяем строгий контроль с нулевыми допусками на точность:
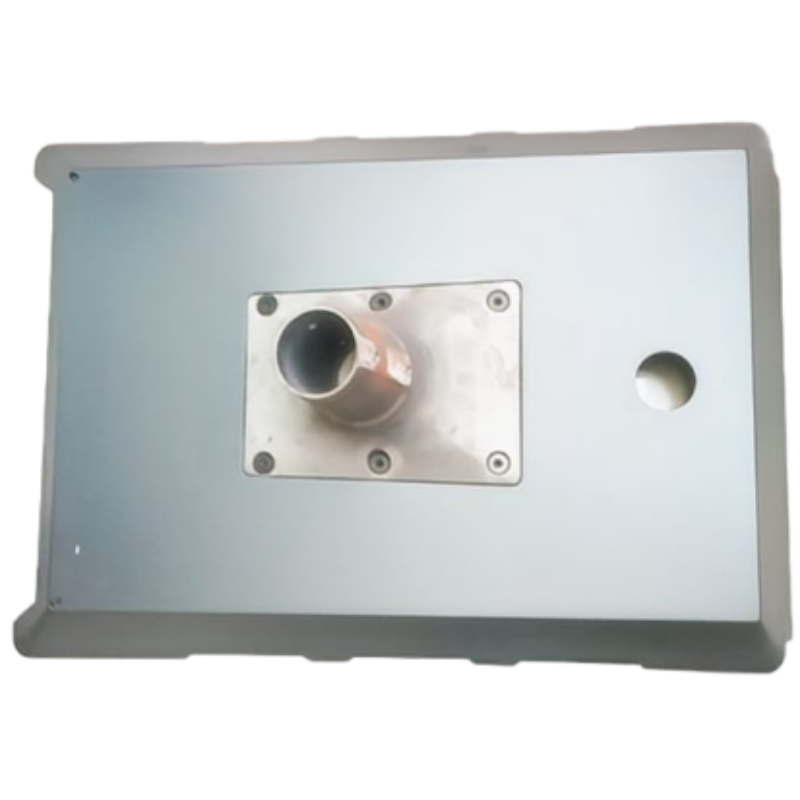
Это фланцевое основание «Звёздное небо» представлено как типичный компонент, изготавливаемый на заказ для оборудования солнечных фотоэлектрических электростанций; систем слежения; креплений инверторов PV. Компания Honyang Cast разрабатывает аналогичные детали по чертежам заказчиков, а не по стандартным каталогам.
Технологический процесс изготовления должен учитывать функциональную геометрию детали — крупную тонкостенную матрицу с контролем плоскостности; цилиндрическое отверстие, формируемое с помощью встроенного керамического стержня — и соотносить её с требованиями к оснастке, литью по выплавляемым моделям, механической обработке и измерительной проверке. Окончательные размеры, монтажные поверхности и критерии приёмки согласовываются на этапе проверки чертежей.
ПОСТАВКА ПОД КОНКРЕТНЫЙ ПРОЕКТ
Марка материала, габариты, зоны допусков, припуск на механическую обработку, состояние поверхности, эксплуатационные требования и протоколы контроля подтверждаются после анализа 2D-чертежа заказчика, 3D-модели и технического задания на проект.
Набор параметров выбран исходя из функции данной детали. Неопределённые значения остаются под контролем чертежа и не должны заменяться обобщёнными данными из каталогов.
| Инженерный элемент | Ссылка / Индивидуальное требование | Основание для проверки |
|---|---|---|
| Марка материала | Углеродистая сталь марки 45# (AISI 1045 / сталь среднего содержания углерода) | Подтвердите действующий стандарт и требования к химическому составу. |
| Масса детали | 4,443 кг | При необходимости подтвердите целевую массу и допустимые отклонения. |
| Функциональная геометрия | Большая тонкостенная матрица с контролем плоскостности; цилиндрическое отверстие, выполненное с использованием встроенного керамического сердечника | Укажите базовые поверхности чертежа и критические для функционирования элементы. |
| Литейная / технологическая база | Встроенный керамический сердечник; послелитейная обработка для коррекции формы; необязательные операции — фрезерование конических углублений на станке с ЧПУ, торцевое фрезерование и защитная отделка — описаны | Уточните, какие этапы применимы к заявленному производственному маршруту. |
| Размеры и допуски | Уточняется по чертежу заказчика. | Укажите допуски на литьё отдельно от размеров после механической обработки и геометрических допусков формы и расположения. |
| Условия эксплуатации | Задаётся заказчиком. | Укажите требования к среде, нагрузке, температуре, давлению, скорости или гигиене — в зависимости от случая. |
| Рекомендуемые дополнительные поля | Указать размеры на чертеже, плоскостность, диаметр отверстия, состояние термообработки и требования к покрытию. | Завершите заполнение до публикации числовых характеристик или предоставления коммерческого предложения на серийное производство. |
| Структурная особенность | Почему это важно | Ответ производителя |
|---|---|---|
| Большая тонкостенная матрица с контролем плоскостности | Эта особенность влияет на посадку, поток, передачу нагрузки, технологичность изготовления или последующую сборку. | Определите базовые поверхности, уплотнительные или сопрягаемые интерфейсы, припуски на механическую обработку и проверки целостности для границы давления или несущей границы. |
| Цилиндрическое отверстие, выполненное с использованием встроенного керамического сердечника | Эта особенность влияет на посадку, поток, передачу нагрузки, технологичность изготовления или последующую сборку. | Проверьте стратегию изготовления стержней, доступ к полостям, локальную толщину стенок и методы подтверждения чистоты внутренних или пересекающихся элементов. |

Маршрут, специфичный для проекта, определяется после анализа геометрии, сплава, допусков, объёма и требований к валидации.
Ссылки на процессы со страницы источника
Область процесса
Литьё по выплавляемым моделям и механическая обработка на станках с ЧПУ описаны как основной технологический маршрут. Термообработка, нанесение покрытий, полировка, балансировка, испытания на давление, радиографический контроль, PPAP или другие специальные процессы должны быть указаны как специфичные для проекта, если их масштаб не подтверждён.
Honyang Cast поддерживает разработку фланцевого основания «Звёздное небо» и связанных с ним компонентов, изготавливаемых методом литья по выплавляемым моделям, на основе чертежей — от анализа технологичности до утверждения образцов и последующего серийного производства.
| Требование к применению | Производственная ценность |
|---|---|
| Посадка и функциональность, определённые чертежом | Часть-специфичный анализ DFM и план контроля связывают геометрию отливки с реальными требованиями сборки и эксплуатации. |
| Интегрированная сложная геометрия | Литьё по выплавляемым моделям позволяет объединить конструктивные элементы и сократить трудоёмкость сборки или чрезмерное удаление припуска, если утверждённая конструкция это допускает. |
| Повторяющиеся критические интерфейсы | Контролируемые базы, обработка и контроль обеспечивают согласованную сборку функциональных поверхностей и сопрягаемых элементов. |
| Прослеживаемость материалов и технологических процессов | Согласованные записи о материалах и контроле подтверждают соответствие чертежу и плану обеспечения качества. |
| Ценность, специфичная для продукта | Непосредственно связывает плоскостность и точность крепления с установкой солнечных трекеров или инвертеров. |
Исходные данные для проектирования, предоставляемые заказчиком
ОТПРАВЬТЕ СВОЙ ЧЕРТЕЖ ДЛЯ ОЦЕНКИ ТЕХНОЛОГИЧНОСТИ ИЗГОТОВЛЕНИЯ
Загрузите чертёж и 3D-модель вашего фланцевого основания «Звёздное небо», а также укажите материал, количество, условия эксплуатации и требования к контролю. Наша команда проанализирует маршрут литья, объём механической обработки и план контроля качества до формирования коммерческого предложения.

Ведущий производитель, специализирующийся на точном литье по выплавляемым моделям и фрезерной обработке на станках с ЧПУ высокопрочных стальных компонентов для критически важных промышленных применений.
 EN