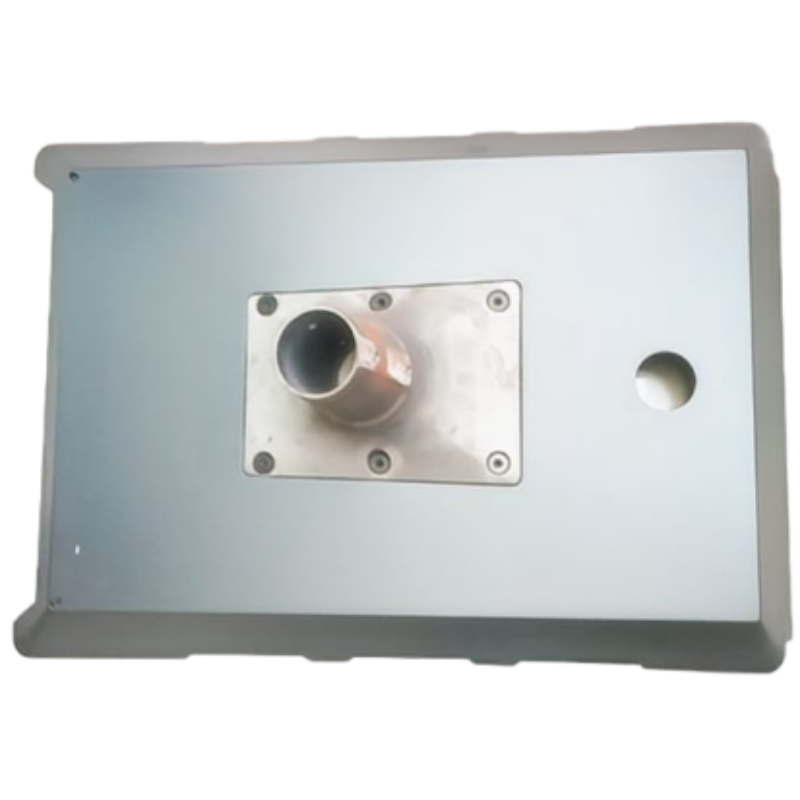
Параметр / Процес |
Специфікація та технічні особливості |
Вигоди для клієнтів / Цінність |
Матеріал |
Вуглецева сталь класу 45# (AISI 1045 / сталь середнього вмісту вуглецю) |
Забезпечує високу межу міцності на розтяг, тривалий термін служби при циклічних навантаженнях та надійну конструктивну міцність для витримування постійних зовнішніх вітрових навантажень та крутних моментів систем слідкування. |
Сценарій застосування |
Обладнання для фотогальванічної сонячної енергетики / системи слідкування / кріплення для фотоелектричних інверторів |
Розроблено спеціально для забезпечення високої конструктивної стабільності та жорстких монтажних інтерфейсів для обладнання великомасштабних сонячних масивів. |
Вага одиниці |
4,443 кг (великомасштабна важка рама) |
Оптимізована за масою конструкція, що поєднує високу жорсткість компонентів із каркасом зі зменшеною вагою для сучасної інженерії «зеленої» енергетики. |
Конструктивний профіль |
Великий тонкостінний матричний профіль із суворим контролем площинності |
Максимізує ефективність використання простору та зменшує «мертву» вагу, забезпечуючи при цьому бездоганну, непотрібну конструктивну форму. |
Технологія корування |
Вбудований керамічний стрижень для циліндричного отвору |
Запобігає зміщенню стрижня або спотворенню внутрішнього діаметра під час лиття при високих температурах; забезпечує створення ідеально рівних, чистих і гладких циліндричних отворів. |
Захист від деформації |
Ексклюзивне інструментування після лиття для корекції форми |
Індивідуальні системи охолодження та пресування гарантують абсолютно плосний контакт поверхонь, повністю усуваючи структурне короблення. |
Тolerанс листування |
ISO 8062 (GB/T6414) клас CT6 |
Висока точність отримання деталей близько до кінцевої форми спрощує безпосередню інтеграцію в потокову лінію збирання й мінімізує витрати на складну фрезерну обробку великих площин. |
Оскільки компоненти сонячних трекерів і кріплення піддаються значним навантаженням середовища протягом 25+ років, ми застосовуємо контроль точності без будь-яких компромісів:
Ця фланцева основа «Зоряне небо» представлена як типовий індивідуально виготовлений компонент для обладнання сонячних електростанцій; систем слідкування; кріплень для фотоелектричних інверторів. Honyang Cast розробляє подібні деталі за кресленнями замовника, а не за фіксованими каталоговими специфікаціями.
Технологічний процес має забезпечувати зв’язок між функціональною геометрією деталі — великою тонкостінною матрицею з контролем площинності; циліндричним отвором, утвореним за допомогою вмонтованого керамічного стержня — та вимогами до оснастки, лиття за втраченою формою, механічної обробки й вимірювального контролю. Остаточні розміри, монтажні поверхні та критерії приймання підтверджуються під час перевірки креслення.
ПОСТАВКА ЗА ПРОЕКТОМ
Клас матеріалу, розміри, зони допусків, припуск на механічну обробку, стан поверхні, експлуатаційні вимоги та записи про перевірку підтверджуються після аналізу 2D-креслення, 3D-моделі та технічного завдання замовника.
Набір параметрів обрано з урахуванням функції цього компонента. Невідомі значення залишаються під контролем креслення й не можуть бути замінені загальними даними з каталогів.
| Інженерний виріб | Довідковий / індивідуальний параметр | Основа для верифікації |
|---|---|---|
| Марка матеріалу | Вуглецева сталь класу 45# (AISI 1045 / сталь середнього вмісту вуглецю) | Підтвердити чинний стандарт та вимоги до хімічного складу. |
| Маса деталі | 4,443 кг | Підтвердити цільову масу та допустиме відхилення, якщо це актуально. |
| Функціональна геометрія | Велика тонкостінна матриця з контролем плоскості; циліндричний отвір утворений за допомогою вбудованого керамічного стрижня | Визначити базові елементи креслення та критичні для функціонування характеристики. |
| Ливарна / технологічна довідка | Вбудований керамічний стрижень; післялиттєва обробка для корекції форми; додатково описано можливу фрезерувальну операцію розточування, торцеве фрезерування та захисне оздоблення | Підтвердити, які етапи застосовуються до запропонованого в цитаті виробничого процесу. |
| Розміри та допуски | Підлягає підтвердженню за даними замовника у кресленні. | Визначити ливарну точність окремо від оброблених розмірів та геометричних допусків (GD&T). |
| УМОВИ ЕКСПЛУАТАЦІЇ | Вказує замовник. | Надати вимоги щодо середовища, навантаження, температури, тиску, швидкості або гігієни, якщо застосовно. |
| Рекомендовані додаткові поля | Додати розміри на кресленні, вимоги до плоскості, діаметр отвору, стан термообробки та вимоги до покриття. | Завершити до публікації числових тверджень або цитування виробництва. |
| Структурна особливість | Чому це має значення | Відповідь виробника |
|---|---|---|
| Велика тонкостінна матриця з контролем плоскості | Ця особливість впливає на посадку, потік, передачу навантаження, технологічність виготовлення або збирання на наступних етапах. | Визначте базові поверхні, ущільнювальні або стикові інтерфейси, припуски на механічну обробку та перевірки цілісності для тискового або конструктивного контуру. |
| Циліндричний отвір утворений за допомогою вбудованого керамічного стрижня | Ця особливість впливає на посадку, потік, передачу навантаження, технологічність виготовлення або збирання на наступних етапах. | Перегляньте основну стратегію, доступ до порожнини, локальну товщину стінок та перевірку чистоти для внутрішніх або перетинальних елементів. |

Специфічний для проекту маршрут встановлюється після аналізу геометрії, сплаву, допусків, обсягів та вимог щодо валідації.
Посилання на процеси з вихідної сторінки
Обсяг процесу
Лиття за втраченою восковою моделлю та фрезерування на ЧПК описані як основні технологічні маршрути. Термічна обробка, нанесення покриттів, полірування, балансування, випробування під тиском, радіографічне контролювання, PPAP або інші спеціальні процеси мають бути вказані як специфічні для проекту, якщо їхні межі не підтверджені.
Honyang Cast підтримує розробку фланцевої основи «зоряне небо» та пов’язаних компонентів, виготовлених методом ливарного виробництва за зразком, — від аналізу технологічності до схвалення зразків і серійного виробництва.
| Вимога до застосування | Виробнича цінність |
|---|---|
| Монтажна та функціональна відповідність, визначена кресленням | Специфічний для деталі план аналізу технологічності конструкції та контролю пов’язує геометрію лиття з реальними вимогами збирання та експлуатації. |
| Інтегрована складна геометрія | Інвестиційне лиття може об’єднувати елементи та зменшувати обсяги виготовлення або надмірного знімання матеріалу, якщо затверджений дизайн це дозволяє. |
| Повторювані критичні інтерфейси | Контрольовані базові поверхні, механічна обробка та інспекція забезпечують узгоджену збірку функціональних поверхонь і стикованих елементів. |
| Трасування матеріалу та технологічних процесів | Узгоджені записи щодо матеріалу та інспекції надають підтвердження відповідності кресленню та плану якості. |
| Специфічна для продукту цінність | Напряму пов’язуйте плоскість і точність кріплення з установкою сонячних трекерів або інвертерів. |
Вхідні дані для проектування, необхідні від замовника
НАДІШЛІТЬ СВІЙ КРЕСЛЕННЯ ДЛЯ АНАЛІЗУ ТЕХНОЛОГІЧНОСТІ ВИГОТОВЛЕННЯ
Завантажте креслення й 3D-модель вашої фланцевої основи «зоряне небо», а також вкажіть матеріал, кількість, умови експлуатації та вимоги до контролю. Наша команда проаналізує маршрут лиття, обсяг механічної обробки та план забезпечення якості перед підготовкою комерційної пропозиції.

Лідируючий виробник, що спеціалізується на точному ливарстві за втраченою підготовкою та фрезеруванні на ЧПК високопродуктивних сталевих компонентів для критичних промислових застосувань.
 EN