پارامتر / فرآیند |
مشخصات و ویژگیهای فنی |
مزایای مشتری / ارزش |
جنس |
فولاد ضدزنگ درجه ۳۱۶ ال (CF3M / ۱٫۴۴۰۴ با کربن اولتراپایین) |
مقاومت عالی در برابر خوردگی نقطهای و خوردگی ریز، که تضمین میکند هیچ گونه آلودگی مایع یا تخریب سیال خنککننده در طول عمر طولانی مراکز داده رخ ندهد. |
سناریوی کاربرد |
سیستم خنککننده مرکز محاسبات کامپیوتری / شبکههای سیال سرورهای هوش مصنوعی / حلقههای خنککنندگی مایع |
بهطور خاص برای مدیریت توزیع آب سرد یا سیال دیالکتریک در زیرساختهای HPC (محاسبات پرقدرت) با تراکم بالا طراحی شده است. |
وزن واحد |
۴٫۰۹ کیلوگرم (چارچوب دقیق مقیاس بزرگ) |
شاسی مستحکم و بهینهشده از نظر ساختاری که برای تحمل فشار طولانیمدت سیستم و پویاییهای هیدرولیکی پیچیده ساخته شده است. |
حرارتی برتر |
سیستم چندگذری برای دفاع در برابر چند نقطه داغ |
تعادل رانرهای طراحیشده، غلظتهای حرارتی را در اتصالات ضخیم خنثی میکند و اطمینان حاصل میکند که ریختهگری بهطور کامل جامد بوده و فضاهای انقباضی در آن وجود ندارد. |
کنترل شکل |
ابزارهای اختصاصی پس از ریختهگری برای اصلاح شکل |
از تابخوردگی طبیعی ناشی از انجماد آلیاژهای ۳۱۶L جلوگیری میکند و ابعاد حیاتی را برای انجام بیدرز عملیات ثانویه تثبیت مینماید. |
آمادهسازی برای ماشینکاری |
برای استفاده در مکانهای متعدد ماشینکاری طراحی شده است |
پایداری ابعادی عالی امکان ماشینکاری دقیق با دستگاههای CNC از قبیل فرزکاری، رزوهزنی و گودکاری را روی دهها سطح متقاطع فراهم میسازد. |
دقت جوشکاری |
درجه CT6 استاندارد ISO 8062 (GB/T6414) |
دقت فوقالعاده نزدیک به شکل نهایی، راهاندازی سریع و خودکار از وسایل نگهدارنده ماشینکاری را تسهیل کرده و ضایعات مواد را به حداقل میرساند. |
نشت در مراکز داده میتواند منجر به تخریب فاجعهبار سختافزار شود؛ بنابراین پروتکلهای بازرسی ما کاملبودن ساختاری را اعمال میکنند:
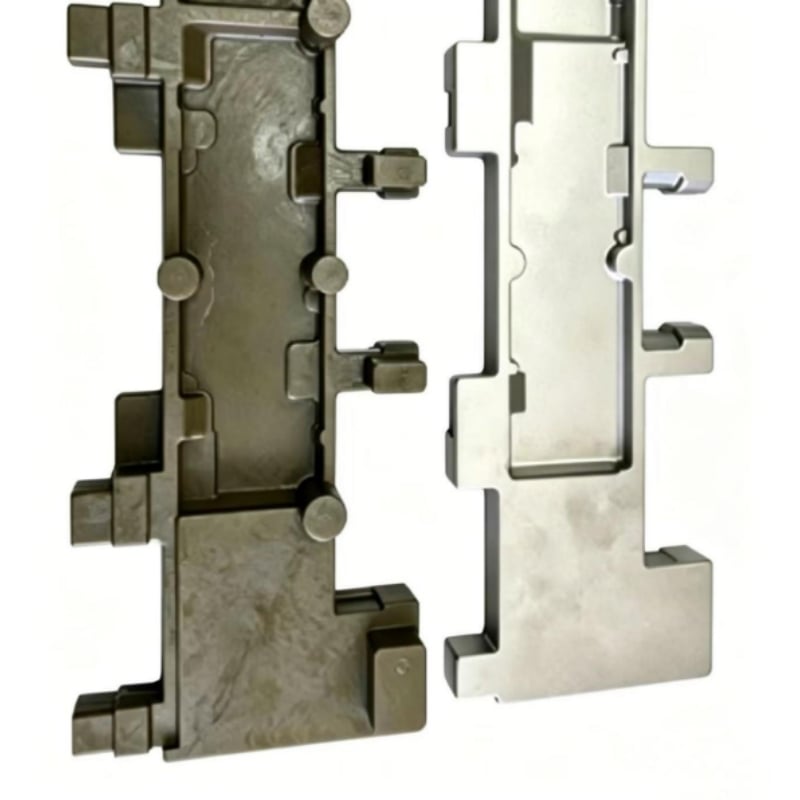
این صفحهٔ مانیفولد خنککننده بهعنوان نمونهای از قطعات سفارشی تولیدشده برای سیستمهای خنککنندهٔ مراکز پردازش رایانهای، شبکههای مایع سرورهای هوش مصنوعی، حلقههای خنککنندهٔ مایع، و توزیع آب سرد یا مایع دیالکتریک ارائه شده است؛ شرکت هونیانگ کست قطعات مشابه را بر اساس نقشهٔ مشتریان و نه بر اساس مشخصات ثابتشده در فهرست محصولات تولید میکند.
برنامهٔ تولید باید هندسهٔ عملکردی قطعه — چارچوب چنددریچهای، مکانهای متعدد ماشینکاری، و نقاط داغ با اتصالات ضخیم — را با نیازمندیهای قالبگیری، ریختهگری سرمایهای، ماشینکاری و بازرسی قابل اندازهگیری پیوند دهد. ابعاد نهایی، رابطها و معیارهای پذیرش در طول بررسی نقشه تأیید میشوند.
تأمین مخصوص پروژه
درجهٔ ماده، ابعاد، مناطق تحمل، میزان اجازهٔ ماشینکاری، شرایط سطح، نیازمندیهای عملیاتی و سوابق بازرسی پس از بررسی نقشهٔ دو بعدی مشتری، مدل سه بعدی و مشخصات پروژه تأیید میشوند.
مجموعهٔ پارامترها برای عملکرد این قطعه انتخاب شدهاند. مقادیر نامعلوم تحت کنترل نقشه باقی میمانند و نباید با دادههای عمومی کاتالوگ جایگزین شوند.
| آیتم مهندسی | مرجع / نیازمندی سفارشی | اساس تأیید |
|---|---|---|
| درجه مواد | فولاد زنگنزن درجه ۳۱۶ ال (سیاف۳ام / ۱٫۴۴۰۴ با کربن اُلترا پایین) | استاندارد حاکم و نیازمندیهای شیمیایی را تأیید کنید. |
| وزن قطعه | ۴٫۰۹ کیلوگرم | در صورت لزوم، وزن هدف و میزان تغییر مجاز را تأیید کنید. |
| هندسهٔ عملکردی | چارچوب چنددریچهای؛ مکانهای متعدد ماشینکاری؛ نقاط داغ متعدد با اتصال ضخیم | مقادیر مرجع نقشه و ویژگیهای بحرانی برای عملکرد را شناسایی کنید. |
| ریختهگری / مرجع فرآیند | سیستم چنددریچهای برای نقاط داغ متعدد؛ ابزارهای اصلاح شکل پس از ریختهگری؛ آمادهسازی برای فرزکاری، رزوهکاری و سوراخکاری توسط ماشینهای کنترل عددی (سیانسی)؛ دقت ریختهگری استاندارد ایزو ۸۰۶۲ (جیبیتی ۶۴۱۴)، درجه سیتی۶ | تأیید اینکه کدام مراحل بر مسیر تولید پیشنهادی اعمال میشوند. |
| ابعاد و تلرانسها | بر اساس نقشهٔ مشتری تعیین خواهد شد. | تحمل ریختهگری را جدا از ابعاد ماشینکاریشده و GD&T تعریف کنید. |
| شرایط عملیاتی | توسط مشتری مشخص خواهد شد. | شرایط محیطی، بار، دما، فشار، سرعت یا الزامات بهداشتی را — هر کدام که قابل اعمال باشد — ارائه دهید. |
| فیلدهای توصیهشدهٔ اضافی | نقشهی دریچهها؛ استانداردهای رزوه؛ ردهی فشار؛ الزامات آزمون نشتی؛ تختبودن؛ پرداخت سطح درزبندی؛ نوع مایع خنککننده | پیش از انتشار ادعاهای عددی یا ارائهٔ پیشنهاد قیمت تولید، این مرحله را تکمیل کنید. |
| ویژگی ساختاری | چرا این موضوع اهمیت دارد | پاسخ تولیدی |
|---|---|---|
| چارچوب چنددریچهای | این ویژگی بر انطباق، جریان، انتقال بار، ساختپذیری یا مونتاژ در مرحله بعدی تأثیر میگذارد. | استراتژی هستهگذاری، دسترسی به حفره، ضخامت محلی دیواره و تأیید پاکیزگی اجزای داخلی یا تقاطعی را بررسی کنید. |
| مکانهای متعدد ماشینکاری | این ویژگی بر انطباق، جریان، انتقال بار، ساختپذیری یا مونتاژ در مرحله بعدی تأثیر میگذارد. | استراتژی هستهگذاری، دسترسی به حفره، ضخامت محلی دیواره و تأیید پاکیزگی اجزای داخلی یا تقاطعی را بررسی کنید. |
| نقاط داغ متعدد با اتصال ضخیم | این ویژگی بر انطباق، جریان، انتقال بار، ساختپذیری یا مونتاژ در مرحله بعدی تأثیر میگذارد. | استراتژی هستهگذاری، دسترسی به حفره، ضخامت محلی دیواره و تأیید پاکیزگی اجزای داخلی یا تقاطعی را بررسی کنید. |

پس از بررسی هندسه، آلیاژ، تلرانس، حجم و نیازمندیهای اعتبارسنجی، مسیری خاص برای پروژه تعیین میشود.
مرجعهای فرآیند صفحه منبع
محدوده فرآیند
ریختهگری دقیق و ماشینکاری CNC به عنوان مسیر اصلی توصیف شدهاند. عملیات حرارتی، پوششدهی، پولیش، تعادلسازی، آزمون فشار، آزمون رادیوگرافی، PPAP یا سایر فرآیندهای خاص باید به صورت مختص پروژه نشان داده شوند مگر اینکه محدوده آنها تأیید شده باشد.
شرکت هونیانگ کست از مرحلهٔ بررسی امکانسنجی ساخت تا تأیید نمونه و تولید مجدد، توسعهٔ صفحهٔ خنککنندهٔ منیفولد و قطعات مرتبط ساختهشده با روش ریختهگری سرمایهای را بر اساس نقشهها پشتیبانی میکند.
| نیازمندی کاربردی | ارزش تولید |
|---|---|
| تناسب و عملکرد تعریفشده در نقشه | طرح خاص هر قطعه برای بهبود قابلیت ساخت و بازرسی، ارتباطی بین هندسهی ریختهگری و نیازمندیهای واقعی مونتاژ و عملیات ایجاد میکند |
| هندسهی پیچیدهی یکپارچه | ریختهگری سرمایهای میتواند ویژگیها را ادغام کرده و ساخت یا برداشتن بیشازحد مواد اولیه را کاهش دهد، بهشرطی که طراحی تأییدشده این امر را پشتیبانی کند |
| رابطهای حیاتی با قابلیت تکرارپذیری | مقادیر کنترلشده، ماشینکاری و پشتیبانی از بازرسی، مونتاژ سازگانمند سطوح عملکردی و ویژگیهای همجفتشونده را تضمین میکنند. |
| قابلیت ردیابی مواد و فرآیندها | سوابق توافقشده دربارهٔ مواد و بازرسی، شواهدی علیه نقشه و برنامهٔ کیفیت ارائه میدهند. |
| ارزش ویژهٔ محصول | ادغام توزیع مایع خنککننده؛ پشتیبانی از رابطهای آببندی قابل تکرار؛ کاهش پیچیدگی مونتاژ قطعات چندگانه |
ورودیهای طراحی که از سوی مشتری لازم است ارائه شوند
نقشهٔ خود را برای بررسی قابلیت ساخت ارسال کنید
نقشه و مدل سهبعدی صفحهٔ خنککنندهٔ منیفولد خود را همراه با جنس مواد، تعداد قطعات، شرایط کاری و الزامات بازرسی آپلود کنید. تیم ما مسیر ریختهگری، محدودهٔ ماشینکاری و برنامهٔ کیفیت را پیش از ارائهٔ پیشفاکتور بررسی خواهد کرد.

تولیدکننده پیشروی تخصصی در زمینه ریختهگری دقیق به روش سرمایهگذاری و ماشینکاری CNC قطعات فولادی با عملکرد بالا برای کاربردهای صنعتی حیاتی.
 EN