Параметр / Процесс |
Характеристики и технические особенности |
Преимущества и ценность для заказчика |
Материал |
Нержавеющая сталь марки 316L (CF3M / 1.4404 сверхнизкоуглеродистая) |
Обеспечивает превосходную стойкость к питтинговой и микрокоррозии, гарантируя отсутствие загрязнения жидкости или деградации охлаждающей жидкости в течение всего срока службы центров обработки данных. |
Сценарий применения |
Система охлаждения вычислительных центров / жидкостные сети для серверов ИИ / контуры жидкостного охлаждения |
Специально разработана для управления распределением охлаждённой воды или диэлектрической жидкости в высокоплотных инфраструктурах ВМВ (высокопроизводительных вычислений). |
Вес устройства |
4,09 кг (масштабная прецизионная конструкция) |
Прочное, структурно оптимизированное шасси, рассчитанное на длительное воздействие системного давления и сложной гидродинамики. |
Тепловая конструкция |
Многоканальная система для защиты от нескольких «горячих точек» |
Сбалансированные литниковые системы компенсируют тепловые концентрации в местах утолщения, обеспечивая получение 100 % плотного литья без усадочных полостей. |
Контроль формы |
Собственная оснастка для коррекции формы после литья |
Нейтрализует естественное искривление при затвердевании сплавов 316L, обеспечивая стабильность критических размеров для бесперебойных вторичных операций. |
Подготовка к механической обработке |
Разработано для множества мест механической обработки |
Идеальная размерная стабильность позволяет точно выполнять фрезерование, нарезание резьбы и растачивание на ЧПУ по десяткам сопрягаемых поверхностей. |
Точность отливки |
Степень точности по ISO 8062 (GB/T 6414) — класс CT6 |
Превосходная точность близости к готовой форме упрощает немедленную настройку автоматизированных приспособлений для механической обработки и минимизирует отходы материала. |
Утечки в центрах обработки данных могут привести к катастрофическому повреждению оборудования; поэтому наши протоколы инспекции обеспечивают структурное совершенство:
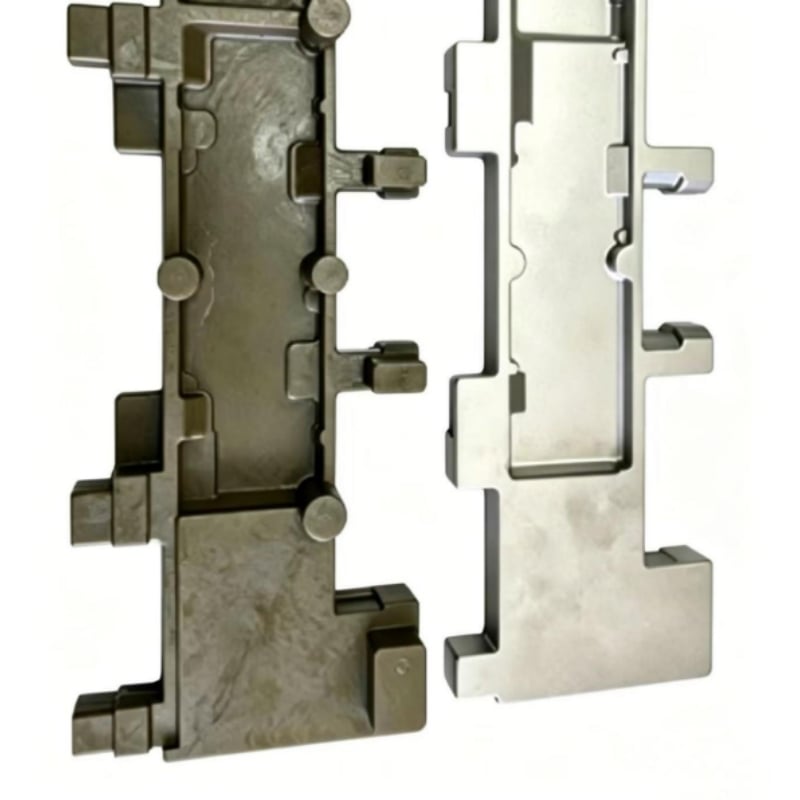
Эта коллекторная пластина охлаждения представлена как типичный компонент, изготавливаемый под заказ для систем охлаждения центров обработки данных; гидравлических сетей серверов искусственного интеллекта; контуров жидкостного охлаждения; распределения охлаждённой воды или диэлектрической жидкости. Компания Honyang Cast изготавливает аналогичные детали по чертежам заказчиков, а не по фиксированным каталоговым спецификациям.
Технологический процесс изготовления должен учитывать функциональную геометрию детали — многопортовую конструкцию, множество мест механической обработки, несколько зон повышенной толщины со склонностью к перегреву — и согласовываться с требованиями к оснастке, литью по выплавляемым моделям, механической обработке и измерительным контрольным операциям. Окончательные размеры, стыковочные поверхности и критерии приёмки уточняются на этапе проверки чертежей.
ПОСТАВКА ПОД КОНКРЕТНЫЙ ПРОЕКТ
Марка материала, габариты, зоны допусков, припуск на механическую обработку, состояние поверхности, эксплуатационные требования и протоколы контроля подтверждаются после анализа 2D-чертежа заказчика, 3D-модели и технического задания на проект.
Набор параметров выбран исходя из функции данной детали. Неопределённые значения остаются под контролем чертежа и не должны заменяться обобщёнными данными из каталогов.
| Инженерный элемент | Ссылка / Индивидуальное требование | Основание для проверки |
|---|---|---|
| Марка материала | Нержавеющая сталь марки 316L (CF3M / 1.4404 с ультранизким содержанием углерода) | Подтвердите действующий стандарт и требования к химическому составу. |
| Масса детали | 4,09 кг | При необходимости подтвердите целевую массу и допустимые отклонения. |
| Функциональная геометрия | Каркас с несколькими присоединительными патрубками; множество участков механической обработки; несколько зон перегрева в местах толстых соединений | Укажите базовые поверхности чертежа и критические для функционирования элементы. |
| Литейная / технологическая база | Система множественных литниковых каналов для нескольких зон перегрева; инструменты для коррекции формы после литья; подготовка к фрезерованию, нарезанию резьбы и растачиванию на станках с ЧПУ; допуск на литьё по стандарту ISO 8062 (GB/T6414) класса CT6 | Уточните, какие этапы применимы к заявленному производственному маршруту. |
| Размеры и допуски | Уточняется по чертежу заказчика. | Укажите допуски на литьё отдельно от размеров после механической обработки и геометрических допусков формы и расположения. |
| Условия эксплуатации | Задаётся заказчиком. | Укажите требования к среде, нагрузке, температуре, давлению, скорости или гигиене — в зависимости от случая. |
| Рекомендуемые дополнительные поля | Схема расположения патрубков; стандарты резьбовых соединений; номинальное давление; требования к испытанию на герметичность; плоскостность; шероховатость уплотнительной поверхности; тип охлаждающей жидкости | Завершите заполнение до публикации числовых характеристик или предоставления коммерческого предложения на серийное производство. |
| Структурная особенность | Почему это важно | Ответ производителя |
|---|---|---|
| Каркас с несколькими присоединительными патрубками | Эта особенность влияет на посадку, поток, передачу нагрузки, технологичность изготовления или последующую сборку. | Проверьте стратегию изготовления стержней, доступ к полостям, локальную толщину стенок и методы подтверждения чистоты внутренних или пересекающихся элементов. |
| Множество участков механической обработки | Эта особенность влияет на посадку, поток, передачу нагрузки, технологичность изготовления или последующую сборку. | Проверьте стратегию изготовления стержней, доступ к полостям, локальную толщину стенок и методы подтверждения чистоты внутренних или пересекающихся элементов. |
| Несколько зон перегрева в местах толстых соединений | Эта особенность влияет на посадку, поток, передачу нагрузки, технологичность изготовления или последующую сборку. | Проверьте стратегию изготовления стержней, доступ к полостям, локальную толщину стенок и методы подтверждения чистоты внутренних или пересекающихся элементов. |

Маршрут, специфичный для проекта, определяется после анализа геометрии, сплава, допусков, объёма и требований к валидации.
Ссылки на процессы со страницы источника
Область процесса
Литьё по выплавляемым моделям и механическая обработка на станках с ЧПУ описаны как основной технологический маршрут. Термообработка, нанесение покрытий, полировка, балансировка, испытания на давление, радиографический контроль, PPAP или другие специальные процессы должны быть указаны как специфичные для проекта, если их масштаб не подтверждён.
Honyang Cast поддерживает разработку охлаждающей пластины коллектора и связанных с ней компонентов, изготовленных литьём по выплавляемым моделям, на основе чертежей — от анализа технологичности до утверждения образцов и последующего серийного производства.
| Требование к применению | Производственная ценность |
|---|---|
| Посадка и функциональность, определённые чертежом | Часть-специфичный анализ DFM и план контроля связывают геометрию отливки с реальными требованиями сборки и эксплуатации. |
| Интегрированная сложная геометрия | Литьё по выплавляемым моделям позволяет объединить конструктивные элементы и сократить трудоёмкость сборки или чрезмерное удаление припуска, если утверждённая конструкция это допускает. |
| Повторяющиеся критические интерфейсы | Контролируемые базы, обработка и контроль обеспечивают согласованную сборку функциональных поверхностей и сопрягаемых элементов. |
| Прослеживаемость материалов и технологических процессов | Согласованные записи о материалах и контроле подтверждают соответствие чертежу и плану обеспечения качества. |
| Ценность, специфичная для продукта | Объединение распределения охлаждающей жидкости; обеспечение повторяемых герметичных соединений; снижение сложности сборки из нескольких деталей |
Исходные данные для проектирования, предоставляемые заказчиком
ОТПРАВЬТЕ СВОЙ ЧЕРТЕЖ ДЛЯ ОЦЕНКИ ТЕХНОЛОГИЧНОСТИ ИЗГОТОВЛЕНИЯ
Загрузите чертёж и 3D-модель вашей охлаждающей пластины коллектора вместе с указанием материала, количества, условий эксплуатации и требований к контролю. Наша команда проанализирует маршрут литья, объём механической обработки и план обеспечения качества до формирования коммерческого предложения.

Ведущий производитель, специализирующийся на точном литье по выплавляемым моделям и фрезерной обработке на станках с ЧПУ высокопрочных стальных компонентов для критически важных промышленных применений.
 EN