พารามิเตอร์ / กระบวนการ |
ข้อกำหนดทางเทคนิคและจุดเด่นด้านเทคนิค |
ประโยชน์และมูลค่าที่ลูกค้าได้รับ |
วัสดุ |
เหล็กกล้าไร้สนิมเกรด 316L (CF3M / 1.4404 คาร์บอนต่ำพิเศษ) |
ให้ความต้านทานสูงสุดต่อการกัดกร่อนแบบจุดและการกัดกร่อนระดับจุลภาค รับประกันไม่มีการปนเปื้อนของของไหลหรือการเสื่อมสภาพของสารหล่อเย็นตลอดอายุการใช้งานของศูนย์ข้อมูลในระยะยาว |
สถานการณ์การใช้งาน |
ระบบทำความเย็นสำหรับศูนย์คอมพิวเตอร์ / เครือข่ายของเหลวสำหรับเซิร์ฟเวอร์ปัญญาประดิษฐ์ / วงจรทำความเย็นด้วยของเหลว |
ออกแบบมาโดยเฉพาะเพื่อจัดการการกระจายของน้ำเย็นหรือของเหลวไดอิเล็กทริกในโครงสร้างพื้นฐานการประมวลผลประสิทธิภาพสูง (HPC) ที่มีความหนาแน่นสูง |
น้ำหนักหน่วย |
4.09 กิโลกรัม (โครงสร้างขนาดใหญ่ที่มีความแม่นยำสูง) |
โครงแชสซีที่แข็งแรงและผ่านการปรับแต่งเชิงโครงสร้างเพื่อรองรับแรงดันระบบอย่างต่อเนื่องและพลศาสตร์ไฮดรอลิกที่ซับซ้อน |
การออกแบบด้านความร้อน |
ระบบหลายช่องทางสำหรับการป้องกันหลายจุดร้อน |
การออกแบบชิ้นส่วนนำทาง (runner) ที่สมดุลช่วยลดความเข้มข้นของความร้อนบริเวณรอยต่อที่หนา รับประกันว่าชิ้นงานหล่อจะมีความสมบูรณ์แบบ 100% โดยไม่มีโพรงจากการหดตัว |
การควบคุมรูปร่าง |
เครื่องมือปรับรูปร่างหลังการหล่อแบบเฉพาะเจาะจง |
ทำให้การบิดตัวตามธรรมชาติระหว่างการแข็งตัวของโลหะผสมเกรด 316L หมดไป ช่วยคงความแม่นยำของมิติที่สำคัญสำหรับกระบวนการขั้นที่สองอย่างราบรื่น |
การเตรียมงานก่อนการกลึง |
ออกแบบมาเพื่อรองรับสถานที่กลึงหลายแห่ง |
ความเสถียรของมิติที่สมบูรณ์แบบช่วยให้สามารถใช้เครื่องจักร CNC ในการกัด ตอกเกลียว และเจาะได้อย่างแม่นยำบนพื้นผิวที่เชื่อมต่อกันหลายสิบแห่ง |
ความอดทนในการหล่อ |
มาตรฐาน ISO 8062 (GB/T6414) ระดับ CT6 |
ความแม่นยำของรูปร่างใกล้เคียงกับรูปแบบสุดท้าย (near-net-shape) ที่เหนือกว่าช่วยให้สามารถตั้งค่าอุปกรณ์กลึงอัตโนมัติได้ทันที และลดของเสียจากวัสดุให้น้อยที่สุด |
การรั่วไหลในศูนย์ข้อมูลอาจนำไปสู่ความเสียหายอย่างรุนแรงต่อฮาร์ดแวร์ ดังนั้น ขั้นตอนการตรวจสอบของเราจึงบังคับใช้มาตรฐานความสมบูรณ์ของโครงสร้างอย่างเคร่งครัด
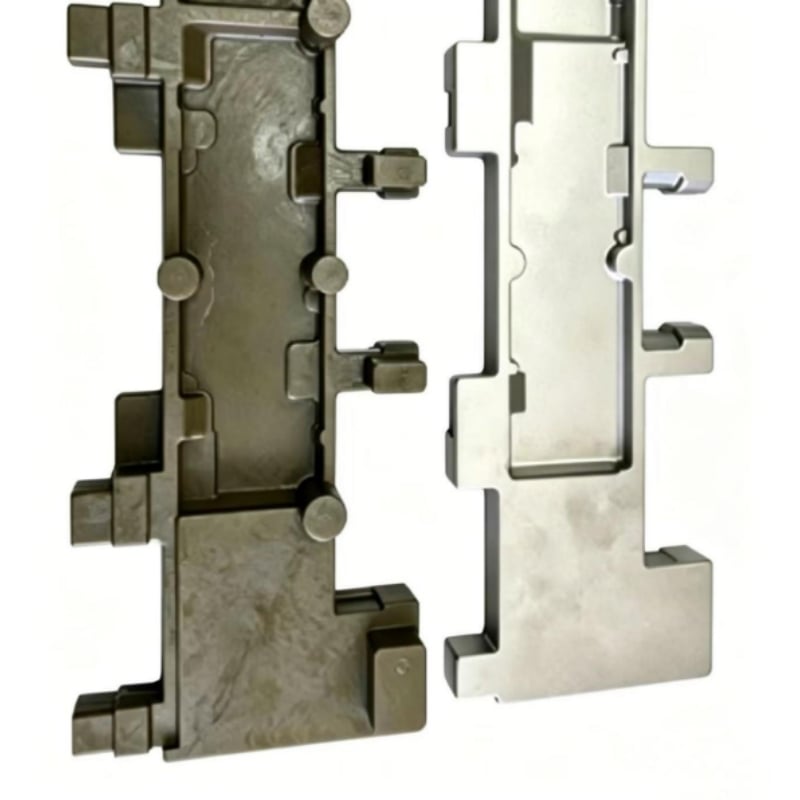
แผ่นจัดการระบบระบายความร้อนชิ้นนี้เป็นตัวอย่างชิ้นส่วนที่ผลิตตามคำสั่งเฉพาะสำหรับระบบระบายความร้อนในศูนย์ประมวลผลคอมพิวเตอร์, เครือข่ายของเซิร์ฟเวอร์ปัญญาประดิษฐ์ (AI), วงจรระบายความร้อนด้วยของเหลว, และระบบที่จ่ายน้ำเย็นหรือของเหลวฉนวนไฟฟ้า Honyang Cast พัฒนาชิ้นส่วนที่คล้ายกันจากแบบแปลนของลูกค้า โดยไม่ได้นำเสนอข้อกำหนดที่ตายตัวในแคตตาล็อก
แผนการผลิตจำเป็นต้องเชื่อมโยงเรขาคณิตเชิงหน้าที่ของชิ้นส่วน—โครงสร้างหลายพอร์ต, ตำแหน่งที่ต้องขึ้นรูปจำนวนมาก, และบริเวณรอยต่อหนาที่มีแนวโน้มร้อนสูงหลายแห่ง—เข้ากับข้อกำหนดด้านแม่พิมพ์ การหล่อแบบอินเวสต์เมนต์ การขึ้นรูปด้วยเครื่องจักร และการตรวจสอบที่วัดค่าได้ ขนาดสุดท้าย ขอบเขตการต่อกับชิ้นส่วนอื่น และเกณฑ์การยอมรับจะได้รับการยืนยันระหว่างการทบทวนแบบแปลน
การจัดหาเฉพาะโครงการ
เกรดวัสดุ ขนาด โซนความคลาดเคลื่อน ปริมาณการกลึงที่เหลือ ลักษณะพื้นผิว ข้อกำหนดในการใช้งานจริง และบันทึกการตรวจสอบ จะได้รับการยืนยันหลังจากทบทวนแบบแปลน 2 มิติ โมเดล 3 มิติ และข้อกำหนดโครงการของลูกค้าแล้ว
ชุดพารามิเตอร์นี้ถูกเลือกตามหน้าที่ของชิ้นส่วนนี้ ค่าที่ไม่ทราบยังคงควบคุมโดยแบบแปลน และห้ามแทนที่ด้วยข้อมูลทั่วไปจากรายการสินค้า
| รายการวิศวกรรม | อ้างอิง / ข้อกำหนดเฉพาะ | หลักฐานที่ใช้ในการตรวจสอบ |
|---|---|---|
| เกรดวัสดุ | เหล็กกล้าไร้สนิมเกรด 316L (CF3M / 1.4404 คาร์บอนต่ำพิเศษ) | ยืนยันมาตรฐานที่กำกับและข้อกำหนดด้านองค์ประกอบทางเคมี |
| น้ำหนักชิ้นส่วน | 4.09 กิโลกรัม | ยืนยันน้ำหนักเป้าหมายและช่วงความแปรผันที่ยอมรับได้ กรณีที่เกี่ยวข้อง |
| เรขาคณิตเชิงหน้าที่ | โครงสร้างแบบหลายพอร์ต; จุดที่ต้องขึ้นรูปจำนวนมาก; บริเวณรอยต่อหนาที่มีอุณหภูมิสูงหลายจุด | ระบุพื้นผิวอ้างอิงบนแบบแปลนและลักษณะสำคัญต่อการทำงาน |
| อ้างอิงการหล่อ / กระบวนการ | ระบบหลายเกตสำหรับบริเวณที่มีอุณหภูมิสูงหลายจุด; อุปกรณ์ปรับแต่งรูปร่างหลังการหล่อ; การเตรียมงานก่อนขึ้นรูปด้วยเครื่องจักร CNC สำหรับการกัด ตอกเกลียว และเจาะรู; ความคลาดเคลื่อนในการหล่อตามมาตรฐาน ISO 8062 (GB/T6414) ระดับ CT6 | ยืนยันขั้นตอนใดบ้างที่ใช้กับเส้นทางการผลิตที่เสนอราคา |
| ขนาดและค่าความคลาดเคลื่อน (tolerances) | จะต้องยืนยันจากแบบแปลนของลูกค้า | กำหนดความคลาดเคลื่อนของการหล่อแยกต่างหากจากมิติที่กลึงและ GD&T |
| เงื่อนไขการใช้งาน | ลูกค้าเป็นผู้ระบุ | ระบุข้อกำหนดด้านสื่อ แรงโหลด อุณหภูมิ ความดัน ความเร็ว หรือความสะอาด ตามที่เกี่ยวข้อง |
| ฟิลด์เพิ่มเติมที่แนะนำ | แผนผังตำแหน่งพอร์ต; มาตรฐานเกลียว; ค่าแรงดันใช้งาน; ข้อกำหนดการทดสอบรั่ว; ความเรียบ; คุณภาพผิวของพื้นผิวปิดผนึก; ประเภทของสารหล่อเย็น | ต้องดำเนินการให้เสร็จสิ้นก่อนเผยแพร่ข้อมูลเชิงตัวเลขหรือเสนอราคาสำหรับการผลิต |
| ลักษณะโครงสร้าง | เหตุผลที่สิ่งนี้สำคัญ | การตอบสนองด้านการผลิต |
|---|---|---|
| โครงสร้างแบบหลายพอร์ต | ลักษณะนี้มีผลต่อการเข้ากันได้ การไหลของวัสดุ การถ่ายโอนแรง ความสามารถในการผลิต หรือการประกอบในขั้นตอนถัดไป | ทบทวนกลยุทธ์แกนกลาง การเข้าถึงโพรง ความหนาของผนังบริเวณท้องถิ่น และการตรวจสอบความสะอาดสำหรับคุณลักษณะภายในหรือคุณลักษณะที่ตัดกัน |
| จุดที่ต้องขึ้นรูปจำนวนมาก | ลักษณะนี้มีผลต่อการเข้ากันได้ การไหลของวัสดุ การถ่ายโอนแรง ความสามารถในการผลิต หรือการประกอบในขั้นตอนถัดไป | ทบทวนกลยุทธ์แกนกลาง การเข้าถึงโพรง ความหนาของผนังบริเวณท้องถิ่น และการตรวจสอบความสะอาดสำหรับคุณลักษณะภายในหรือคุณลักษณะที่ตัดกัน |
| บริเวณรอยต่อหนาที่มีอุณหภูมิสูงหลายจุด | ลักษณะนี้มีผลต่อการเข้ากันได้ การไหลของวัสดุ การถ่ายโอนแรง ความสามารถในการผลิต หรือการประกอบในขั้นตอนถัดไป | ทบทวนกลยุทธ์แกนกลาง การเข้าถึงโพรง ความหนาของผนังบริเวณท้องถิ่น และการตรวจสอบความสะอาดสำหรับคุณลักษณะภายในหรือคุณลักษณะที่ตัดกัน |

จัดทำเส้นทางเฉพาะสำหรับโครงการหลังจากทบทวนรูปทรงเรขาคณิต โลหะผสม ความคลาดเคลื่อน ปริมาณ และข้อกำหนดการตรวจสอบ
อ้างอิงกระบวนการจากหน้าแหล่งที่มา
ขอบเขตของกระบวนการ
การหล่อด้วยแม่พิมพ์ขี้ผึ้งและการกลึงด้วยเครื่อง CNC ถูกกำหนดให้เป็นกระบวนการหลัก ขณะที่การอบความร้อน การเคลือบผิว การขัดเงา การทรงตัว การทดสอบแรงดัน การตรวจสอบด้วยรังสีเอกซ์ การยื่นเอกสาร PPAP หรือกระบวนการพิเศษอื่น ๆ จำเป็นต้องระบุไว้เฉพาะตามความต้องการของโครงการ เว้นแต่ขอบเขตของกระบวนการเหล่านั้นจะได้รับการยืนยันแล้ว
Honyang Cast ให้การสนับสนุนการพัฒนาแผ่นระบายความร้อนแบบแมนิโฟลด์และชิ้นส่วนที่ผลิตด้วยวิธีการหล่อแบบลงทุน (investment casting) ที่เกี่ยวข้อง โดยอ้างอิงจากแบบแปลน ตั้งแต่ขั้นตอนการทบทวนความสามารถในการผลิต จนถึงการอนุมัติตัวอย่าง และการผลิตซ้ำ
| ข้อกำหนดการใช้งาน | มูลค่าการผลิต |
|---|---|
| การเข้ากันและหน้าที่ตามที่ระบุไว้ในแบบแปลน | แผน DFM และแผนการตรวจสอบเฉพาะชิ้นส่วนเชื่อมโยงรูปทรงของชิ้นงานที่หล่อเข้ากับข้อกำหนดจริงสำหรับการประกอบและการใช้งาน |
| เรขาคณิตที่ซับซ้อนแบบบูรณาการ | การหล่อแบบอินเวสต์เมนต์สามารถรวมคุณลักษณะต่าง ๆ เข้าด้วยกัน และลดขั้นตอนการประกอบหรือการตัดโลหะส่วนเกินออกอย่างมาก กรณีที่การออกแบบที่ได้รับการอนุมัติสนับสนุน |
| อินเทอร์เฟซที่สำคัญซึ่งสามารถทำซ้ำได้ | จุดอ้างอิงที่ควบคุมได้ การกลึง และการตรวจสอบ ช่วยให้การประกอบพื้นผิวที่ใช้งานได้จริงและลักษณะที่เชื่อมต่อกันมีความสอดคล้องกัน |
| การติดตามวัสดุและกระบวนการ | บันทึกวัสดุและการตรวจสอบที่ตกลงร่วมกัน แสดงหลักฐานที่สอดคล้องกับแบบแปลนและแผนคุณภาพ |
| มูลค่าเฉพาะผลิตภัณฑ์ | รวมระบบจ่ายของเหลวรีฟริเจอร์ให้เป็นหนึ่งเดียว, รองรับพื้นผิวปิดผนึกที่สามารถทำซ้ำได้อย่างแม่นยำ, ลดความซับซ้อนของการประกอบชิ้นส่วนหลายชิ้น |
ข้อมูลนำเข้าด้านการออกแบบที่ลูกค้าต้องจัดหา
ส่งแบบแปลนของท่านมาเพื่อประเมินความเหมาะสมในการผลิต
อัปโหลดแบบแปลนและโมเดล 3 มิติของแผ่นระบายความร้อนแบบแมนิโฟลด์ของท่าน พร้อมระบุวัสดุ ปริมาณเงื่อนไขการใช้งานจริง และข้อกำหนดด้านการตรวจสอบ ทีมงานของเราจะทบทวนเส้นทางการหล่อ ขอบเขตงานกลึง และแผนประกันคุณภาพ ก่อนจัดทำใบเสนอราคา

ผู้ผลิตชั้นนำที่เชี่ยวชาญด้านการหล่อแบบลงแม่พิมพ์แบบแม่นยำ (precision investment casting) และการกลึงด้วยเครื่องจักร CNC สำหรับชิ้นส่วนเหล็กประสิทธิภาพสูงที่ใช้ในงานอุตสาหกรรมที่มีความสำคัญยิ่ง
 EN